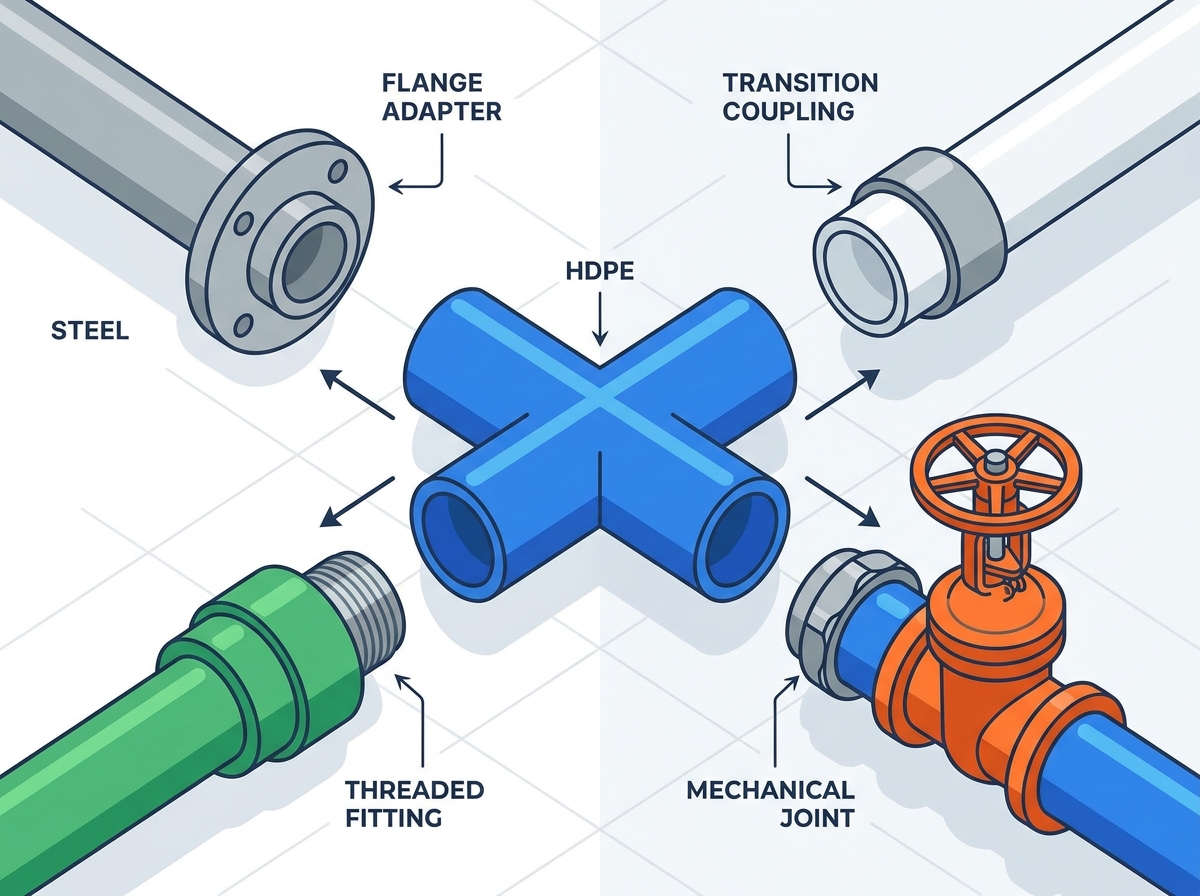
Polietilen visoke gustoće (HDPE) pruža iznimnu izdržljivost i fleksibilnost za fluidne sustave. Međutim, njegova jedinstvena molekularna struktura čini spajanje s različitim i krutim materijalima čestom točkom kvara u infrastrukturi miješanih materijala. Znajući točno kako spojiti HDPE cijev s drugim materijalima diktira ukupni integritet sustava. Korištenje neodgovarajućih metoda spajanja—kao što je pokušaj korištenja kemijskih otapala ili neusklađene toplinske fuzije—rezultira katastrofalnim curenjem, ugroženim ocjenama tlaka i teškim kršenjem koda. Ovaj vodič pruža tehničku procjenu metoda potrebnih za spajanje HDPE na čelične, PVC, PPR i mehaničke ventile. Naučit ćete specifične priključke, mehaničke adaptere i implementacijske okvire potrebne za izgradnju nepropusnih, skalabilnih mreža cjevovoda.
Ključni podaci za van
Kemijsko prianjanje je nemoguće: HDPE se ne može spojiti pomoću PVC cementa, Tangita, epoksida ili ljepila; svi spojevi s različitim materijalima moraju biti mehanički ili koristiti tvornički strojno izrađene prijelazne spojeve.
Unutarnja ukrućenja su obavezna: pri spajanju HDPE-a na mehaničke spojeve (kao što je nodularno željezo ili čelik), unutarnja ukrućenja od nehrđajućeg čelika moraju se umetnuti u HDPE cijev kako bi se spriječilo kolapsiranje plastike pod pritiskom.
Prirubnice su industrijski standard: Za visokotlačne spojeve velikog promjera s ventilima, pumpama i čeličnim cijevima, HDPE prirubnički adapteri s metalnim potpornim prstenovima pružaju najpouzdaniji spoj bez oštećenja.
Toplinska nekompatibilnost: HDPE se ne može izravno toplinski zavariti na PPR ili PVC zbog različitih polimernih struktura i tališta; potrebni su mehanički prijelazi s navojem ili prirubnicom.
Sadržaj
Prebacivanje
Ključna pravila za povezivanje HDPE-a s različitim materijalima
Okvir problema (kriteriji uspjeha)
Uspostavljanje pouzdane veze između različitih materijala cjevovoda zahtijeva strogu mehaničku usklađenost. Morate održavati ukupni nazivni tlak sustava, definiran standardnim omjerom dimenzija (SDR). Spoj se također mora prilagoditi visokom koeficijentu toplinskog širenja svojstvenom polietilenu. Uspješan prijelazni spoj apsorbira uzdužni stres bez smicanja ili ugrožavanja brtvljenja. Inženjeri odabiru priključke koji premošćuju jaz između fleksibilne plastike i krutih metala bez stvaranja slabe karike u mreži fluida. Kada cjevovod prijeđe iz ukopanog plastičnog glavnog u izloženi čelični razdjelnik, spojna točka doživljava ogromne posmične sile. Ako prijelazna armatura ne može podnijeti klasu tlaka ili fizičko kretanje, sustav pada.
Molekularna barijera i mit o otapalu
Tehničari na terenu često pokušavaju zalijepiti polietilen koristeći standardna ljepila za vodovod. Ovaj pristup u potpunosti ne uspijeva. Polietilen posjeduje izuzetno nisku površinsku energiju, koja obično iznosi oko 31 din/cm. Ostaje kemijski inertan i otporan je na vezivanje s vanjskim agensima. Tradicionalna otapala poput Tangita ili standardnog PVC cementa oslanjaju se na kemijsko topljenje površine cijevi kako bi se formirao zavar. Budući da otapala ne mogu otopiti polietilenski molekularni lanac, ljepilo se jednostavno suši na površini i ljušti pod minimalnim pritiskom. Prilikom rada s ovim materijalom morate potpuno napustiti kemijsko prianjanje. Svaki poduzetnik koji nanosi temeljni premaz i ljepilo na polietilensku cijev pokazuje temeljno nerazumijevanje znanosti o polimerima.
Dinamika širenja i skupljanja
Polietilen se širi i skuplja znatno više od čelika, željeza ili PVC-a kada je izložen temperaturnim fluktuacijama. Dugačka plastična cijev naraste nekoliko inča tijekom ljetnih vrućina i skupi se tijekom zimskih smrzavanja. Krute veze snose najveći teret ovog pokreta. Ako savitljivu cijev usidrite izravno na krutu čeličnu liniju bez uračunavanja toplinskog pomaka, rezultirajuće posmične sile lome prijelaznu točku. Mehanički spojevi moraju omogućiti blagi otklon. Alternativno, sustav zahtijeva dizajnirane dilatacijske petlje za ublažavanje izravnog naprezanja na armaturama.
Stope toplinskog širenja uobičajenih materijala za cjevovode
Materijal
Brzina širenja (u/100 stopa/10°F)
Ocjena fleksibilnosti
Polietilen visoke gustoće
0,80 - 1,20
visoko
Polivinil klorid (PVC)
0,30 - 0,40
Niska
Ugljični čelik
0,07 - 0,08
Kruto
Nodularni lijev
0,07 - 0,08
Kruto
Najbolje metode spajanja za HDPE cijevi
Prirubnički spojevi
Prirubnica ostaje najrobusnija metoda za industrijske prijelaze. Ovaj pristup koristi adapter s prirubnicom, koji se obično naziva završetak. Zalijepite završetak izravno na glavnu cijev koristeći standardnu toplinsku fuziju. Metalni potporni prsten koji se navlači nalazi se iza plastičnog lica. Ovaj metalni prsten pričvršćuje se izravno na standardne ANSI ili DIN prirubnice na suprotnom materijalu. Plastična strana djeluje kao vlastita brtva na spojnoj površini, iako se često dodaju elastomerne brtve za primjene pod visokim tlakom. Prirubnice pružaju siguran, lako uklonjiv spoj za održavanje. Oni dominiraju postrojenjima za pročišćavanje vode, rudarskim poslovima i teškim industrijskim objektima gdje se cijevi velikog promjera križaju s teškim strojevima. Noseći prstenovi dolaze od savijenog nodularnog željeza za standardne primjene ili ravnog nehrđajućeg čelika za visoko korozivna okruženja.
Mehanički kompresijski spojevi
Za cijevi malog do srednjeg promjera, mehanički kompresijski spojevi nude brzu ugradnju bez alata. Ovi se spojevi oslanjaju na kombinaciju unutarnjih komponenti za osiguranje spoja. O-prsten osigurava vodonepropusno brtvljenje uz stijenku cijevi. Specijalizirani prsten za držanje, često izrađen od zubaca od poliacetala ili nehrđajućeg čelika, ugriza se u vanjsku površinu plastike kako bi spriječio izvlačenje. Dok pritežete vanjsku steznu maticu, ona spaja unutarnje komponente, zaključavajući cijev na mjestu. Ove armature rade iznimno dobro za podzemne popravke i komunalne vodove. Terenske posade ih preferiraju jer im nije potrebna struja ili teška fuzijska oprema u mokrim, blatnim rovovima.
Prijelazni okovi
Tvornički sastavljeni prijelazni spojevi pružaju trajno rješenje bez curenja. Proizvođači strojno obrađuju ove komponente u kontroliranom okruženju, često koristeći proces prelivanja. Jedan kraj ima standardni polietilenski nastavak spreman za sučeono spajanje ili elektrofuziju. Suprotni kraj ima navojni, utoreni ili zavareni metalni ili PVC priključak. Budući da se prijelaz između plastike i različitog materijala događa u tvornici pod visokim pritiskom i toplinom, rizik od kvara na terenu pada blizu nule. Ove armature podvrgavaju se rigoroznim ispitivanjima otpornosti na izvlačenje prije otpreme. Oni služe kritičnoj infrastrukturi gdje je budući pristup ograničen, kao što je ispod prometnica ili u betonskim trezorima.
Elektrofuzija i spojna fuzija (osnovna linija)
Toplinska fuzija je apsolutni standard za spajanje polietilena na sebe. Sučeono spajanje topi krajeve dviju cijevi i pritišće ih zajedno kako bi formirali monolitni spoj. Elektrofuzija koristi spojnicu s ugrađenim grijaćim zavojnicama za istovremeno topljenje vanjske i unutarnje strane cijevi. To zahtijeva struganje cijevi kako bi se uklonio oksidacijski sloj prije fuzije. Iako ove metode stvaraju spojeve jače od same cijevi, ne mogu prijeći na različite materijale. Ne možete spojiti polietilen na čelik, PVC ili PPR. Tehnike fuzije služe samo za pričvršćivanje potrebnih prijelaznih adaptera na glavni vod.
Kako spojiti HDPE cijev na čelik ili nodularno željezo
Dimenzije evaluacije
Povezivanje fleksibilne plastike i teškog metala zahtijeva procjenu specifičnog okruženja primjene. Visokotlačne industrijske primjene zahtijevaju krute, vijčane spojeve koji podnose jake vibracije i vodeni udar. Gradski vodovod često daje prednost brzini postavljanja i fleksibilnosti slijeganja tla. Vaš izbor između prirubnice i mehaničkog spajanja uvelike ovisi o promjeru cijevi, radnom tlaku i tome nalazi li se spoj iznad zemlje ili je ukopan u rov.
Prirubnički adapteri i potporni prstenovi
Spajanje adaptera s prirubnicom na polietilen zahtijeva preciznost. Slijedite ove točne korake za siguran spoj čelika i plastike:
Gurnite metalni potporni prsten na cijev prije početka procesa fuzije.
Očistite krajeve cijevi i nastavak s 90% izopropil alkoholom.
Zalijepite završetak spojnice za cijev pomoću kalibriranog stroja za sučeono spajanje.
Pustite da se spoj potpuno ohladi pod pritiskom u skladu sa smjernicama proizvođača.
Poravnajte rupe za vijke potpornog prstena s pripadajućom čeličnom prirubnicom, provjeravajući tolerancije razmaka.
Umetnite kompatibilnu EPDM ili nitrilnu brtvu između plastične i čelične strane.
Namjestite vijke, podloške i matice, prvo ih zategnite rukom.
Zategnite vijke prema specifikaciji pomoću kalibriranog moment ključa u zvjezdastom uzorku.
Specifikacije okretnog momenta određuju uspjeh zgloba. Vijke morate zategnuti križnim zatezanjem. To osigurava ravnomjernu raspodjelu pritiska preko plastične površine. Neravnomjerni zakretni moment uzrokuje mikro-puknuća na kraju utičnice i dovodi do trenutnog curenja pod pritiskom.
Standardne smjernice zakretnog momenta za polietilenske prirubnice
Nazivna veličina cijevi (inči)
Promjer vijka (inči)
Preporučeni zakretni moment (ft-lbs)
2' - 4'
5/8'
25 - 40 (izvorni znanstveni rad, znanstveni).
6' - 8'
3/4'
60 - 90 (prikaz, stručni).
10' - 12'
7/8'
90 - 120 (prikaz, stručni).
Mehanički zglobovi (MJ) adapteri i unutarnja ukrućenja
Pri povezivanju s nodularnim željezom pomoću mehaničkog spoja prema standardima AWWA C906, suočavate se s jedinstvenim fizičkim izazovom. Teška željezna žlijezda pritišće gumenu brtvu na vanjsku stranu plastične cijevi. Tijekom vremena, stalna kompresija uzrokuje puzanje ili kolaps plastike prema unutra. Morate umetnuti unutarnje ukrućenje od nehrđajućeg čelika u unutarnji promjer (ID) cijevi prije sastavljanja spoja. Učvršćivač pruža krutu unutarnju potporu, dopuštajući mehaničkoj žlijezdi da sabije brtvu bez gnječenja stijenke cijevi. Preskakanje ovog koraka jamči buduće ispuhivanje. Ukrućenje mora točno odgovarati SDR-u cijevi kako bi ispravno pristajalo.
Navojni prijelazni spojevi
Za primjene manjeg promjera ispod četiri inča, navojni prijelazi nude praktično rješenje. Ovi tvornički strojno izrađeni priključci imaju kraj s čeličnim navojem i plastični završetak. Spojite naglavak s glavnim vodom i uvučete čelični kraj u postojeću metalnu infrastrukturu. Na metalne navoje uvijek nanesite otpornu PTFE traku ili odobreno brtvilo za navoje. Obratite pozornost na standarde navoja NPT u odnosu na BSPT kako biste osigurali kompatibilnost. Izbjegavajte pretjerano zatezanje jer pretjerani moment oštećuje unutarnju tvorničku brtvu prijelaznog spoja. Upotrijebite dva ključa: jedan za mirno držanje prijelaznog priključka, a drugi za okretanje spojne metalne cijevi.
Implementacijski rizici
Spajanje metala i plastike predstavlja određene rizike. Galvanska korozija prijeti čeličnoj strani ako vlaga i različiti metali međusobno djeluju. Koristite obložene potporne prstene ili hardver od nehrđajućeg čelika u korozivnim okruženjima. Toplinsko širenje predstavlja još jedan veliki rizik. Kako se plastika širi i gura na krutu čeličnu sidrišnu točku, sile smicanja se višestruko povećavaju. Ugradite prijelazni spoj na mjesto koje dopušta lagano pomicanje ili upotrijebite konstruirane vodilice cijevi kako biste dilataciju usmjerili od spoja.
Kako spojiti HDPE cijev na PVC
Problem kadriranja
Spajanje fleksibilnog polietilena koji se ne može lijepiti na kruti PVC zavaren otapalom predstavlja čest izazov u sustavima podzemnog navodnjavanja i komunalnih voda. Ne možete se osloniti na kemijske veze. Veza premošćuje dva potpuno različita standarda proizvodnje i svojstava materijala. Rješenje zahtijeva mehaničke mehanizme za hvatanje koji uzimaju u obzir male varijacije u vanjskim dimenzijama, a istovremeno održavaju vodonepropusnost pod fluktuirajućim pritiscima tla.
Mehaničke spojnice (spojnice u stilu komode)
Mehaničke spojnice s vijcima, koje se često nazivaju Dresserove spojnice, pružaju izvrsnu metodu za spajanje ove različite plastike. Ove spojnice imaju središnju čahuru i dva završna prstena pričvršćena vijcima koji pritišću gumene brtve na stijenke cijevi. Kada koristite ove spojke, morate provjeriti kompatibilnost vanjskog promjera (OD). PVC često slijedi standarde veličine željeznih cijevi (IPS), dok neke polietilenske linije slijede veličinu bakrenih cijevi (CTS) ili metričke veličine. Osigurajte da spojnica koju odaberete odgovara specifičnom OD obiju cijevi. Ako se dimenzije značajno razlikuju, morate koristiti stepenastu prijelaznu spojku. Uvijek zategnite sljedbene uvodnice prema točnim specifikacijama proizvođača kako biste spriječili istiskivanje brtve.
Prirubnički priključci za PVC-na-HDPE
Za sigurne, visokotlačne i uklonjive spojeve, prirubnice su i dalje vrlo učinkovite. Instalirate PVC prirubnicu klase 150 zavarenu otapalom na krutu stranu sustava. Na fleksibilnoj strani spajate standardni završetak i potporni prsten. Pričvrstite dvije prirubnice zajedno s odgovarajućom elastomernom brtvom između. Ova metoda eliminira rizik od sila izvlačenja koje razdvajaju cijevi i osigurava čistu prijelaznu točku unutar crpki ili svodova ventila.
Navojne veze
Priključci s navojem dobro funkcioniraju za navodnjavanje malog promjera i stambene vodove. Najpouzdaniji pristup koristi navoje PVC fitinga Schedule 80 s muškim navojem u prijelazni fiting s ženskim navojem na polietilenskoj strani. Prijelazni spoj trebao bi imati ojačani metalni prsten oko ženskih navoja kako bi se spriječilo širenje. Nanesite otpornu PTFE traku na PVC niti. Brtvila za navoje moraju biti kemijski kompatibilna s obje plastike kako bi se izbjegla degradacija materijala.
Implementacijski rizici
Pretjerano zatezanje ostaje primarni uzrok kvara navojnih plastičnih spojeva. Guranje krutog PVC muškog navoja preduboko u mekši plastični ženski navoj deformira spoj. Nasuprot tome, uvlačenje metalnog muškog priključka u PVC ženski priključak često puca na krutom PVC-u. Uvijek prvo ručno zategnite spoj, a zatim ne više od jednog do dva puna okreta s tračnim ključem. Nikada nemojte koristiti nazubljene ključeve za cijevi na plastičnim spojnicama, jer zupci urezuju materijal i stvaraju naprezanje.
Kako spojiti HDPE cijev na PPR
Rješavanje zablude o aparatu za zavarivanje
Uporna zabluda na terenu je da tehničari mogu koristiti standardni PPR stroj za zavarivanje za toplinsko spajanje polietilena i PPR-a. Ovo je fundamentalno netočno. Iako su oba materijala termoplastični, posjeduju znatno različite polimerne strukture, tališta i indekse tečenja taline. PPR se topi oko 260°C, dok se polietilen topi između 200°C i 220°C. Pokušaj njihovog rastaljenja stvara površinsku vezu koja se raspada pod minimalnim pritiskom. Ova dva materijala ne možete zavariti izravno. Sve veze između njih moraju biti mehaničke.
Mehanički prijelazi s navojem
Standardni pristup za spajanje ovih sustava oslanja se na navojne prijelazne spojeve. Na strani PPR-a, zavarite standardni PPR-metalni adapter s navojem, koji obično ima mjedeni umetak. Na polietilenskoj strani spajate odgovarajući prijelazni spoj. Zatim spojite dva metalna umetka pomoću PTFE trake. Ova metoda izolira dvije plastike, u potpunosti se oslanjajući na mehaničku čvrstoću niti od mesinga ili nehrđajućeg čelika kako bi se održao integritet sustava.
Prirubnički priključci za PPR sustave
Komercijalni vodovodni sustavi često zahtijevaju prijelaze većeg promjera gdje navojni spojevi postaju nepraktični. U ovim scenarijima, prirubnički spojevi daju potrebnu ljestvicu. Zavarite PPR adapter prirubnice na stranu tople vode i polietilenski adapter prirubnice na stranu hladne vode. Njihovo spajanje vijcima s visokokvalitetnom EPDM brtvom osigurava nepropusni prijelaz koji zadovoljava zahtjeve volumenskog protoka komercijalnih kotlovnica i rashladnih postrojenja.
Dimenzije procjene (ocjene temperature)
Temperaturni gradijenti diktiraju uspjeh ove tranzicije. PPR je projektiran posebno za aplikacije s visokom temperaturom tople vode. Standardni polietilen se brzo razgrađuje kada je izložen dugotrajnim visokim temperaturama. Osim ako ne koristite polietilen povišene temperature (PE-RT), točka spajanja mora uzeti u obzir toplinsku degradaciju. Osigurajte da se prijelaz dogodi na točki u sustavu gdje temperature vode padaju unutar sigurnih radnih granica polietilenske cijevi.
Kako spojiti HDPE cijev na ventile i pumpe
Problem kadriranja
Spajanje dinamične, vibrirajuće mehaničke opreme na fleksibilni sustav cjevovoda dovodi do ozbiljnog mehaničkog naprezanja. Pumpe stvaraju visokofrekventne vibracije, a veliki ventili stvaraju nagle skokove tlaka tijekom rada. Spoj mora izolirati plastičnu cijev od ovih destruktivnih sila bez uzroka iskrivljenja prirubnice ili zamora spojeva. Nepravilni spojevi ventila dovode do posječenih krajeva i katastrofalnih poplava u strojarskim prostorijama.
Prirubnički adapteri za industrijske ventile
Prirubnički adapteri služe kao industrijski standard za spajanje fleksibilnih cjevovoda na leptiraste ventile, zasune i centrifugalne pumpe. Međutim, debela stijenka polietilenske cijevi često stvara problem s zračenjem. Kada se leptir ventil u obliku pločice ili ušice otvori, unutarnji disk se zakrene prema van. Ako je stijenka cijevi predebela, disk udara u plastiku, sprječavajući potpuno otvaranje ventila i oštećujući rub diska. Da biste to ublažili, morate instalirati odstojnik leptir ventila ili koristiti posebno skošeni adapter prirubnice koji osigurava potreban unutarnji zazor za mehanizam ventila.
Ugradnja ventila za vodu s dvostrukim navojem
Lagane komercijalne i stambene primjene često koriste ventile od mesinga ili nehrđajućeg čelika s dvostrukim navojem. Kako biste ih spojili na fleksibilnu plastičnu liniju, upotrijebite adaptere kompresija-navoj. Slijedite ove praktične korake:
Izrežite četvrtastu cijev i skinite ivice s rubova kako biste osigurali glatko umetanje.
Gurnite steznu maticu i ručni prsten na cijev.
Gurnite cijev čvrsto u steznu spojnicu dok ne sjedne na unutarnji graničnik.
Zategnite steznu maticu na zakretni moment prema specifikaciji proizvođača pomoću tračnog ključa.
Nanesite PTFE traku na navojni kraj adaptera.
Pažljivo navucite ventil na adapter, pazeći da ne navučete metal na plastiku.
Implementacijski rizici/ublažavanje
Sidrenje ventila predstavlja najveći rizik implementacije. Polietilenska cijev nikada ne smije nositi težinu ili radni moment teških metalnih ventila. Kada tehničar okreće veliki ručni kotač na neusidrenom ventilu, moment se prenosi izravno na plastičnu prirubnicu, što dovodi do lomova uslijed naprezanja. Morate osigurati neovisne betonske potisne blokove ili čelične potpore za svu tešku mehaničku opremu. Cjevovod bi trebao prenositi samo tekućinu, a nikada konstrukcijsko opterećenje komponenti sustava.
Kako odabrati pravi način spajanja HDPE cijevi
Od značajki do ishoda
Odabir ispravne metode spajanja zahtijeva usklađivanje fizičkih značajki fitinga sa željenim radnim rezultatima. Ako vaš sustav zahtijeva često održavanje, zamjenu komponenti ili mogućnost uklanjanja, odaberite spojeve s prirubnicom. Ako izvodite brze podzemne popravke u mokrom rovu gdje oprema za fuziju ne može raditi, odaberite mehaničke kompresijske armature s unutarnjim učvršćivačima. Ako vam je potreban apsolutni prijelaz bez curenja na nepristupačnom mjestu ili aktivnoj seizmičkoj zoni, odaberite tvornički strojno izrađene prijelazne armature.
Skalabilnost i troškovi alata
Proračuni projekta i dostupnost opreme uvelike utječu na strategiju povezivanja. Prirubnički adapteri i tvornički prijelazni spojevi zahtijevaju skupu kapitalnu opremu, uključujući kalibrirane strojeve za sučeonu fuziju, elektrofuzijske procesore i generatore na licu mjesta. Također zahtijevaju obučene, certificirane operatere. Mehanički kompresijski spojevi u potpunosti eliminiraju troškove alata. Za ugradnju im je potreban samo standardni ručni alat. Međutim, cijena po jedinici mehaničkih spojnica velikog promjera daleko premašuje cijenu jednostavnog plastičnog završetka. Inženjeri balansiraju početne troškove alata s dugoročnim materijalnim troškovima.
Sukladnost i SDR kompatibilnost
Svaki priključak mora biti u skladu s traženim tlakom sustava. Mehanički priključci se proizvode kako bi se prilagodili određenim standardnim omjerima dimenzija (SDR). Spojnica dizajnirana za SDR 11 cijev (ocijenjena za 160 psi) neće pravilno brtviti na SDR 17 cijevi (ocijenjena za 100 psi) zbog razlike u debljini stijenke. Uvijek provjerite odgovaraju li zahvatni prstenovi, ukrutitelji i kompresijske matice točnim zahtjevima SDR-a i radnog tlaka vaše specifične mreže cjevovoda.
Usporedba metoda povezivanja
Način povezivanja
Najbolji slučaj upotrebe
Potreban alat
Primarna prednost
Prirubnički adapteri
Industrijski ventili, čelični cijevni prijelazi
Stroj za fuziju, moment ključ
Visoki tlak, lako se uklanja
Mehanička kompresija
Podzemna sanacija, gradski vodovod
Standardni ručni alati
Brza instalacija, nije potrebno napajanje
Tvornički prijelazni spojevi
Kritična infrastruktura, nepristupačna područja
Stroj za fuziju
Trajna brtva bez propuštanja
Nitni prijelazi
Vodovod malog promjera, stambeni
Stroj za fuziju, ključevi za cijevi
Isplativo za male linije
Zaključak
Izmjerite točan vanjski promjer (OD) i provjerite standardni omjer dimenzija (SDR) svoje postojeće cijevi prije naručivanja prijelaznih spojnica.
Nabavite unutarnje učvršćivače od nehrđajućeg čelika za sve mehaničke kompresijske spojeve kako biste spriječili urušavanje stijenke cijevi pod jakim pritiskom uvodnice.
Instalirajte neovisne betonske ili čelične nosače za sve teške ventile i pumpe kako biste izolirali mehaničko naprezanje od plastičnih prirubnica.
Kalibrirajte svoje moment ključeve i primijenite strogu sekvencu zatezanja u obliku zvijezde za sve prirubničke spojeve kako biste osigurali ravnomjerno sabijanje brtve.
Osnovano 2005. godine, Fusing X integrira istraživanje i razvoj, proizvodnju i prodaju HDPE fitinga, uz podršku od 20.000 m² proizvodni pogon i tim od približno 300 zaposlenika koji opslužuju kupce u više od 20 zemalja. Njegove mogućnosti proizvoda pokrivaju spojeve za sučeonu fuziju, spojeve za elektrofuziju, PE priključke s navojem, PPR sustave cjevovoda i prilagođene priključke, pružajući raznolike mogućnosti povezivanja za komunalne, industrijske i infrastrukturne projekte cjevovoda.
FAQ
P: Možete li zalijepiti HDPE cijevi na PVC pomoću Tangita ili PVC cementa?
O: Ne. Polietilen ima vrlo nisku površinsku energiju i kemijski je otporan na sva otapala, epokside i ljepila. Standardni PVC cement neće rastopiti plastiku da bi se stvorila veza. Morate ga spojiti na PVC pomoću mehaničkih spojnica, prirubničkih spojeva ili navojnih prijelaznih spojnica.
P: Trebam li unutarnje ukrućenje za HDPE cijev?
O: Da. Kad god spajate polietilen pomoću mehaničkog kompresijskog spoja, kao što je MJ adapter koji se veže za nodularno željezo ili čelik, morate umetnuti unutarnje ukrućenje od nehrđajućeg čelika u unutarnji promjer. Time se sprječava puzanje ili urušavanje stijenke cijevi pod pritiskom mehaničke uvodnice.
P: Mogu li koristiti PPR stroj za zavarivanje za spajanje HDPE i PPR?
O: Ne. To su potpuno različiti polimeri s različitim talištem i indeksom tečenja taline. Pokušaj njihovog toplinskog spajanja zajedno s aparatom za zavarivanje rezultira slabim, neusklađenim spojem koji otkazuje pod pritiskom. Morate koristiti mehaničke prijelaze s navojem ili prirubnicom.
P: Koji je najbolji način spajanja HDPE cijevi na čelične cijevi?
O: Za primjene visokog tlaka ili velikog promjera, spajanje adaptera prirubnice na plastičnu cijev i pričvršćivanje na odgovarajuću čeličnu prirubnicu s metalnim potpornim prstenom najpouzdanija je metoda. Ovo osigurava siguran, uklonjivi spoj koji podnosi veliki radni stres.
P: Kako spojiti HDPE cijev na ventil s dvostrukim navojem?
O: Koristite tvornički prijelazni spoj s umetkom s navojem od mesinga ili nehrđajućeg čelika ili upotrijebite mehanički kompresijski spoj koji završava odgovarajućim navojem. Uvijek nanesite PTFE traku na navoje i izbjegavajte pretjerano zatezanje kako biste spriječili pucanje plastičnih komponenti.
P: Zašto HDPE prirubnički spojevi cure?
O: Do curenja obično dolazi zbog neravnomjernog zatezanja vijaka tijekom instalacije, neupotrebe odgovarajućeg metalnog potpornog prstena ili izostavljanja odstojnika ventila kada debela stijenka plastične cijevi ometa rad diska leptir ventila.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori