Skutecznie wykonane złącze elektrooporowe stanowi podstawę szczelnej sieci rurociągów wysokociśnieniowych. Prawidłowo zainstalowane systemy te działają bez zarzutu przez dziesięciolecia. Jednak pojedyncze uszkodzone złącze często skutkuje kosztownymi wykopami, poważnymi przestojami systemu i poważnymi zagrożeniami bezpieczeństwa dla załogi. W nowoczesnym spawaniu polietylenu o dużej gęstości (HDPE) absolutnie nie ma miejsca na domysły operatora. Niezawodna infrastruktura wymaga ścisłego przestrzegania standardowych procedur operacyjnych, aby zagwarantować integralność strukturalną.
Bez rygorystycznych protokołów nawet materiały najwyższej jakości zawiodą pod obciążeniem operacyjnym. Ten przewodnik zawiera zgodną z branżą strukturę instalacji krok po kroku, zaprojektowaną specjalnie dla techników pracujących w terenie. Ustrukturyzowaliśmy ten zasób tak, aby usunąć podmiotowość z procesu montażu. Dowiesz się, jak zminimalizować ryzyko awarii zgrzewania, jednocześnie wspierając solidną dokumentację dotyczącą zapewnienia jakości.
Zajmujemy się każdą krytyczną fazą procesu. Poznasz podstawowe przygotowania przed spawaniem, kontrolę środowiska i precyzyjne cykle ogrzewania. Ponadto szczegółowo opisujemy techniki końcowej kontroli wizualnej i rejestrowanie audytu zgodności. Postępuj ściśle według tych wytycznych, aby mieć pewność, że następna instalacja będzie spełniać najwyższe standardy techniczne.
Kluczowe dania na wynos
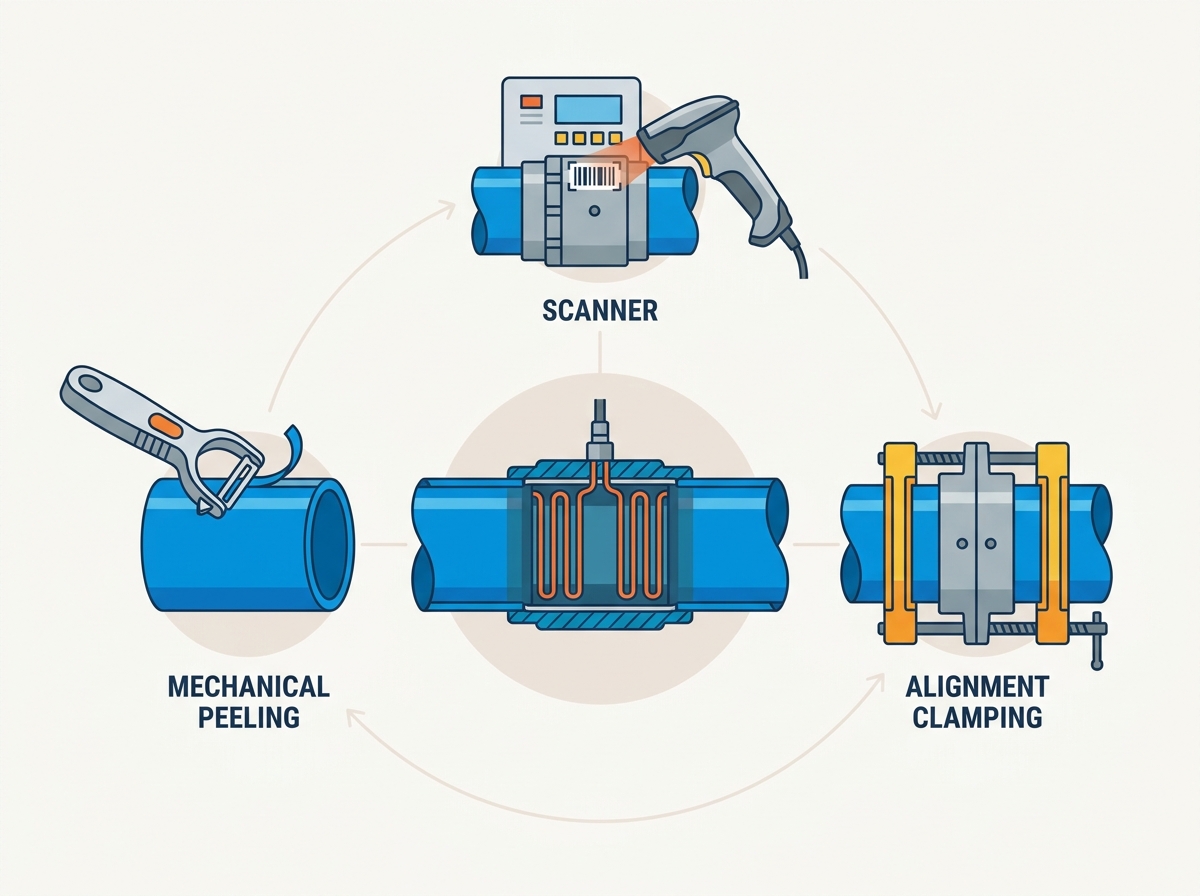
Sterowanie mechaniczne: w celu zapewnienia dokładnych tolerancji należy polegać na obieraczkach obrotowych i zaciskach wyrównujących, a nie na ręcznym skrobaniu i przytrzymywaniu.
Dyscyplina chłodzenia: Zaciski muszą pozostać w pełni zaciśnięte, dopóki nie zostanie ściśle dotrzymany czas chłodzenia określony przez producenta; przedwczesny stres zagraża integracji łańcucha polimeru.
Identyfikowalność dostawcy: Standaryzacja złączy z możliwością śledzenia kodów kreskowych zgodną z ISO upraszcza proces łączenia i wspiera długoterminowe audyty infrastruktury.
Przed instalacją: narzędzia, środowisko i przygotowanie miejsca
Tworzenie nieskazitelnej spoiny rozpoczyna się na długo przed podłączeniem zasilania do złączki. Środowiska terenowe stale wprowadzają nieprzewidywalne i niekontrolowane zmienne. Musisz kontrolować te elementy poprzez skrupulatne przygotowanie miejsca i rygorystyczne protokoły dotyczące narzędzi. Pominięcie jednego etapu przygotowań wykładniczo zwiększa ryzyko uszkodzenia stawu.
Niezbędny spis narzędzi
Technicy muszą przybyć na miejsce w pełni wyposażeni. Nigdy nie zastępuj specjalistycznego sprzętu prowizorycznymi narzędziami. Poniższy wykaz stanowi obowiązkowy punkt odniesienia dla zgodnej instalacji:
Procesor elektrooporowy: Zautomatyzowana skrzynka sterownicza zdolna do skanowania kodów kreskowych i rejestrowania danych.
Obrotowa obieraczka do rur: Niezbędna do ciągłego i równomiernego usuwania materiału.
Zaciski wyrównujące: wymagane do unieruchomienia zespołu podczas cykli ogrzewania i chłodzenia.
Obrotowe obcinaki do rur: zapewniają idealnie prostopadłe cięcia w poprzek osi rury.
Środki czyszczące: Chusteczki przemysłowe niestrzępiące się i alkohol izopropylowy o czystości przekraczającej 90%.
Kontrole środowiskowe
Pogoda odgrywa znaczącą rolę w syntezie polimerów. Deszcz, wysoka wilgotność i wiatr poważnie pogarszają integralność jeziorka spawalniczego. W przypadku niesprzyjających warunków należy rozmieścić namioty spawalnicze odporne na warunki atmosferyczne. Wiatr szybko chłodzi zewnętrzną obudowę armatury, co zmienia wewnętrzny rozkład ciepła.
Wilgoć stanowi największe zagrożenie. Nawet śladowe ilości wody w strefie topienia odparują podczas cyklu ogrzewania. Ta szybka ekspansja tworzy puste przestrzenie w warstwie stopionego polimeru. Granice kompensacji temperatury również mają znaczenie. Nowoczesne skrzynki sterujące automatycznie dostosowują dostawę energii w oparciu o temperaturę otoczenia. Zawsze upewnij się, że czujnik temperatury procesora jest osłonięty przed bezpośrednim działaniem promieni słonecznych.
Ocena rur
Przed przystąpieniem do spawania dokładnie sprawdź końce rur HDPE lub PE100. Sprawdź powierzchnię zewnętrzną pod kątem głębokich żłobków. Każde zadrapanie przekraczające 10% grubości ścianki rury wymaga wyrzucenia tego odcinka. Sprawdź rurę pod kątem owalności, która często występuje podczas transportu lub układania. Ekstremalna owalność zapobiega płynnemu przesuwaniu się złączki po rurze. Na koniec należy ocenić rurę pod kątem poważnej degradacji pod wpływem promieni UV, na co zwykle wskazuje kredowa, odbarwiona warstwa powierzchniowa.
Procedura montażu muf elektrooporowych krok po kroku
Precyzja definiuje fazę montażu mechanicznego. Każdą akcję fizyczną musisz wykonywać metodycznie. Pomijanie kroków lub pójście na skróty gwarantuje uszkodzenie stawu.
1. Cięcie i mierzenie
Najpierw przytnij końce rur idealnie prostopadle. Zawsze używaj rotacyjnego obcinaka do rur, aby uzyskać czystą powierzchnię czołową pod kątem 90 stopni. Nierówne lub ukośne nacięcia powodują, że wewnętrzne cewki grzejne są odsłonięte wewnątrz złączki. Odsłonięte cewki przegrzewają się, powodują zwarcia i powodują katastrofalne eksplozje.
Następnie zmierz dokładną głębokość wprowadzenia. Umieścić złączkę wzdłuż końca rury i zaznaczyć dokładnie połowę długości złączki. Użyj dobrze widocznego, nietłustego markera. Markery na bazie tłuszczu zanieczyszczają strefę spoiny. Znak ten pełni rolę głównego wskaźnika wizualnego, który pozwala upewnić się, że rura jest całkowicie osadzona w złączce.
2. Skrobanie (usuwanie utleniania)
W rurach HDPE natychmiast po wyprodukowaniu powstaje utleniona, mikroskopijna warstwa. Tlen i światło UV zmieniają strukturę polimeru powierzchniowego. Należy usunąć tę utlenioną warstwę, aby odsłonić dziewiczy polietylen znajdujący się pod spodem. W procesie fuzji nie można łączyć zdegradowanych łańcuchów polimerowych.
Zwykle trzeba usunąć od 0,2 mm do 0,3 mm materiału. Mocno kładziemy nacisk na zastosowanie mechanicznych obieraczek obrotowych zamiast podstawowych skrobaków ręcznych. Ręczne skrobanie tworzy nierówną, fasetowaną powierzchnię. Narzędzie obrotowe zapewnia ciągłe, jednolite odrywanie się wstęgi materiału, zachowując dokładne tolerancje rur.
3. Czyszczenie i wyrównywanie
Po zeskrobaniu dokładnie oczyść przygotowaną powierzchnię. Na czyste, niestrzępiące się chusteczki nałóż alkohol izopropylowy o wysokiej czystości. Wytrzeć oskrobane końcówki rur i wewnętrzną powierzchnię kształtki. Pozwól alkoholowi całkowicie wyschnąć. Po oczyszczeniu traktuj to miejsce jako strefę bezdotykową.
Ostrożnie przesuń Złączki elektrooporowe na rurę aż do widocznego znaku włożenia. Natychmiast zabezpiecz cały zespół za pomocą wytrzymałych zacisków wyrównujących. Obejmy zapobiegają przesuwaniu się i korygują drobne owalności rur. Bez opasek rozszerzające się polimery wypchną rurę ze złączki w fazie topienia.
4. Proces fuzji
Podłącz przewody skrzynki sterującej procesora do styków zaciskowych złączki. Do odczytania kodu kreskowego użyj skanera optycznego procesora. Ten kod kreskowy określa dokładne poziomy napięcia i czasy nagrzewania w oparciu o testy fabryczne. Skanowanie kodów kreskowych zapobiega błędom ręcznego wprowadzania danych.
Rozpocznij cykl spawania. Po rozpoczęciu odsuń się i stój z dala od bezpośredniego obszaru. Roztopiony plastik może wybuchnąć, jeśli poważnie zanieczyszczone złącze ulegnie uszkodzeniu pod ciśnieniem. Uważnie monitoruj ekran procesora pod kątem spadków napięcia lub kodów błędów. Natychmiast dokumentuj wszelkie ostrzeżenia.
Integracja kołnierza elektrooporowego do przejść systemowych
Sieci rurociągów rzadko składają się wyłącznie z jednego materiału. Docelowo konieczne jest podłączenie ciągłych linii HDPE do infrastruktury zewnętrznej. Inżynierowie określają wyspecjalizowane punkty przejścia, aby bezpiecznie poradzić sobie z tymi zmianami mechanicznymi.
Przypadek użycia
Zwykle integrujesz Kołnierz elektrooporowy przy przejściu na elementy mechaniczne. Typowe zastosowania obejmują łączenie linii HDPE z zasuwami kołnierzowymi, pompami przemysłowymi lub starszymi rurociągami stalowymi. Adapter kołnierzowy zapewnia bezpieczną, szczelną powierzchnię mechaniczną, która idealnie pasuje do standardowych wzorów śrub metalowych.
Niuanse instalacyjne
Instalacje kołnierzowe wymagają szczególnej uwagi w zakresie wymagań dotyczących wyrównania. Przed rozpoczęciem spawania należy idealnie ustawić otwory na śruby, aby pasowały do współpracującego zaworu lub rury stalowej. Po stopieniu polimeru nie można obracać złączki.
Ponadto przed wykonaniem połączenia mechanicznego należy zakończyć cały proces zgrzewania i pełny cykl chłodzenia. Nigdy nie przykręcaj powierzchni czołowej kołnierza do elementu współpracującego, gdy złącze pozostaje ciepłe. Dokręcanie śrub powoduje silne naprężenie obrotowe na ciepłym polimerze. To przedwczesne naprężenie powoduje rozbicie nowo utworzonych wiązań molekularnych, zapewniając później ukrytą awarię.
Częsty błąd: przyspieszanie połączenia. Aby zaoszczędzić czas, operatorzy często przykręcają kołnierz, gdy polimer pozostaje miękki. To trwale wypacza powierzchnię kołnierza i gwarantuje przyszłą ścieżkę wycieku.
Zapewnienie jakości i zgodność po spawaniu (QA/QC)
Weryfikacja oddziela profesjonalne instalacje od prób amatorskich. Zapewnienie jakości zapewnia, że złącze spełnia określone normy techniczne, zanim rurociąg zostanie oddany do użytku. Należy na bieżąco logować i weryfikować dane.
Egzekwowanie czasu chłodzenia
Zrozumienie faz chłodzenia zapobiega przedwczesnemu obciążeniu stawów. Należy egzekwować dwa różne ramy czasowe. Najpierw należy przestrzegać „czasu zaciskania”. Określa on, jak długo zespół musi pozostać bezpiecznie zablokowany w zaciskach wyrównujących. Wczesne usunięcie zacisków powoduje przerwanie chłodzących łańcuchów polimerowych.
Po drugie, należy przestrzegać „czasu próby ciśnieniowej”. Jest to czas znacznie dłuższy. Określa bezwzględny minimalny czas wymagany do wprowadzenia wewnętrznego ciśnienia testowego do sieci rurociągów. Należy zapoznać się z danymi dotyczącymi kodu kreskowego producenta, ponieważ czasy te różnią się znacznie w zależności od średnicy i warunków otoczenia.
Wskaźniki kontroli wizualnej
Po ostygnięciu przeprowadzić dokładną kontrolę wzrokową. Sprawdź główne wskaźniki stopienia, powszechnie zwane kołkami kontrolnymi. Te małe plastikowe kolumny wychodzą z korpusu złączki podczas cyklu nagrzewania. Podniesione trzpienie potwierdzają, że wewnętrzne jeziorko stopu osiągnęło wystarczające ciśnienie rozprężania. Same w sobie nie gwarantują jednak idealnego spoiny.
Następnie sprawdź krawędzie złączki. Upewnić się, że żaden stopiony polimer nie wypłynął całkowicie poza granice złączki. Nadmierne wytłoczenie wskazuje na przegrzanie, skrajne niewspółosiowość rury lub nieprawidłowe dociśnięcie zespołu.
Rejestrowanie danych
Nowoczesne projekty infrastrukturalne wymagają całkowitej identyfikowalności. Wykorzystaj wbudowany system pamięci procesora. Po zakończeniu prac na budowie wyeksportuj cyfrowe dane spoiny. Rejestruje krytyczne parametry, w tym identyfikator operatora, zmiany temperatury otoczenia i dokładne dostarczone napięcie. Kierownicy projektów wykorzystują te raporty do oficjalnego przekazania projektu i rygorystycznych audytów zgodności.
Typowe tryby awarii i strategie łagodzenia
Zrozumienie przyczyn awarii połączeń pomaga technikom uniknąć kosztownych błędów. Większość awarii ma wspólne korzenie operacyjne. Możemy podzielić je na przewidywalne wzorce. Rozpoznanie tych wzorców pozwala wymusić ukierunkowane strategie łagodzenia.
Poniżej znajduje się krótkie podsumowanie opisujące podstawowe problemy, z jakimi spotykają się zespoły terenowe.
Wykres łagodzenia awarii
Tryb awarii
Pierwotna przyczyna
Wynik fizyczny
Podstawowe łagodzenie
Nieodpowiednie skrobanie
Pozostawia nienaruszoną warstwę utlenioną, zniszczoną pod wpływem promieni UV.
„Zimne złącze”, w którym jeziorka stopu nie łączą się
Parowanie tworzy wyraźne puste przestrzenie i pęcherzyki strukturalne.
Rygorystyczne protokoły wycierania >90% alkoholem i wymuszone strefy „bezdotykowe”.
Niewspółosiowość
Naprężenia zginające rury podczas faz ogrzewania/chłodzenia.
Wewnętrzne zwarcie drutu lub bardzo nierówne strefy topienia.
Użycie wytrzymałych zacisków wyrównujących do czasu całkowitego ochłodzenia nie podlega negocjacjom.
Zimne złącze to najbardziej zwodnicza awaria. Okucie wygląda idealnie z zewnątrz, ale wewnętrzne powierzchnie nigdy tak naprawdę nie są ze sobą połączone. Obowiązkowy peeling mechaniczny całkowicie eliminuje to specyficzne ryzyko. Błędy związane z zanieczyszczeniem często ujawniają się podczas prób ciśnieniowych w postaci nieszczelności. Zapobiega temu zachowanie klinicznego podejścia do czystości. Niewspółosiowość zwykle skutkuje natychmiastowymi kodami błędów procesora, gdy wewnętrzne cewki grzewcze stykają się i dochodzi do zwarcia.
Ocena i krótka lista dostawców elektrooporowych
Pozyskiwanie niezawodnych materiałów drastycznie wpływa na wskaźnik powodzenia projektu. Inżynierowie ds. zakupów powinni oceniać dostawców w oparciu o rygorystyczne kryteria techniczne, a nie samą początkową cenę zakupu. Wysokiej jakości okucia skracają czas montażu i zapobiegają katastrofalnym awariom.
Identyfikowalność i dane
Priorytetowo traktuj dostawców oferujących inteligentne kody kreskowe w pełni zgodne z normami ISO 12176-4. Zapewnia to bezproblemową integrację z każdym nowoczesnym procesorem. Możliwość śledzenia za pomocą kodów kreskowych oznacza, że możesz prześledzić konkretną armaturę aż do dokładnej partii produkcyjnej. Jeśli defekt pojawi się po latach, możesz aktywnie zidentyfikować inne zagrożone połączenia w swojej sieci.
Tolerancje produkcyjne
Ocenić konstrukcję wewnętrzną i stabilność wymiarową złączek. Przyjrzyj się uważnie ułożeniu przewodu grzejnego. Doskonałe konstrukcje posiadają wbudowane wężownice grzewcze. Polimer otacza przewody, zapobiegając ich zaczepianiu się podczas wkładania rury. Odsłonięte konstrukcje drutowe stwarzają duże ryzyko. Ostra krawędź rury może z łatwością złapać odsłonięty przewód, przeciągając go z pozycji i powodując śmiertelne zwarcie.
Wsparcie techniczne i dostępność
Dostawca musi działać jako partner techniczny. Oceń ich zdolność do dostarczania wykresów chłodzenia i ogrzewania dostosowanych do projektu. Czy mogą zapewnić wsparcie szkoleniowe dla techników na miejscu? Niezawodny czas realizacji zapasów ma również ogromne znaczenie w przypadku wdrożeń na skalę korporacyjną. Opóźnienia w dostawach materiałów paraliżują harmonogram realizacji projektów.
Wniosek
Skuteczna elektrofuzja jest ściśle zaprojektowanym procesem, a nie subiektywną umiejętnością. Operatorzy osiągają stały sukces poprzez systematyczne usuwanie zmiennych środowiskowych i mechanicznych. Przestrzeganie rygorystycznych protokołów przygotowawczych gwarantuje integralność strukturalną sieci rurociągów.
Inwestowanie w odpowiednie szkolenia, rygorystyczne standardowe procedury operacyjne i wysokiej jakości identyfikowalne okucia zapewnia ogromny długoterminowy zwrot z inwestycji. Wykonując pracę prawidłowo za pierwszym razem, drastycznie zmniejszasz koszty wykopów, przestoje systemu i poważne zdarzenia związane z bezpieczeństwem.
Kierownicy projektów i inżynierowie ds. zakupów powinni już dziś ocenić swoje obecne standardy materiałowe. Skontaktuj się ze swoim technicznym zespołem sprzedaży, aby zapoznać się ze szczegółowymi specyfikacjami łączników, poprosić o obszerne przykładowe arkusze danych i zaplanować szkolenie w zakresie instalacji dla załóg terenowych dla konkretnego miejsca.
Często zadawane pytania
P: Czy mogę ponownie użyć złączki elektrooporowej, jeśli podczas cyklu nastąpi przerwa w dostawie prądu?
O: Nie. Wytyczne producenta surowo zabraniają ponownego łączenia częściowo stopionego złącza. Przerwy w zasilaniu zmieniają stan polimeru i trwale przemieszczają wewnętrzne wężownice grzejne. Próba drugiego cyklu zgrzewania prawie gwarantuje zwarcie przewodu lub katastrofalną eksplozję. Zawsze odcinaj przerwane dopasowanie i zaczynaj od nowa.
P: Czy nadal muszę zeskrobywać rurę, jeśli jest fabrycznie nowa?
O: Tak. Utlenianie następuje natychmiast po wyprodukowaniu, gdy gorący polimer styka się z powietrzem. Degradacja pod wpływem promieni UV rozpoczyna się natychmiastowo podczas transportu i przechowywania na zewnątrz. Skrobanie pozostaje obowiązkowym krokiem w celu odsłonięcia aktywnego, pierwotnego polietylenu, niezależnie od wieku rury.
P: Jak długo schładzają się złączki elektrooporowe?
Odp.: Czasy chłodzenia różnią się ściśle w zależności od konkretnej średnicy rury, SDR (standardowego współczynnika wymiarów) i aktualnej temperatury otoczenia. Dokładny czas chłodzenia należy odczytać bezpośrednio z kodu kreskowego armatury lub z karty katalogowej dostarczonej przez producenta. Nigdy nie zgaduj ani nie spiesz się w tej fazie.
P: Czy ręczne skrobanie jest dopuszczalne w przypadku HDPE o dużej średnicy?
O: Nie. Ręczne skrobanie stwarza niedopuszczalnie wysokie ryzyko uszkodzenia rur o dużej średnicy. Skrobaki ręczne tworzą nierówne żłobienia i nie utrzymują stałych tolerancji na dużych powierzchniach. Zdecydowanie zalecamy stosowanie dedykowanych mechanicznych obieraczek obrotowych, aby zapewnić równomierne usuwanie materiału.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori