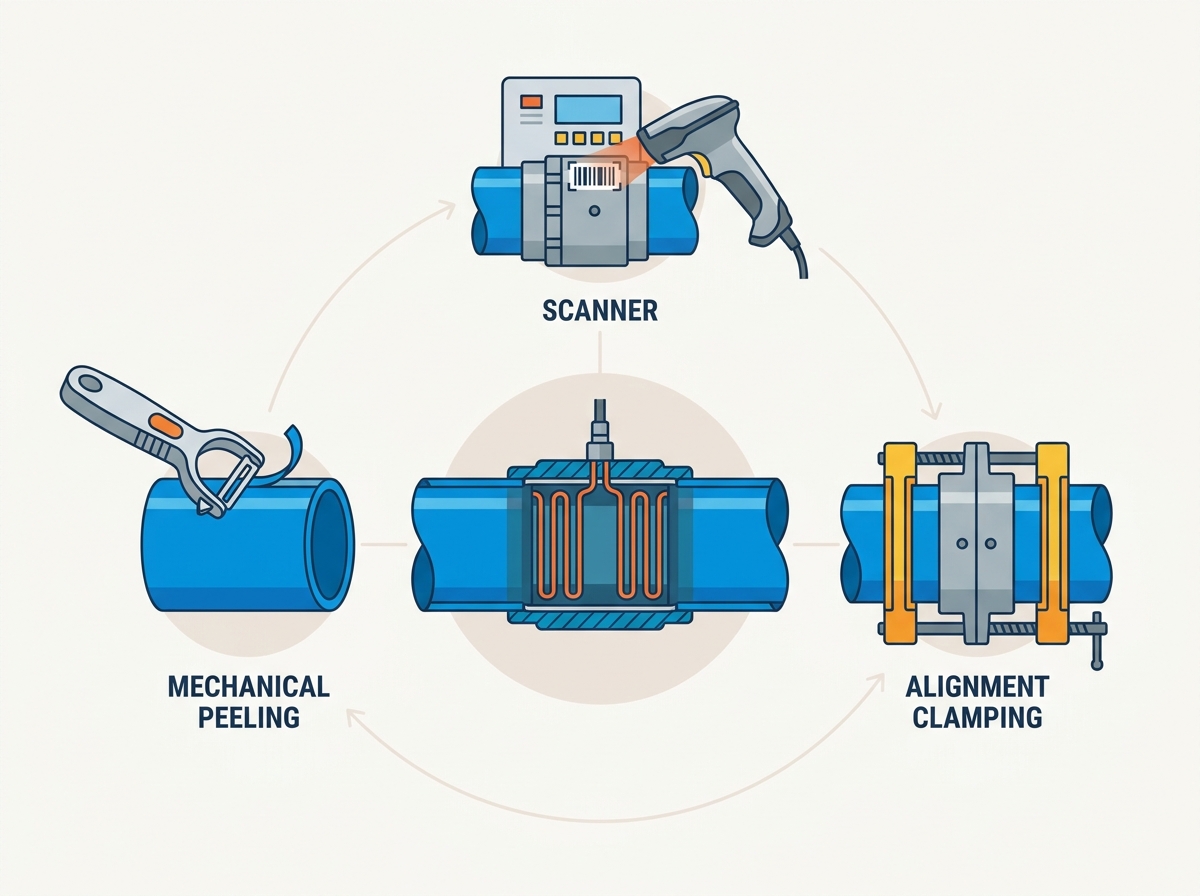
Успішне електромуфтове з’єднання утворює життєво важливу основу герметичної мережі трубопроводів високого тиску. При правильній установці ці системи бездоганно працюють десятиліттями. Однак один несправний з’єднання часто призводить до дорогих розкопок, серйозного простою системи та значної загрози безпеці вашої бригади. У сучасному зварюванні поліетилену високої щільності (HDPE) немає місця припущенням оператора. Надійна інфраструктура вимагає суворого дотримання стандартних операційних процедур, щоб гарантувати цілісність конструкції.
Без суворих протоколів навіть матеріали преміум-класу вийдуть з ладу під час експлуатації. У цьому посібнику наведено галузеву покрокову структуру встановлення, розроблену спеціально для технічних спеціалістів. Ми структурували цей ресурс, щоб усунути суб’єктивність процесу складання. Ви дізнаєтесь, як мінімізувати ризики збою зварювання, одночасно підтримуючи надійну документацію щодо гарантії якості.
Ми покриваємо кожну критичну фазу процесу. Ви дослідите важливу підготовку до зварювання, контроль навколишнього середовища та точні цикли нагрівання. Крім того, ми детально описуємо методи остаточної візуальної перевірки та журнал аудиту відповідності. Уважно дотримуйтесь цих вказівок, щоб переконатися, що ваша наступна установка відповідає найвищим інженерним стандартам.
Ключові висновки
Механічний контроль: покладайтеся на ротаційні очищувачі та затискачі для вирівнювання, а не на ручне вишкрібання та утримання, щоб забезпечити точні допуски.
Дисципліна охолодження: затискачі повинні залишатися повністю зачепленими, доки час охолодження, визначений виробником, не буде точно дотримано; передчасний стрес ставить під загрозу інтеграцію полімерного ланцюга.
Відстеження від постачальника: стандартизація з’єднувачів із відстеженням штрих-кодів, сумісним із ISO, спрощує процес зварювання та підтримує довгострокові аудити інфраструктури.
Попереднє встановлення: інструменти, середовище та підготовка місця
Створення бездоганного зварного шва починається задовго до того, як ви подаєте струм на фітинг. Польове середовище постійно створює непередбачувані та неконтрольовані змінні. Ви повинні контролювати ці елементи шляхом ретельної підготовки місця та суворих протоколів інструментів. Пропуск одного етапу підготовки експоненціально збільшує ризик поломки суглоба.
Основний інвентар інструментів
Техніки повинні прибути на місце у повному спорядженні. Ніколи не замінюйте саморобні інструменти спеціальним обладнанням. Наступний інвентар представляє обов’язкову базову лінію для сумісної інсталяції:
Процесор електрозварювання: автоматизований блок керування, здатний сканувати штрих-код і реєструвати дані.
Роторний очищувач труб: необхідний для безперервного рівномірного видалення матеріалу.
Вирівнювальні затискачі: необхідні для фіксації вузла під час циклів нагрівання та охолодження.
Ротаційні труборізи: Забезпечте ідеально квадратні розрізи по осі труби.
Засоби для чищення: промислові безворсові серветки та ізопропіловий спирт чистотою понад 90%.
Екологічний контроль
Погода відіграє значну роль у синтезі полімерів. Дощ, висока вологість і вітер сильно погіршують цілісність зварювальної ванни. Ви повинні розгорнути стійкі до погодних умов зварювальні намети в складних умовах. Вітер швидко охолоджує зовнішній корпус арматури, що змінює внутрішній розподіл тепла.
Волога представляє вашу найбільшу загрозу. Навіть незначна кількість води в зоні плавлення випаровується під час циклу нагрівання. Це швидке розширення створює порожнечі в шарі розплавленого полімеру. Межі температурної компенсації також мають значення. Сучасні блоки керування автоматично регулюють подачу енергії залежно від температури навколишнього середовища. Завжди захищайте датчик температури процесора від прямих сонячних променів.
Оцінка труб
Ретельно перевірте кінці труб ПНД або ПЕ100 перед зварюванням. Огляньте зовнішню поверхню на наявність глибоких виїмок. Будь-яка подряпина, яка перевищує 10% товщини стінки труби, потребує викидання цієї ділянки. Перевірте трубу на овальність, яка часто буває під час транспортування або укладання. Надзвичайна овальність запобігає плавному ковзанню фітинга по трубі. Нарешті оцініть трубу на наявність сильного УФ-деградації, про що зазвичай свідчить крейдяний, знебарвлений поверхневий шар.
Покрокова процедура монтажу електромуфт
Точність визначає етап механічного складання. Ви повинні виконувати кожну фізичну дію методично. Пропуск кроків або скорочення гарантує пошкодження суглоба.
1. Різання та вимірювання
Спочатку обріжте кінці труб ідеально квадратними. Завжди використовуйте ротаційний труборіз, щоб отримати чисту поверхню під кутом 90 градусів. Нерівні або кутові розрізи залишають внутрішні нагрівальні спіралі відкритими всередині фітинга. Відкриті котушки перегріваються, замикаються та спричиняють катастрофічні вибухи.
Потім виміряйте точну глибину введення. Розмістіть фітинг уздовж кінця труби та відзначте рівно половину довжини фітинга. Використовуйте добре помітний нежирний маркер. Жирні маркери забруднюють зону зварювання. Ця позначка діє як ваш основний візуальний індикатор, щоб переконатися, що труба повністю входить у фітинг.
2. Зішкріб (видалення окислення)
На трубах ПНД відразу після виготовлення утворюється окислений мікроскопічний шар. Кисень і ультрафіолетове світло змінюють структуру поверхні полімеру. Ви повинні видалити цей окислений шар, щоб відкрити первинний поліетилен під ним. Процес злиття не може з’єднати зруйновані полімерні ланцюги.
Зазвичай потрібно видалити від 0,2 до 0,3 мм матеріалу. Ми наголошуємо на використанні механічних ротаційних очищувальних машин замість простих ручних скребків. Ручне вишкрібання створює нерівну гранчасту поверхню. Обертовий інструмент забезпечує безперервне рівномірне відшаровування стрічки матеріалу, зберігаючи точні допуски труб.
3. Очищення та вирівнювання
Після скоблення ретельно очистіть підготовлене місце. Нанесіть ізопропіловий спирт високої чистоти на чисті серветки без ворсу. Протріть пошкоджені кінці труб і внутрішню поверхню фітинга. Дайте спирту повністю висохнути. Після очищення ставтеся до неї як до зони суворого заборони.
Обережно посуньте Електрозварні муфти на трубу до видимої позначки вставки. Негайно закріпіть весь вузол за допомогою міцних вирівнювальних затискачів. Хомути запобігають зсуву і виправляють незначну овальність труби. Без затискачів полімери, що розширюються, виштовхуватимуть трубу з фітинга під час фази плавлення.
4. Процес синтезу
Під’єднайте провода блоку керування процесором до клемних контактів на фітингу. Використовуйте оптичний сканер процесора, щоб зчитати штрих-код. Цей штрих-код визначає точні рівні напруги та час нагрівання на основі заводських випробувань. Сканування штрих-коду запобігає помилкам ручного введення даних.
Запустіть цикл зварювання. Почавши, відійдіть і відійдіть від найближчої зони. Розплавлений пластик може вибухнути, якщо сильно забруднене з’єднання руйнується під тиском. Уважно стежте за екраном процесора на наявність перепадів напруги або кодів помилок. Негайно документуйте будь-які попередження.
Інтеграція електромуфтового фланця для системних переходів
Трубопровідні мережі рідко повністю складаються з одного матеріалу. Зрештою, ви повинні підключити безперервні лінії HDPE до зовнішньої інфраструктури. Інженери вказують спеціальні точки переходу для безпечної обробки цих механічних змін.
Випадок використання
Зазвичай ви інтегруєте Електрозварний фланець при переході на механічні компоненти. Загальні застосування включають з’єднання ліній HDPE з фланцевими засувками, промисловими насосами або застарілими сталевими трубопроводами. Фланцевий адаптер забезпечує надійну, герметичну механічну поверхню, яка ідеально поєднується зі стандартними шаблонами металевих болтів.
Нюанси монтажу
Фланцеві установки вимагають надзвичайної уваги до вимог вирівнювання. Перш ніж починати зварювання, отвори для болтів повинні бути ідеально орієнтовані на відповідний клапан або сталеву трубу. Як тільки полімер сплавиться, ви не зможете обертати фітинг.
Крім того, ви повинні завершити весь процес зварювання та повний цикл охолодження перед виконанням механічного з’єднання. Ніколи не прикручуйте поверхню фланця до сполучного компонента, поки з’єднання залишається теплим. Затягування болтів створює серйозне обертальне навантаження на теплий полімер. Цей передчасний стрес руйнує новоутворені молекулярні зв’язки, забезпечуючи прихований збій пізніше.
Поширена помилка: поспішне підключення. Щоб заощадити час, оператори часто прикручують фланець, поки полімер залишається м’яким. Це назавжди деформує поверхню фланця та гарантує шлях витоку в майбутньому.
Гарантія якості та відповідність після зварювання (QA/QC)
Перевірка відокремлює професійні установки від аматорських спроб. Гарантія якості гарантує, що з’єднання відповідає певним інженерним стандартам до того, як трубопровід буде введено в дію. Ви повинні систематично реєструвати та перевіряти дані.
Контроль часу охолодження
Розуміння фаз охолодження запобігає передчасному стресу суглобів. Ви повинні дотримуватися двох різних часових шкал. По-перше, дотримуйтеся 'часу затискання'. Він визначає, як довго вузол повинен залишатися надійно зафіксованим у затискачах вирівнювання. Передчасне видалення затискачів розриває полімерні ланцюги охолодження.
По-друге, дотримуйтеся 'часу випробування тиском'. Це значно довший час. Він визначає абсолютний мінімальний час, необхідний, перш ніж ви зможете ввести внутрішній випробувальний тиск у мережу трубопроводу. Зверніться до даних штрих-коду виробника, оскільки ці часи значно відрізняються залежно від діаметра та умов навколишнього середовища.
Індикатори візуального огляду
Після охолодження проведіть ретельний візуальний огляд. Перевірте первинні індикатори розплаву, широко відомі як штифти-свідки. Ці маленькі пластикові стовпчики піднімаються з корпусу фітинга під час циклу нагрівання. Підняті штифти підтверджують, що внутрішня ванна розплаву досягла достатнього тиску розширення. Однак самі по собі вони не гарантують ідеального зварювання.
Далі огляньте краї фурнітури. Переконайтеся, що розплавлений полімер повністю не вийшов за межі фітингу. Надмірна екструзія вказує на перегрів, надзвичайне зміщення труби або нездатність надійно закріпити вузол.
Реєстрація даних
Сучасні інфраструктурні проекти вимагають абсолютної відстежуваності. Використовуйте вбудовану систему пам'яті процесора. Експортуйте цифрові дані про зварювання після завершення робіт на місці. Це реєструє критичні параметри, включаючи ідентифікатор оператора, коливання температури навколишнього середовища та точну напругу. Керівники проектів використовують ці звіти для офіційної передачі проекту та суворого аудиту відповідності.
Загальні режими відмови та стратегії пом’якшення
Розуміння того, чому з’єднання виходять з ладу, допомагає технікам уникнути дорогих помилок. Більшість збоїв мають спільні операційні корені. Ми можемо розділити їх на передбачувані моделі. Розпізнавання цих закономірностей дозволяє застосовувати цілеспрямовані стратегії пом’якшення.
Нижче наведено короткий довідковий підсумок із описом основних проблем, з якими стикаються команди на місцях.
'Холодне з'єднання', де басейни розплаву не можуть сплавитися
належним чином.
Обов'язкове використання механічних роторних очищувальних машин.
забруднення
Масло зі шкіри, пил або волога.
Випаровування створює чіткі порожнечі та структурні бульбашки.
Суворі протоколи протирання спиртом >90% і примусові зони «без дотику».
Зміщення
Напруга згинання труби під час фаз нагрівання/охолодження.
Внутрішнє замикання дроту або дуже нерівномірні зони розплавлення.
Використання потужних затискачів для вирівнювання не підлягає обговоренню до повного охолодження.
Холодний суглоб є найбільш оманливою поломкою. Фурнітура виглядає ідеально ззовні, але внутрішні поверхні так і не були по-справжньому склеєні. Обов'язковий механічний пілінг повністю усуває цей специфічний ризик. Несправності через забруднення часто виявляються під час випробування тиском у вигляді проколів. Дотримання клінічного підходу до чистоти запобігає цьому. Невідповідність зазвичай призводить до миттєвих кодів помилок процесора, оскільки внутрішні нагрівальні спіралі торкаються та замикаються.
Оцінка та вибір постачальників електромуфтового обладнання
Вибір надійних матеріалів суттєво впливає на рівень успіху вашого проекту. Інженери із закупівель повинні оцінювати постачальників на основі суворих технічних критеріїв, а не лише за початковою ціною закупівлі. Високоякісна фурнітура скорочує час встановлення та запобігає катастрофічним поломкам.
Відстеження та дані
Надайте пріоритет постачальникам, які пропонують інтелектуальні штрих-коди, які повністю відповідають стандартам ISO 12176-4. Це забезпечує повну інтеграцію з будь-яким сучасним процесором. Можливість відстеження штрих-коду означає, що ви можете відстежувати конкретну арматуру до її точної виробничої партії. Якщо через багато років з’явиться дефект, ви можете завчасно визначити інші з’єднання, які знаходяться під загрозою, у вашій мережі.
Виробничі допуски
Оцініть внутрішню конструкцію та стабільність розмірів арматури. Подивіться уважно на розташування нагрівального дроту. Чудові конструкції мають формовані нагрівальні спіралі. Полімер охоплює дроти, запобігаючи їх зачіпленню під час вставлення труби. Оголені конструкції дроту становлять високий ризик. Гострий край труби може легко зачепити оголений дріт, витягнувши його з місця та спричинивши смертельне коротке замикання.
Технічна підтримка та доступність
Постачальник повинен виступати в ролі технічного партнера. Оцініть їх здатність надавати схеми охолодження та опалення для конкретного проекту. Чи можуть вони забезпечити підтримку навчання на місці для ваших техніків? Надійні терміни інвентаризації також мають велике значення для розгортання в масштабі підприємства. Затримки в доставці матеріалів порушують терміни проекту.
Висновок
Успішне електрозварювання — це суворо розроблений процес, а не суб’єктивна навичка. Оператори досягають постійного успіху, систематично усуваючи навколишні та механічні змінні. Дотримання суворих протоколів підготовки гарантує структурну цілісність вашої мережі трубопроводів.
Інвестиції в належне навчання, суворі стандартні робочі процедури та високоякісні відстежувані фітинги забезпечують величезну довгострокову рентабельність інвестицій. Ви суттєво скорочуєте витрати на розкопки, час простою системи та серйозні інциденти з безпекою, виконавши роботу правильно з першого разу.
Керівники проектів та інженери із закупівель повинні сьогодні оцінити свої поточні стандарти матеріалів. Зв’яжіться зі своїм відділом технічних продажів, щоб ознайомитися з детальними специфікаціями з’єднувальних пристроїв, подати запит на вичерпні зразки аркушів даних і запланувати навчання з монтажу для ваших польових бригад.
FAQ
З: Чи можу я повторно використати електромуфтовий з’єднувач, якщо під час циклу зникне подача електроенергії?
A: Ні. Рекомендації виробника суворо забороняють повторне сплавлення частково розплавленого з’єднання. Перебої в електропостачанні змінюють стан полімеру та назавжди витісняють внутрішні нагрівальні спіралі. Спроба другого циклу термоядерного синтезу майже гарантує коротке замикання дроту або катастрофічний вибух. Завжди вирізайте перерваний фітинг і починайте заново.
Питання: чи потрібно мені ще чистити трубу, якщо вона нова?
A: Так. Окислення відбувається відразу після виготовлення, коли гарячий полімер контактує з повітрям. Ультрафіолетове розкладання також починається миттєво під час транспортування та зберігання на відкритому повітрі. Зішкріб залишається обов’язковим кроком для оголення активного первинного поліетилену, незалежно від віку труби.
З: Скільки часу охолоджуються електромуфтові муфти?
A: Час охолодження залежить від конкретного діаметра труби, SDR (Стандартне співвідношення розмірів) і поточної температури навколишнього середовища. Ви повинні прочитати точну тривалість охолодження безпосередньо зі штрих-коду арматури або наданої виробником таблиці даних. Ніколи не вгадуйте і не поспішайте на цьому етапі.
Питання: чи допустиме ручне зішкрібання для HDPE великого діаметру?
Відповідь: Ні. Ручне очищення створює неприйнятно високий ризик пошкодження труб великого діаметру. Ручні скребки створюють нерівні виїмки та не зберігають узгоджених допусків на великих площах поверхні. Ми настійно рекомендуємо використовувати спеціалізовані механічні ротаційні лущилки для забезпечення рівномірного видалення матеріалу.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori