Et vellykket elektrofusjonsledd danner den vitale ryggraden i et lekkasjefritt høytrykksrørledningsnettverk. Når de er installert riktig, fungerer disse systemene feilfritt i flere tiår. Imidlertid resulterer et enkelt sviktende ledd ofte i kostbar utgraving, alvorlig nedetid i systemet og betydelige sikkerhetsrisikoer for mannskapet ditt. Operatørgjetting har absolutt ingen plass i moderne høydensitets polyetylen (HDPE) sveising. Pålitelig infrastruktur krever streng overholdelse av standard driftsprosedyrer for å garantere strukturell integritet.
Uten strenge protokoller vil selv førsteklasses materialer svikte under driftsbelastning. Denne veiledningen gir et bransjekompatibelt, trinn-for-trinn installasjonsrammeverk designet spesielt for feltteknikere. Vi strukturerte denne ressursen for å fjerne subjektivitet fra monteringsprosessen. Du vil lære hvordan du kan minimere risikoen for fusjonsfeil samtidig som du støtter robust kvalitetssikringsdokumentasjon.
Vi dekker alle kritiske faser av prosessen. Du vil utforske essensielle forberedelser før sveising, miljøkontroller og presise oppvarmingssykluser. Videre beskriver vi endelige visuelle inspeksjonsteknikker og logging av samsvarsrevisjon. Følg disse retningslinjene nøye for å sikre at din neste installasjon oppfyller de høyeste tekniske standardene.
Viktige takeaways
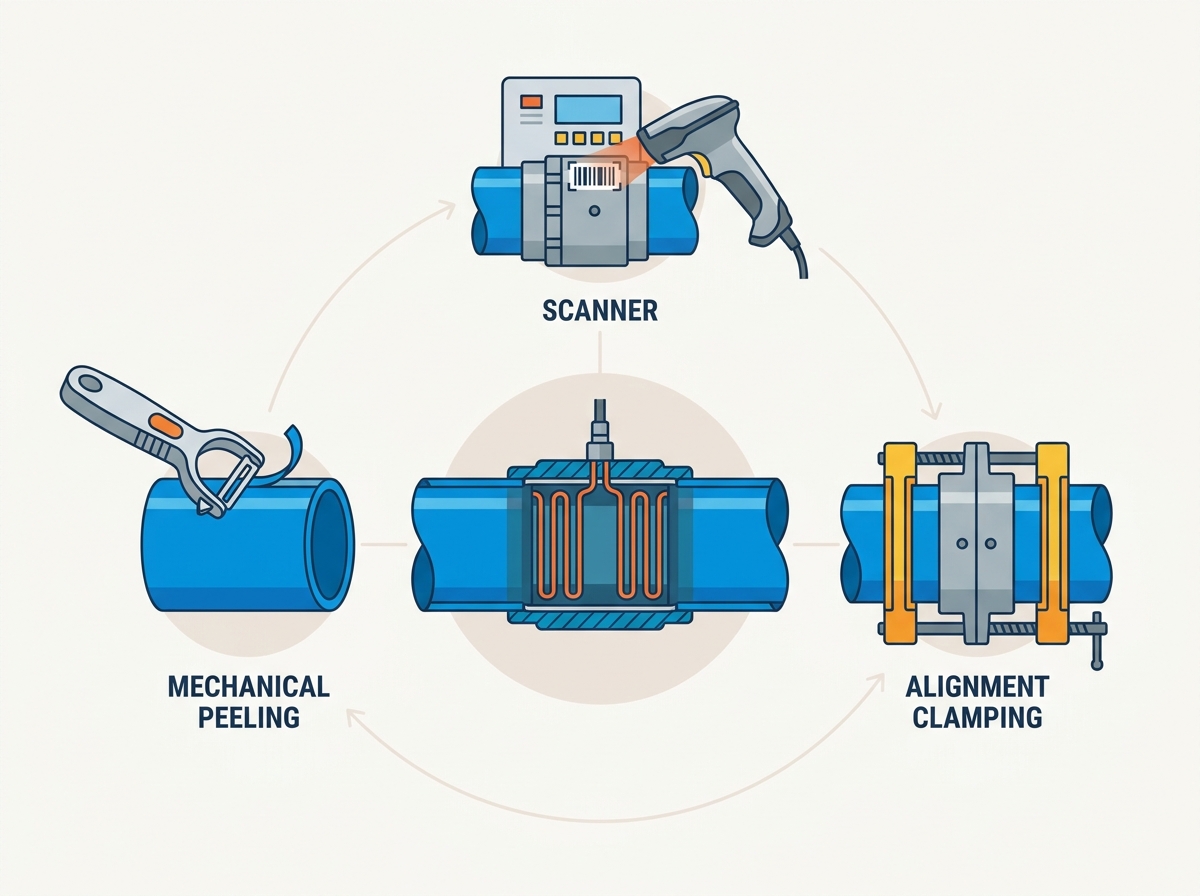
Mekanisk kontroll: Stol på roterende skreller og justeringsklemmer i stedet for manuell skraping og holding for å sikre nøyaktige toleranser.
Kjøledisiplin: Klemmer må forbli helt innkoblet til produsentens spesifiserte kjøletid er strengt overholdt; for tidlig stress kompromitterer polymerkjedeintegrasjonen.
Leverandørsporbarhet: Standardisering på koblinger med ISO-kompatibel strekkodesporbarhet forenkler fusjonsprosessen og støtter langsiktige infrastrukturrevisjoner.
Forhåndsinstallasjon: Verktøy, miljø og forberedelse av stedet
Å lage en feilfri sveis starter lenge før du setter på strøm til beslaget. Feltmiljøer introduserer stadig uforutsigbare og ukontrollerbare variabler. Du må kontrollere disse elementene gjennom grundig forberedelse av nettstedet og strenge verktøyprotokoller. Manglende et enkelt forberedelsestrinn øker eksponentielt risikoen for leddsvikt.
Inventar av essensielle verktøy
Teknikere må komme til stedet fullt utstyrt. Bytt aldri ut spesialutstyr med provisoriske verktøy. Følgende beholdning representerer den obligatoriske grunnlinjen for en kompatibel installasjon:
Elektrofusjonsprosessor: En automatisert kontrollboks som er i stand til strekkodeskanning og datalogging.
Roterende rørskreller: Nødvendig for kontinuerlig, jevn materialefjerning.
Justeringsklemmer: Nødvendig for å immobilisere enheten under oppvarmings- og avkjølingssyklusene.
Roterende rørkuttere: Sørg for perfekt firkantede kutt på tvers av røraksen.
Rengjøringsutstyr: Industrielle lofrie våtservietter og isopropylalkohol med en renhet på over 90 %.
Miljøkontroller
Været spiller en betydelig rolle i polymerfusjon. Regn, høy luftfuktighet og vind forringer sveisebassengets integritet alvorlig. Du må sette ut værbestandige sveisetelt under dårlige forhold. Vind avkjøler raskt det utvendige beslaghuset, noe som endrer den interne varmefordelingen.
Fuktighet representerer din største trussel. Selv spor av vann på fusjonssonen vil fordampe under oppvarmingssyklusen. Denne raske ekspansjonen skaper tomrom i det smeltede polymerlaget. Temperaturkompensasjonsgrenser har også betydning. Moderne kontrollbokser justerer automatisk energitilførselen basert på omgivelsestemperaturer. Sørg alltid for at prosessorens temperatursensor forblir skyggelagt for direkte sollys.
Rørvurdering
Inspiser HDPE- eller PE100-rørendene grundig før du forplikter deg til sveisen. Undersøk den ytre overflaten for dype boringer. Enhver ripe som overstiger 10 % av rørets veggtykkelse krever at du kaster den delen. Sjekk røret for ovalitet, som ofte oppstår under transport eller stabling. Ekstrem ovalitet forhindrer at beslaget glir jevnt over røret. Vurder til slutt røret for alvorlig UV-nedbrytning, typisk indikert med et kalkaktig, misfarget overflatelag.
Trinn-for-trinn installasjonsprosedyre for elektrofusjonskoblinger
Presisjon definerer den mekaniske monteringsfasen. Du må utføre hver fysisk handling metodisk. Å hoppe over trinn eller ta snarveier garanterer et kompromittert ledd.
1. Kutting og måling
Først kuttes rørendene perfekt firkantet. Bruk alltid en roterende rørkutter for å oppnå en ren, 90 graders overflate. Ujevne eller vinklede kutt etterlater de interne varmespiralene blottlagt inne i beslaget. Eksponerte spoler overopphetes, kortslutter og forårsaker katastrofale utblåsninger.
Deretter måler du den nøyaktige innsettingsdybden. Plasser beslaget ved siden av rørenden og merk nøyaktig halve lengden på beslaget. Bruk en godt synlig, ikke-fettete markør. Fettbaserte markører forurenser sveisesonen. Dette merket fungerer som din primære visuelle indikator for å sikre at rørsetene sitter helt inne i beslaget.
2. Skraping (fjerning av oksidasjon)
HDPE-rør utvikler et oksidert mikroskopisk lag umiddelbart etter produksjon. Oksygen og UV-lys endrer overflatepolymerstrukturen. Du må fjerne dette oksiderte laget for å eksponere den jomfruelige polyetylenen under. Fusjonsprosessen kan ikke fusjonsbinde nedbrutte polymerkjeder.
Du må vanligvis fjerne 0,2 mm til 0,3 mm med materiale. Vi legger stor vekt på bruken av mekaniske roterende skreller fremfor grunnleggende håndskraper. Håndskraping skaper en ujevn, fasettert overflate. Et roterende verktøy sikrer et kontinuerlig, jevnt bånd av materiale som skreller av, og opprettholder presise rørtoleranser.
3. Rengjøring og justering
Etter skraping, rengjør det forberedte området grundig. Påfør isopropylalkohol med høy renhet på rene, lofrie kluter. Tørk av de skrapte rørendene og den innvendige overflaten av beslaget. La alkoholen tørke helt. Når det er rengjort, behandle dette som en streng berøringsfri sone.
Skyv forsiktig på Elektrofusjonskoblinger på røret opp til det synlige innføringsmerket. Fest hele enheten umiddelbart med kraftige justeringsklemmer. Klemmer forhindrer forskyvning og korrigerer mindre ovale rør. Uten klemmer vil ekspanderende polymerer presse røret ut av beslaget under smeltefasen.
4. Fusjonsprosessen
Koble ledningene til prosessorkontrollboksen til terminalpinnene på beslaget. Bruk prosessorens optiske skanner for å lese strekkoden. Denne strekkoden dikterer nøyaktige spenningsnivåer og oppvarmingstider basert på fabrikktesting. Strekkodeskanning forhindrer manuelle datainntastingsfeil.
Start sveisesyklusen. Når du har startet, gå bort og hold deg unna det umiddelbare området. Smeltet plast kan bryte ut hvis en alvorlig forurenset fuge svikter under trykk. Overvåk prosessorskjermen nøye for spenningsfall eller feilkoder. Dokumenter eventuelle advarsler umiddelbart.
Integrering av en elektrofusjonsflens for systemoverganger
Rørledningsnett består sjelden utelukkende av ett materiale. Til slutt må du koble kontinuerlige HDPE-linjer til ekstern infrastruktur. Ingeniører spesifiserer spesialiserte overgangspunkter for å håndtere disse mekaniske endringene trygt.
Bruk Case
Du integrerer vanligvis en Elektrofusjonsflens ved overgang til mekaniske komponenter. Vanlige bruksområder inkluderer tilkobling av HDPE-ledninger til portventiler med flens, industrielle pumper eller eldre stålrør. Flensadapteren gir en sikker, lekkasjesikker mekanisk overflate som passer perfekt med standardiserte metallboltmønstre.
Installasjonsnyanser
Flensinstallasjoner krever ekstrem oppmerksomhet til opprettingskrav. Du må orientere boltehullene perfekt for å matche ventilen eller stålrøret før du starter sveisingen. Når polymeren smelter sammen, kan du ikke rotere beslaget.
Videre må du fullføre hele fusjonsprosessen og hele kjølesyklusen før du foretar den mekaniske tilkoblingen. Bolt aldri flensflaten til sammenkoblingskomponenten mens skjøten forblir varm. Å stramme boltene introduserer alvorlig rotasjonsspenning på den varme polymeren. Dette for tidlige stresset bryter de nydannede molekylære bindingene, og sikrer en skjult svikt senere.
Vanlig feil: Forhaste forbindelsen. Operatører bolter ofte flensen mens polymeren forblir myk for å spare tid. Dette deformerer flensflaten permanent og garanterer en fremtidig lekkasjebane.
Kvalitetssikring og samsvar etter sveising (QA/QC)
Verifikasjon skiller profesjonelle installasjoner fra amatørforsøk. Kvalitetssikring sikrer at skjøten oppfyller spesifikke tekniske standarder før rørledningen går i aktiv drift. Du må logge og verifisere dataene systematisk.
Håndheving av kjøletid
Forståelse av avkjølingsfaser forhindrer for tidlig leddbelastning. Du må håndheve to distinkte tidslinjer. Først, observer 'klemmetiden'. Dette dikterer hvor lenge enheten må forbli låst sikkert i justeringsklemmene. Fjerning av klemmer tidlig bryter de avkjølende polymerkjedene.
For det andre, observer 'trykktesttiden.' Dette er en betydelig lengre varighet. Den definerer den absolutte minimumstiden som kreves før du kan introdusere internt testtrykk til rørledningsnettverket. Rådfør deg med produsentens strekkodedata, siden disse tidene varierer mye med diameter og omgivelsesforhold.
Visuelle inspeksjonsindikatorer
Når den er avkjølt, utfør en grundig visuell inspeksjon. Sjekk de primære smelteindikatorene, ofte kjent som vitnestifter. Disse små plastsøylene stiger opp fra beslagslegemet under oppvarmingssyklusen. Hevede pinner bekrefter at det interne smeltebassenget oppnådde tilstrekkelig ekspansjonstrykk. De garanterer imidlertid ikke en perfekt sveis alene.
Deretter inspiser kantene på beslaget. Sørg for at ingen smeltet polymer har ekstrudert helt utenfor beslagsgrensene. Overdreven ekstrudering indikerer overoppheting, ekstrem feiljustering av røret, eller manglende fastklemming av enheten.
Datalogging
Moderne infrastrukturprosjekter krever absolutt sporbarhet. Bruk prosessorens innebygde minnesystem. Eksporter de digitale sveisedataene etter å ha fullført anleggsarbeidet. Dette logger kritiske parametere, inkludert operatør-ID, variasjoner i omgivelsestemperatur og nøyaktig levert spenning. Prosjektledere bruker disse rapportene til offisiell prosjektoverlevering og strenge etterlevelsesrevisjoner.
Vanlige feilmoduser og avbøtende strategier
Å forstå hvorfor ledd svikter hjelper teknikere med å unngå kostbare feil. De fleste feil har felles operasjonelle røtter. Vi kan kategorisere disse i forutsigbare mønstre. Ved å gjenkjenne disse mønstrene kan du håndheve målrettede avbøtende strategier.
Nedenfor er en rask oppsummering som skisserer kjerneproblemene feltteam møter.
Feilreduserende diagram
Feilmodus
Rotårsak
Fysisk resultat
Primær reduksjon
Utilstrekkelig skraping
Etterlater oksidert UV-nedbrutt lag intakt.
'Kaldfuge' hvor smeltebassenger ikke smelter sammen
skikkelig.
Obligatorisk bruk av mekaniske roterende skreller.
Forurensning
Olje fra hud, miljøstøv eller fuktighet.
Fordamping skaper tydelige tomrom og strukturelle bobler.
Streng >90 % alkoholtørkingsprotokoller og påtvungne «berøringsfrie» soner.
Feiljustering
Rørbøyespenning under oppvarmings-/kjølefaser.
Intern ledningskortslutning eller svært ujevne smeltesoner.
Ikke-omsettelig bruk av kraftige justeringsklemmer til de er helt avkjølt.
Et kaldt ledd representerer den mest villedende feilen. Beslaget ser perfekt ut fra utsiden, men de innvendige overflatene festes aldri ordentlig. Obligatorisk mekanisk peeling eliminerer denne spesifikke risikoen helt. Forurensningsfeil viser seg ofte under trykktesting som lekkasje i hull. Å opprettholde en klinisk tilnærming til renslighet forhindrer dette. Feiljustering resulterer vanligvis i umiddelbare prosessorfeilkoder når de interne varmespolene berører og kortslutter.
Evaluering og shortlisting av elektrofusjonsleverandører
Innkjøp av pålitelige materialer påvirker drastisk suksessraten for prosjektet. Innkjøpsingeniører bør vurdere leverandører basert på strenge tekniske kriterier i stedet for den opprinnelige kjøpesummen alene. Beslag av høy kvalitet reduserer installasjonstiden og forhindrer katastrofale feil.
Sporbarhet og data
Prioriter leverandører som tilbyr smarte strekkoder som er fullstendig kompatible med ISO 12176-4-standardene. Dette sikrer sømløs integrasjon med enhver moderne prosessorboks. Strekkodesporbarhet betyr at du kan spore en spesifikk tilpasning tilbake til dens eksakte produksjonsbatch. Hvis en defekt dukker opp år senere, kan du proaktivt identifisere andre risikoledd på tvers av nettverket ditt.
Produksjonstoleranser
Vurder den innvendige utformingen og dimensjonsstabiliteten til beslagene. Se nøye på varmetrådsarrangementet. Overlegen design har innstøpte varmespiraler. Polymeren kapsler inn ledningene, og hindrer dem i å henge seg når du setter inn røret. Utsatt ledningsdesign utgjør en høy risiko. En skarp rørkant kan lett fange en blottlagt ledning, dra den ut av posisjon og forårsake en dødelig kortslutning.
Teknisk støtte og tilgjengelighet
En leverandør må fungere som en teknisk partner. Vurder deres evne til å gi prosjektspesifikke kjøle- og varmediagrammer. Kan de tilby opplæringsstøtte på stedet for dine teknikere? Pålitelige ledetider for lagerbeholdning har også stor betydning for utrullinger i bedriftsskala. Forsinkelser i materiallevering lammer prosjektets tidslinjer.
Konklusjon
Vellykket elektrofusjon er en strengt konstruert prosess, aldri en subjektiv ferdighet. Operatører oppnår konsekvent suksess ved å systematisk fjerne miljømessige og mekaniske variabler. Overholdelse av strenge forberedelsesprotokoller garanterer den strukturelle integriteten til rørledningsnettverket ditt.
Investering i riktig opplæring, strenge standard driftsprosedyrer og sporbare beslag av høy kvalitet gir enorm langsiktig avkastning. Du reduserer gravekostnadene, systemets nedetid og alvorlige sikkerhetshendelser drastisk ved å gjøre jobben riktig første gang.
Prosjektledere og innkjøpsingeniører bør evaluere gjeldende materialstandarder i dag. Kontakt ditt tekniske salgsteam for å se detaljerte koblingsspesifikasjoner, be om omfattende eksempeldatablad og planlegge stedsspesifikk installasjonstrening for feltmannskapene dine.
FAQ
Spørsmål: Kan jeg gjenbruke en elektrofusjonskobling hvis strømmen går ut under syklusen?
A: Nei. Produsentens retningslinjer forbyr strengt gjensmelting av en delvis smeltet skjøt. Strømavbrudd endrer polymertilstanden og forskyver de interne varmespolene permanent. Forsøk på en ny fusjonssyklus garanterer nesten en ledningskortslutning eller en katastrofal utblåsning. Klipp alltid ut den avbrutte beslaget og start på nytt.
Spørsmål: Må jeg fortsatt skrape røret hvis det er helt nytt?
A: Ja. Oksidasjon skjer umiddelbart etter fremstillingen ettersom den varme polymeren kommer i kontakt med luften. UV-nedbrytning begynner også umiddelbart under frakt og utendørs lagring. Skraping er fortsatt et obligatorisk trinn for å eksponere den aktive virgin polyetylenen, uavhengig av rørets alder.
Spørsmål: Hvor lang tid tar det å avkjøle elektrofusjonskoblinger?
A: Avkjølingstidene varierer strengt basert på den spesifikke rørdiameteren, SDR (Standard Dimension Ratio) og gjeldende omgivelsestemperaturer. Du må lese den nøyaktige kjølevarigheten direkte fra armaturets strekkode eller produsentens medfølgende datablad. Aldri gjett eller forhast deg denne fasen.
Spørsmål: Er manuell skraping akseptabelt for HDPE med stor diameter?
A: Nei. Manuell skraping introduserer en uakseptabelt høy risiko for feil på rør med stor diameter. Håndskrapere skaper ujevne hull og klarer ikke å opprettholde konsistente toleranser over store overflater. Vi anbefaler på det sterkeste å bruke dedikerte mekaniske roterende skreller for å sikre jevn fjerning av materiale.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori