Ένας επιτυχημένος σύνδεσμος ηλεκτροσύντηξης αποτελεί τη ζωτική ραχοκοκαλιά ενός δικτύου αγωγών υψηλής πίεσης χωρίς διαρροές. Όταν εγκατασταθούν σωστά, αυτά τα συστήματα λειτουργούν άψογα για δεκαετίες. Ωστόσο, ένας μόνο αποτυχημένος σύνδεσμος οδηγεί συχνά σε δαπανηρές εκσκαφές, σοβαρό χρόνο διακοπής λειτουργίας του συστήματος και σημαντικούς κινδύνους για την ασφάλεια για το πλήρωμά σας. Οι εικασίες χειριστή δεν έχουν καμία απολύτως θέση στη σύγχρονη συγκόλληση πολυαιθυλενίου υψηλής πυκνότητας (HDPE). Η αξιόπιστη υποδομή απαιτεί αυστηρή τήρηση των τυπικών λειτουργικών διαδικασιών για τη διασφάλιση της δομικής ακεραιότητας.
Χωρίς αυστηρά πρωτόκολλα, ακόμη και τα υλικά υψηλής ποιότητας θα αποτύχουν υπό λειτουργική πίεση. Αυτός ο οδηγός παρέχει ένα πλαίσιο εγκατάστασης, βήμα προς βήμα, συμβατό με τον κλάδο, σχεδιασμένο ειδικά για τεχνικούς πεδίου. Δομήσαμε αυτόν τον πόρο για να αφαιρέσουμε την υποκειμενικότητα από τη διαδικασία συναρμολόγησης. Θα μάθετε πώς να ελαχιστοποιείτε τους κινδύνους αστοχίας σύντηξης ενώ υποστηρίζετε ισχυρή τεκμηρίωση διασφάλισης ποιότητας.
Καλύπτουμε κάθε κρίσιμη φάση της διαδικασίας. Θα εξερευνήσετε την απαραίτητη προετοιμασία πριν από τη συγκόλληση, τους περιβαλλοντικούς ελέγχους και τους ακριβείς κύκλους θέρμανσης. Επιπλέον, αναλύουμε λεπτομερώς τις τεχνικές τελικής οπτικής επιθεώρησης και την καταγραφή του ελέγχου συμμόρφωσης. Ακολουθήστε προσεκτικά αυτές τις οδηγίες για να διασφαλίσετε ότι η επόμενη εγκατάσταση πληροί τα υψηλότερα πρότυπα μηχανικής.
Βασικά Takeaways
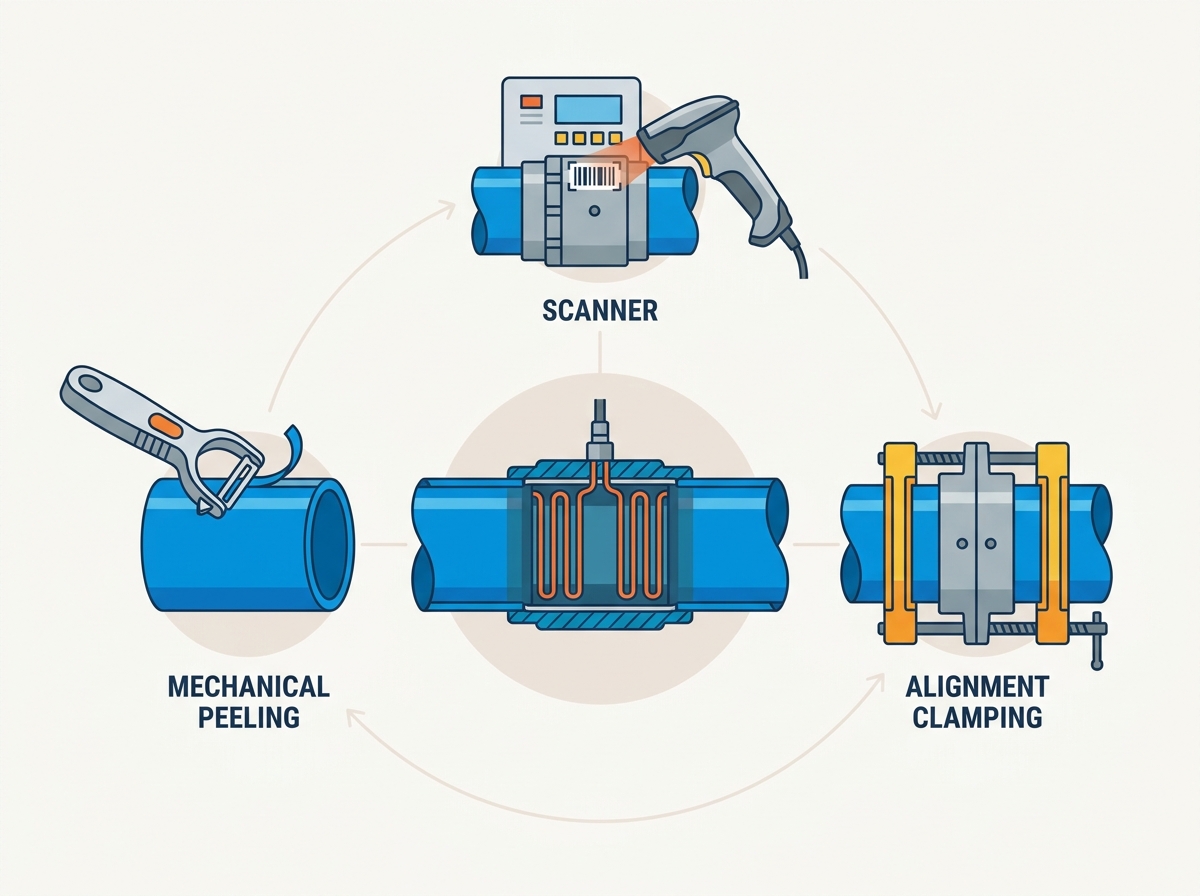
Μηχανικός έλεγχος: Βασιστείτε σε περιστροφικούς αποφλοιωτές και σφιγκτήρες ευθυγράμμισης αντί για χειροκίνητη απόξεση και συγκράτηση για να εξασφαλίσετε ακριβείς ανοχές.
Πειθαρχία ψύξης: Οι σφιγκτήρες πρέπει να παραμείνουν πλήρως ασφαλισμένοι μέχρι να τηρηθεί αυστηρά ο καθορισμένος χρόνος ψύξης του κατασκευαστή. Η πρόωρη καταπόνηση θέτει σε κίνδυνο την ενσωμάτωση της αλυσίδας του πολυμερούς.
Ιχνηλασιμότητα προμηθευτή: Η τυποποίηση σε ζεύκτες με ιχνηλασιμότητα γραμμωτού κώδικα συμβατό με ISO απλοποιεί τη διαδικασία σύντηξης και υποστηρίζει μακροπρόθεσμους ελέγχους υποδομής.
Προεγκατάσταση: Εργαλεία, Περιβάλλον και Προετοιμασία τοποθεσίας
Η δημιουργία μιας άψογης συγκόλλησης ξεκινά πολύ πριν εφαρμόσετε ισχύ στο εξάρτημα. Τα περιβάλλοντα πεδίου εισάγουν συνεχώς απρόβλεπτες και μη ελεγχόμενες μεταβλητές. Πρέπει να ελέγχετε αυτά τα στοιχεία μέσω της σχολαστικής προετοιμασίας του ιστότοπου και των αυστηρών πρωτοκόλλων εργαλείων. Η απώλεια ενός μόνο βήματος προετοιμασίας αυξάνει εκθετικά τον κίνδυνο αστοχίας της άρθρωσης.
Απογραφή βασικών εργαλείων
Οι τεχνικοί πρέπει να προσέρχονται στο χώρο πλήρως εξοπλισμένοι. Μην αντικαθιστάτε ποτέ τον εξειδικευμένο εξοπλισμό με αυτοσχέδια εργαλεία. Το ακόλουθο απόθεμα αντιπροσωπεύει την υποχρεωτική γραμμή βάσης για μια συμβατή εγκατάσταση:
Επεξεργαστής Electrofusion: Ένα αυτοματοποιημένο κιβώτιο ελέγχου ικανό για σάρωση γραμμωτού κώδικα και καταγραφή δεδομένων.
Περιστροφικός αποφλοιωτής σωλήνων: Απαραίτητος για συνεχή, ομοιόμορφη αφαίρεση υλικού.
Σφιγκτήρες ευθυγράμμισης: Απαιτούνται για την ακινητοποίηση του συγκροτήματος κατά τη διάρκεια των κύκλων θέρμανσης και ψύξης.
Περιστροφικοί κόφτες σωλήνων: Διασφαλίστε τέλεια τετράγωνες τομές στον άξονα του σωλήνα.
Υλικά καθαρισμού: Βιομηχανικά μαντηλάκια χωρίς χνούδι και ισοπροπυλική αλκοόλη καθαρότητας άνω του 90%.
Περιβαλλοντικοί Έλεγχοι
Ο καιρός παίζει σημαντικό ρόλο στη σύντηξη πολυμερών. Η βροχή, η υψηλή υγρασία και ο άνεμος υποβαθμίζουν σοβαρά την ακεραιότητα της δεξαμενής συγκόλλησης. Πρέπει να τοποθετήσετε σκηνές συγκόλλησης ανθεκτικές στις καιρικές συνθήκες σε δύσκολες συνθήκες. Ο άνεμος ψύχει γρήγορα το εξωτερικό περίβλημα του εξαρτήματος, το οποίο μεταβάλλει την εσωτερική κατανομή θερμότητας.
Η υγρασία αντιπροσωπεύει τη μεγαλύτερη απειλή σας. Ακόμη και ίχνη νερού στη ζώνη σύντηξης θα εξατμιστούν κατά τη διάρκεια του κύκλου θέρμανσης. Αυτή η ταχεία διαστολή δημιουργεί κενά μέσα στο στρώμα του τηγμένου πολυμερούς. Τα όρια αντιστάθμισης θερμοκρασίας έχουν επίσης σημασία. Τα σύγχρονα κουτιά ελέγχου προσαρμόζουν αυτόματα την παροχή ενέργειας με βάση τις θερμοκρασίες περιβάλλοντος. Φροντίζετε πάντα ο αισθητήρας θερμοκρασίας του επεξεργαστή να παραμένει σκιασμένος από το άμεσο ηλιακό φως.
Αξιολόγηση σωλήνων
Επιθεωρήστε σχολαστικά τα άκρα του σωλήνα HDPE ή PE100 πριν τη δέσμευση στη συγκόλληση. Εξετάστε την εξωτερική επιφάνεια για βαθιές αυλακώσεις. Οποιαδήποτε γρατσουνιά που υπερβαίνει το 10% του πάχους του τοιχώματος του σωλήνα απαιτεί να απορρίψετε αυτό το τμήμα. Ελέγξτε το σωλήνα για ωοειδές σχήμα, το οποίο εμφανίζεται συχνά κατά τη μεταφορά ή τη στοίβαξη. Η ακραία ωοειδής μορφή εμποδίζει το εξάρτημα να γλιστρήσει ομαλά πάνω από τον σωλήνα. Τέλος, αξιολογήστε τον σωλήνα για σοβαρή υποβάθμιση της υπεριώδους ακτινοβολίας, που τυπικά υποδεικνύεται από ένα ασβεστώδες, αποχρωματισμένο επιφανειακό στρώμα.
Βήμα-βήμα Διαδικασία Εγκατάστασης Συζεύξεων Ηλεκτρικής Σύντηξης
Η ακρίβεια καθορίζει τη φάση της μηχανικής συναρμολόγησης. Πρέπει να εκτελέσετε κάθε φυσική ενέργεια μεθοδικά. Η παράκαμψη βημάτων ή η λήψη συντομεύσεων εγγυάται μια υποβαθμισμένη άρθρωση.
1. Κοπή και μέτρηση
Αρχικά, κόψτε τα άκρα του σωλήνα τέλεια τετράγωνα. Χρησιμοποιείτε πάντα έναν περιστροφικό κόφτη σωλήνων για να επιτύχετε ένα καθαρό πρόσωπο 90 μοιρών. Οι ανομοιόμορφες ή υπό γωνία τομές αφήνουν τα εσωτερικά πηνία θέρμανσης εκτεθειμένα μέσα στο εξάρτημα. Τα εκτεθειμένα πηνία υπερθερμαίνονται, βραχυκύκλωμα και προκαλούν καταστροφικές εκρήξεις.
Στη συνέχεια, μετρήστε το ακριβές βάθος εισαγωγής. Τοποθετήστε το εξάρτημα δίπλα στο άκρο του σωλήνα και σημειώστε ακριβώς το μισό μήκος του εξαρτήματος. Χρησιμοποιήστε έναν πολύ ορατό, μη λιπαρό μαρκαδόρο. Οι δείκτες με βάση το γράσο μολύνουν τη ζώνη συγκόλλησης. Αυτό το σημάδι λειτουργεί ως ο κύριος οπτικός δείκτης για να διασφαλίσει ότι οι θέσεις του σωλήνα είναι πλήρως μέσα στο εξάρτημα.
2. Απόξεση (Αφαίρεση οξείδωσης)
Οι σωλήνες HDPE αναπτύσσουν ένα οξειδωμένο μικροσκοπικό στρώμα αμέσως μετά την κατασκευή. Το οξυγόνο και το υπεριώδες φως μεταβάλλουν τη δομή του επιφανειακού πολυμερούς. Πρέπει να αφαιρέσετε αυτό το οξειδωμένο στρώμα για να αποκαλύψετε το παρθένο πολυαιθυλένιο από κάτω. Η διαδικασία σύντηξης δεν μπορεί να συνδέει αποικοδομημένες πολυμερείς αλυσίδες.
Συνήθως πρέπει να αφαιρέσετε 0,2 mm έως 0,3 mm υλικού. Δίνουμε ιδιαίτερη έμφαση στη χρήση μηχανικών περιστροφικών αποφλοιωτών έναντι των βασικών ξύστρων χεριών. Το ξύσιμο των χεριών δημιουργεί μια ανώμαλη, πολύπλευρη επιφάνεια. Ένα περιστροφικό εργαλείο εξασφαλίζει μια συνεχή, ομοιόμορφη ταινία υλικού που ξεφλουδίζει, διατηρώντας ακριβείς ανοχές σωλήνων.
3. Καθαρισμός και ευθυγράμμιση
Μετά το ξύσιμο, καθαρίστε καλά την προετοιμασμένη περιοχή. Εφαρμόστε ισοπροπυλική αλκοόλη υψηλής καθαρότητας σε καθαρά μαντηλάκια που δεν αφήνουν χνούδι. Σκουπίστε τα αποξεσμένα άκρα του σωλήνα και την εσωτερική επιφάνεια του εξαρτήματος. Αφήστε το αλκοόλ να στεγνώσει εντελώς. Μόλις καθαριστεί, αντιμετωπίστε το ως αυστηρή ζώνη απαγόρευσης.
Σύρετε προσεκτικά το Συζεύκτες ηλεκτροσύντηξης στον σωλήνα μέχρι το ορατό σημάδι εισαγωγής. Ασφαλίστε αμέσως ολόκληρο το συγκρότημα χρησιμοποιώντας σφιγκτήρες ευθυγράμμισης βαρέως τύπου. Οι σφιγκτήρες εμποδίζουν τη μετατόπιση και διορθώνουν τη μικρή ωοειδοποίηση του σωλήνα. Χωρίς σφιγκτήρες, τα διαστελλόμενα πολυμερή θα ωθήσουν τον σωλήνα έξω από το εξάρτημα κατά τη φάση τήξης.
4. Η διαδικασία σύντηξης
Συνδέστε τα καλώδια του κιβωτίου ελέγχου του επεξεργαστή στις ακίδες ακροδεκτών στο εξάρτημα. Χρησιμοποιήστε τον οπτικό σαρωτή του επεξεργαστή για να διαβάσετε τον γραμμωτό κώδικα. Αυτός ο γραμμωτός κώδικας υπαγορεύει ακριβή επίπεδα τάσης και χρόνους θέρμανσης βάσει εργοστασιακών δοκιμών. Η σάρωση γραμμωτού κώδικα αποτρέπει σφάλματα χειροκίνητης εισαγωγής δεδομένων.
Ξεκινήστε τον κύκλο συγκόλλησης. Μόλις ξεκινήσετε, απομακρυνθείτε και σταθείτε μακριά από την άμεση περιοχή. Το λιωμένο πλαστικό μπορεί να εκραγεί εάν ένας σοβαρά μολυσμένος σύνδεσμος αποτύχει υπό πίεση. Παρακολουθήστε προσεκτικά την οθόνη του επεξεργαστή για πτώσεις τάσης ή κωδικούς σφάλματος. Τεκμηριώστε αμέσως τυχόν προειδοποιήσεις.
Ενσωμάτωση φλάντζας ηλεκτροσύντηξης για μεταβάσεις συστήματος
Τα δίκτυα αγωγών σπάνια αποτελούνται εξ ολοκλήρου από ένα υλικό. Τελικά, πρέπει να συνδέσετε συνεχείς γραμμές HDPE σε εξωτερική υποδομή. Οι μηχανικοί καθορίζουν εξειδικευμένα σημεία μετάβασης για να χειρίζονται αυτές τις μηχανικές αλλαγές με ασφάλεια.
Περίπτωση χρήσης
Συνήθως ενσωματώνετε ένα Flange Electrofusion κατά τη μετάβαση σε μηχανικά εξαρτήματα. Οι συνήθεις εφαρμογές περιλαμβάνουν τη σύνδεση γραμμών HDPE σε βαλβίδες πύλης με φλάντζα, βιομηχανικές αντλίες ή σωληνώσεις παλαιού χάλυβα. Ο προσαρμογέας φλάντζας παρέχει μια ασφαλή, στεγανή μηχανική επιφάνεια που συνδυάζεται τέλεια με τυποποιημένα σχέδια μεταλλικών μπουλονιών.
Αποχρώσεις εγκατάστασης
Οι εγκαταστάσεις φλάντζας απαιτούν εξαιρετική προσοχή στις απαιτήσεις ευθυγράμμισης. Πρέπει να προσανατολίσετε τις οπές των μπουλονιών τέλεια ώστε να ταιριάζουν με τη βαλβίδα ζευγαρώματος ή τον χαλύβδινο σωλήνα πριν ξεκινήσετε τη συγκόλληση. Μόλις το πολυμερές συγχωνευθεί, δεν μπορείτε να περιστρέψετε το εξάρτημα.
Επιπλέον, πρέπει να ολοκληρώσετε ολόκληρη τη διαδικασία σύντηξης και τον πλήρη κύκλο ψύξης πριν κάνετε τη μηχανική σύνδεση. Ποτέ μην βιδώνετε την πρόσοψη της φλάντζας στο ταιριαστό εξάρτημα όσο ο σύνδεσμος παραμένει ζεστός. Το σφίξιμο των μπουλονιών προκαλεί έντονη περιστροφική πίεση στο θερμό πολυμερές. Αυτό το πρόωρο στρες σπάει τους νεοσχηματισμένους μοριακούς δεσμούς, εξασφαλίζοντας μια κρυφή αστοχία αργότερα.
Κοινό λάθος: Βιασύνη της σύνδεσης. Οι χειριστές συχνά βιδώνουν τη φλάντζα ενώ το πολυμερές παραμένει μαλακό για εξοικονόμηση χρόνου. Αυτό παραμορφώνει μόνιμα την πρόσοψη της φλάντζας και εγγυάται μια μελλοντική διαδρομή διαρροής.
Διασφάλιση ποιότητας και συμμόρφωση μετά τη συγκόλληση (QA/QC)
Η επαλήθευση διαχωρίζει τις επαγγελματικές εγκαταστάσεις από τις ερασιτεχνικές προσπάθειες. Η διασφάλιση ποιότητας διασφαλίζει ότι ο σύνδεσμος πληροί συγκεκριμένα πρότυπα μηχανικής πριν ο αγωγός τεθεί σε ενεργή λειτουργία. Πρέπει να καταγράφετε και να επαληθεύετε τα δεδομένα συστηματικά.
Επιβολή χρόνου ψύξης
Η κατανόηση των φάσεων ψύξης αποτρέπει την πρόωρη καταπόνηση των αρθρώσεων. Πρέπει να επιβάλλετε δύο ξεχωριστές χρονοδιαγράμματα. Αρχικά, παρατηρήστε τον 'χρόνο σύσφιξης'. Αυτό υπαγορεύει πόσο καιρό πρέπει να παραμείνει το συγκρότημα ασφαλισμένο στους σφιγκτήρες ευθυγράμμισης. Η έγκαιρη αφαίρεση των σφιγκτήρων σπάει τις ψυκτικές αλυσίδες πολυμερούς.
Δεύτερον, παρατηρήστε τον 'χρόνο δοκιμής πίεσης'. Αυτή είναι σημαντικά μεγαλύτερη διάρκεια. Καθορίζει τον απόλυτο ελάχιστο χρόνο που απαιτείται για να μπορέσετε να εισαγάγετε εσωτερική πίεση δοκιμής στο δίκτυο αγωγών. Συμβουλευτείτε τα δεδομένα γραμμικού κώδικα του κατασκευαστή, καθώς αυτοί οι χρόνοι ποικίλλουν πολύ ανάλογα με τη διάμετρο και τις συνθήκες περιβάλλοντος.
Ενδείξεις οπτικής επιθεώρησης
Αφού κρυώσει, εκτελέστε ενδελεχή οπτικό έλεγχο. Ελέγξτε τις κύριες ενδείξεις τήξης, κοινώς γνωστές ως καρφίτσες μάρτυρα. Αυτές οι μικρές πλαστικές στήλες ανυψώνονται από το σώμα του εξαρτήματος κατά τη διάρκεια του κύκλου θέρμανσης. Οι ανυψωμένες ακίδες επιβεβαιώνουν ότι η εσωτερική δεξαμενή τήξης πέτυχε επαρκή πίεση διαστολής. Ωστόσο, δεν εγγυώνται μια τέλεια συγκόλληση από μόνα τους.
Στη συνέχεια, επιθεωρήστε τις άκρες του εξαρτήματος. Βεβαιωθείτε ότι κανένα λιωμένο πολυμερές δεν έχει εξωθηθεί τελείως έξω από τα όρια συναρμολόγησης. Η υπερβολική εξώθηση υποδηλώνει υπερθέρμανση, ακραία κακή ευθυγράμμιση του σωλήνα ή αδυναμία ασφαλούς σύσφιξης του συγκροτήματος.
Καταγραφή δεδομένων
Τα σύγχρονα έργα υποδομής απαιτούν απόλυτη ιχνηλασιμότητα. Χρησιμοποιήστε το ενσωματωμένο σύστημα μνήμης του επεξεργαστή. Εξάγετε τα ψηφιακά δεδομένα συγκόλλησης μετά την ολοκλήρωση των εργασιών του χώρου. Αυτό καταγράφει κρίσιμες παραμέτρους, όπως το αναγνωριστικό χειριστή, οι διακυμάνσεις της θερμοκρασίας περιβάλλοντος και η ακριβής τάση που παρέχεται. Οι διαχειριστές έργων χρησιμοποιούν αυτές τις αναφορές για επίσημη παράδοση έργων και αυστηρούς ελέγχους συμμόρφωσης.
Κοινοί τρόποι αποτυχίας και στρατηγικές μετριασμού
Η κατανόηση του γιατί οι αρθρώσεις αποτυγχάνουν βοηθά τους τεχνικούς να αποφεύγουν δαπανηρά λάθη. Οι περισσότερες αποτυχίες έχουν κοινές λειτουργικές ρίζες. Μπορούμε να τα κατηγοριοποιήσουμε σε προβλέψιμα μοτίβα. Η αναγνώριση αυτών των προτύπων σάς επιτρέπει να επιβάλλετε στοχευμένες στρατηγικές μετριασμού.
Ακολουθεί μια σύντομη σύνοψη αναφοράς που περιγράφει τα βασικά ζητήματα που αντιμετωπίζουν οι ομάδες πεδίου.
Διάγραμμα μετριασμού αποτυχίας
Λειτουργία αποτυχίας
Βασική αιτία
Φυσικό αποτέλεσμα
Πρωτογενής Μετριασμός
Ανεπαρκής απόξεση
Αφήνοντας άθικτο το οξειδωμένο στρώμα που υποβαθμίζεται από την υπεριώδη ακτινοβολία.
'Ψυχρός σύνδεσμος' όπου οι δεξαμενές τήξης αποτυγχάνουν να συγκολληθούν
δεόντως.
Υποχρεωτική χρήση μηχανικών περιστροφικών αποφλοιωτών.
Μόλυνση
Λάδι από δέρμα, περιβαλλοντική σκόνη ή υγρασία.
Η εξάτμιση δημιουργεί διακριτά κενά και δομικές φυσαλίδες.
Αυστηρά πρωτόκολλα σκουπίσματος αλκοόλ >90% και επιβεβλημένες ζώνες 'απαγορευμένης επαφής'.
Λανθασμένη ευθυγράμμιση
Καταπόνηση κάμψης σωλήνων κατά τις φάσεις θέρμανσης/ψύξης.
Εσωτερικό βραχυκύκλωμα σύρματος ή πολύ ανομοιόμορφες ζώνες τήξης.
Αδιαπραγμάτευτη χρήση σφιγκτήρων ευθυγράμμισης βαρέως τύπου μέχρι να κρυώσουν πλήρως.
Μια ψυχρή άρθρωση αντιπροσωπεύει την πιο παραπλανητική αποτυχία. Η εφαρμογή φαίνεται τέλεια από το εξωτερικό, αλλά οι εσωτερικές επιφάνειες δεν συνδέθηκαν ποτέ πραγματικά. Το υποχρεωτικό μηχανικό peeling εξαλείφει εντελώς αυτόν τον συγκεκριμένο κίνδυνο. Οι αστοχίες μόλυνσης συχνά αποκαλύπτονται κατά τη διάρκεια της δοκιμής πίεσης ως διαρροές από οπή καρφίτσας. Η διατήρηση μιας κλινικής προσέγγισης για την καθαριότητα το αποτρέπει. Η κακή ευθυγράμμιση συνήθως οδηγεί σε άμεσους κωδικούς σφάλματος επεξεργαστή καθώς τα εσωτερικά πηνία θέρμανσης αγγίζουν και βραχυκυκλώνονται.
Αξιολόγηση και σύντομη λίστα προμηθευτών ηλεκτροσύντηξης
Η προμήθεια αξιόπιστων υλικών επηρεάζει δραστικά το ποσοστό επιτυχίας του έργου σας. Οι μηχανικοί προμηθειών θα πρέπει να αξιολογούν τους πωλητές με βάση αυστηρά τεχνικά κριτήρια και όχι μόνο την αρχική τιμή αγοράς. Τα εξαρτήματα υψηλής ποιότητας μειώνουν τους χρόνους εγκατάστασης και αποτρέπουν καταστροφικές βλάβες.
Ιχνηλασιμότητα και Δεδομένα
Δώστε προτεραιότητα σε προμηθευτές που προσφέρουν έξυπνους γραμμωτούς κώδικες πλήρως συμβατούς με τα πρότυπα ISO 12176-4. Αυτό εξασφαλίζει απρόσκοπτη ενσωμάτωση με οποιοδήποτε σύγχρονο κουτί επεξεργαστή. Η ιχνηλασιμότητα γραμμικού κώδικα σημαίνει ότι μπορείτε να παρακολουθείτε ένα συγκεκριμένο εξάρτημα στην ακριβή παρτίδα κατασκευής του. Εάν εμφανιστεί ένα ελάττωμα χρόνια αργότερα, μπορείτε να εντοπίσετε προληπτικά άλλες αρθρώσεις σε κίνδυνο στο δίκτυό σας.
Κατασκευαστικές ανοχές
Αξιολογήστε τον εσωτερικό σχεδιασμό και τη σταθερότητα των διαστάσεων των εξαρτημάτων. Κοιτάξτε προσεκτικά τη διάταξη των καλωδίων θέρμανσης. Τα ανώτερα σχέδια διαθέτουν καλουπωμένα πηνία θέρμανσης. Το πολυμερές ενθυλακώνει τα καλώδια, εμποδίζοντάς τα να μπλοκάρουν όταν εισάγετε τον σωλήνα. Τα σχέδια εκτεθειμένων συρμάτων ενέχουν υψηλό κίνδυνο. Μια αιχμηρή άκρη σωλήνα μπορεί εύκολα να πιάσει ένα εκτεθειμένο καλώδιο, σύροντάς το από τη θέση του και προκαλώντας θανατηφόρο βραχυκύκλωμα.
Τεχνική Υποστήριξη και Διαθεσιμότητα
Ένας πωλητής πρέπει να ενεργεί ως τεχνικός συνεργάτης. Αξιολογήστε την ικανότητά τους να παρέχουν διαγράμματα ψύξης και θέρμανσης για συγκεκριμένο έργο. Μπορούν να παρέχουν υποστήριξη επιτόπου εκπαίδευσης για τους τεχνικούς σας; Οι αξιόπιστοι χρόνοι παράδοσης αποθέματος έχουν επίσης τεράστια σημασία για τη διάθεση σε εταιρική κλίμακα. Καθυστερήσεις στην παράδοση υλικού ακρωτηριάζουν τα χρονοδιαγράμματα του έργου.
Σύναψη
Η επιτυχημένη ηλεκτροσύντηξη είναι μια αυστηρά σχεδιασμένη διαδικασία, ποτέ μια υποκειμενική δεξιότητα. Οι χειριστές επιτυγχάνουν σταθερή επιτυχία αφαιρώντας συστηματικά περιβαλλοντικές και μηχανικές μεταβλητές. Η τήρηση αυστηρών πρωτοκόλλων προετοιμασίας εγγυάται τη δομική ακεραιότητα του δικτύου αγωγών σας.
Η επένδυση σε σωστή εκπαίδευση, αυστηρές τυπικές διαδικασίες λειτουργίας και υψηλής ποιότητας ανιχνεύσιμα εξαρτήματα προσφέρει τεράστια μακροπρόθεσμη απόδοση επένδυσης (ROI). Μειώνετε δραστικά το κόστος εκσκαφής, το χρόνο διακοπής λειτουργίας του συστήματος και τα σοβαρά συμβάντα ασφαλείας κάνοντας τη δουλειά σωστά την πρώτη φορά.
Οι διαχειριστές έργων και οι μηχανικοί προμηθειών θα πρέπει να αξιολογήσουν τα τρέχοντα πρότυπα υλικών τους σήμερα. Επικοινωνήστε με την τεχνική ομάδα πωλήσεών σας για να ελέγξετε τις λεπτομερείς προδιαγραφές του συζεύκτη, να ζητήσετε ολοκληρωμένα δείγματα δελτίων δεδομένων και να προγραμματίσετε εκπαίδευση εγκατάστασης για τα συνεργεία επιτόπιου σας.
FAQ
Ε: Μπορώ να επαναχρησιμοποιήσω έναν συζεύκτη ηλεκτροσύντηξης εάν διακοπεί το ρεύμα κατά τη διάρκεια του κύκλου;
A: Όχι. Οι οδηγίες του κατασκευαστή απαγορεύουν αυστηρά την επανατήξη ενός μερικώς λιωμένου συνδέσμου. Οι διακοπές ρεύματος αλλάζουν την κατάσταση του πολυμερούς και μετατοπίζουν μόνιμα τα εσωτερικά πηνία θέρμανσης. Η προσπάθεια ενός δεύτερου κύκλου σύντηξης σχεδόν εγγυάται βραχυκύκλωμα καλωδίου ή καταστροφική έκρηξη. Πάντα να κόβετε το ακυρωμένο εξάρτημα και να ξεκινάτε από καινούργια.
Ε: Πρέπει ακόμα να ξύσω τον σωλήνα αν είναι ολοκαίνουργιος;
Α: Ναι. Η οξείδωση συμβαίνει αμέσως μετά την κατασκευή καθώς το θερμό πολυμερές έρχεται σε επαφή με τον αέρα. Η υποβάθμιση της υπεριώδους ακτινοβολίας ξεκινά επίσης αμέσως κατά τη διάρκεια της αποστολής και της αποθήκευσης σε εξωτερικούς χώρους. Η απόξεση παραμένει ένα υποχρεωτικό βήμα για την έκθεση του ενεργού παρθένου πολυαιθυλενίου, ανεξάρτητα από την ηλικία του σωλήνα.
Ε: Πόσο χρόνο χρειάζονται οι ζεύκτες ηλεκτροσύντηξης για να κρυώσουν;
Α: Οι χρόνοι ψύξης ποικίλλουν αυστηρά με βάση τη συγκεκριμένη διάμετρο του σωλήνα, το SDR (Τυπική αναλογία διαστάσεων) και τις τρέχουσες θερμοκρασίες περιβάλλοντος. Πρέπει να διαβάσετε την ακριβή διάρκεια ψύξης απευθείας από τον γραμμωτό κώδικα του εξαρτήματος ή από το παρεχόμενο φύλλο δεδομένων του κατασκευαστή. Ποτέ μην μαντέψετε ή βιαστείτε αυτή τη φάση.
Ε: Είναι αποδεκτή η χειροκίνητη απόξεση για HDPE μεγάλης διαμέτρου;
Α: Όχι. Η χειροκίνητη απόξεση εισάγει έναν απαράδεκτα υψηλό κίνδυνο αστοχίας σε σωλήνες μεγάλης διαμέτρου. Οι ξύστρες χειρός δημιουργούν ανομοιόμορφα αυλάκια και αποτυγχάνουν να διατηρήσουν σταθερές ανοχές σε μεγάλες επιφάνειες. Συνιστούμε ανεπιφύλακτα τη χρήση ειδικών μηχανικών περιστροφικών αποφλοιωτών για να διασφαλιστεί η ομοιόμορφη αφαίρεση του υλικού.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori