O îmbinare de electrofuziune de succes formează coloana vertebrală vitală a unei rețele de conducte de înaltă presiune, fără scurgeri. Când sunt instalate corect, aceste sisteme funcționează impecabil timp de zeci de ani. Cu toate acestea, o singură îmbinare eșuată duce adesea la excavare costisitoare, timpi de nefuncționare sever al sistemului și pericole semnificative de siguranță pentru echipaj. Ghiciturile operatorului nu au absolut nici un loc în sudarea modernă cu polietilenă de înaltă densitate (HDPE). Infrastructura fiabilă necesită respectarea strictă a procedurilor standard de operare pentru a garanta integritatea structurală.
Fără protocoale riguroase, chiar și materialele premium vor eșua în condiții de stres operațional. Acest ghid oferă un cadru de instalare pas cu pas, conform industriei, conceput special pentru tehnicienii de teren. Am structurat această resursă pentru a elimina subiectivitatea din procesul de asamblare. Veți învăța cum să minimizați riscurile de defectare a fuziunii, susținând în același timp o documentație solidă de asigurare a calității.
Acoperim fiecare etapă critică a procesului. Veți explora pregătirea esențială înainte de sudare, controalele de mediu și ciclurile precise de încălzire. În plus, detaliem tehnicile finale de inspecție vizuală și înregistrarea auditului de conformitate. Urmați îndeaproape aceste instrucțiuni pentru a vă asigura că următoarea instalație îndeplinește cele mai înalte standarde de inginerie.
Recomandări cheie
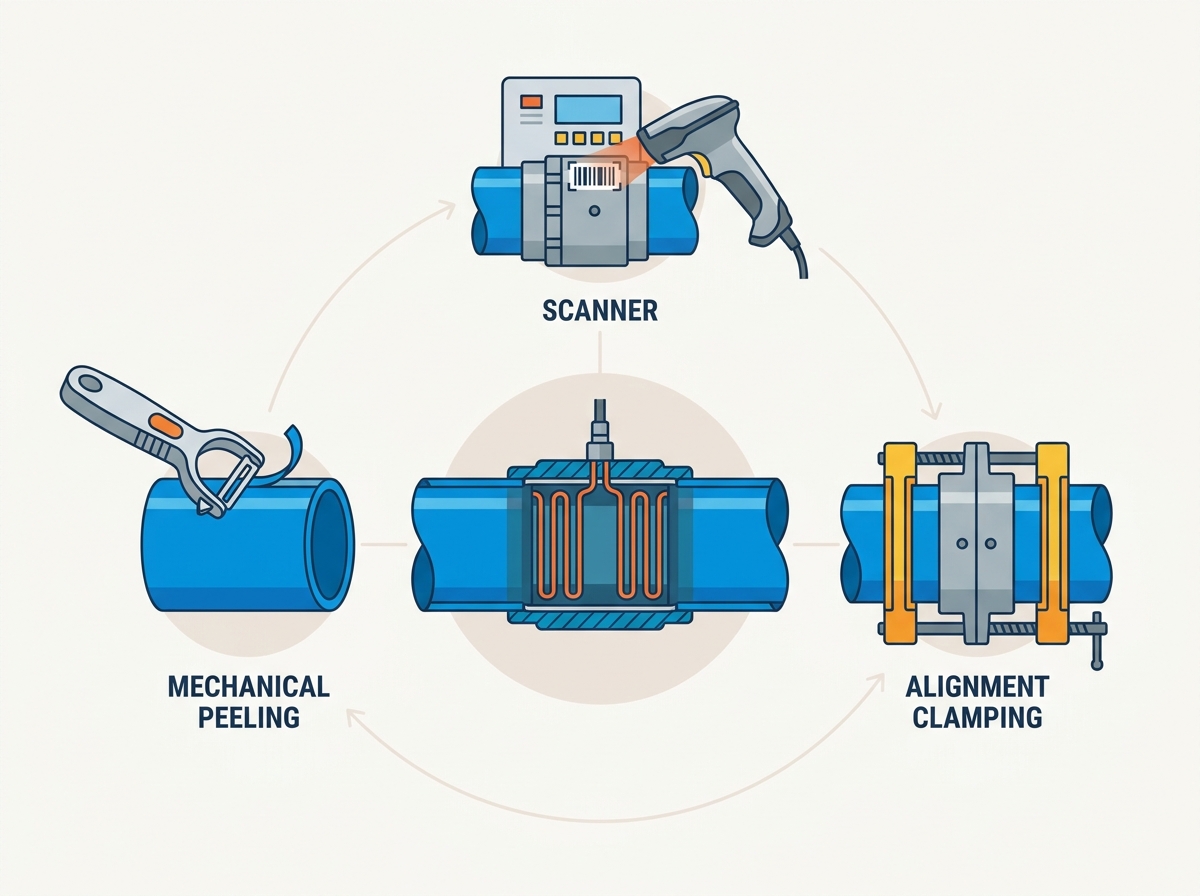
Control mecanic: Bazați-vă pe cojitoare rotative și cleme de aliniere, mai degrabă decât pe răzuire și ținere manuală pentru a asigura toleranțe exacte.
Disciplina de răcire: clemele trebuie să rămână complet cuplate până când timpul de răcire specificat de producător este îndeplinit cu strictețe; stresul prematur compromite integrarea lanțului polimeric.
Trasabilitatea furnizorului: Standardizarea cuplelor cu trasabilitatea codurilor de bare conform ISO simplifică procesul de fuziune și sprijină audituri pe termen lung ale infrastructurii.
Pre-instalare: scule, mediu și pregătirea șantierului
Crearea unei suduri impecabile începe cu mult înainte de a aplica puterea fitingului. Mediile de câmp introduc în mod constant variabile imprevizibile și incontrolabile. Trebuie să controlați aceste elemente prin pregătirea meticuloasă a site-ului și protocoale stricte de instrumente. Lipsa unui singur pas de pregătire crește exponențial riscul de cedare a articulației.
Inventarul de scule esențiale
Tehnicienii trebuie să ajungă la fața locului complet echipați. Nu înlocuiți niciodată uneltele improvizate cu echipamente specializate. Următorul inventar reprezintă linia de bază obligatorie pentru o instalație conformă:
Procesor de electrofuziune: o cutie de control automatizată capabilă să scaneze coduri de bare și să înregistreze date.
Curățător rotativ de țevi: Esențial pentru îndepărtarea continuă și uniformă a materialului.
Cleme de aliniere: necesare pentru a imobiliza ansamblul în timpul ciclurilor de încălzire și răcire.
Dispozitive de tăiere a țevilor cu rotație: Asigurați tăieturi perfect pătrate pe axa țevii.
Materiale de curățare: șervețele industriale fără scame și alcool izopropilic care depășește 90% puritate.
Controale de mediu
Vremea joacă un rol semnificativ în fuziunea polimerilor. Ploaia, umiditatea ridicată și vântul degradează grav integritatea bazinului de sudură. Trebuie să instalați corturi de sudură rezistente la intemperii în condiții nefavorabile. Vântul răcește rapid carcasa fitingului extern, ceea ce modifică distribuția internă a căldurii.
Umiditatea reprezintă cea mai mare amenințare a ta. Chiar și urme de apă din zona de fuziune se vor vaporiza în timpul ciclului de încălzire. Această expansiune rapidă creează goluri în stratul de polimer topit. Limitele de compensare a temperaturii contează și ele. Cutiile de control moderne ajustează automat livrarea de energie în funcție de temperatura ambientală. Asigurați-vă întotdeauna că senzorul de temperatură al procesorului rămâne umbrit de lumina directă a soarelui.
Evaluarea conductelor
Inspectați cu atenție capetele conductelor din HDPE sau PE100 înainte de a efectua sudarea. Examinați suprafața exterioară pentru găuri adânci. Orice zgârietură care depășește 10% din grosimea peretelui țevii necesită să aruncați acea secțiune. Verificați ovalitatea țevii, care apare adesea în timpul tranzitului sau stivuirii. Ovalitatea extremă împiedică racordul să alunece fără probleme peste țeavă. În cele din urmă, evaluați conducta pentru degradarea UV severă, indicată de obicei de un strat de suprafață cretos și decolorat.
Procedura de instalare pas cu pas a cuplelor de electrofuziune
Precizia definește faza de asamblare mecanică. Trebuie să executați metodic fiecare acțiune fizică. Omiterea pașilor sau luarea de comenzi rapide garantează o articulație compromisă.
1. Tăiere și Măsurare
Mai întâi, tăiați capetele țevilor perfect pătrate. Utilizați întotdeauna un tăietor de țevi rotativ pentru a obține o față curată, la 90 de grade. Tăieturile neuniforme sau înclinate lasă bobinele de încălzire interioare expuse în interiorul fitingului. Bobinele expuse se supraîncălzesc, scurtcircuitează și provoacă explozii catastrofale.
Apoi, măsurați adâncimea precisă de inserare. Așezați fitingul lângă capătul țevii și marcați exact jumătate din lungimea fitingului. Utilizați un marker foarte vizibil, negras. Markerii pe bază de grăsime contaminează zona de sudură. Acest marcaj acționează ca indicator vizual principal pentru a se asigura că țeava se așează complet în interiorul fitingului.
2. Razuire (înlăturarea oxidării)
Țevile HDPE dezvoltă un strat microscopic oxidat imediat după fabricare. Oxigenul și lumina UV modifică structura polimerului de suprafață. Trebuie să îndepărtați acest strat oxidat pentru a expune polietilena virgină de dedesubt. Procesul de fuziune nu poate lega prin fuziune lanțurile polimerice degradate.
De obicei, trebuie să îndepărtați 0,2 mm până la 0,3 mm de material. Subliniem foarte mult utilizarea decojitoarelor rotative mecanice față de racletele de mână de bază. Răzuirea manuală creează o suprafață neuniformă, fațetată. O unealtă rotativă asigură o panglică continuă și uniformă de material care se desprinde, menținând toleranțe precise ale țevii.
3. Curățare și aliniere
După răzuire, curățați bine zona pregătită. Aplicați alcool izopropilic de înaltă puritate pe șervețele curate, fără scame. Ștergeți capetele țevii răzuite și suprafața interioară a fitingului. Lăsați alcoolul să se usuce complet. Odată curățată, tratați-o ca pe o zonă strictă fără atingere.
Glisați cu grijă Cuplajele de electrofuziune pe conductă până la marca dvs. de inserare vizibilă. Asigurați imediat întregul ansamblu folosind cleme de aliniere rezistente. Clemele previn deplasarea și corectează ovalitatea minoră a țevii. Fără cleme, polimerii în expansiune vor împinge țeava afară din fiting în timpul fazei de topire.
4. Procesul de fuziune
Conectați cablurile cutiei de control al procesorului la pinii terminalului de pe fiting. Utilizați scanerul optic al procesorului pentru a citi codul de bare. Acest cod de bare dictează niveluri precise de tensiune și timpii de încălzire pe baza testelor din fabrică. Scanarea codurilor de bare previne erorile de introducere manuală a datelor.
Inițiază ciclul de sudare. Odată început, îndepărtează-te și stai departe de zona imediată. Plasticul topit poate erupe dacă o îmbinare grav contaminată se defectează sub presiune. Monitorizați îndeaproape ecranul procesorului pentru căderi de tensiune sau coduri de eroare. Documentați imediat orice avertismente.
Integrarea unei flanșe de electrofuziune pentru tranzițiile de sistem
Rețelele de conducte rareori constau în întregime dintr-un singur material. În cele din urmă, trebuie să conectați linii HDPE continue la infrastructura externă. Inginerii specifică puncte de tranziție specializate pentru a gestiona aceste modificări mecanice în siguranță.
Caz de utilizare
De obicei, integrezi un Flanșă de electrofuziune la trecerea la componente mecanice. Aplicațiile obișnuite includ conectarea liniilor HDPE la robinete cu flanșă, pompe industriale sau conducte de oțel vechi. Adaptorul de flanșă oferă o față mecanică sigură, rezistentă la scurgeri, care se potrivește perfect cu modelele standardizate de șuruburi metalice.
Nuanțe de instalare
Instalațiile cu flanșe necesită o atenție extremă la cerințele de aliniere. Trebuie să orientați perfect găurile pentru șuruburi pentru a se potrivi cu supapa de împerechere sau țeava de oțel înainte de a începe sudarea. Odată ce polimerul fuzibil, nu puteți roti fitingul.
Mai mult, trebuie să finalizați întregul proces de fuziune și întregul ciclu de răcire înainte de a realiza conexiunea mecanică. Nu fixați niciodată fața flanșei pe componenta de împerechere în timp ce îmbinarea rămâne caldă. Strângerea șuruburilor introduce un stres de rotație sever asupra polimerului cald. Acest stres prematur fracturează legăturile moleculare nou formate, asigurând un eșec ascuns ulterior.
Greșeală comună: grăbirea conexiunii. Operatorii înșurubează adesea flanșa în timp ce polimerul rămâne moale pentru a economisi timp. Acest lucru deformează permanent suprafața flanșei și garantează o viitoare cale de scurgere.
Asigurarea calității și conformitatea după sudare (QA/QC)
Verificarea separă instalațiile profesionale de încercările de amatori. Asigurarea calității asigură că îmbinarea îndeplinește standarde de inginerie specifice înainte ca conducta să intre în funcțiune activă. Trebuie să vă înregistrați și să verificați datele în mod sistematic.
Aplicarea timpului de răcire
Înțelegerea fazelor de răcire previne stresul prematur articular. Trebuie să aplicați două termene distincte. În primul rând, respectați „timpul de cleme”. Acest lucru dictează cât timp ansamblul trebuie să rămână blocat în siguranță în clemele de aliniere. Îndepărtarea clemelor devreme rupe lanțurile polimerice de răcire.
În al doilea rând, observați „timpul testului de presiune”. Aceasta este o durată semnificativ mai lungă. Acesta definește timpul minim absolut necesar înainte de a putea introduce presiunea de testare internă în rețeaua de conducte. Consultați datele codului de bare ale producătorului, deoarece acești timpi variază foarte mult în funcție de diametru și de condițiile ambientale.
Indicatori de inspecție vizuală
Odată răcit, efectuați o inspecție vizuală amănunțită. Verificați indicatorii primari de topire, cunoscuți în mod obișnuit sub denumirea de pini martor. Aceste coloane mici din plastic se ridică din corpul fitingului în timpul ciclului de încălzire. Știfturile ridicate confirmă că bazinul de topitură interioară a atins o presiune de expansiune suficientă. Cu toate acestea, ele nu garantează o sudură perfectă pe cont propriu.
Apoi, inspectați marginile fitingului. Asigurați-vă că niciun polimer topit nu a fost extrudat complet în afara limitelor fitingurilor. Extrudarea excesivă indică supraîncălzire, nealiniere extremă a țevii sau eșecul de a prinde bine ansamblul.
Înregistrarea datelor
Proiectele moderne de infrastructură necesită trasabilitate absolută. Utilizați sistemul de memorie integrat al procesorului. Exportați datele digitale de sudură după finalizarea lucrărilor pe șantier. Aceasta înregistrează parametrii critici, inclusiv ID-ul operatorului, variațiile de temperatură ambientală și tensiunea exactă furnizată. Managerii de proiect folosesc aceste rapoarte pentru predarea oficială a proiectelor și audituri stricte de conformitate.
Moduri comune de eșec și strategii de atenuare
Înțelegerea de ce se defectează îmbinările îi ajută pe tehnicieni să evite greșelile costisitoare. Cele mai multe defecțiuni au rădăcini operaționale comune. Le putem clasifica în tipare previzibile. Recunoașterea acestor modele vă permite să aplicați strategii de atenuare direcționate.
Mai jos este un rezumat rapid de referință care evidențiază problemele principale cu care se confruntă echipele de teren.
Diagrama de atenuare a eșecului
Modul de eșec
Cauza de bază
Rezultat fizic
Atenuare primară
Razuire inadecvata
Lăsând intact stratul oxidat degradat de UV.
„Îmbinare rece” în cazul în care bazinele de topire nu reușesc să se îmbine
în mod corespunzător.
Utilizarea obligatorie a decojitoarelor rotative mecanice.
Contaminare
Ulei din piele, praf din mediu sau umezeală.
Vaporizarea creează goluri distincte și bule structurale.
Protocoale stricte de ștergere cu alcool >90% și zone de „fără atingere” impuse.
Alinierea greșită
Tensiunea de îndoire a conductei în timpul fazelor de încălzire/răcire.
Sârmă internă în scurtcircuit sau zone de topire foarte neuniforme.
Utilizarea nenegociabilă a clemelor de aliniere de mare rezistență până la răcirea completă.
O articulație rece reprezintă cel mai înșelător eșec. Fiting-ul arată perfect din exterior, dar suprafețele interioare nu s-au lipit niciodată cu adevărat. Peelingul mecanic obligatoriu elimină în totalitate acest risc specific. Eșecurile de contaminare se dezvăluie adesea în timpul testării presiunii ca scurgeri de orificii. Menținerea unei abordări clinice a curățeniei previne acest lucru. Alinierea greșită are ca rezultat, de obicei, coduri de eroare imediate ale procesorului, deoarece bobinele de încălzire interne se ating și se scurtează.
Evaluarea și selectarea furnizorilor de electrofuziune
Aprovizionarea cu materiale de încredere are un impact drastic asupra ratei de succes a proiectului dumneavoastră. Inginerii de achiziții ar trebui să evalueze furnizorii pe baza unor criterii tehnice stricte, mai degrabă decât doar pe prețul inițial de achiziție. Fitingurile de înaltă calitate reduc timpul de instalare și previn defecțiunile catastrofale.
Trasabilitate și date
Acordați prioritate furnizorilor care oferă coduri de bare inteligente pe deplin conforme cu standardele ISO 12176-4. Acest lucru asigură o integrare perfectă cu orice cutie de procesor modernă. Trasabilitatea codului de bare înseamnă că puteți urmări o anumită armătură până la lotul exact de fabricație. Dacă un defect apare ani mai târziu, puteți identifica în mod proactiv alte articulații cu risc în rețea.
Toleranțe de fabricație
Evaluați designul intern și stabilitatea dimensională a fitingurilor. Priviți cu atenție aranjamentul firului de încălzire. Modelele superioare au bobine de încălzire turnate. Polimerul încapsulează firele, împiedicându-le să se blocheze atunci când introduceți țeava. Modelele de fire expuse prezintă un risc ridicat. O margine ascuțită a țevii poate prinde cu ușurință un fir expus, trăgându-l din poziție și provocând un scurtcircuit fatal.
Suport tehnic și disponibilitate
Un furnizor trebuie să acționeze ca partener tehnic. Evaluați capacitatea acestora de a furniza diagrame de răcire și încălzire specifice proiectului. Pot oferi asistență de formare la fața locului pentru tehnicienii dvs.? Timpul de livrare fiabil al inventarului contează enorm și pentru lansările la scară întreprindere. Întârzierile în livrarea materialelor paralizează termenele proiectului.
Concluzie
Electrofuziunea de succes este un proces strict conceput, niciodată o abilitate subiectivă. Operatorii obțin un succes constant prin eliminarea sistematică a variabilelor de mediu și mecanice. Respectarea protocoalelor riguroase de pregătire garantează integritatea structurală a rețelei dumneavoastră de conducte.
Investiția în formare adecvată, proceduri standard stricte de operare și fitinguri de înaltă calitate trasabile oferă un ROI imens pe termen lung. Reduceți drastic costurile de excavare, timpul de oprire a sistemului și incidentele severe de siguranță, făcând treaba corect de prima dată.
Managerii de proiect și inginerii de achiziții ar trebui să își evalueze standardele actuale de materiale astăzi. Contactați echipa de vânzări tehnice pentru a revizui specificațiile detaliate ale cuplajului, pentru a solicita eșantion de fișe cu date cuprinzătoare și pentru a programa instruirea de instalare specifică locației pentru echipele dvs. de teren.
FAQ
Î: Pot reutiliza un cuplaj de electrofuziune dacă se întrerupe curentul în timpul ciclului?
R: Nu. Orientările producătorului interzic cu strictețe refuzul unei îmbinări parțial topite. Întreruperile de alimentare modifică starea polimerului și înlocuiesc permanent bobinele de încălzire interioare. Încercarea unui al doilea ciclu de fuziune aproape garantează un scurtcircuit al firului sau o explozie catastrofală. Decupați întotdeauna fitingul întrerupt și începeți din nou.
Î: Mai trebuie să răzuiesc țeava dacă este nouă?
A: Da. Oxidarea are loc imediat după fabricare, deoarece polimerul fierbinte intră în contact cu aerul. Degradarea UV începe, de asemenea, instantaneu în timpul transportului și depozitării în aer liber. Razuirea ramane un pas obligatoriu pentru a expune polietilena virgina activa, indiferent de vechimea tevii.
Î: Cât timp durează racirea cuplelor de electrofuziune?
R: Timpii de răcire variază strict în funcție de diametrul specific al țevii, SDR (Standard Dimension Ratio) și temperaturile ambientale actuale. Trebuie să citiți durata exactă de răcire direct din codul de bare al fitingului sau din fișa de date furnizată de producător. Nu ghiciți și nu grăbiți niciodată această fază.
Î: Este acceptabilă răzuirea manuală pentru HDPE cu diametru mare?
R: Nu. Razuirea manuala introduce un risc inacceptabil de mare de defectare a conductelor cu diametru mare. Răzuitoarele de mână creează crestături inegale și nu reușesc să mențină toleranțe constante pe suprafețe mari. Vă recomandăm insistent să folosiți dispozitive de curățare rotative mecanice dedicate pentru a asigura îndepărtarea uniformă a materialului.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori