מפרק אלקטרופוזי מוצלח מהווה את עמוד השדרה החיוני של רשת צינורות ללא דליפות בלחץ גבוה. בהתקנה נכונה, מערכות אלו פועלות ללא רבב במשך עשרות שנים. עם זאת, מפרק כושל אחד גורם לעתים קרובות לחפירה יקרה, להשבתת מערכת חמורה ולסכנות בטיחותיות משמעותיות עבור הצוות שלך. לניחוש המפעיל אין מקום בריתוך מודרני של פוליאתילן בצפיפות גבוהה (HDPE). תשתית אמינה דורשת הקפדה על נהלי הפעלה סטנדרטיים כדי להבטיח שלמות מבנית.
ללא פרוטוקולים קפדניים, אפילו חומרי פרימיום ייכשלו תחת לחץ תפעולי. מדריך זה מספק מסגרת התקנה תואמת לתעשייה, שלב אחר שלב שתוכננה במיוחד עבור טכנאי שטח. בנינו את המשאב הזה כדי להסיר סובייקטיביות מתהליך ההרכבה. תלמד כיצד למזער סיכוני כשל היתוך תוך תמיכה בתיעוד אבטחת איכות איתן.
אנו מכסים כל שלב קריטי בתהליך. תוכלו לחקור הכנה חיונית מראש לריתוך, בקרות סביבתיות ומחזורי חימום מדויקים. יתר על כן, אנו מפרטים טכניקות בדיקה ויזואלית סופית ורישום ביקורת ציות. עקוב אחר הנחיות אלה מקרוב כדי להבטיח שההתקנה הבאה שלך עומדת בסטנדרטים ההנדסיים הגבוהים ביותר.
טייק אווי מפתח
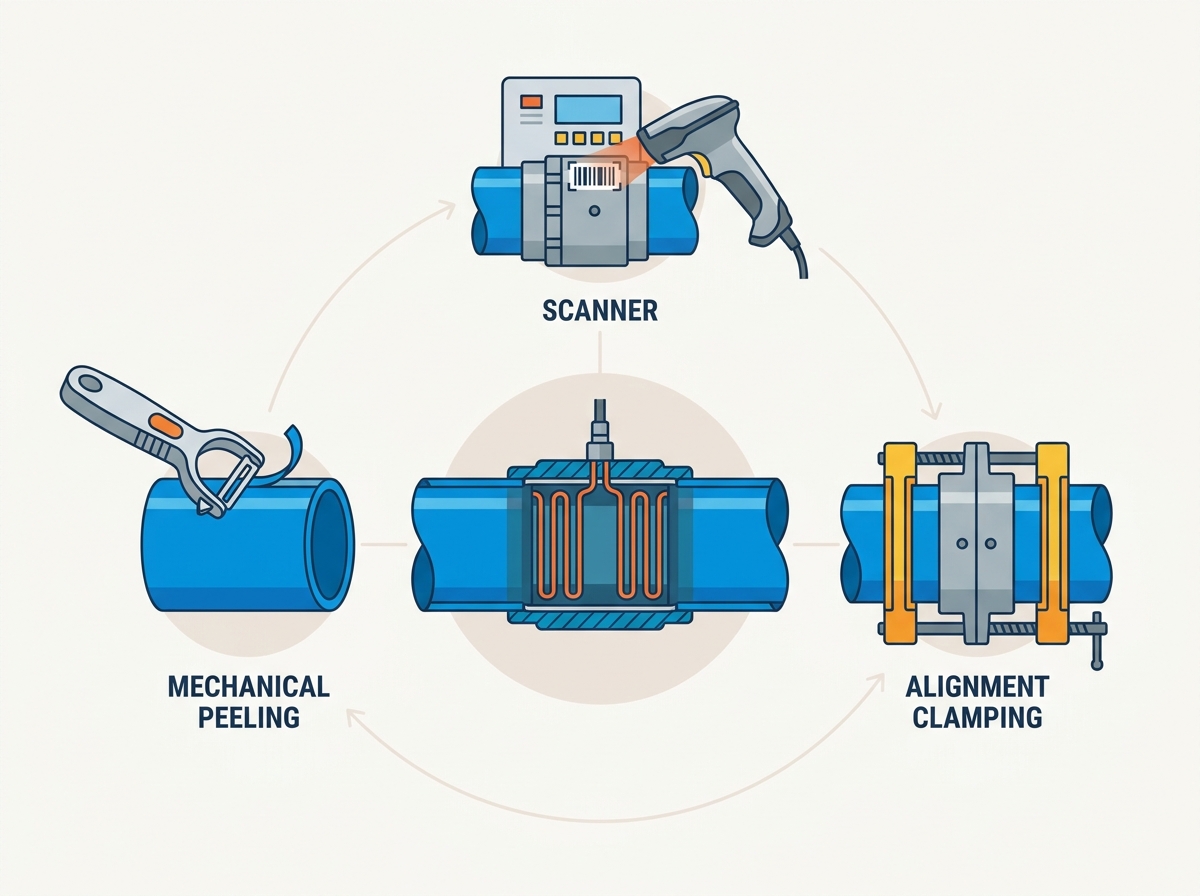
בקרה מכנית: הסתמכו על קולפנים סיבוביים ומהדקי יישור במקום גירוד והחזקה ידנית כדי להבטיח סובלנות מדויקת.
משמעת קירור: מהדקים חייבים להישאר מחוברים במלואם עד לעמידה קפדנית של זמן הקירור שצוין על ידי היצרן; מתח מוקדם פוגע באינטגרציה של שרשרת הפולימר.
עקיבות ספקים: סטנדרטיזציה של מצמדים עם עקיבות ברקוד תואמת ISO מפשטת את תהליך ההיתוך ותומכת בביקורות תשתית ארוכות טווח.
טרום התקנה: כלי עבודה, סביבה והכנת אתר
יצירת ריתוך ללא רבב מתחילה הרבה לפני שתפעיל כוח על האביזר. סביבות שדה מציגות כל הזמן משתנים בלתי צפויים ובלתי נשלטים. עליך לשלוט באלמנטים אלה באמצעות הכנת אתר קפדנית ופרוטוקולי כלים קפדניים. החמצה של שלב הכנה בודד מגדילה באופן אקספוננציאלי את הסיכון לכשל במפרקים.
מלאי כלים חיוניים
על הטכנאים להגיע למקום מאובזר במלואו. לעולם אל תחליף ציוד מיוחד בכלים מאולתרים. המלאי הבא מייצג את קו הבסיס החובה עבור התקנה תואמת:
קולפן צינורות רוטרי: חיוני להסרת חומרים רציפה ואחידה.
מהדקי יישור: נדרשים כדי לשתק את המכלול במהלך מחזורי החימום והקירור.
חותכי צינורות סיבוביים: ודא חתכים מרובעים בצורה מושלמת על פני ציר הצינור.
חומרי ניקוי: מגבונים תעשייתיים נטולי מוך ואלכוהול איזופרופיל העולה על 90% טוהר.
בקרות סביבתיות
מזג האוויר ממלא תפקיד משמעותי בהיתוך פולימרים. גשם, לחות גבוהה ורוח פוגעים קשות בשלמות בריכת הריתוך. עליך לפרוס אוהלי ריתוך עמידים בפני מזג אוויר בתנאים קשים. הרוח מקררת במהירות את בית האביזר החיצוני, מה שמשנה את פיזור החום הפנימי.
לחות מייצגת את האיום הגדול ביותר שלך. אפילו כמויות קטנות של מים באזור ההיתוך יתאדו במהלך מחזור החימום. התפשטות מהירה זו יוצרת חללים בתוך שכבת הפולימר המותך. גם גבולות פיצוי הטמפרטורה חשובים. תיבות בקרה מודרניות מתאימות אוטומטית את אספקת האנרגיה על סמך טמפרטורות הסביבה. ודא תמיד שחיישן הטמפרטורה של המעבד נשאר מוצל מאור שמש ישיר.
הערכת צינור
בדוק את קצות הצינור HDPE או PE100 ביסודיות לפני ההתחייבות לריתוך. בדוק את המשטח החיצוני עבור חריצים עמוקים. כל שריטה העולה על 10% מעובי דופן הצינור מחייבת אותך להשליך את הקטע הזה. בדוק את הצינור עבור סגלגל, אשר מתרחשת לעתים קרובות במהלך העברה או ערימה. סגלגלות קיצונית מונעת מהאביזר להחליק על הצינור בצורה חלקה. לבסוף, העריכו את הצינור עבור השפלה חמורה של UV, המסומנת בדרך כלל על ידי שכבת פני השטח גירית וחסרת צבע.
הליך התקנת מצמדי אלקטרופיוזה שלב אחר שלב
דיוק מגדיר את שלב ההרכבה המכנית. עליך לבצע כל פעולה פיזית באופן שיטתי. דילוג על שלבים או קיצורי דרך מבטיח ג'וינט שנפגע.
1. חיתוך ומדידה
ראשית, חותכים את קצוות הצינור בריבוע מושלם. השתמש תמיד בחותך צינורות סיבובי כדי להשיג פנים נקיות של 90 מעלות. חתכים לא אחידים או בזווית משאירים את סלילי החימום הפנימיים חשופים בתוך האביזר. סלילים חשופים מתחממים יתר על המידה, קצרים וגורמים לתקיפות קטסטרופליות.
לאחר מכן, מדוד את עומק ההחדרה המדויק. הניחו את האביזר לצד קצה הצינור וסמנו בדיוק חצי מאורך האביזר. השתמש בטוש גלוי מאוד, לא שומני. סמנים מבוססי שומן מזהמים את אזור הריתוך. סימן זה משמש כמחוון החזותי העיקרי שלך כדי להבטיח שהצינור יושב במלואו בתוך האביז.
2. גרידה (הסרת חמצון)
צינורות HDPE מפתחים שכבה מיקרוסקופית מחומצנת מיד לאחר הייצור. חמצן ואור UV משנים את מבנה הפולימר פני השטח. עליך להסיר את השכבה המחומצנת הזו כדי לחשוף את הפוליאתילן הבתולי שמתחתיו. תהליך ההיתוך אינו יכול להיתוך שרשראות פולימר מפורקות.
אתה בדרך כלל צריך להסיר 0.2 מ'מ עד 0.3 מ'מ של חומר. אנו שמים דגש רב על השימוש בקולפים סיבוביים מכניים על פני מגרדים ידניים בסיסיים. גירוד ידיים יוצר משטח לא אחיד עם פנים. כלי סיבובי מבטיח סרט רציף ואחיד של חומר מתקלף, תוך שמירה על סבילות צינורות מדויקות.
3. ניקוי ויישור
לאחר הגרידה, נקו היטב את האזור המוכן. מרחו אלכוהול איזופרופיל בטוהר גבוה על מגבונים נקיים נטולי מוך. נגב את קצוות הצינור המגורדים ואת המשטח הפנימי של האביזר. אפשר לאלכוהול להתייבש לחלוטין. לאחר הניקוי, התייחס לזה כאל אזור קפדני ללא מגע.
החלק בזהירות את מחברי אלקטרופוזיה על הצינור עד לסימן ההחדרה הנראה לעין. אבטח מיד את המכלול כולו באמצעות מהדקי יישור כבדים. מהדקים מונעים תזוזה ומתקינים סגלגלות קטנה בצינור. ללא מהדקים, פולימרים מתרחבים ידחוף את הצינור החוצה מהאביזר במהלך שלב ההיתוך.
4. תהליך ההיתוך
חבר את מובילי תיבת הבקרה של המעבד שלך לפיני המסוף באביזר. השתמש בסורק האופטי של המעבד כדי לקרוא את הברקוד. ברקוד זה מכתיב רמות מתח מדויקות וזמני חימום על סמך בדיקות המפעל. סריקת ברקוד מונעת שגיאות בהזנת נתונים ידנית.
התחל את מחזור הריתוך. לאחר שהתחיל, התרחק והתרחק מהאזור המיידי. פלסטיק מותך עלול להתפרץ אם מפרק מזוהם חמור נכשל תחת לחץ. עקוב מקרוב אחר מסך המעבד לאיתור נפילות מתח או קודי שגיאה. תיעד כל אזהרות באופן מיידי.
שילוב אוגן אלקטרופוזיציה למעברי מערכת
רשתות צנרת לעתים נדירות מורכבות לחלוטין מחומר אחד. בסופו של דבר, עליך לחבר קווי HDPE רציפים לתשתית חיצונית. מהנדסים מציינים נקודות מעבר מיוחדות לטיפול בשינויים מכניים אלה בבטחה.
Use Case
אתה בדרך כלל משלב א אוגן אלקטרופוזי בעת מעבר לרכיבים מכניים. יישומים נפוצים כוללים חיבור קווי HDPE לשסתומי שער מאוגנים, משאבות תעשייתיות או צנרת פלדה מדור קודם. מתאם האוגן מספק פנים מכאני מאובטח, עמיד בפני דליפות, המשתלב בצורה מושלמת עם דפוסי ברגי מתכת סטנדרטיים.
ניואנסים בהתקנה
התקנות אוגן דורשות תשומת לב רבה לדרישות היישור. עליך לכוון את חורי הברגים בצורה מושלמת כך שיתאימו לשסתום ההזדווג או צינור הפלדה לפני תחילת הריתוך. ברגע שהפולימר מתמזג, לא ניתן לסובב את האביזר.
יתר על כן, עליך להשלים את כל תהליך ההיתוך ואת מחזור הקירור המלא לפני ביצוע החיבור המכני. לעולם אל תבריג את פני האוגן לרכיב ההזדווג בזמן שהמפרק נשאר חם. הידוק הברגים מביא ללחץ סיבובי חמור על הפולימר החם. מתח מוקדם זה שבר את הקשרים המולקולריים החדשים שנוצרו, מה שמבטיח כשל נסתר מאוחר יותר.
טעות נפוצה: למהר את החיבור. מפעילים לעתים קרובות מבריחים את האוגן בזמן שהפולימר נשאר רך כדי לחסוך זמן. זה מעוות לצמיתות את פני האוגן ומבטיח נתיב דליפה עתידי.
אבטחת איכות ותאימות לאחר ריתוך (QA/QC)
האימות מפריד בין התקנות מקצועיות לניסיונות חובבים. אבטחת איכות מבטיחה שהמפרק עומד בתקנים הנדסיים ספציפיים לפני שהצינור נכנס לשירות פעיל. עליך לרשום ולאמת את הנתונים באופן שיטתי.
אכיפת זמן קירור
הבנת שלבי הקירור מונעת לחץ מפרק מוקדם. עליך לאכוף שני צירי זמן נפרדים. ראשית, שים לב ל'זמן ההידוק.' זה מכתיב כמה זמן המכלול חייב להישאר נעול היטב במהדקי היישור. הסרת מהדקים מוקדם שוברת את שרשראות הפולימר המקררות.
שנית, שימו לב ל'זמן בדיקת הלחץ'. זהו משך זמן ארוך יותר באופן משמעותי. הוא מגדיר את הזמן המינימלי המוחלט הנדרש לפני שתוכל להכניס לחץ בדיקה פנימי לרשת הצינורות. התייעץ עם נתוני הברקוד של היצרן, כיוון שהזמנים הללו משתנים מאוד בהתאם לקוטר ולתנאי הסביבה.
מחווני בדיקה חזותית
לאחר התקררות, בצע בדיקה ויזואלית יסודית. בדוק את מחווני ההיתוך העיקריים, הידועים בכינויים סיכות עד. עמודי פלסטיק קטנים אלה עולים מהגוף המתאים במהלך מחזור החימום. סיכות מוגבהות מאשרות שבריכת ההיתוך הפנימית השיגה לחץ התפשטות מספק. עם זאת, הם אינם מבטיחים ריתוך מושלם בפני עצמם.
לאחר מכן, בדוק את הקצוות של האביזר. ודא ששום פולימר מותך לא יצא לגמרי מחוץ לגבולות ההתאמה. שחול מוגזם מצביע על התחממות יתר, אי יישור קיצוני של הצינור או כשל בהידוק בטוח של המכלול.
רישום נתונים
פרויקטי תשתית מודרניים דורשים מעקב מוחלט. השתמש במערכת הזיכרון המשולבת של המעבד. ייצא את נתוני הריתוך הדיגיטליים לאחר השלמת עבודת האתר. זה רושם פרמטרים קריטיים כולל מזהה המפעיל, שינויים בטמפרטורת הסביבה והמתח המדויק שנמסר. מנהלי פרויקטים משתמשים בדוחות אלה לצורך מסירת פרויקטים רשמית וביקורת ציות קפדנית.
מצבי כישלון נפוצים ואסטרטגיות הפחתה
הבנה מדוע מפרקים נכשלים עוזרת לטכנאים להימנע מטעויות יקרות. רוב הכשלים חולקים שורשים תפעוליים משותפים. אנחנו יכולים לסווג אותם לדפוסים הניתנים לחיזוי. זיהוי דפוסים אלה מאפשר לך לאכוף אסטרטגיות הפחתה ממוקדות.
להלן סיכום עזר מהיר המתאר את בעיות הליבה בהן נתקלים צוותי שטח.
טבלת הפחתת כשלים
מצב כשל
סיבה שורשית
תוצאה פיזית
הקלה ראשונית
גרידה לא מספקת
מותיר את השכבה המחומצת של UV מפורקת שלמה.
'מפרק קר' שבו בריכות נמס לא מצליחות להיקשר
כַּהֲלָכָה.
שימוש חובה בקולפים סיבוביים מכניים.
נְגִיעוּת
שמן מעור, אבק סביבתי או לחות.
אידוי יוצר חללים ובועות מבניות ברורות.
פרוטוקולים קפדניים של מעל 90% אלכוהול ואזורי 'ללא מגע' נאכפים.
חוסר התאמה
מתח כיפוף צינור במהלך שלבי חימום/קירור.
קיצור חוט פנימי או אזורי התכה מאוד לא אחידים.
שימוש בלתי ניתן למשא ומתן במלחצי יישור כבדים עד לקירור מלא.
מפרק קר מייצג את הכישלון המתעתע ביותר. ההתאמה נראית מושלמת מבחוץ, אך המשטחים הפנימיים מעולם לא התחברו באמת. פילינג מכני חובה מבטל את הסיכון הספציפי הזה לחלוטין. כשלי זיהום מתגלים לעתים קרובות במהלך בדיקת לחץ כדליפות חריר. שמירה על גישה קלינית לניקיון מונעת זאת. חוסר יישור גורם בדרך כלל לקודי שגיאה מיידיים של המעבד כאשר סלילי החימום הפנימיים נוגעים ומקצרים.
הערכה ורשימה קצרה של ספקי Electrofusion
רכישת חומרים אמינים משפיעה באופן דרסטי על שיעור הצלחת הפרויקט שלך. מהנדסי רכש צריכים להעריך את הספקים על סמך קריטריונים טכניים קפדניים ולא על בסיס מחיר רכישה ראשוני בלבד. אביזרי איכות גבוהה מצמצמים את זמני ההתקנה ומונעים כשלים קטסטרופליים.
מעקב ונתונים
תן עדיפות לספקים המציעים ברקודים חכמים התואמים באופן מלא לתקני ISO 12176-4. זה מבטיח אינטגרציה חלקה עם כל קופסת מעבד מודרנית. עקיבות ברקוד פירושה שאתה יכול לעקוב אחר התאמה ספציפית בחזרה לאצוות הייצור המדויקת שלה. אם פגם מופיע שנים מאוחר יותר, אתה יכול לזהות באופן יזום מפרקים אחרים בסיכון ברחבי הרשת שלך.
סובלנות ייצור
הערך את העיצוב הפנימי ואת היציבות הממדית של האביזרים. הסתכל מקרוב על סידור חוטי החימום. עיצובים מעולים כוללים סלילי חימום יצוקים. הפולימר עוטף את החוטים, ומונע מהם להיתקל בעת הכנסת הצינור. עיצובי חוטים חשופים מהווים סיכון גבוה. קצה צינור חד יכול בקלות לתפוס חוט חשוף, לגרור אותו ממקומו ולגרום לקצר חשמלי קטלני.
תמיכה טכנית וזמינות
ספק חייב לפעול כשותף טכני. העריכו את יכולתם לספק טבלאות קירור וחימום ספציפיות לפרויקט. האם הם יכולים לספק תמיכה בהדרכה באתר עבור הטכנאים שלך? זמני אספקת מלאי אמינים חשובים מאוד גם עבור השקות בקנה מידה ארגוני. עיכובים באספקת החומרים פוגעים בלוחות הזמנים של הפרויקט.
מַסְקָנָה
אלקטרופוזיציה מוצלחת היא תהליך מהונדס בקפדנות, אף פעם לא מיומנות סובייקטיבית. מפעילים משיגים הצלחה עקבית על ידי הסרה שיטתית של משתנים סביבתיים ומכאניים. הקפדה על פרוטוקולי הכנה קפדניים מבטיחה את השלמות המבנית של רשת הצינורות שלך.
השקעה בהכשרה מתאימה, נהלי הפעלה סטנדרטיים קפדניים, ואביזרים איכותיים הניתנים למעקב מספקת החזר ROI עצום לטווח ארוך. אתה מפחית באופן דרסטי את עלויות החפירה, זמן השבתת המערכת ואירועי בטיחות חמורים על ידי ביצוע העבודה כמו שצריך בפעם הראשונה.
מנהלי פרויקטים ומהנדסי רכש צריכים להעריך את תקני החומר הנוכחיים שלהם כיום. צור קשר עם צוות המכירות הטכני שלך כדי לעיין במפרטי מצמד מפורטים, לבקש דפי נתונים מקיפים לדוגמא, ולתזמן הדרכות התקנה ספציפיות לאתר עבור צוותי השטח שלך.
שאלות נפוצות
ש: האם אוכל לעשות שימוש חוזר במצמד אלקטרופוזיציה אם המתח מנותק במהלך המחזור?
ת: לא. הנחיות היצרן אוסרות בהחלט על איחוי מחדש של מפרק שנמס חלקית. הפסקות חשמל משנות את מצב הפולימר ועוקרות לצמיתות את סלילי החימום הפנימיים. ניסיון מחזור היתוך שני כמעט מבטיח קצר חוט או פיצוץ קטסטרופלי. תמיד חתוך את ההתאמה שהופסקה והתחל מחדש.
ש: האם אני עדיין צריך לגרד את הצינור אם הוא חדש לגמרי?
ת: כן. חמצון מתרחש מיד עם הייצור כאשר הפולימר החם יוצר קשר עם האוויר. השפלת ה-UV מתחילה באופן מיידי במהלך משלוח ואחסון חיצוני. הגרידה נותרה שלב חובה לחשיפת הפוליאתילן הפעיל, ללא קשר לגיל הצינור.
ש: כמה זמן לוקח למצמדי אלקטרופוזיה להתקרר?
ת: זמני הקירור משתנים אך ורק בהתאם לקוטר הצינור הספציפי, ה-SDR (יחס ממד סטנדרטי), וטמפרטורות הסביבה הנוכחיות. עליך לקרוא את משך הקירור המדויק ישירות מהברקוד של האביזר או מגיליון הנתונים שסופק על ידי היצרן. לעולם אל תנחש או תמהר את השלב הזה.
ש: האם גירוד ידני מקובל עבור HDPE בקוטר גדול?
ת: לא. גרידה ידנית מציגה סיכון גבוה באופן בלתי מקובל לכשל בצינורות בעלי קוטר גדול. מגרדי ידיים יוצרים חריצים לא אחידים ואינם מצליחים לשמור על סובלנות עקבית על פני שטחי פנים גדולים. אנו ממליצים בחום להשתמש בקולפים סיבוביים מכניים ייעודיים כדי להבטיח הסרת חומר אחידה.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori