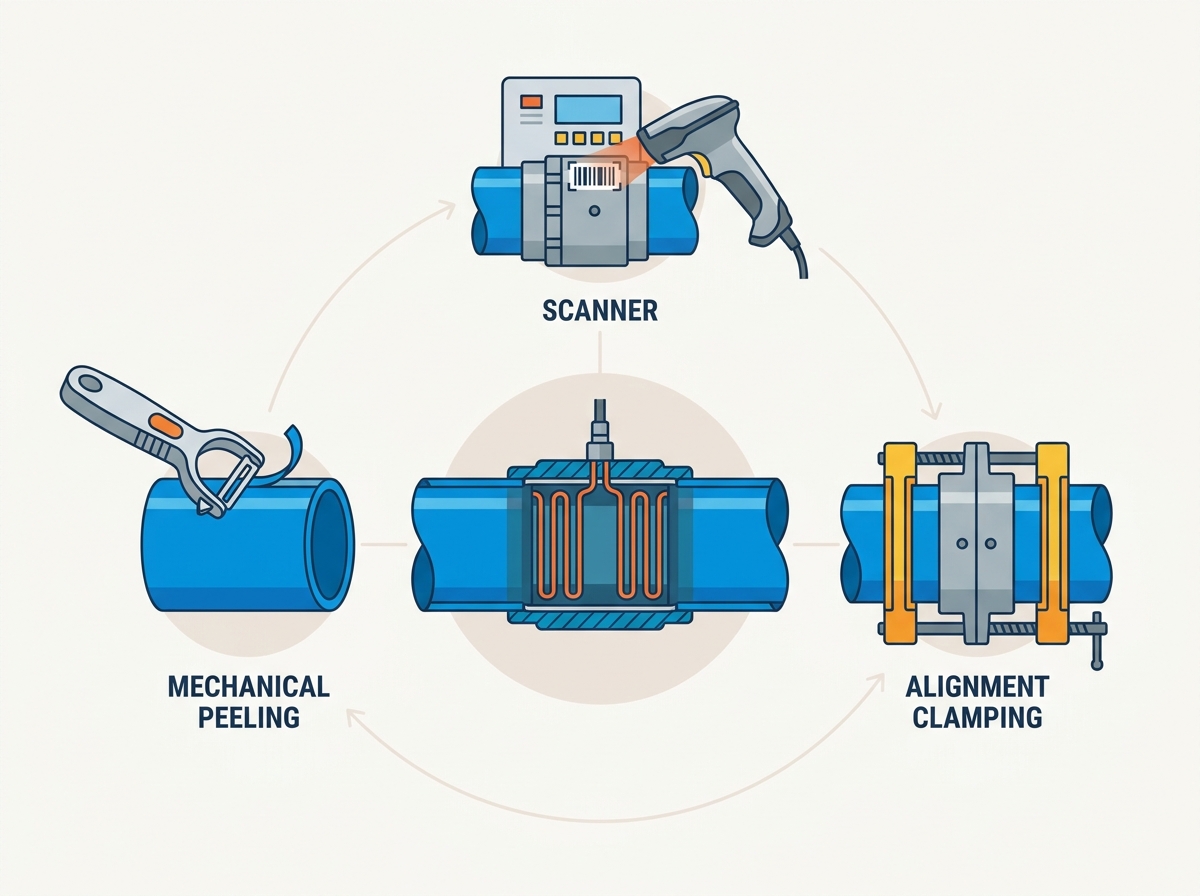
'n Suksesvolle elektrofusievoeg vorm die noodsaaklike ruggraat van 'n lekvrye, hoëdruk pypleidingnetwerk. As dit korrek geïnstalleer is, werk hierdie stelsels vir dekades foutloos. 'n Enkele mislukte verbinding lei egter dikwels tot duur uitgrawings, ernstige stelselstilstand en aansienlike veiligheidsgevare vir jou bemanning. Operateurs raaiwerk het absoluut geen plek in moderne hoëdigtheid poliëtileen (HDPE) sweiswerk nie. Betroubare infrastruktuur vereis streng nakoming van standaard bedryfsprosedures om strukturele integriteit te waarborg.
Sonder streng protokolle sal selfs premium materiaal onder operasionele stres misluk. Hierdie gids bied 'n industrie-voldoenende, stap-vir-stap installasieraamwerk wat spesifiek vir veldtegnici ontwerp is. Ons het hierdie hulpbron gestruktureer om subjektiwiteit uit die samestellingsproses te verwyder. Jy sal leer hoe om samesmeltingsmislukkingsrisiko's te verminder terwyl jy robuuste gehalteversekeringsdokumentasie ondersteun.
Ons dek elke kritieke fase van die proses. Jy sal noodsaaklike voor-sweis voorbereiding, omgewingskontroles en presiese verhittingsiklusse verken. Verder gee ons besonderhede oor finale visuele inspeksietegnieke en voldoeningsouditregistrasie. Volg hierdie riglyne noukeurig om te verseker dat jou volgende installasie aan die hoogste ingenieurstandaarde voldoen.
Sleutel wegneemetes
Meganiese beheer: Maak staat op roterende skillers en belyningsklemme eerder as handskraap en vashou om presiese toleransies te verseker.
Verkoelingsdissipline: Klemme moet ten volle ingeskakel bly totdat die vervaardiger se gespesifiseerde afkoeltyd streng nagekom word; voortydige spanning kompromitteer die polimeerkettingintegrasie.
Verkoper-naspeurbaarheid: Standaardisering op koppelaars met ISO-voldoende strepieskode-naspeurbaarheid vereenvoudig die samesmeltingsproses en ondersteun langtermyn-infrastruktuuroudits.
Voorinstallasie: gereedskap, omgewing en terreinvoorbereiding
Die skep van 'n foutlose sweislas begin lank voordat jy krag aan die passtuk toedien. Veldomgewings stel voortdurend onvoorspelbare en onbeheerbare veranderlikes in. U moet hierdie elemente beheer deur noukeurige werfvoorbereiding en streng gereedskapprotokolle. Mis 'n enkele voorbereidingstap eksponensieel verhoog die risiko van gewrigsversaking.
Inventaris van noodsaaklike gereedskap
Tegnici moet ten volle toegerus op die terrein kom. Moet nooit gespesialiseerde toerusting vir tydelike gereedskap vervang nie. Die volgende voorraad verteenwoordig die verpligte basislyn vir 'n installasie wat voldoen:
Elektrofusieverwerker: 'n Outomatiese beheerkas wat strepieskodeskandering en dataregistrasie kan doen.
Roterende pypskiller: Noodsaaklik vir deurlopende, eenvormige materiaalverwydering.
Belyningsklemme: Benodig om die samestelling te immobiliseer tydens die verhitting- en verkoelingsiklusse.
Rotasiepypsnyers: Verseker perfekte vierkantige snitte oor die pyp-as.
Skoonmaakbenodigdhede: Industriële pluisvrye doekies en isopropylalkohol wat meer as 90% suiwer is.
Omgewingskontroles
Weer speel 'n belangrike rol in polimeersamesmelting. Reën, hoë humiditeit en wind verswak die integriteit van die sweisswembad ernstig. Jy moet weerbestande sweistente ontplooi tydens gure toestande. Wind koel die eksterne pasbehuising vinnig af, wat die interne hitteverspreiding verander.
Vog verteenwoordig jou grootste bedreiging. Selfs spoorhoeveelhede water op die samesmeltingsone sal tydens die verhittingsiklus verdamp. Hierdie vinnige uitsetting skep leemtes binne die gesmelte polimeerlaag. Temperatuurkompensasielimiete maak ook saak. Moderne beheerbokse pas energielewering outomaties aan op grond van omgewingstemperature. Maak altyd seker dat die verwerker se temperatuursensor in die skadu van direkte sonlig bly.
Pyp Assessering
Inspekteer die HDPE- of PE100-pyppunte deeglik voordat dit aan die sweislas toegepas word. Ondersoek die buiteoppervlak vir diep gate. Enige krap wat 10% van die pypwanddikte oorskry, vereis dat jy daardie gedeelte weggooi. Kontroleer die pyp vir ovaalheid, wat dikwels tydens vervoer of stapeling voorkom. Uiterste ovaalheid verhoed dat die passtuk glad oor die pyp gly. Ten slotte, assesseer die pyp vir ernstige UV-afbraak, tipies aangedui deur 'n kalkagtige, verkleurde oppervlaklaag.
Stap-vir-stap installasieprosedure vir elektrofusiekoppelaars
Presisie definieer die meganiese samestelling fase. Jy moet elke fisiese aksie metodies uitvoer. Om stappe oor te slaan of kortpaaie te neem, waarborg 'n gekompromitteerde verbinding.
1. Sny en Meet
Sny eers die pyppunte perfek vierkantig. Gebruik altyd 'n rotasiepypsnyer om 'n skoon, 90 grade gesig te verkry. Ongelyke of hoekige snitte laat die interne verwarmingsspoele binne-in die passtuk ontbloot. Blootgestelde spoele oorverhit, kortsluit en veroorsaak katastrofiese uitblaas.
Meet dan die presiese invoegdiepte. Plaas die passtuk langs die pyppunt en merk presies die helfte van die passtuk. Gebruik 'n hoogs sigbare, nie-vetterige merker. Vet-gebaseerde merkers besoedel die sweissone. Hierdie merk dien as jou primêre visuele aanwyser om te verseker dat die pyp heeltemal binne die passtuk sit.
2. Skrap (oksidasieverwydering)
HDPE-pype ontwikkel 'n geoksideerde mikroskopiese laag onmiddellik na vervaardiging. Suurstof en UV-lig verander die oppervlakpolimeerstruktuur. Jy moet hierdie geoksideerde laag verwyder om die maagdelike poliëtileen daaronder bloot te stel. Die samesmeltingsproses kan nie gedegradeerde polimeerkettings saamsmelt nie.
Jy moet gewoonlik 0,2 mm tot 0,3 mm materiaal verwyder. Ons beklemtoon die gebruik van meganiese roterende skillers bo basiese handskrapers sterk. Handskraap skep 'n ongelyke, fasetvormige oppervlak. 'n Roterende gereedskap verseker dat 'n aaneenlopende, eenvormige lint van materiaal wegdop, en behou presiese pyptoleransies.
3. Skoonmaak en belyning
Na skraap, maak die voorbereide area deeglik skoon. Dien hoë-suiwer isopropylalkohol toe op skoon, pluisvrye doekies. Vee die geskrapte pyppunte en die interne oppervlak van die passtuk af. Laat die alkohol heeltemal droog word. Sodra dit skoongemaak is, behandel dit as 'n streng geen-raak-sone.
Skuif die versigtig Elektrofusiekoppelaars op die pyp tot by jou sigbare invoegmerk. Bevestig die hele samestelling onmiddellik met swaardiens-belyningsklemme. Klemme verhoed verskuiwing en korrigeer geringe pyp-ovaalheid. Sonder klampe sal uitbreidende polimere die pyp uit die passtuk druk tydens die smeltfase.
4. Die samesmeltingsproses
Koppel jou verwerker se beheerkas se leidings aan die terminaalpenne op die passtuk. Gebruik die verwerker se optiese skandeerder om die strepieskode te lees. Hierdie strepieskode dikteer presiese spanningsvlakke en verhittingstye gebaseer op fabriekstoetse. Streepkodeskandering voorkom handmatige data-invoerfoute.
Begin die sweissiklus. Sodra jy begin het, stap weg en staan weg van die onmiddellike omgewing. Gesmelte plastiek kan uitbars as 'n erg besmette gewrig onder druk misluk. Monitor die verwerkerskerm noukeurig vir spanningsval of foutkodes. Dokumenteer enige waarskuwings onmiddellik.
Integrasie van 'n elektrofusieflens vir stelseloorgange
Pyplynnetwerke bestaan selde geheel en al uit een materiaal. Uiteindelik moet u deurlopende HDPE-lyne aan eksterne infrastruktuur koppel. Ingenieurs spesifiseer gespesialiseerde oorgangspunte om hierdie meganiese veranderinge veilig te hanteer.
Gebruik Case
Jy integreer tipies 'n Elektrofusieflens wanneer oorgeskakel word na meganiese komponente. Algemene toepassings sluit in die koppeling van HDPE-lyne met flenshekkleppe, industriële pompe of ou staalpype. Die flensadapter bied 'n veilige, lekvaste meganiese gesig wat perfek pas by gestandaardiseerde metaalboutpatrone.
Installasie Nuanses
Flensinstallasies vereis uiterste aandag aan belyningsvereistes. Jy moet die boutgate perfek oriënteer om by die bypassende klep of staalpyp te pas voordat jy die sweislas begin. Sodra die polimeer versmelt, kan jy nie die passtuk draai nie.
Verder moet jy die hele samesmeltingsproses en die volle verkoelingsiklus voltooi voordat jy die meganiese verbinding maak. Moet nooit die flensvlak aan die paskomponent vasbout terwyl die verbinding warm bly nie. Deur die boute vas te trek, lei dit tot ernstige rotasiespanning op die warm polimeer. Hierdie voortydige stres breek die nuutgevormde molekulêre bindings, wat later 'n verborge mislukking verseker.
Algemene fout: jaag die verbinding. Operateurs bout dikwels die flens terwyl die polimeer sag bly om tyd te bespaar. Dit verdraai die flensvlak permanent en waarborg 'n toekomstige lekpad.
Gehalteversekering en Na-sweisnakoming (QA/QC)
Verifikasie skei professionele installasies van amateurpogings. Gehalteversekering verseker dat die verbinding aan spesifieke ingenieurstandaarde voldoen voordat die pyplyn in aktiewe diens gaan. U moet die data sistematies aanteken en verifieer.
Afdwinging van verkoelingstyd
Om verkoelingsfases te verstaan, voorkom voortydige gewrigstres. Jy moet twee afsonderlike tydlyne afdwing. Let eers op die 'klamptyd' Dit bepaal hoe lank die samestelling veilig in die belyningsklemme gesluit moet bly. Deur klampe vroeg te verwyder, breek die verkoelende polimeerkettings.
Tweedens, let op die 'druktoetstyd.' Dit is 'n aansienlik langer duur. Dit definieer die absolute minimum tyd wat benodig word voordat jy interne toetsdruk aan die pyplynnetwerk kan instel. Raadpleeg die vervaardiger se strepieskodedata, aangesien hierdie tye baie verskil volgens deursnee en omgewingstoestande.
Visuele inspeksie-aanwysers
Sodra dit afgekoel is, voer 'n deeglike visuele inspeksie uit. Gaan die primêre smeltaanwysers na, algemeen bekend as getuiespelde. Hierdie klein plastiekkolomme styg uit die pasliggaam tydens die verhittingsiklus. Verhoogde penne bevestig dat die interne smeltpoel voldoende uitsettingsdruk bereik het. Hulle waarborg egter nie 'n perfekte sweislas op hul eie nie.
Inspekteer dan die rande van die passtuk. Maak seker dat geen gesmelte polimeer heeltemal buite die pasgrense geëxtrudeer het nie. Oormatige ekstrusie dui op oorverhitting, uiterste pyp wanbelyning, of 'n versuim om die samestelling veilig vas te klem.
Datalogging
Moderne infrastruktuurprojekte vereis absolute naspeurbaarheid. Gebruik die verwerker se ingeboude geheuestelsel. Voer die digitale sweisdata uit nadat die terreinwerk voltooi is. Dit teken kritieke parameters aan, insluitend die operateur-ID, omgewingstemperatuurvariasies en die presiese spanning wat gelewer word. Projekbestuurders gebruik hierdie verslae vir amptelike projekoorhandiging en streng nakomingsoudits.
Algemene mislukkingsmetodes en versagtingstrategieë
Om te verstaan waarom gewrigte misluk, help tegnici om duur foute te vermy. Die meeste mislukkings deel gemeenskaplike operasionele wortels. Ons kan dit kategoriseer in voorspelbare patrone. Deur hierdie patrone te herken, kan jy geteikende versagtingstrategieë afdwing.
Hieronder is 'n vinnige verwysingsopsomming wat die kernkwessies uiteensit wat veldspanne teëkom.
Versagtingskaart vir mislukkings
Mislukkingsmodus
Oorsaak
Fisiese resultaat
Primêre versagting
Onvoldoende skraap
Laat die geoksideerde UV-gedegradeerde laag ongeskonde.
'Koue voeg' waar smeltpoele nie saamsmelt nie
behoorlik.
Verpligte gebruik van meganiese roterende skillers.
Besoedeling
Olie van vel, omgewingsstof of vog.
Verdamping skep duidelike leemtes en strukturele borrels.
Streng >90% alkoholafveeprotokolle en afgedwingde 'geen-aanraak'-sones.
Wanbelyning
Pypbuigspanning tydens verhitting/verkoelingsfases.
Interne draadkortsluiting of hoogs ongelyke smeltsones.
Ononderhandelbare gebruik van swaardiens-belyningsklemme totdat dit heeltemal afgekoel is.
'n Koue gewrig verteenwoordig die mees misleidende mislukking. Die passtuk lyk perfek van buite, maar die interne oppervlaktes het nooit werklik gebind nie. Verpligte meganiese afskilfering skakel hierdie spesifieke risiko heeltemal uit. Besoedelingsfoute openbaar hulself dikwels tydens druktoetsing as speldegatlekkasies. Die handhawing van 'n kliniese benadering tot netheid voorkom dit. Wanbelyning lei gewoonlik tot onmiddellike verwerker-foutkodes aangesien die interne verwarmingspoele raak en kortsluit.
Evaluering en kortlys van elektrofusieverkopers
Die verkryging van betroubare materiaal beïnvloed jou projek sukseskoers drasties. Verkrygingsingenieurs moet verkopers evalueer op grond van streng tegniese kriteria eerder as aanvanklike aankoopprys alleen. Toebehore van hoë gehalte verminder installasietye en voorkom katastrofiese mislukkings.
Naspeurbaarheid en data
Prioritiseer verkopers wat slim strepieskodes aanbied wat ten volle aan ISO 12176-4-standaarde voldoen. Dit verseker naatlose integrasie met enige moderne verwerkerboks. Streepkode-naspeurbaarheid beteken dat jy 'n spesifieke passtuk kan terugspoor na sy presiese vervaardigingsgroep. As 'n defek jare later opduik, kan jy proaktief ander gewrigte wat in gevaar is regoor jou netwerk identifiseer.
Vervaardigingstoleransies
Evalueer die interne ontwerp en dimensionele stabiliteit van die toebehore. Kyk mooi na die verwarmingsdraadrangskikking. Uitstekende ontwerpe het ingeboude verwarmingsspoele. Die polimeer omhul die drade en keer dat hulle vashaak wanneer jy die pyp insit. Blootgestelde draadontwerpe hou 'n hoë risiko in. ’n Skerp pyprand kan maklik ’n blootgestelde draad vang, dit uit posisie sleep en ’n noodlottige kortsluiting veroorsaak.
Tegniese ondersteuning en beskikbaarheid
'n Ondernemer moet as 'n tegniese vennoot optree. Evalueer hul vermoë om projekspesifieke verkoelings- en verhittingskaarte te verskaf. Kan hulle opleidingsondersteuning ter plaatse vir u tegnici verskaf? Betroubare voorraadleertye maak ook baie saak vir ontplooiing op ondernemingskaal. Vertragings in materiaallewering verlam projektydlyne.
Gevolgtrekking
Suksesvolle elektrofusie is 'n streng gemanipuleerde proses, nooit 'n subjektiewe vaardigheid nie. Operateurs behaal konsekwente sukses deur stelselmatig omgewings- en meganiese veranderlikes te verwyder. Die nakoming van streng voorbereidingsprotokolle waarborg die strukturele integriteit van u pyplynnetwerk.
Belegging in behoorlike opleiding, streng standaard bedryfsprosedures en naspeurbare toebehore van hoë gehalte lewer geweldige langtermyn-ROI. Jy verminder uitgrawingskoste, stelselstilstand en ernstige veiligheidsvoorvalle drasties deur die werk die eerste keer reg te doen.
Projekbestuurders en verkrygingsingenieurs behoort vandag hul huidige materiaalstandaarde te evalueer. Kontak jou tegniese verkoopspan om gedetailleerde koppelaarspesifikasies na te gaan, omvattende voorbeelddatablaaie aan te vra en terreinspesifieke installasie-opleiding vir jou veldspanne te skeduleer.
Gereelde vrae
V: Kan ek 'n elektrofusiekoppelaar hergebruik as die krag tydens die siklus afsny?
A: Nee. Vervaardigerriglyne verbied die hersmelting van 'n gedeeltelik gesmelte verbinding streng. Kragonderbrekings verander die polimeertoestand en verplaas die interne verwarmingsspoele permanent. Om 'n tweede samesmeltingsiklus te probeer waarborg amper 'n draadkortsluiting of 'n katastrofiese uitblaas. Sny altyd die geaborteerde passtuk uit en begin nuut.
V: Moet ek nog die pyp skraap as dit splinternuut is?
A: Ja. Oksidasie vind onmiddellik na vervaardiging plaas aangesien die warm polimeer met die lug in aanraking kom. UV-afbraak begin ook onmiddellik tydens versending en buite berging. Skrap bly 'n verpligte stap om die aktiewe maagdelike poliëtileen bloot te lê, ongeag die pyp se ouderdom.
V: Hoe lank neem elektrofusiekoppelaars om af te koel?
A: Verkoelingstye verskil streng gebaseer op die spesifieke pypdeursnee, die SDR (Standard Dimension Ratio) en huidige omgewingstemperature. Jy moet die presiese verkoelingsduur direk vanaf die passtuk se strepieskode of die vervaardiger se verskafde datablad lees. Moet nooit hierdie fase raai of haas nie.
V: Is handskraap aanvaarbaar vir HDPE met groot deursnee?
A: Nee. Handskraap stel 'n onaanvaarbare hoë risiko van mislukking op pype met groot deursnee in. Handskrapers skep ongelyke holtes en handhaaf nie konsekwente toleransies oor groot oppervlaktes nie. Ons beveel sterk aan om toegewyde meganiese roterende skillers te gebruik om eenvormige materiaalverwydering te verseker.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori