Հաջողակ էլեկտրաֆուզիոն միացումը կազմում է առանց արտահոսքի, բարձր ճնշման խողովակաշարային ցանցի կենսական հիմքը: Ճիշտ տեղադրման դեպքում այս համակարգերը տասնամյակներ շարունակ անթերի են աշխատում: Այնուամենայնիվ, մեկ ձախողված հոդը հաճախ հանգեցնում է ծախսատար պեղումների, համակարգի լուրջ խափանումների և ձեր անձնակազմի համար անվտանգության զգալի վտանգի: Օպերատորի գուշակությունները բացարձակապես տեղ չունեն ժամանակակից բարձր խտության պոլիէթիլենային (HDPE) եռակցման մեջ: Հուսալի ենթակառուցվածքը պահանջում է խստորեն պահպանել ստանդարտ գործառնական ընթացակարգերը՝ կառուցվածքային ամբողջականությունը երաշխավորելու համար:
Առանց կոշտ արձանագրությունների, նույնիսկ պրեմիում դասի նյութերը կխափանվեն գործառնական սթրեսի պայմաններում: Այս ուղեցույցը տրամադրում է ոլորտին համապատասխան, քայլ առ քայլ տեղադրման շրջանակ, որը նախատեսված է հատուկ դաշտային տեխնիկների համար: Մենք կառուցեցինք այս ռեսուրսը, որպեսզի հեռացնենք սուբյեկտիվությունը հավաքման գործընթացից: Դուք կսովորեք, թե ինչպես նվազագույնի հասցնել միաձուլման ձախողման ռիսկերը՝ միաժամանակ աջակցելով որակի ապահովման ամուր փաստաթղթերին:
Մենք լուսաբանում ենք գործընթացի յուրաքանչյուր կարևոր փուլ: Դուք կուսումնասիրեք էական նախաեռակցման նախապատրաստումը, շրջակա միջավայրի վերահսկումը և ճշգրիտ ջեռուցման ցիկլերը: Ավելին, մենք մանրամասնում ենք վերջնական տեսողական ստուգման տեխնիկան և համապատասխանության աուդիտի գրանցումը: Խստորեն հետևեք այս ուղեցույցներին՝ համոզվելու համար, որ ձեր հաջորդ տեղադրումը համապատասխանում է ամենաբարձր ինժեներական չափանիշներին:
Հիմնական Takeaways
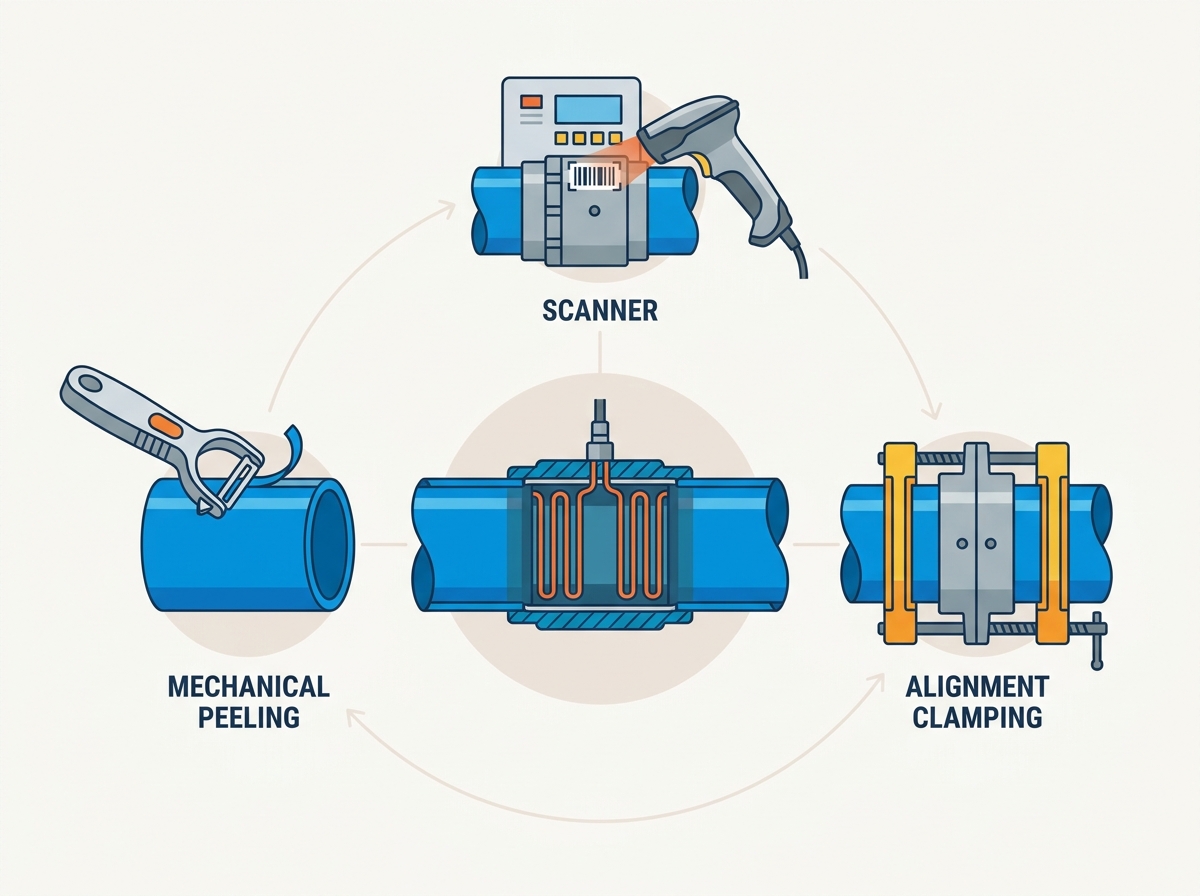
Մեխանիկական հսկողություն. Հստակ հանդուրժողականություն ապահովելու համար ապավինեք պտտվող կեղևահանիչներին և հավասարեցման սեղմիչներին, այլ ոչ թե ձեռքով քերելու և պահելու:
Սառեցման կարգապահություն. Ամրացուցիչները պետք է մնան ամբողջությամբ միացված մինչև արտադրողի կողմից սահմանված սառեցման ժամանակը խստորեն պահպանվի. Վաղաժամ սթրեսը խանգարում է պոլիմերային շղթայի ինտեգրմանը:
Վաճառողի հետագծելիություն. ISO-ին համապատասխանող շտրիխ կոդի հետագծելիությամբ զուգակցիչների ստանդարտացումը հեշտացնում է միաձուլման գործընթացը և աջակցում են ենթակառուցվածքի երկարաժամկետ աուդիտներին:
Նախնական տեղադրում. Գործիքավորում, շրջակա միջավայր և տեղանքի պատրաստում
Անթերի զոդում ստեղծելը սկսվում է կցամասի վրա հոսանք կիրառելուց շատ առաջ: Դաշտային միջավայրերը մշտապես ներկայացնում են անկանխատեսելի և անվերահսկելի փոփոխականներ: Դուք պետք է վերահսկեք այս տարրերը կայքի մանրակրկիտ պատրաստման և գործիքավորման խիստ արձանագրությունների միջոցով: Նախապատրաստական մեկ քայլ բաց թողնելը էքսպոնենցիալ մեծացնում է հոդերի ձախողման վտանգը:
Հիմնական գործիքների գույքագրում
Տեխնիկները պետք է տեղ հասնեն ամբողջովին հագեցած: Երբեք մի փոխարինեք մասնագիտացված սարքավորումները ժամանակավոր գործիքներով: Հետևյալ գույքագրումը ներկայացնում է համապատասխան տեղադրման պարտադիր հիմքը.
Էլեկտրաֆուզիոն պրոցեսոր. ավտոմատացված կառավարման տուփ, որն ունակ է շտրիխ կոդի սկանավորման և տվյալների գրանցման:
Պտտվող խողովակի կեղևիչ. անհրաժեշտ է շարունակական, միատեսակ նյութերի հեռացման համար:
Հարթեցման սեղմակներ. Պահանջվում է ջեռուցման և հովացման ցիկլերի ընթացքում հավաքը անշարժացնելու համար:
Պտտվող խողովակների կտրիչներ. Ապահովեք խողովակի առանցքի վրա կատարյալ քառակուսի կտրվածքներ:
Մաքրման միջոցներ. Արդյունաբերական անձեռոցիկներ, առանց մզկիթի և 90% մաքրություն գերազանցող իզոպրոպիլային սպիրտ:
Բնապահպանական վերահսկողություն
Եղանակը զգալի դեր է խաղում պոլիմերների միաձուլման մեջ: Անձրևը, բարձր խոնավությունը և քամին խիստ վատթարացնում են եռակցման ավազանի ամբողջականությունը: Դուք պետք է տեղադրեք եղանակին դիմացկուն եռակցման վրաններ անբարենպաստ պայմաններում: Քամին արագ սառեցնում է արտաքին կցամասի պատյանը, ինչը փոխում է ջերմության ներքին բաշխումը:
Խոնավությունը ներկայացնում է ձեր ամենամեծ սպառնալիքը: Ջեռուցման ցիկլի ընթացքում նույնիսկ միաձուլման գոտում ջրի փոքր քանակությունները գոլորշիանում են: Այս արագ ընդլայնումը ստեղծում է բացեր հալված պոլիմերային շերտում: Ջերմաստիճանի փոխհատուցման սահմանները նույնպես կարևոր են: Ժամանակակից կառավարման տուփերը ավտոմատ կերպով կարգավորում են էներգիայի մատակարարումը շրջակա միջավայրի ջերմաստիճանի հիման վրա: Միշտ համոզվեք, որ պրոցեսորի ջերմաստիճանի սենսորը մնա ստվերում արևի ուղիղ ճառագայթներից:
Խողովակների գնահատում
Նախքան եռակցումը միանալը, մանրակրկիտ ստուգեք HDPE կամ PE100 խողովակի ծայրերը: Ստուգեք արտաքին մակերեսը խորը գոգերի համար: Խողովակի պատի հաստության 10%-ը գերազանցող ցանկացած քերծվածք պահանջում է հրաժարվել այդ հատվածից: Ստուգեք խողովակը ձվաձեւության համար, որը հաճախ առաջանում է տարանցման կամ կուտակման ժամանակ: Ծայրահեղ ձվաձեւությունը թույլ չի տալիս, որ կցամասը սահուն սահի խողովակի վրայով: Վերջապես, գնահատեք խողովակը խիստ ուլտրամանուշակագույն ճառագայթման դեգրադացիայի համար, որը սովորաբար նշվում է կավճոտ, գունաթափված մակերեսային շերտով:
Քայլ առ քայլ էլեկտրաֆուզիոն ագույցների տեղադրման կարգը
Ճշգրիտությունը սահմանում է մեխանիկական հավաքման փուլը: Դուք պետք է կատարեք յուրաքանչյուր ֆիզիկական գործողություն մեթոդաբար: Քայլերը բաց թողնելը կամ դյուրանցումները երաշխավորում են վտանգված հոդը:
1. Կտրում և չափում
Նախ կտրեք խողովակի ծայրերը կատարյալ քառակուսի: Միշտ օգտագործեք պտտվող խողովակի կտրիչ՝ մաքուր, 90 աստիճանի դեմքի հասնելու համար: Անհավասար կամ անկյունային կտրվածքները թողնում են ներքին ջեռուցման կծիկները կցամասի ներսում: Բացահայտ պարույրները գերտաքանում են, կարճ միացում և աղետալի փչումներ են առաջացնում:
Հաջորդը, չափեք ճշգրիտ տեղադրման խորությունը: Տեղադրեք կցամասը խողովակի ծայրի կողքին և նշեք կցամասի երկարության ուղիղ կեսը: Օգտագործեք բարձր տեսանելի, ոչ յուղոտ մարկեր: Յուղի վրա հիմնված մարկերները աղտոտում են եռակցման գոտին: Այս նշանը գործում է որպես ձեր առաջնային տեսողական ցուցիչ՝ ապահովելու համար, որ խողովակի նստատեղերը ամբողջությամբ կցամասի ներսում:
2. Քերացում (օքսիդացման հեռացում)
HDPE խողովակները արտադրությունից անմիջապես հետո զարգացնում են օքսիդացված մանրադիտակային շերտ: Թթվածինը և ուլտրամանուշակագույն լույսը փոխում են մակերեսային պոլիմերային կառուցվածքը: Դուք պետք է հեռացնեք այս օքսիդացված շերտը, որպեսզի բացահայտվի տակի կուսական պոլիէթիլենը: Միաձուլման գործընթացը չի կարող միաձուլել քայքայված պոլիմերային շղթաները:
Սովորաբար անհրաժեշտ է հեռացնել 0,2 մմ-ից 0,3 մմ նյութ: Մենք մեծապես ընդգծում ենք մեխանիկական պտտվող մաքրիչների օգտագործումը հիմնական ձեռքի քերիչների նկատմամբ: Ձեռքով քերելը ստեղծում է անհարթ, երեսապատ մակերես: Պտտվող գործիքը ապահովում է նյութի շարունակական, միատեսակ ժապավենի շերտազատում՝ պահպանելով խողովակների ճշգրիտ հանդուրժողականությունը:
3. Մաքրում և հավասարեցում
Քերելուց հետո մանրակրկիտ մաքրեք պատրաստված հատվածը։ Կիրառեք բարձր մաքրության իզոպրոպիլային սպիրտ մաքուր, առանց մուրճ անձեռոցիկների վրա: Սրբեք քերած խողովակի ծայրերը և կցամասի ներքին մակերեսը: Թույլ տվեք, որ ալկոհոլը ամբողջովին չորանա: Մաքրվելուց հետո վերաբերվեք սա որպես խիստ առանց հպման գոտի:
Զգուշորեն սահեցրեք Էլեկտրաֆյուզիոն ագույցներ խողովակի վրա մինչև ձեր տեսանելի տեղադրման նշանը: Անմիջապես ամրացրեք ամբողջ մոնտաժը, օգտագործելով ծանր ամրացնող սեղմիչներ: Ամրացուցիչները կանխում են տեղաշարժը և ուղղում խողովակի փոքր ձվաձեւությունը: Առանց սեղմակների, ընդլայնվող պոլիմերները հալման փուլում խողովակը դուրս կմղեն կցամասից:
4. Միաձուլման գործընթացը
Միացրեք ձեր պրոցեսորի կառավարման տուփի լարերը կցամասի տերմինալային կապանքներին: Շտրիխ կոդը կարդալու համար օգտագործեք պրոցեսորի օպտիկական սկաները: Այս շտրիխ կոդը թելադրում է լարման ճշգրիտ մակարդակները և ջեռուցման ժամանակները՝ հիմնվելով գործարանային փորձարկման վրա: Շտրիխ կոդի սկանավորումը կանխում է ձեռքով տվյալների մուտքագրման սխալները:
Սկսեք եռակցման ցիկլը: Սկսելուց հետո հեռացեք և հեռու կանգնեք անմիջական տարածքից: Հալած պլաստիկը կարող է ժայթքել, եթե խիստ աղտոտված հոդը ձախողվի ճնշման տակ: Ուշադիր հետևեք պրոցեսորի էկրանին լարման անկման կամ սխալի կոդերի համար: Անմիջապես փաստաթղթավորեք ցանկացած նախազգուշացում:
Համակարգի անցումների համար էլեկտրաֆուզիոն եզրի ինտեգրում
Խողովակաշարերի ցանցերը հազվադեպ են բաղկացած ամբողջությամբ մեկ նյութից: Ի վերջո, դուք պետք է միացնեք շարունակական HDPE գծերը արտաքին ենթակառուցվածքին: Ինժեներները նշում են անցումային մասնագիտացված կետեր՝ այս մեխանիկական փոփոխությունները անվտանգ կարգավորելու համար:
Օգտագործեք գործը
Դուք սովորաբար ինտեգրում եք ան Electrofusion եզր մեխանիկական բաղադրիչներին անցնելիս: Ընդհանուր կիրառությունները ներառում են HDPE գծերի միացումը եզրային դարպասի փականներին, արդյունաբերական պոմպերին կամ հին պողպատե խողովակներին: Կցաշուրթի ադապտերն ապահովում է ապահով, արտահոսքից պաշտպանված մեխանիկական երես, որը հիանալի կերպով զուգակցվում է ստանդարտացված մետաղական պտուտակների նախշերի հետ:
Տեղադրման նրբերանգներ
Կցաշուրթերի տեղադրումը մեծ ուշադրություն է պահանջում հավասարեցման պահանջներին: Նախքան եռակցումը սկսելը, դուք պետք է կատարյալ կողմնորոշեք պտուտակների անցքերը, որպեսզի համապատասխանեն զուգավորման փականը կամ պողպատե խողովակին: Երբ պոլիմերը միաձուլվի, դուք չեք կարող պտտել կցամասը:
Ավելին, նախքան մեխանիկական միացումը կատարելը, դուք պետք է ավարտեք միաձուլման ամբողջ գործընթացը և հովացման ամբողջական ցիկլը: Երբեք մի ամրացրեք եզրի երեսը զուգավորվող բաղադրիչին, քանի դեռ հոդը տաք է: Հեղույսները սեղմելը տաք պոլիմերի վրա ուժեղ պտտվող սթրես է առաջացնում: Այս վաղաժամ լարվածությունը կոտրում է նոր ձևավորված մոլեկուլային կապերը՝ հետագայում ապահովելով թաքնված ձախողում։
Ընդհանուր սխալ. կապի արագացում: Օպերատորները հաճախ ամրացնում են եզրը, մինչդեռ պոլիմերը մնում է փափուկ՝ ժամանակ խնայելու համար: Սա մշտապես շեղում է եզրի երեսը և երաշխավորում ապագա արտահոսքի ճանապարհը:
Որակի ապահովում և եռակցումից հետո համապատասխանություն (QA/QC)
Ստուգումը առանձնացնում է պրոֆեսիոնալ տեղադրումները սիրողական փորձերից: Որակի ապահովումն ապահովում է, որ հանգույցը համապատասխանում է կոնկրետ ինժեներական չափանիշներին, նախքան խողովակաշարի ակտիվ շահագործման անցնելը: Դուք պետք է համակարգված մուտք գործեք և ստուգեք տվյալները:
Սառեցման ժամանակի կիրառում
Սառեցման փուլերը հասկանալը կանխում է հոդերի վաղաժամ լարվածությունը: Դուք պետք է գործադրեք երկու հստակ ժամանակացույց: Նախ, դիտեք 'սեղմման ժամանակը': Սա թելադրում է, թե որքան երկար պետք է հավաքը մնա ապահով կողպված հավասարեցման սեղմակներում: Ամրացուցիչները վաղ հեռացնելը կոտրում է հովացման պոլիմերային շղթաները:
Երկրորդ, դիտարկեք «ճնշման փորձարկման ժամանակը»: Սա զգալիորեն ավելի երկար տևողություն է: Այն սահմանում է բացարձակ նվազագույն ժամանակը, որը պահանջվում է նախքան դուք կարող եք ներքին փորձարկման ճնշում մտցնել խողովակաշարի ցանց: Խորհրդակցեք արտադրողի շտրիխ կոդերի տվյալների հետ, քանի որ այդ ժամանակները մեծապես տարբերվում են ըստ տրամագծի և շրջակա միջավայրի պայմանների:
Տեսողական ստուգման ցուցիչներ
Սառչելուց հետո կատարեք մանրակրկիտ տեսողական ստուգում: Ստուգեք հալման առաջնային ցուցիչները, որոնք սովորաբար հայտնի են որպես վկաների քորոցներ: Այս փոքր պլաստիկ սյուները բարձրանում են կցամասի մարմնից ջեռուցման ցիկլի ընթացքում: Բարձրացված քորոցները հաստատում են, որ ներքին հալման լողավազանը հասել է բավարար ընդարձակման ճնշման: Այնուամենայնիվ, նրանք ինքնուրույն չեն երաշխավորում կատարյալ զոդում:
Հաջորդը, ստուգեք կցամասի եզրերը: Համոզվեք, որ ոչ մի հալված պոլիմեր ամբողջությամբ դուրս չի մղվել կցամասերի սահմաններից դուրս: Չափազանց արտամղումը ցույց է տալիս գերտաքացում, խողովակի ծայրահեղ անհամապատասխանություն կամ անսարքություն ապահով կերպով ամրացնելով հավաքը:
Տվյալների գրանցում
Ժամանակակից ենթակառուցվածքային նախագծերը պահանջում են բացարձակ հետագծելիություն։ Օգտագործեք պրոցեսորի ներքին հիշողության համակարգը: Արտահանեք թվային եռակցման տվյալները՝ կայքի աշխատանքն ավարտելուց հետո: Սա գրանցում է կարևոր պարամետրերը, ներառյալ օպերատորի ID-ն, շրջակա միջավայրի ջերմաստիճանի տատանումները և մատակարարվող ճշգրիտ լարումը: Ծրագրի ղեկավարներն օգտագործում են այս հաշվետվությունները ծրագրի պաշտոնական հանձնման և համապատասխանության խիստ աուդիտի համար:
Ընդհանուր ձախողման ռեժիմներ և մեղմացման ռազմավարություններ
Հասկանալը, թե ինչու են հոդերը ձախողվում, օգնում է տեխնիկներին խուսափել թանկարժեք սխալներից: Շատ ձախողումներ ունեն ընդհանուր գործառնական արմատներ: Մենք կարող ենք դրանք դասակարգել ըստ կանխատեսելի օրինաչափությունների: Այս օրինաչափությունների ճանաչումը թույլ է տալիս կիրառել նպատակային մեղմացման ռազմավարություններ:
Ստորև բերված է արագ հղման ամփոփում, որը ուրվագծում է հիմնական խնդիրները, որոնց հետ հանդիպում են դաշտային թիմերը:
Անհաջողության մեղմացման գծապատկեր
Անհաջող ռեժիմ
Արմատային պատճառ
Ֆիզիկական արդյունք
Առաջնային մեղմացում
Անբավարար քերծվածք
Օքսիդացված ուլտրամանուշակագույնով քայքայված շերտը թողնելով անձեռնմխելի:
'Սառը միացում', որտեղ հալված ջրավազանները չեն կարողանում միաձուլվել
պատշաճ կերպով։
Պարտադիր օգտագործումը մեխանիկական պտտվող կլեպ.
Աղտոտվածություն
Յուղը մաշկից, շրջակա միջավայրի փոշուց կամ խոնավությունից:
Գոլորշիացումը ստեղծում է հստակ բացեր և կառուցվածքային փուչիկներ:
>90% ալկոհոլի մաքրման խիստ արձանագրություններ և պարտադրված «առանց հպման» գոտիներ:
Ներքին մետաղալարերի կարճացում կամ բարձր անհավասար հալեցման գոտիներ:
Ծանր ամրացնող սեղմակների սակարկելի օգտագործումը մինչև ամբողջովին սառչելը:
Սառը հոդը ներկայացնում է ամենախաբուսիկ ձախողումը: Կցամասը արտաքինից կատարյալ տեսք ունի, բայց ներքին մակերեսները երբեք իրականում չեն կապվում: Պարտադիր մեխանիկական պիլինգը լիովին վերացնում է այս հատուկ ռիսկը: Աղտոտման խափանումները հաճախ բացահայտվում են ճնշման փորձարկման ժամանակ, քանի որ փոսից արտահոսում է: Մաքրության նկատմամբ կլինիկական մոտեցման պահպանումը կանխում է դա: Սխալ դասավորվածությունը սովորաբար հանգեցնում է պրոցեսորի անհապաղ սխալի կոդերի, քանի որ ներքին ջեռուցման կծիկները հպվում են և կարճանում:
Electrofusion վաճառողների գնահատում և կարճ ցուցակում ներառելը
Հուսալի նյութերի հայթայթումը կտրուկ ազդում է ձեր նախագծի հաջողության մակարդակի վրա: Գնումների ինժեներները պետք է գնահատեն վաճառողներին՝ հիմնվելով խիստ տեխնիկական չափանիշների վրա, այլ ոչ միայն նախնական գնման գնի վրա: Բարձրորակ կցամասերը նվազեցնում են տեղադրման ժամանակները և կանխում աղետալի ձախողումները:
Հետագծելիություն և տվյալներ
Առաջնահերթություն տվեք վաճառողներին, որոնք առաջարկում են խելացի շտրիխ կոդեր, որոնք լիովին համապատասխանում են ISO 12176-4 ստանդարտներին: Սա ապահովում է անխափան ինտեգրում ցանկացած ժամանակակից պրոցեսորային տուփի հետ: Շտրիխ կոդի հետագծելիությունը նշանակում է, որ դուք կարող եք հետևել որոշակի կցամասին մինչև դրա արտադրության ճշգրիտ խմբաքանակը: Եթե տարիներ անց թերություն է ի հայտ գալիս, դուք կարող եք ակտիվորեն բացահայտել ձեր ցանցի վտանգի տակ գտնվող այլ հանգույցները:
Արտադրական հանդուրժողականություն
Գնահատեք կցամասերի ներքին դիզայնը և ծավալային կայունությունը: Ուշադիր նայեք ջեռուցման լարերի դասավորությանը: Գերազանց ձևավորումներն ունեն կաղապարված ջեռուցման պարույրներ: Պոլիմերը պարուրում է լարերը՝ թույլ չտալով, որ դրանք խճճվեն, երբ խողովակը տեղադրեք: Բաց մետաղալարերի նախագծերը մեծ վտանգ են ներկայացնում: Խողովակի սուր եզրը հեշտությամբ կարող է բռնել բաց մետաղալարը՝ այն դուրս բերելով դիրքից և առաջացնելով մահացու կարճ միացում:
Տեխնիկական աջակցություն և մատչելիություն
Վաճառողը պետք է հանդես գա որպես տեխնիկական գործընկեր: Գնահատեք ծրագրին հատուկ հովացման և ջեռուցման գծապատկերներ տրամադրելու նրանց կարողությունը: Կարո՞ղ են նրանք տեղում վերապատրաստման աջակցություն տրամադրել ձեր տեխնիկներին: Հուսալի գույքագրման ժամկետները նույնպես մեծ նշանակություն ունեն ձեռնարկությունների մասշտաբի թողարկման համար: Նյութերի առաքման ուշացումները խաթարում են ծրագրի ժամկետները:
Եզրակացություն
Հաջող էլեկտրոֆուզիան խիստ նախագծված գործընթաց է և երբեք սուբյեկտիվ հմտություն: Օպերատորները հետևողական հաջողության են հասնում՝ համակարգված կերպով հեռացնելով բնապահպանական և մեխանիկական փոփոխականները: Պատրաստման խիստ արձանագրություններին հավատարիմ մնալը երաշխավորում է ձեր խողովակաշարերի ցանցի կառուցվածքային ամբողջականությունը:
Ներդրումները պատշաճ վերապատրաստման, խիստ ստանդարտ գործառնական ընթացակարգերի և բարձրորակ հետագծելի կցամասերի վրա ապահովում են հսկայական երկարաժամկետ ROI: Դուք կտրուկ նվազեցնում եք պեղումների ծախսերը, համակարգի խափանումները և անվտանգության լուրջ միջադեպերը՝ առաջին անգամ ճիշտ կատարելով աշխատանքը:
Ծրագրի ղեկավարները և գնումների ինժեներները պետք է այսօր գնահատեն իրենց ընթացիկ նյութական չափանիշները: Կապվեք ձեր վաճառքի տեխնիկական թիմի հետ՝ ծանոթանալու միացման մանրամասն բնութագրերին, պահանջեք տվյալների համապարփակ նմուշի թերթիկներ և ձեր դաշտային անձնակազմի համար տեղակայման հատուկ ուսուցում պլանավորելու համար:
ՀՏՀ
Հ. Կարո՞ղ եմ նորից օգտագործել էլեկտրաֆուզիոն կցորդիչը, եթե ցիկլի ընթացքում հոսանքն անջատվի:
A: Ոչ: Արտադրողի ուղեցույցները խստիվ արգելում են մասնակի հալված հոդերի նորից միաձուլումը: Էլեկտրաէներգիայի ընդհատումները փոխում են պոլիմերային վիճակը և ընդմիշտ տեղահանում ներքին ջեռուցման կծիկները: Երկրորդ միաձուլման ցիկլի փորձը գրեթե երաշխավորում է մետաղալարերի կարճ միացում կամ աղետալի փչում: Միշտ կտրեք ընդհատված կցամասը և սկսեք թարմ վիճակում:
Հարց. Ես դեռ պետք է քերել խողովակը, եթե այն ամբողջովին նոր է:
A: Այո: Օքսիդացումը տեղի է ունենում անմիջապես արտադրությունից հետո, քանի որ տաք պոլիմերը շփվում է օդի հետ: Ուլտրամանուշակագույն ճառագայթման քայքայումը նույնպես անմիջապես սկսվում է առաքման և բացօթյա պահեստավորման ժամանակ: Անկախ խողովակի տարիքից, քերելը մնում է պարտադիր քայլ՝ ակտիվ կույս պոլիէթիլենի բացահայտման համար:
Հարց: Որքա՞ն ժամանակ է պահանջվում էլեկտրաֆուզիոն կցորդիչները սառչելու համար:
Սառեցման ժամանակները խիստ տարբերվում են՝ կախված խողովակի հատուկ տրամագծից, SDR-ից (Ստանդարտ չափման հարաբերակցություն) և շրջակա միջավայրի ներկայիս ջերմաստիճանից: Դուք պետք է կարդաք հովացման ճշգրիտ տևողությունը անմիջապես կցամասի շտրիխ կոդից կամ արտադրողի կողմից տրամադրված տվյալների թերթիկից: Երբեք մի գուշակեք կամ շտապեք այս փուլը:
Հարց. Արդյո՞ք ձեռքով քերելը ընդունելի է մեծ տրամագծով HDPE-ի համար:
Պատ. Ոչ: Ձեռքով քերելը մեծ տրամագծով խողովակների խափանման անընդունելի բարձր ռիսկ է ներկայացնում: Ձեռքի քերիչները ստեղծում են անհավասար գորգեր և չեն կարողանում հետևողական հանդուրժողականություն պահպանել մեծ մակերեսների միջև: Մենք խստորեն խորհուրդ ենք տալիս օգտագործել հատուկ մեխանիկական պտտվող կեղևիչներ՝ նյութի միատեսակ հեռացումն ապահովելու համար:

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori