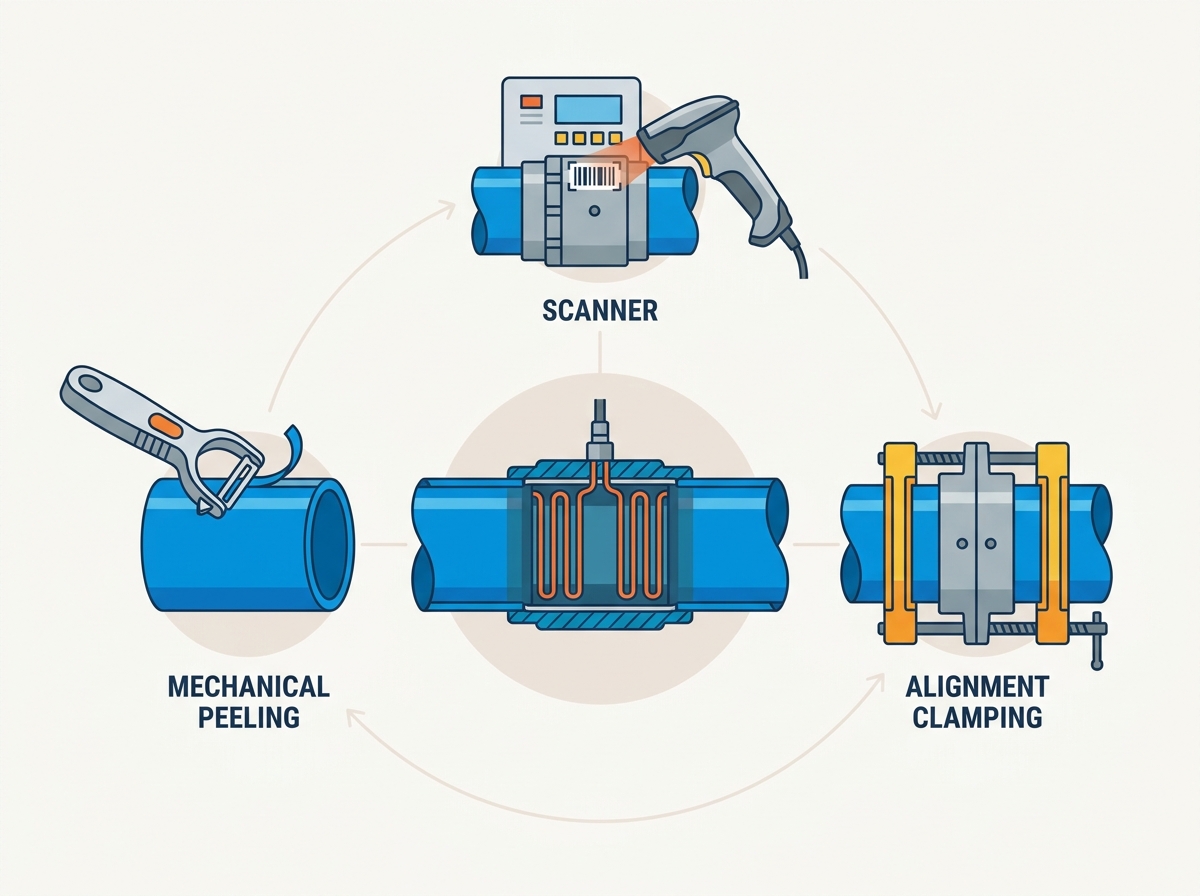
Úspěšný elektrofúzní spoj tvoří zásadní páteř vysokotlaké potrubní sítě bez úniků. Při správné instalaci fungují tyto systémy bezchybně po celá desetiletí. Jediný neúspěšný spoj však často vede k nákladným výkopům, závažným prostojům systému a významným bezpečnostním rizikům pro vaši posádku. V moderním svařování polyetylenu s vysokou hustotou (HDPE) nemají dohady operátorů absolutně žádné místo. Spolehlivá infrastruktura vyžaduje přísné dodržování standardních provozních postupů, aby byla zaručena strukturální integrita.
Bez přísných protokolů i prémiové materiály selžou při provozní zátěži. Tato příručka poskytuje průmyslově vyhovující, krok za krokem instalační rámec navržený speciálně pro techniky v terénu. Tento zdroj jsme strukturovali tak, abychom z procesu montáže odstranili subjektivitu. Dozvíte se, jak minimalizovat rizika selhání fúze a zároveň podporovat robustní dokumentaci pro zajištění kvality.
Pokrýváme každou kritickou fázi procesu. Prozkoumáte základní přípravu před svarem, kontroly prostředí a přesné cykly ohřevu. Dále podrobně popisujeme techniky závěrečné vizuální kontroly a protokolování auditu shody. Pečlivě dodržujte tyto pokyny, abyste zajistili, že vaše další instalace bude splňovat nejvyšší technické normy.
Klíčové věci
Mechanické ovládání: Pro zajištění přesných tolerancí se spoléhejte na rotační škrabky a vyrovnávací svorky spíše než na ruční škrábání a přidržování.
Chladicí disciplína: Svorky musí zůstat plně v záběru, dokud není přesně dodržena výrobcem stanovená doba chlazení; předčasné napětí ohrožuje integraci polymerního řetězce.
Sledovatelnost prodejců: Standardizace na spojkách s sledovatelností čárových kódů v souladu s ISO zjednodušuje proces fúze a podporuje dlouhodobé audity infrastruktury.
Předinstalace: Nástroje, prostředí a příprava místa
Vytváření bezchybného svaru začíná dlouho před připojením napájení k tvarovce. Terénní prostředí neustále přináší nepředvídatelné a nekontrolovatelné proměnné. Tyto prvky musíte ovládat pečlivou přípravou místa a přísnými protokoly nástrojů. Vynechání jediného preparačního kroku exponenciálně zvyšuje riziko selhání kloubu.
Základní inventář nástrojů
Technici musí na místo dorazit plně vybaveni. Nikdy nenahrazujte provizorní nástroje specializovaným vybavením. Následující seznam představuje povinný základ pro vyhovující instalaci:
Elektrofúzní procesor: Automatizovaná řídicí jednotka schopná skenovat čárové kódy a zaznamenávat data.
Rotační škrabka trubek: Nezbytná pro nepřetržitý, rovnoměrný úběr materiálu.
Vyrovnávací svorky: Potřebné pro znehybnění sestavy během cyklů ohřevu a chlazení.
Čisticí prostředky: Průmyslové ubrousky nepouštějící vlákna a isopropylalkohol s čistotou přesahující 90 %.
Environmentální kontroly
Počasí hraje významnou roli při fúzi polymerů. Déšť, vysoká vlhkost a vítr vážně narušují integritu svarové lázně. Během nepříznivých podmínek musíte rozmístit svářečské stany odolné proti povětrnostním vlivům. Vítr rychle ochlazuje vnější pouzdro armatury, což mění vnitřní rozvod tepla.
Vlhkost představuje vaši největší hrozbu. I stopová množství vody na tavné zóně se během ohřívacího cyklu vypaří. Tato rychlá expanze vytváří dutiny uvnitř vrstvy roztaveného polymeru. Hranice teplotní kompenzace jsou také důležité. Moderní řídicí jednotky automaticky upravují dodávku energie na základě okolní teploty. Vždy zajistěte, aby snímač teploty procesoru zůstal zastíněn před přímým slunečním zářením.
Posouzení potrubí
Před provedením sváru důkladně zkontrolujte konce trubek z HDPE nebo PE100. Zkontrolujte vnější povrch, zda nejsou hluboké rýhy. Jakýkoli škrábanec přesahující 10 % tloušťky stěny trubky vyžaduje, abyste tuto část zlikvidovali. Zkontrolujte oválnost trubky, která se často vyskytuje během přepravy nebo stohování. Extrémní oválnost zabraňuje hladkému klouzání tvarovky po potrubí. Nakonec vyhodnoťte, zda trubka nevykazuje závažnou UV degradaci, která je typicky indikována křídovou, zbarvenou povrchovou vrstvou.
Postup instalace elektrofúzních spojek krok za krokem
Přesnost definuje fázi mechanické montáže. Každou fyzickou akci musíte provést metodicky. Přeskakování kroků nebo používání zkratek zaručuje narušený kloub.
1. Řezání a měření
Nejprve odřízněte konce trubek dokonale do čtverce. Vždy používejte rotační řezačku trubek, abyste dosáhli čistého 90stupňového obličeje. Nerovné nebo šikmé řezy nechávají vnitřní topné spirály odkryté uvnitř tvarovky. Odkryté cívky se přehřívají, zkratují a způsobují katastrofální výbuchy.
Dále změřte přesnou hloubku vložení. Umístěte tvarovku podél konce trubky a označte si přesně polovinu délky tvarovky. Použijte dobře viditelný, nemastný fix. Značky na bázi tuku kontaminují zónu svaru. Tato značka funguje jako váš primární vizuální indikátor, který zajišťuje, že potrubí zcela sedí uvnitř tvarovky.
2. Škrábání (odstranění oxidace)
HDPE trubky vytvářejí oxidovanou mikroskopickou vrstvu ihned po výrobě. Kyslík a UV světlo mění strukturu povrchového polymeru. Musíte odstranit tuto oxidovanou vrstvu, abyste odkryli panenský polyethylen pod ní. Fúzní proces nemůže spojit degradované polymerní řetězce.
Obvykle potřebujete odstranit 0,2 mm až 0,3 mm materiálu. Klademe velký důraz na použití mechanických rotačních škrabek oproti základním ručním škrabkám. Ruční škrábání vytváří nerovný, fasetovaný povrch. Rotační nástroj zajišťuje kontinuální, stejnoměrný pás materiálu, který se odlupuje, a udržuje přesné tolerance potrubí.
3. Čištění a vyrovnání
Po seškrábání připravenou plochu důkladně očistěte. Na čisté ubrousky bez chlupů naneste vysoce čistý isopropylalkohol. Otřete oškrábané konce trubek a vnitřní povrch tvarovky. Nechte alkohol úplně vyschnout. Po vyčištění s ní zacházejte jako s přísnou bezdotykovou zónou.
Opatrně posuňte Elektrofúzní spojky na potrubí až po vaši viditelnou značku vložení. Okamžitě zajistěte celou sestavu pomocí odolných vyrovnávacích svorek. Svorky zabraňují posunu a korigují menší oválnost potrubí. Bez svorek budou expandující polymery během fáze tání vytlačovat trubku z tvarovky.
4. Proces fúze
Připojte vodiče řídicí jednotky procesoru ke koncovým kolíkům na armatuře. K načtení čárového kódu použijte optický snímač procesoru. Tento čárový kód určuje přesné úrovně napětí a doby ohřevu na základě továrního testování. Skenování čárových kódů zabraňuje chybám při ručním zadávání dat.
Spusťte cyklus svařování. Jakmile začnete, ustupte a postavte se mimo bezprostřední okolí. Roztavený plast může prasknout, pokud silně znečištěný spoj pod tlakem selže. Pozorně sledujte obrazovku procesoru, zda nedochází k poklesu napětí nebo chybovým kódům. Všechna varování okamžitě zdokumentujte.
Integrace elektrofúzní příruby pro systémové přechody
Potrubní sítě se zřídka skládají výhradně z jednoho materiálu. Nakonec musíte spojit kontinuální HDPE linky s externí infrastrukturou. Inženýři specifikují specializované přechodové body pro bezpečné zvládnutí těchto mechanických změn.
Use Case
Obvykle integrujete an Elektrofúzní příruba při přechodu na mechanické součásti. Mezi běžné aplikace patří připojení potrubí z HDPE k přírubovým šoupátkům, průmyslovým čerpadlům nebo starším ocelovým potrubím. Přírubový adaptér poskytuje bezpečné, nepropustné mechanické čelo, které dokonale ladí se standardizovanými vzory kovových šroubů.
Instalační nuance
Přírubové instalace vyžadují mimořádnou pozornost požadavkům na vyrovnání. Před zahájením svařování musíte otvory pro šrouby dokonale nasměrovat tak, aby odpovídaly protilehlému ventilu nebo ocelové trubce. Jakmile se polymer spojí, nelze armaturou otáčet.
Kromě toho musíte před provedením mechanického spojení dokončit celý proces svařování a celý chladicí cyklus. Nikdy nepřišroubujte čelo příruby k protikusu, dokud je spoj teplý. Utahování šroubů způsobuje silné rotační namáhání teplého polymeru. Toto předčasné napětí láme nově vytvořené molekulární vazby a zajišťuje pozdější skryté selhání.
Častá chyba: Uspěchané připojení. Operátoři často přišroubují přírubu, zatímco polymer zůstává měkký, aby šetřil čas. To trvale deformuje čelo příruby a zaručuje budoucí cestu úniku.
Zajištění kvality a shoda po svařování (QA/QC)
Verifikace odděluje profesionální instalace od amatérských pokusů. Zajištění kvality zajišťuje, že spoj splňuje specifické technické normy předtím, než se potrubí dostane do aktivního provozu. Údaje se musíte přihlásit a systematicky ověřovat.
Vynucení doby chlazení
Pochopení fází ochlazování zabraňuje předčasnému namáhání kloubů. Musíte vynutit dvě různé časové osy. Nejprve sledujte 'dobu upnutí' To určuje, jak dlouho musí sestava zůstat bezpečně zajištěna ve vyrovnávacích svorkách. Včasné odstranění svorek přeruší chladicí polymerní řetězce.
Za druhé, sledujte 'dobu tlakové zkoušky.' Toto je výrazně delší doba. Definuje absolutní minimální dobu potřebnou k zavedení vnitřního zkušebního tlaku do potrubní sítě. Prostudujte si údaje čárového kódu výrobce, protože tyto časy se značně liší podle průměru a okolních podmínek.
Indikátory vizuální kontroly
Po vychladnutí proveďte důkladnou vizuální kontrolu. Zkontrolujte primární indikátory taveniny, běžně známé jako špendlíky. Tyto malé plastové sloupky stoupají z těla tvarovky během ohřívacího cyklu. Zvednuté kolíky potvrzují, že vnitřní lázeň taveniny dosáhla dostatečného expanzního tlaku. Samy o sobě však nezaručují dokonalý svar.
Dále zkontrolujte okraje kování. Zajistěte, aby žádný roztavený polymer nevytlačil zcela mimo hranice tvarovky. Nadměrné vytlačování indikuje přehřátí, extrémní nesouosost potrubí nebo selhání bezpečného upnutí sestavy.
Záznam dat
Moderní infrastrukturní projekty vyžadují absolutní sledovatelnost. Využijte integrovaný paměťový systém procesoru. Po dokončení práce na místě exportujte digitální data sváru. To zaznamenává kritické parametry včetně ID operátora, kolísání okolní teploty a přesného dodávaného napětí. Projektoví manažeři používají tyto zprávy pro oficiální předání projektu a přísné audity souladu.
Běžné režimy poruch a strategie zmírňování
Pochopení toho, proč klouby selhávají, pomáhá technikům vyhnout se nákladným chybám. Většina poruch má společné provozní kořeny. Můžeme je kategorizovat do předvídatelných vzorců. Rozpoznání těchto vzorců vám umožní prosadit cílené strategie zmírňování.
Níže je uveden stručný souhrn referencí, který popisuje hlavní problémy, se kterými se týmy v terénu setkávají.
Odpařování vytváří zřetelné dutiny a strukturální bubliny.
Přísné protokoly o stírání >90% alkoholem a vynucené „bezdotykové“ zóny.
Nesouosost
Namáhání v ohybu potrubí během fází ohřevu/chlazení.
Vnitřní zkrat drátu nebo vysoce nerovnoměrné zóny taveniny.
Nesmí se dohodnout použití odolných vyrovnávacích svorek až do úplného vychladnutí.
Studený spoj představuje nejklamavější selhání. Kování vypadá zvenčí perfektně, ale vnitřní povrchy nikdy nebyly skutečně spojeny. Povinný mechanický peeling toto specifické riziko zcela eliminuje. Poruchy znečištění se často projeví během tlakové zkoušky jako dírky. Udržování klinického přístupu k čistotě tomu brání. Nesouosost obvykle vede k okamžitým chybovým kódům procesoru, když se vnitřní topné spirály dotknou a zkratují.
Hodnocení a výběr prodejců elektrofúze
Získávání spolehlivých materiálů drasticky ovlivňuje úspěšnost vašeho projektu. Inženýři nákupu by měli hodnotit dodavatele na základě přísných technických kritérií, nikoli pouze na základě počáteční kupní ceny. Vysoce kvalitní armatury zkracují dobu instalace a zabraňují katastrofickým poruchám.
Sledovatelnost a data
Upřednostňujte dodavatele nabízející chytré čárové kódy plně v souladu s normami ISO 12176-4. To zajišťuje bezproblémovou integraci s jakýmkoli moderním procesorem. Sledovatelnost čárového kódu znamená, že můžete sledovat konkrétní tvarovku zpět k její přesné výrobní šarži. Pokud se závada objeví po letech, můžete proaktivně identifikovat další rizikové spoje ve vaší síti.
Výrobní tolerance
Zhodnoťte vnitřní provedení a tvarovou stálost kování. Podívejte se pozorně na uspořádání topného drátu. Špičkový design zahrnuje zalisované topné spirály. Polymer zapouzdří dráty a zabrání jejich zachycení při vkládání trubky. Odkryté dráty představují vysoké riziko. Ostrý okraj trubky může snadno zachytit obnažený drát, vytáhnout jej z polohy a způsobit fatální zkrat.
Technická podpora a dostupnost
Prodejce musí vystupovat jako technický partner. Posuďte jejich schopnost poskytovat grafy chlazení a vytápění specifické pro daný projekt. Mohou poskytnout podporu školení na místě pro vaše techniky? Spolehlivé dodací lhůty zásob jsou také nesmírně důležité pro zavedení v podnikovém měřítku. Zpoždění dodávek materiálu ochromuje harmonogramy projektů.
Závěr
Úspěšná elektrofúze je přísně navržený proces, nikdy není subjektivní dovedností. Operátoři dosahují stálého úspěchu systematickým odstraňováním environmentálních a mechanických proměnných. Dodržování přísných přípravných protokolů zaručuje strukturální integritu vaší potrubní sítě.
Investice do řádného školení, přísných standardních provozních postupů a vysoce kvalitních sledovatelných armatur přináší nesmírnou dlouhodobou návratnost investic. Drasticky snížíte náklady na výkopové práce, prostoje systému a vážné bezpečnostní incidenty tím, že provedete práci správně hned napoprvé.
Projektoví manažeři a inženýři nákupu by dnes měli vyhodnotit své současné materiálové standardy. Obraťte se na svůj technický prodejní tým, abyste si přečetli podrobné specifikace spojek, vyžádali si komplexní vzorové datové listy a naplánovali školení pro instalaci na místě pro vaše čety v terénu.
FAQ
Otázka: Mohu znovu použít elektrofúzní spojku, pokud během cyklu dojde k výpadku proudu?
Odpověď: Ne. Pokyny výrobce přísně zakazují opětovné tavení částečně roztaveného spoje. Přerušení napájení mění stav polymeru a trvale vytlačuje vnitřní topné spirály. Pokus o druhý cyklus fúze téměř zaručuje zkrat drátu nebo katastrofický výbuch. Přerušenou armaturu vždy odřízněte a začněte znovu.
Otázka: Musím stále škrábat potrubí, pokud je zcela nové?
A: Ano. K oxidaci dochází ihned po výrobě, když se horký polymer dostane do kontaktu se vzduchem. UV degradace také začíná okamžitě během přepravy a venkovního skladování. Škrábání zůstává povinným krokem k vystavení aktivního čistého polyetylenu bez ohledu na stáří trubky.
Otázka: Jak dlouho trvá ochlazení elektrofúzních spojek?
Odpověď: Doby chlazení se striktně liší v závislosti na konkrétním průměru potrubí, SDR (Standard Dimension Ratio) a aktuální okolní teplotě. Přesnou dobu chlazení musíte vyčíst přímo z čárového kódu armatury nebo z datového listu poskytnutého výrobcem. Tuto fázi nikdy nehádejte ani nespěchejte.
Otázka: Je ruční škrábání přijatelné pro HDPE velkého průměru?
Odpověď: Ne. Ruční škrábání představuje nepřijatelně vysoké riziko selhání u trubek velkého průměru. Ruční škrabky vytvářejí nerovnoměrné rýhy a nedokážou udržet konzistentní tolerance na velkých plochách. Důrazně doporučujeme používat speciální mechanické rotační škrabky pro zajištění rovnoměrného úběru materiálu.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori