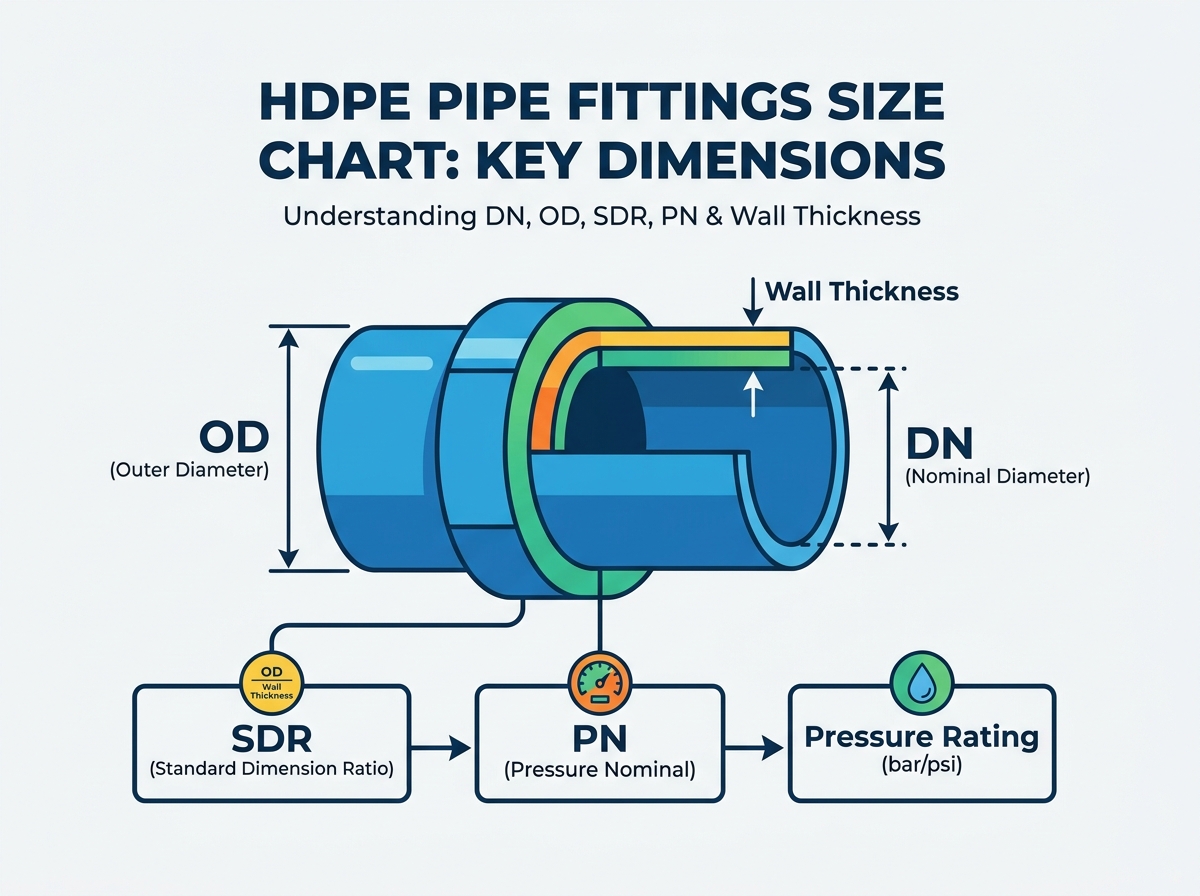
Integritatea oricărui sistem de țevi din polietilenă de înaltă densitate se bazează în totalitate pe potrivirea dimensională precisă a țevilor și fitingurilor. Diametrul nominal (DN), diametrul exterior (OD), raportul de dimensiune standard (SDR) și presiunea nominală (PN) confuze duce la îmbinări de fuziune defecte, defecțiuni de presiune și întârzieri costisitoare de achiziție. Când echipele de teren încearcă să fuzioneze componente nepotrivite, îmbinările slabe rezultate eșuează la testarea presiunii sau în timpul serviciului activ. Inginerii trebuie să înțeleagă acești parametri pentru a asigura fiabilitatea sistemului. Acest ghid servește ca o resursă tehnică definitivă pentru navigarea în standardele de dimensionare ISO 4427 și ASTM. Oferim datele necesare pentru a specifica, evalua și procura fitingurile corecte pentru aplicații industriale, municipale și comerciale. Folosind un precis Diagrama de dimensiuni a fitingurilor de conducte din HDPE elimină presupunerile, asigurând că infrastructura conductei dumneavoastră gestionează debitul și presiunea necesare fără compromisuri structurale.
OD este constant, ID variază: diametrul exterior (OD) al țevii și fitingurilor HDPE rămâne constant pentru o dimensiune nominală dată, în timp ce diametrul interior (ID) fluctuează în funcție de grosimea peretelui dictată de SDR.
SDR dictează capacitatea de presiune: un raport standard de dimensiune mai mic (SDR) indică un perete mai gros și o presiune mai mare (PN sau PSI). SDR 11 va rezista la o presiune mai mare decât SDR 17.
Există mai multe standarde de dimensionare: Inginerii trebuie să identifice în mod explicit dacă un sistem utilizează standarde metrice (mm), Dimensiunea țevii de fier (IPS) sau Dimensiunea țevilor de cupru (CTS) înainte de a consulta un tabel cu dimensiunile fitingurilor din PEHD.
Compatibilitatea prin fuziune nu este negociabilă: Pentru sudarea fiabilă prin fuziune cap la cap, SDR și grosimea peretelui fitingului trebuie să se potrivească exact cu SDR și grosimea peretelui țevii alăturate.
Aspecte privind calitatea materialului: Diagramele de dimensionare trebuie evaluate în contextul gradului de rășină (de exemplu, PE100 vs. PE80), deoarece PE100 atinge cote mai mari de presiune la aceeași grosime a peretelui în comparație cu materialele vechi.
Cuprins
Comutați
Tabel cu dimensiunile fitingurilor pentru conducte HDPE: metrice, IPS, CTS și SDR
Contractorii și inginerii amestecă frecvent convențiile de dimensionare metrică și imperială pe șantierele internaționale. Interpretarea greșită a unui singur acronim pe un material depus provoacă erori grave de specificație. Trebuie să decodați acești termeni cu precizie pentru a selecta componentele corecte pentru conducta dvs. O neînțelegere minoră a raportului de dimensiuni are ca rezultat comandarea materialelor care pur și simplu nu pot fi topite împreună în șanț.
Diametrul nominal (DN) vs. Diametrul exterior (OD)
DN reprezintă desemnarea standard metric european pentru dimensiune. Acționează ca o etichetă convenabilă în timpul fazei inițiale de proiectare, mai degrabă decât o măsurătoare fizică exactă. De exemplu, o conductă DN 100 nu măsoară exact 100 de milimetri în nicio dimensiune. Inginerii folosesc DN pentru a clasifica clasele de conducte pe desene, dar îi lipsește precizia necesară pentru calibrarea mașinii.
OD reprezintă diametrul exterior exact, măsurabil. Această dimensiune dictează modul în care conducta interacționează cu echipamentul de fuziune. Plăcile de încălzire, instrumentele de confruntare și fălcile de strângere ale unei mașini de topire cap la cap se bazează pe diametrul exterior exact pentru a asigura țeava și pentru a aplica o presiune interfacială uniformă. Dacă configurați o mașină pentru o țeavă de 110 mm OD, aceasta nu va prinde corect o țeavă care se abate de la această măsurătoare.
Sistemele HDPE mențin un OD constant, indiferent de presiunea nominală. Acest OD constant asigură că sculele de topire și fitingurile mecanice se fixează perfect pe exteriorul țevii. Dacă OD ar fluctua în funcție de fiecare clasă de presiune, antreprenorii ar avea nevoie de mașini de topire și inserții diferite pentru fiecare grosime de perete de pe piață. Diametrul interior absoarbe toate modificările dimensionale pe măsură ce peretele devine mai gros sau mai subțire.
Raportul dimensiunilor standard (SDR) vs. raportului dimensiunilor (DR)
Geometria structurală a conductei se bazează pe o formulă simplă: SDR = OD / Grosimea minimă a peretelui. Utilizați acest raport pentru a înțelege cât de mult polimer separă fluidul intern de mediul exterior. O țeavă de 110 mm cu o grosime de perete de 10 mm are un SDR de 11.
Toate SDR-urile sunt DR, dar SDR se referă în mod specific la o serie standardizată internațional de numere preferate bazate pe seria de numere preferate ANSI. Valorile comune SDR includ 9, 11, 13,6, 17, 21 și 26. Aceste numere specifice se aliniază cu clasele de presiune standardizate din industrie. DR poate reprezenta orice raport calculat în afara acestor serii preferate, pe care s-ar putea să-l vedeți în producția personalizată sau aplicațiile specializate de conducte.
Există o relație inversă între raport și grosimea peretelui. Un SDR mai mic înseamnă un perete de țeavă mai gros. Pereții mai groși suportă presiuni interne mai mari și sarcini externe mai mari. O țeavă SDR 9 are un perete mult mai gros decât o țeavă SDR 17 cu exact același diametru exterior, ceea ce o face mai grea și mai rezistentă la presiune.
Presiune nominală (PN), PSI și grosimea peretelui (ro)
PN indică presiunea maximă de funcționare admisă în bar la o temperatură de bază de 20°C. O evaluare PN10 înseamnă că sistemul gestionează în siguranță 10 bari de presiune continuu pe o durată de viață de 50 de ani. Proiectele europene, asiatice și australiene se bazează în mare măsură pe sistemul de clasificare PN pentru rețelele de apă și gaze.
Standardele nord-americane ASTM folosesc PSI (lire pe inch pătrat) în loc de PN. Trebuie să mapați evaluările PN cu echivalentele lor imperiale pentru a acoperi lanțurile globale de aprovizionare. Neconversia cu precizie a acestor unități duce la subspecificarea rezistenței țevii. De exemplu, PN10 echivalează cu aproximativ 145 PSI, în timp ce PN16 echivalează cu 232 PSI.
Grosimea peretelui determină direct presiunea nominală rezultată. Creșterea grosimii peretelui scade SDR și crește capacitatea PN sau PSI. Inginerii calculează grosimea exactă a peretelui necesară pentru a face față debitului în stare de echilibru, presiunii de supratensiune și potențialelor evenimente de lovituri de berbec. Nu puteți ghici grosimea necesară a peretelui; necesită modelare hidraulică strictă.
Pentru a verifica dimensiunile conductei pe teren înainte de fuziune, urmați acești pași:
Localizați linia de imprimare pe exteriorul conductei pentru a identifica OD și SDR declarate.
Folosiți o bandă Pi (bandă cu diametru) pentru a măsura diametrul exterior exact și a verifica ovalitatea.
Utilizați un micrometru calibrat sau un indicator de grosime ultrasonic pentru a măsura grosimea peretelui în patru puncte din jurul circumferinței.
Împărțiți OD măsurată la grosimea minimă a peretelui măsurată pentru a confirma că SDR real se potrivește cu linia de imprimare.
Comparați aceste măsurători pe teren cu dimensiunile fitingurilor pentru a asigura compatibilitatea înainte de a plasa componentele în mașina de topire.
Cum să alegeți dimensiunea potrivită a fitingului pentru țevi HDPE
Datele dimensionale precise determină achizițiile și proiectarea inginerească. Următoarele tabele segmentează aceste date în funcție de sistemele de măsurare standard. Verificați întotdeauna cerințele specifice ale proiectului față de un standard standard Tabel cu dimensiunile fitingurilor din HDPE înainte de a comanda materiale. Bazându-se pe cataloage sau memorie învechite garantează erori de teren și trimiteri respinse.
Tabel de dimensiuni metrice (ISO 4427) – DN20 până la DN630
Această diagramă de dimensiuni metrice mapează DN la OD exact și detaliază grosimea minimă a peretelui în SDR-urile comune. Include clasele de presiune corespunzătoare de la PN10 la PN20 pentru materiale PE100. Utilizați aceste date pentru a calibra cu precizie mașinile de fuziune cap la cap și pentru a calcula volumul intern pentru hidrotestare.
Date de dimensionare metrică (ISO 4427) pentru PE100
Dimensiune nominală (DN/OD)
SDR 17 (PN10) Perete (mm)
SDR 13,6 (PN12,5) Perete (mm)
SDR 11 (PN16) Perete (mm)
SDR 9 (PN20) Perete (mm)
32 mm
2.0
2.4
3.0
3.6
63 mm
3.8
4.7
5.8
7.1
90 mm
5.4
6.7
8.2
10.1
110 mm
6.6
8.1
10.0
12.3
160 mm
9.5
11.8
14.6
17.9
200 mm
11.9
14.7
18.2
22.4
250 mm
14.8
18.4
22.7
27.9
315 mm
18.7
23.2
28.6
35.2
400 mm
23.7
29.4
36.3
44.7
500 mm
29.7
36.8
45.4
55.8
630 mm
37.4
46.3
57.2
70.3
Tabel de dimensiuni imperiale / IPS (ASTM D3035 / F714)
Dimensiunile standard pentru dimensiunea țevii de fier (IPS) funcționează în inci. Acest standard domină piețele de apă și industriale din America de Nord. Tabelul mapează dimensiunea nominală a conductei (NPS) la OD exact. Acesta detaliază grosimile de perete corespunzătoare pentru raporturile de dimensiuni standard. Evaluările de presiune PSI ajută la finalizarea proiectelor nord-americane și la potrivirea dimensiunilor existente ale infrastructurii din oțel vechi.
Date de dimensionare imperiale / IPS (ASTM)
Dimensiunea nominală a conductei (NPS)
OD exact (inci)
DR 17 (125 PSI) Perete (inchi)
DR 11 (200 PSI) perete (inchi)
DR 9 (250 PSI) perete (inchi)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
Tabel de dimensiuni CTS (Dimensiunea tubului de cupru) pentru liniile de service
CTS HDPE deservește frecvent conexiunile municipale de servicii de apă și aplicații rezidențiale cu diametru mai mic. Aceste sisteme folosesc în mod obișnuit SDR 9 pentru a asigura durabilitatea împotriva mișcării solului, impactului cu pietre și încărcării punctuale în șanțuri de mică adâncime. Instalatorii preferă CTS pentru flexibilitatea sa atunci când trasează liniile de apă în jurul utilităților subterane existente.
Trebuie să rețineți diferențele OD dintre un fiting IPS de 1 inch și un fiting CTS de 1 inch. O conductă IPS de 1 inch are un diametru exterior de 1,315 inci. O țeavă CTS de 1 inch are un diametru exterior de 1,125 inci. Amestecarea acestora garantează o nepotrivire a câmpului. Dacă un echipaj încearcă să forțeze o țeavă CTS într-un fiting de compresie IPS, aceasta va exploda în momentul în care conducta este presurizată.
CTS necesită rigidizări specifice din oțel inoxidabil atunci când se utilizează fitinguri mecanice de compresie. Deoarece peretele este relativ subțire în comparație cu diametrul total, conducta se poate prăbuși în interior sub presiunea radială a unei piulițe mecanice strânse. Introducerea unui rigidizare menține geometria interioară și asigură etanșarea corectă a inelelor O față de exteriorul țevii.
Referință încrucișată pentru evaluarea presiunii: SDR la PN (PE100 vs. PE80)
Această matrice compară valorile SDR cu evaluările PN corespunzătoare. Calitatea materialului influențează puternic aceste evaluări. Nu puteți presupune că o conductă SDR 11 menține întotdeauna aceeași presiune în diferite proiecte. Chimia rășinii dictează baza finală de proiectare hidrostatică.
PE100 atinge un rating PN16 la SDR 11. Materialul PE80 mai vechi necesită un perete mai gros (SDR 9) pentru a obține același rating PN16. Trecerea la PE100 economisește greutatea materialului, menținând în același timp capacitatea de presiune. Această reducere a greutății reduce costurile de transport, reduce dimensiunea necesară a echipamentului de excavare și face manipularea pe teren mult mai ușoară pentru straturile de țevi.
Referință încrucișată SDR la PN (PE100 vs PE80)
Valoarea DST
Presiune nominală PE100 (PN)
Presiune nominală PE80 (PN)
DST 26
PN 6
PN 4
DST 21
PN 8
PN 6
DST 17
PN 10
PN 8
DST 13,6
PN 12.5
PN 10
DST 11
PN 16
PN 12.5
SDR 9
PN 20
PN 16
SDR 7.4
PN 25
PN 20
Cum să alegeți dimensiunea potrivită a fitingului pentru țevi HDPE
Alegerea dimensiunii corecte a fitingului necesită un cadru de inginerie strict. Evaluați cerințele de sistem în raport cu dimensiunile fizice ale componentelor. Ghiciturile duc la defecțiuni ale conductelor și șanțuri inundate. Urmați aceste criterii tehnice de evaluare pentru a asigura performanță pe termen lung și funcționare fără scurgeri.
Potrivirea SDR la țeavă SDR (criterii de succes)
Trebuie să potriviți SDR-urile pentru fuziunea cap la cap. Acest lucru asigură grosimea egală a peretelui peste îmbinare. Pereții inegali creează concentrații de tensiuni care în cele din urmă se rupă sub presiune. Când placa de încălzire topește polimerul, pereții egali asigură un cordon de topire uniform și o interfață de sudură solidă din punct de vedere structural.
Dacă fuzionați o țeavă SDR 11 cu un fiting SDR 17, placa de încălzire va topi mult mai repede peretele SDR 17 mai subțire. Îmbinarea rezultată va avea o perlă interioară masivă pe o parte și o linie de legătură slabă. Sub sarcini ciclice de presiune, această dezaliniere mare-scăzută acționează ca un punct de balama, ducând la creșterea lentă a fisurilor și la eventuala separare a îmbinărilor.
Verificați întotdeauna SDR ștampilat pe corpul fitingului înainte de a începe procesul de fuziune. Nu vă bazați doar pe eticheta ambalajului sau pe manifestul de expediere. Verificarea fizică previne tăierile și reprelucrarile costisitoare. Dacă linia de imprimare este ilizibilă, utilizați un micrometru pentru a măsura direct grosimea peretelui.
Calcularea diametrului interior (ID) pentru performanța hidraulică
Utilizați această formulă pentru a calcula dimensiunea internă: ID = OD - (2 × Grosimea peretelui). Trebuie să scădeți de două ori grosimea peretelui, deoarece aceasta există pe ambele părți ale secțiunii transversale a diametrului. De exemplu, o țeavă de 160 mm OD cu o grosime a peretelui SDR 11 (14,6 mm) are un ID de 130,8 mm.
Inginerii calculează ID-ul pentru a determina adevărata performanță hidraulică. Cunoașterea ID-ului exact vă permite să optimizați viteza curgerii și să calculați cu precizie potențialele pierderi prin frecare folosind ecuația Hazen-Williams. Un ID mai mic crește viteza fluidului, dar crește și frecarea, necesitând pompe mai mari pentru a menține debitele.
Când treceți de la o țeavă cu pereți subțiri la o țeavă cu pereți groși, ID-ul se micșorează. Acest lucru creează un blocaj în sistem. Trebuie să țineți cont de această restricție în modelarea dvs. hidraulică pentru a preveni căderile neașteptate de presiune în aval. Dacă restricția este severă, poate fi necesar să măriți întreaga conductă pentru a menține zona de curgere internă necesară.
Factori de reducere a temperaturii pentru clasele de presiune
Evaluările standard PN și PSI presupun că sistemul transportă apă la 20°C (68°F). Matricea polimerică rămâne foarte stabilă la această temperatură de bază, oferind capacitățile de presiune publicate pentru o durată de viață de 50 de ani.
Când temperaturile de funcționare depășesc 20°C, aplicați un factor de derating. HDPE standard manipulează fluide până la 60°C, dar capacitatea de presiune scade semnificativ. Pe măsură ce materialul se încălzește, se înmoaie și își pierde rezistența la tracțiune. Va trebui să selectați un SDR mai mic (perete mai gros) pentru a menține presiunea de funcționare necesară la temperaturi ridicate.
De exemplu, o țeavă PE100 evaluată pentru PN16 la 20°C poate manipula doar PN10 la 40°C. Un multiplicator de derating comun pentru 40°C este 0,74. Înmulțiți valoarea presiunii de bază cu acest factor pentru a găsi capacitatea reală de operare. Consultați tabelele de reducere specifice ale producătorului de rășină pentru multiplicatorii exacti. Ignorarea efectelor temperaturii garantează ruperea prematură a conductelor în liniile de proces industriale și aplicațiile de evacuare a apei calde.
Probleme comune de dimensionare a fitingurilor din PEHD și cum să le evitați
Dimensionarea necorespunzătoare cauzează erori grave de instalare. Realitățile de teren expun adesea defecte în faza inițială de specificare. Înțelegerea acestor riscuri vă permite să implementați strategii robuste de atenuare înainte ca conducta să intre în șanț.
Pericolul grosimilor nepotrivite ale pereților în fuziunea cap la cap
Îmbinarea componentelor cu grosimi diferite de perete compromite imediat sudura. Mecanica fizică eșuează deoarece placa de încălzire nu poate aplica energie termică uniformă ambelor suprafețe. Acest lucru creează o topire neuniformă, mărgele interioare excesive și o integritate structurală slabă la interfața de fuziune.
Maronul intern de pe țeava mai subțire se va rostogoli excesiv, creând un efect de crestătură. Sub sarcini ciclice de presiune, această crestătură devine punctul de plecare pentru o eșec de creștere lentă a fisurilor. Conducta se va despica în cele din urmă chiar la îmbinare, de obicei în timpul testului inițial de presiune hidrostatică.
Reduceți acest risc prin utilizarea fitingurilor de tranziție fabricate special pentru a acoperi diferitele SDR. De asemenea, puteți utiliza tehnici de prelucrare aprobate de standardele din industrie pentru a teși peretele mai gros în jos pentru a se potrivi cu peretele mai subțire. Unghiul de teșire trebuie să fie treptat pentru a preveni creșterea tensiunii, de obicei prelucrate la o conicitate de 3:1 sau 4:1.
Degajări și toleranțe ale fitingurilor prin electrofuziune
Cuplajele prin electrofuziune necesită toleranțe stricte ale OD. Distanța dintre exteriorul țevii și interiorul fitingului trebuie să rămână minim pentru ca serpentinele de încălzire să funcționeze. Dacă golul este prea mare, polimerul topit nu poate acoperi distanța, rezultând o sudură la rece și o îmbinare cu scurgeri.
Ovalitatea țevii amenință aceste toleranțe, mai ales la diametre mai mari sau țevi spiralate. Ovalitatea perturbă dimensiunea fitingului și distribuția unitară a greutății. O țeavă foarte ovală nici măcar nu va aluneca în cuplul de electrofuziune. În plus, procesul obligatoriu de răzuire îndepărtează aproximativ 0,2 mm de material oxidat de pe suprafața țevii, ceea ce reduce ușor diametrul exterior și mărește golul inelar.
Trebuie să utilizați instrumente mecanice de re-rotunjire în timpul instalării pentru a restabili profilul circular înainte de topire. Prindeți unealta de rotunjire lângă capătul țevii și strângeți-o până când diametrul exterior se încadrează înapoi în toleranțe acceptabile. Nu încercați niciodată să forțați o țeavă ovală într-un fiting rigid folosind o cupă de excavator sau un baros.
Navigarea fitingurilor de tranziție (HDPE la oțel/PVC)
Trecerea de la HDPE controlat de OD la alte materiale introduce complexități de dimensionare. Oțelul și PVC folosesc adesea standarde diferite IPS sau controlate de ID. Nu puteți pur și simplu să uniți aceste materiale diferite împreună sau să vă bazați pe cuplaje mecanice standard concepute pentru un singur tip de material.
Evaluați cu atenție opțiunile de conectare. Utilizați adaptoare mecanice de îmbinare, dimensiuni adecvate ale flanșei și inele de sprijin pentru a acoperi în siguranță golul dimensional. Adaptoarele cu flanșă vă permit să fixați sistemul HDPE direct la o supapă din oțel, o carcasă de pompă din fontă ductilă sau un colector din PVC.
Asigurați-vă că inelul de suport se potrivește cu modelul găurilor pentru șuruburi al flanșei opuse. Modelele de șuruburi standard ANSI clasa 150 sunt comune în America de Nord, în timp ce modelele de găurire PN10 sau PN16 domină în Europa. Trebuie să verificați această dimensiune înainte de a comanda. Utilizați o garnitură elastomerică adecvată între fețele flanșei și aplicați secvența corectă a cuplului pentru a obține o etanșare etanșă.
Cum să specificați și să comandați fitingurile corecte pentru țevi HDPE
Traducerea dimensionării tehnice într-o strategie solidă de achiziții vă protejează bugetul proiectului. Specificațiile clare previn returnările costisitoare și întârzierile. Comenzile vagi de achiziție obligă furnizorii să vă ghicească intenția, ceea ce duce la livrări incorecte și la blocarea programelor de construcție.
Standardizarea specificațiilor de proiect
Scrieți briefs strict de achiziții. Specificați exact OD, SDR, gradul de material (cum ar fi PE100) și standardul de fabricație (ISO sau ASTM). Nu comanda niciodată bazat doar pe dimensiunea nominală. Afirmarea „trimite-mi țeavă de 6 inchi” garantează că furnizorul va trimite DR greșit sau standardul de dimensionare greșit.
Includeți cerințele privind aditivii materiale. Specificați conținutul de negru de fum pentru rezistența la UV în aplicații supraterane. Protecția UV adecvată asigură stabilitatea dimensională pe termen lung și previne degradarea materialului din cauza expunerii la lumina soarelui. Pentru apa potabilă, specificați dungile de culoare necesare (de obicei albastre) pentru a identifica linia din șanț.
Detaliați metoda de fuziune necesară în caietul de sarcini. Dacă proiectul se bazează în întregime pe electrofuziune, asigurați-vă că toate fitingurile achiziționate au datele necesare codurilor de bare pentru scanarea automată a mașinii. Acest lucru previne erorile de introducere manuală în teren și asigură că mașina de topire aplică tensiunea exactă și timpul de răcire necesar pentru acea dimensiune specifică de fiting.
Verificarea conformității și certificărilor producătorului
Solicitați rapoarte de testare dimensională de la furnizorii dvs. Producătorii de renume măsoară OD, grosimea peretelui și ovalitatea în timpul producției. Revizuirea acestor rapoarte de lot asigură că produsele îndeplinesc toleranțele necesare înainte de a părăsi fabrica.
Solicitați certificate de conformitate, cum ar fi WRAS, NSF sau AWWA. Aceste documente dovedesc că armăturile fizice se potrivesc cu tabelele de dimensiuni publicate și respectă standardele globale de siguranță. Pentru sistemele de apă potabilă, certificarea NSF 61 sau WRAS este obligatorie pentru a preveni scurgerea chimică în alimentarea cu apă potabilă.
Efectuați inspecțiile de control al calității primite pe șantier. Măsurați OD și grosimea peretelui unui eșantion aleatoriu de fitinguri la livrare folosind un micrometru și bandă Pi. Prinderea unei erori de dimensionare în zona de amenajare este mult mai ieftină decât tăierea unei suduri eșuate într-un șanț noroios.
Concluzie
Utilizarea unei diagrame de dimensiuni precise asigură siguranța sistemului și performanța hidraulică. Stăpânirea relației dintre OD, SDR și grosimea peretelui vă permite să construiți o infrastructură de conducte rezistentă, care să reziste la solicitările operaționale.
Auditați specificațiile actuale ale proiectului pentru a vă asigura că OD, SDR și calitatea materialului sunt definite în mod explicit pe toate comenzile de achiziție.
Calculați ID-ul necesar pe baza vitezei de curgere țintă și a limitelor de pierdere prin frecare pentru a preveni căderile de presiune din aval.
Aplicați factori de reducere a temperaturii la calculele dvs. de presiune dacă sistemul dumneavoastră funcționează peste linia de bază de 20°C.
Achiziționați instrumente mecanice de re-rotunjire și benzi Pi pentru echipele de teren care manipulează instalații de țevi cu diametre mari sau spiralate.
Solicitați certificate de conformitate dimensională și rapoarte de testare a materialelor de la producătorul dvs. de fiting înainte de a autoriza expedierea la locul de muncă.
Pentru proiectele care necesită componente de conducte PE fiabile și compatibile dimensional, Fusing X s-a specializat în producția, cercetare și dezvoltare și vânzări de fitinguri HDPE din 2005, susținută de o suprafață de 20.000 m² unitate de producție și o echipă de aproximativ 300 de angajați. Capabilitățile sale de producție acoperă fitinguri de fuziune cap la cap, fitinguri de electrofuziune, fitinguri filetate PE, fitinguri de drenaj sifonic, produse PP-R și fitinguri personalizate, oferind un suport mai larg pentru aplicații de inginerie, apă, industriale și alte aplicații de conducte.
FAQ
Î: De ce se măsoară conducta HDPE după diametrul exterior (OD)?
R: HDPE este măsurat prin OD pentru a asigura compatibilitatea cu echipamentele de fuziune și fitingurile mecanice. Un diametru exterior constant permite ca sculele de încălzire, lamele de confruntare și fălcile de prindere să se potrivească perfect, indiferent de presiunea internă a conductei sau de grosimea peretelui.
Î: Pot fuziona cap la cap o țeavă SDR 11 cu un fiting SDR 17?
R: Nu. Componentele de fuziune cap la cap cu diferite SDR creează grosimi inegale ale peretelui la îmbinare. Această nepotrivire cauzează concentrații de stres, topire neuniformă și integritate structurală slabă. Trebuie să utilizați un fiting de tranziție sau să prelucrați peretele mai gros pentru a se potrivi cu peretele mai subțire.
Î: Care este diferența dintre dimensionarea IPS și CTS?
R: IPS înseamnă Iron Pipe Size, în timp ce CTS înseamnă Copper Tube Size. Au diametre exterioare diferite pentru exact aceeași dimensiune nominală. O țeavă IPS de 1 inch are un OD mai mare decât o țeavă CTS de 1 inch. Ele nu sunt interschimbabile în domeniu.
Î: Cum afectează temperatura valorile de presiune HDPE?
R: Presiunile standard se aplică apei la 20°C. Pe măsură ce temperatura fluidului crește, polimerul se înmoaie, iar capacitatea de presiune scade. Inginerii aplică un factor de derating și selectează un perete mai gros (SDR mai mic) pentru a menține capacitatea de presiune în aplicații la temperatură ridicată.
Î: PE100 are un grafic diferit de mărimi decât PE80?
R: Dimensiunile fizice precum OD și grosimea peretelui rămân aceleași, dar cotele de presiune se modifică. PE100 este o rășină mai puternică, ceea ce înseamnă că atinge o presiune mai mare (PN) la exact aceeași grosime a peretelui în comparație cu materialele PE80 mai vechi.
Î: Cum calculez diametrul interior (ID) al unei țevi HDPE?
R: Calculați ID-ul scăzând de două ori grosimea peretelui din diametrul exterior. Formula este: ID = OD - (2 × Grosimea peretelui). Acest calcul determină aria de curgere reală pentru modelarea hidraulică și calculele pierderilor prin frecare.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori