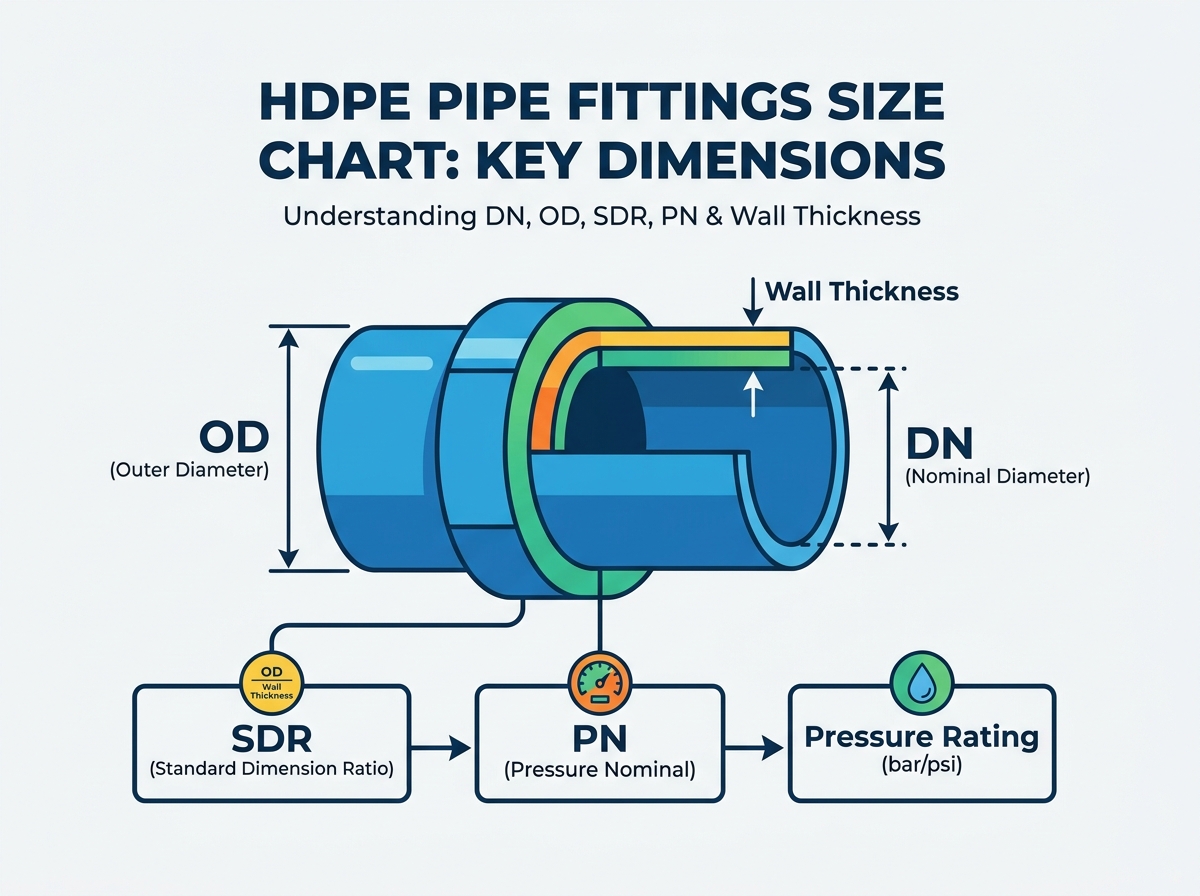
ຄວາມສົມບູນຂອງລະບົບທໍ່ polyethylene ທີ່ມີຄວາມຫນາແຫນ້ນສູງແມ່ນອີງໃສ່ການຈັບຄູ່ຂະຫນາດທີ່ຊັດເຈນຂອງທໍ່ແລະອຸປະກອນ. ຄວາມສັບສົນ Nominal Diameter (DN), ເສັ້ນຜ່າສູນກາງນອກ (OD), ອັດຕາສ່ວນຂະຫນາດມາດຕະຖານ (SDR), ແລະຄວາມກົດດັນນາມ (PN) ນໍາໄປສູ່ການ faulty fusion joints, ຄວາມລົ້ມເຫຼວຂອງຄວາມກົດດັນ, ແລະການຊັກຊ້າການຈັດຊື້ຄ່າໃຊ້ຈ່າຍ. ເມື່ອທີມງານພາກສະຫນາມພະຍາຍາມ fuse ອົງປະກອບທີ່ບໍ່ກົງກັນ, ຜົນໄດ້ຮັບຂໍ້ຕໍ່ທີ່ອ່ອນແອລົ້ມເຫລວພາຍໃຕ້ການທົດສອບຄວາມກົດດັນຫຼືໃນລະຫວ່າງການໃຫ້ບໍລິການ. ວິສະວະກອນຕ້ອງເຂົ້າໃຈຕົວກໍານົດການເຫຼົ່ານີ້ເພື່ອຮັບປະກັນຄວາມຫນ້າເຊື່ອຖືຂອງລະບົບ. ຄູ່ມືນີ້ເຮັດຫນ້າທີ່ເປັນຊັບພະຍາກອນດ້ານວິຊາການທີ່ແນ່ນອນສໍາລັບການນໍາທາງ ISO 4427 ແລະມາດຕະຖານຂະຫນາດ ASTM. ພວກເຮົາສະຫນອງຂໍ້ມູນທີ່ຈໍາເປັນເພື່ອກໍານົດ, ປະເມີນແລະຈັດຫາອຸປະກອນທີ່ຖືກຕ້ອງສໍາລັບຄໍາຮ້ອງສະຫມັກອຸດສາຫະກໍາ, ເທດສະບານ, ແລະການຄ້າ. ການນໍາໃຊ້ທີ່ຖືກຕ້ອງ ຕາຕະລາງຂະຫນາດທໍ່ HDPE
OD ແມ່ນຄົງທີ່, ID ແຕກຕ່າງກັນ: ເສັ້ນຜ່າກາງພາຍນອກ (OD) ຂອງທໍ່ HDPE ແລະອຸປະກອນປະກອບຍັງຄົງຄົງທີ່ສໍາລັບຂະຫນາດທີ່ກໍານົດໄວ້, ໃນຂະນະທີ່ເສັ້ນຜ່າກາງພາຍໃນ (ID) ມີການປ່ຽນແປງໂດຍອີງໃສ່ຄວາມຫນາຂອງກໍາແພງທີ່ກໍານົດໂດຍ SDR.
SDR ກໍານົດຄວາມອາດສາມາດຄວາມກົດດັນ: ອັດຕາສ່ວນຂະຫນາດມາດຕະຖານຕ່ໍາ (SDR) ຊີ້ໃຫ້ເຫັນກໍາແພງທີ່ຫນາກວ່າແລະລະດັບຄວາມກົດດັນທີ່ສູງຂຶ້ນ (PN ຫຼື PSI). SDR 11 ຈະທົນຄວາມກົດດັນສູງກວ່າ SDR 17.
ມາດຕະຖານຂະຫນາດຫຼາຍມີຢູ່: ວິສະວະກອນຕ້ອງລະບຸຢ່າງຊັດເຈນວ່າລະບົບໃດຫນຶ່ງນໍາໃຊ້ມາດຕະຖານ Metric (mm), ຂະຫນາດທໍ່ທາດເຫຼັກ (IPS), ຫຼືຂະຫນາດທໍ່ທອງແດງ (CTS) ກ່ອນທີ່ຈະປຶກສາຫາລືຕາຕະລາງຂະຫນາດທໍ່ HDPE.
ຄວາມເຂົ້າກັນໄດ້ຂອງ Fusion ແມ່ນບໍ່ສາມາດຕໍ່ລອງໄດ້: ສໍາລັບການເຊື່ອມໂລຫະ butt ທີ່ເຊື່ອຖືໄດ້, SDR ແລະຄວາມຫນາຂອງຝາຕ້ອງກົງກັບ SDR ແລະຄວາມຫນາຂອງຝາຂອງທໍ່ທີ່ຢູ່ຕິດກັນ.
ລະດັບວັດສະດຸ: ຕາຕະລາງຂະຫນາດຕ້ອງໄດ້ຮັບການປະເມີນໃນແງ່ຂອງຊັ້ນຢາງ (ຕົວຢ່າງ, PE100 ທຽບກັບ PE80), ຍ້ອນວ່າ PE100 ບັນລຸລະດັບຄວາມກົດດັນທີ່ສູງກວ່າຄວາມຫນາຂອງກໍາແພງດຽວກັນເມື່ອທຽບກັບວັດສະດຸມໍລະດົກ.
ຕາຕະລາງຂະຫນາດອຸປະກອນທໍ່ HDPE: Metric, IPS, CTS, ແລະ SDR
ຜູ້ຮັບເໝົາ ແລະ ວິສະວະກອນມັກຈະປະປົນກັນກັບສົນທິສັນຍາວັດແທກຂະໜາດ ແລະ ຂະໜາດຂອງຈັກກະພັດຢູ່ໃນບ່ອນເຮັດວຽກສາກົນ. ການຕີຄວາມໝາຍຕົວຫຍໍ້ອັນໜຶ່ງຜິດໃນການສົ່ງເອກະສານເຮັດໃຫ້ເກີດຄວາມຜິດພາດສະເພາະຢ່າງຮ້າຍແຮງ. ທ່ານຕ້ອງຖອດລະຫັດຂໍ້ກໍານົດເຫຼົ່ານີ້ຢ່າງຖືກຕ້ອງເພື່ອເລືອກອົງປະກອບທີ່ຖືກຕ້ອງສໍາລັບທໍ່ຂອງທ່ານ. ຄວາມເຂົ້າໃຈຜິດເລັກນ້ອຍຂອງອັດຕາສ່ວນມິຕິເຮັດໃຫ້ການສັ່ງຊື້ວັດສະດຸທີ່ພຽງແຕ່ບໍ່ສາມາດປະສົມເຂົ້າກັນໃນ trench ໄດ້.
ເສັ້ນຜ່າສູນກາງນາມ (DN) ທຽບກັບເສັ້ນຜ່າສູນກາງນອກ (OD)
DN ເປັນຕົວແທນການກໍານົດມາດຕະຖານ metric ຂອງເອີຣົບສໍາລັບຂະຫນາດ. ມັນເຮັດຫນ້າທີ່ເປັນປ້າຍທີ່ສະດວກໃນໄລຍະການອອກແບບເບື້ອງຕົ້ນແທນທີ່ຈະເປັນການວັດແທກທາງດ້ານຮ່າງກາຍທີ່ແນ່ນອນ. ຕົວຢ່າງ, ທໍ່ DN 100 ບໍ່ໄດ້ວັດແທກແນ່ນອນ 100 ມິນລີແມັດໃນທຸກມິຕິ. ວິສະວະກອນໃຊ້ DN ເພື່ອຈັດປະເພດທໍ່ໃນຮູບແຕ້ມ, ແຕ່ມັນຂາດຄວາມແມ່ນຍໍາທີ່ຕ້ອງການສໍາລັບການປັບເຄື່ອງຈັກ.
OD ຫຍໍ້ມາຈາກເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ແນ່ນອນ, ສາມາດວັດແທກໄດ້. ມິຕິນີ້ກໍານົດວິທີການທໍ່ຕິດຕໍ່ພົວພັນກັບອຸປະກອນ fusion. ແຜ່ນຄວາມຮ້ອນ, ເຄື່ອງມືປະເຊີນຫນ້າ, ແລະຄາງກະໄຕທີ່ຍຶດຂອງເຄື່ອງ fusion butt ແມ່ນອີງໃສ່ OD ທີ່ແນ່ນອນເພື່ອຮັບປະກັນທໍ່ແລະນໍາໃຊ້ຄວາມກົດດັນຂອງ interfacial ເປັນເອກະພາບ. ຖ້າທ່ານຕັ້ງເຄື່ອງຈັກສໍາລັບທໍ່ OD 110 ມມ, ມັນຈະບໍ່ຖືກຈັບຢ່າງຖືກຕ້ອງກັບທໍ່ທີ່ deviates ຈາກການວັດແທກນີ້.
ລະບົບ HDPE ຮັກສາ OD ຄົງທີ່ໂດຍບໍ່ຄໍານຶງເຖິງລະດັບຄວາມກົດດັນ. OD ຄົງທີ່ນີ້ຮັບປະກັນວ່າເຄື່ອງມື fusion ແລະອຸປະກອນກົນຈັກຍຶດຕິດກັບທໍ່ພາຍນອກຢ່າງສົມບູນ. ຖ້າ OD ມີການເຫນັງຕີງກັບທຸກໆຄວາມກົດດັນ, ຜູ້ຮັບເຫມົາຕ້ອງການເຄື່ອງ fusion ທີ່ແຕກຕ່າງກັນແລະແຜ່ນໃສ່ສໍາລັບທຸກໆຄວາມຫນາຂອງຝາດຽວໃນຕະຫຼາດ. ເສັ້ນຜ່າສູນກາງພາຍໃນດູດເອົາການປ່ຽນແປງທຸກມິຕິເມື່ອກໍາແພງຫີນຫນາຫຼືບາງລົງ.
ອັດຕາສ່ວນຂະໜາດມາດຕະຖານ (SDR) ທຽບກັບອັດຕາສ່ວນຂະໜາດ (DR)
ເລຂາຄະນິດໂຄງສ້າງຂອງທໍ່ແມ່ນອີງໃສ່ສູດງ່າຍໆ: SDR = OD / ຄວາມຫນາຂອງຝາຂັ້ນຕ່ໍາ. ທ່ານໃຊ້ອັດຕາສ່ວນນີ້ເພື່ອເຂົ້າໃຈວ່າໂພລີເມີເຕີ້ແຍກນ້ໍາພາຍໃນອອກຈາກສະພາບແວດລ້ອມພາຍນອກຫຼາຍປານໃດ. ທໍ່ 110mm ທີ່ມີຄວາມຫນາຂອງກໍາແພງ 10mm ມີ SDR ຂອງ 11.
SDR ທັງໝົດແມ່ນ DRs, ແຕ່ SDR ຫມາຍເຖິງຊຸດຕົວເລກທີ່ຕ້ອງການຕາມມາດຕະຖານສາກົນໂດຍອີງຕາມຊຸດຕົວເລກທີ່ຕ້ອງການຂອງ ANSI. ຄ່າ SDR ທົ່ວໄປລວມມີ 9, 11, 13.6, 17, 21, ແລະ 26. ຕົວເລກສະເພາະເຫຼົ່ານີ້ສອດຄ່ອງກັບລະດັບຄວາມກົດດັນມາດຕະຖານໃນທົ່ວອຸດສາຫະກໍາ. DR ສາມາດເປັນຕົວແທນຂອງອັດຕາສ່ວນການຄິດໄລ່ໃດໆນອກຊຸດທີ່ຕ້ອງການເຫຼົ່ານີ້, ທີ່ເຈົ້າອາດຈະເຫັນໃນການຜະລິດແບບກໍານົດເອງຫຼືຄໍາຮ້ອງສະຫມັກທໍ່ທໍ່ພິເສດ.
ການພົວພັນແບບປີ້ນກັນມີຢູ່ລະຫວ່າງອັດຕາສ່ວນແລະຄວາມຫນາຂອງຝາ. SDR ຕ່ໍາຫມາຍເຖິງກໍາແພງທໍ່ທີ່ຫນາກວ່າ. ຝາທີ່ຫນາກວ່າຮັບມືກັບຄວາມກົດດັນພາຍໃນທີ່ສູງຂຶ້ນແລະການໂຫຼດພາຍນອກຫຼາຍກວ່າເກົ່າ. ທໍ່ SDR 9 ມີຝາທີ່ຫນາກວ່າທໍ່ SDR 17 ທີ່ມີເສັ້ນຜ່າສູນກາງພາຍນອກຄືກັນ, ເຮັດໃຫ້ມັນຫນັກກວ່າແລະທົນທານຕໍ່ຄວາມກົດດັນຫຼາຍ.
ຄວາມກົດດັນຊື່ (PN), PSI, ແລະຄວາມຫນາຂອງຝາ (en)
PN ຊີ້ບອກເຖິງຄວາມກົດດັນການເຮັດວຽກສູງສຸດທີ່ອະນຸຍາດໃຫ້ຢູ່ໃນແຖບທີ່ອຸນຫະພູມພື້ນຖານຂອງ 20 ° C. A PN10 rating ຫມາຍຄວາມວ່າລະບົບໄດ້ຢ່າງປອດໄພຈັດການ 10 bar ຂອງຄວາມກົດດັນຕໍ່ເນື່ອງໃນໄລຍະການອອກແບບ 50 ປີ. ໂຄງການເອີຣົບ, ອາຊີ, ແລະອົດສະຕາລີແມ່ນອີງໃສ່ລະບົບການຈັດປະເພດ PN ສໍາລັບເຄືອຂ່າຍນ້ໍາແລະອາຍແກັສ.
ມາດຕະຖານ ASTM ຂອງອາເມລິກາເຫນືອໃຊ້ PSI (Pounds per Square Inch) ແທນ PN. ທ່ານຕ້ອງສ້າງແຜນທີ່ການຈັດອັນດັບ PN ກັບລະດັບທຽບເທົ່າ Imperial ຂອງພວກເຂົາເພື່ອເຊື່ອມຕໍ່ຕ່ອງໂສ້ການສະຫນອງທົ່ວໂລກ. ການບໍ່ປ່ຽນຫົວຫນ່ວຍເຫຼົ່ານີ້ຢ່າງຖືກຕ້ອງນໍາໄປສູ່ການກໍານົດຄວາມເຂັ້ມແຂງຂອງທໍ່. ສໍາລັບຕົວຢ່າງ, PN10 ປະມານເທົ່າກັບ 145 PSI, ໃນຂະນະທີ່ PN16 ເທົ່າກັບ 232 PSI.
ຄວາມຫນາຂອງກໍາແພງໂດຍກົງກໍານົດລະດັບຄວາມກົດດັນຜົນໄດ້ຮັບ. ການເພີ່ມຄວາມຫນາຂອງກໍາແພງຫຼຸດລົງ SDR ແລະເພີ່ມຄວາມອາດສາມາດ PN ຫຼື PSI. ວິສະວະກອນຄິດໄລ່ຄວາມຫນາຂອງກໍາແພງທີ່ແນ່ນອນທີ່ຕ້ອງການເພື່ອຈັດການກັບການໄຫຼວຽນຂອງສະພາບທີ່ຄົງທີ່, ຄວາມກົດດັນຂອງກະແສໄຟຟ້າ, ແລະເຫດການນ້ໍາຄ້ອນທີ່ອາດຈະເກີດຂຶ້ນ. ທ່ານບໍ່ສາມາດຄາດເດົາຄວາມຫນາຂອງກໍາແພງທີ່ຕ້ອງການ; ມັນຮຽກຮ້ອງໃຫ້ມີການສ້າງແບບຈໍາລອງໄຮໂດຼລິກທີ່ເຄັ່ງຄັດ.
ເພື່ອກວດສອບຂະຫນາດທໍ່ໃນພາກສະຫນາມກ່ອນທີ່ຈະ fusion, ປະຕິບັດຕາມຂັ້ນຕອນເຫຼົ່ານີ້:
ຊອກຫາເສັ້ນພິມຢູ່ດ້ານນອກຂອງທໍ່ເພື່ອລະບຸ OD ແລະ SDR ທີ່ລະບຸໄວ້.
ໃຊ້ເທບ Pi (ເທບເສັ້ນຜ່າສູນກາງ) ເພື່ອວັດແທກເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ແນ່ນອນແລະກວດເບິ່ງຮູບໄຂ່.
ໃຊ້ໄມໂຄມິເຕີທີ່ມີການປັບທຽບຫຼືເຄື່ອງວັດແທກຄວາມຫນາ ultrasonic ເພື່ອວັດແທກຄວາມຫນາຂອງກໍາແພງຢູ່ທີ່ສີ່ຈຸດຮອບຮອບ.
ແບ່ງ OD ທີ່ວັດແທກໄດ້ໂດຍຄວາມຫນາຂອງຝາຕໍາ່ສຸດທີ່ວັດແທກເພື່ອຢືນຢັນວ່າ SDR ຕົວຈິງກົງກັບເສັ້ນພິມ.
ປຽບທຽບການວັດແທກພາກສະຫນາມເຫຼົ່ານີ້ຕໍ່ກັບຂະຫນາດທີ່ເຫມາະສົມເພື່ອຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ກ່ອນທີ່ຈະວາງອົງປະກອບໃນເຄື່ອງ fusion.
ວິທີການເລືອກຂະຫນາດທໍ່ HDPE ທີ່ເຫມາະສົມ
ຂໍ້ມູນມິຕິທີ່ຖືກຕ້ອງເຮັດໃຫ້ການຈັດຊື້ ແລະການອອກແບບວິສະວະກໍາ. ຕາຕະລາງຕໍ່ໄປນີ້ແບ່ງສ່ວນຂໍ້ມູນນີ້ໂດຍລະບົບການວັດແທກມາດຕະຖານ. ກວດສອບຄວາມຕ້ອງການໂຄງການສະເພາະຂອງທ່ານສະເໝີກັບມາດຕະຖານທີ່ໄດ້ມາດຕະຖານ ຕາຕະລາງຂະຫນາດອຸປະກອນທໍ່ HDPE
ແຜນວາດຂະໜາດເມຕຣິກ (ISO 4427) – DN20 ຫາ DN630
ຕາຕະລາງການວັດແທກຂະຫນາດນີ້ວາງແຜນ DN ກັບ OD ທີ່ແນ່ນອນແລະລາຍລະອຽດຄວາມຫນາຂອງຝາຂັ້ນຕ່ໍາໃນທົ່ວ SDRs ທົ່ວໄປ. ມັນປະກອບມີຫ້ອງຮຽນຄວາມກົດດັນທີ່ສອດຄ້ອງກັນຈາກ PN10 ຫາ PN20 ສໍາລັບວັດສະດຸ PE100. ໃຊ້ຂໍ້ມູນນີ້ເພື່ອປັບທຽບເຄື່ອງຈັກ butt fusion ຢ່າງຖືກຕ້ອງແລະຄິດໄລ່ປະລິມານພາຍໃນສໍາລັບການທົດສອບນ້ໍາ.
ຂໍ້ມູນຂະໜາດເມຕຣິກ (ISO 4427) ສໍາລັບ PE100
ຂະໜາດນາມ (DN/OD)
SDR 17 (PN10) Wall (ມມ)
SDR 13.6 (PN12.5) ຝາ (ມມ)
SDR 11 (PN16) Wall (ມມ)
SDR 9 (PN20) Wall (ມມ)
32 ມມ
2.0
2.4
3.0
3.6
63 ມມ
3.8
4.7
5.8
7.1
90 ມມ
5.4
6.7
8.2
10.1
110 ມມ
6.6
8.1
10.0
12.3
160 ມມ
9.5
11.8
14.6
17.9
200 ມມ
11.9
14.7
18.2
22.4
250 ມມ
14.8
18.4
22.7
27.9
315 ມມ
18.7
23.2
28.6
35.2
400 ມມ
23.7
29.4
36.3
44.7
500 ມມ
29.7
36.8
45.4
55.8
630 ມມ
37.4
46.3
57.2
70.3
Imperial / IPS Sizing Chart (ASTM D3035 / F714)
ຂະຫນາດທໍ່ທາດເຫຼັກ (IPS) ມາດຕະຖານດໍາເນີນການເປັນນິ້ວ. ມາດຕະຖານນີ້ຄອບງໍາຕະຫຼາດນ້ໍາແລະອຸດສາຫະກໍາໃນອາເມລິກາເຫນືອ. ຕາຕະລາງສ້າງແຜນທີ່ຂະຫນາດທໍ່ນາມ (NPS) ກັບ OD ທີ່ແນ່ນອນ. ມັນລາຍລະອຽດຄວາມຫນາຂອງຝາທີ່ສອດຄ້ອງກັນສໍາລັບອັດຕາສ່ວນຂະຫນາດມາດຕະຖານ. ການຈັດອັນດັບຄວາມກົດດັນຂອງ PSI ຊ່ວຍໃຫ້ການອອກແບບຂອງອາເມລິກາເຫນືອສໍາເລັດຮູບແລະກົງກັບຂະຫນາດພື້ນຖານໂຄງລ່າງເຫຼັກທີ່ມີມໍລະດົກ.
ຂໍ້ມູນຂະໜາດຂອງ Imperial / IPS (ASTM)
ຂະໜາດທໍ່ຊື່ (NPS)
OD ທີ່ແນ່ນອນ (ນິ້ວ)
DR 17 (125 PSI) Wall (Inches)
DR 11 (200 PSI) Wall (Inches)
DR 9 (250 PSI) Wall (ນິ້ວ)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
CTS (ຂະຫນາດທໍ່ທອງແດງ) ຕາຕະລາງຂະຫນາດສໍາລັບສາຍບໍລິການ
CTS HDPE ມັກຈະໃຫ້ບໍລິການການເຊື່ອມຕໍ່ການບໍລິການນ້ໍາຂອງເທດສະບານແລະຄໍາຮ້ອງສະຫມັກທີ່ຢູ່ອາໄສທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍກວ່າ. ລະບົບເຫຼົ່ານີ້ໂດຍທົ່ວໄປແລ້ວໃຊ້ SDR 9 ເພື່ອຮັບປະກັນຄວາມທົນທານຕໍ່ກັບການເຄື່ອນທີ່ຂອງພື້ນດິນ, ການຂັດຫີນ, ແລະການໂຫຼດຈຸດຢູ່ໃນຮ່ອງຕື້ນ. ຊ່າງປະປາມັກ CTS ສໍາລັບຄວາມຍືດຫຍຸ່ນຂອງມັນໃນເວລາທີ່ກໍານົດເສັ້ນທາງນ້ໍາອ້ອມຮອບສິ່ງອໍານວຍຄວາມສະດວກໃຕ້ດິນທີ່ມີຢູ່.
ທ່ານຕ້ອງສັງເກດຄວາມແຕກຕ່າງ OD ລະຫວ່າງ 1 ນິ້ວ IPS fitting ແລະ 1-inch CTS fitting. ທໍ່ IPS 1 ນິ້ວມີ OD ຂອງ 1.315 ນິ້ວ. ທໍ່ CTS 1 ນິ້ວມີ OD ຂອງ 1.125 ນິ້ວ. ການປະສົມເຫຼົ່ານີ້ເປັນການຮັບປະກັນການບໍ່ກົງກັນຂອງພາກສະຫນາມ. ຖ້າລູກເຮືອພະຍາຍາມບັງຄັບທໍ່ CTS ເຂົ້າໄປໃນທໍ່ບີບອັດ IPS, ມັນຈະລະເບີດອອກໃນເວລາທີ່ສາຍຖືກກົດດັນ.
CTS ຕ້ອງການເຄື່ອງແຂງສະແຕນເລດສະເພາະເມື່ອໃຊ້ອຸປະກອນບີບອັດກົນຈັກ. ເນື່ອງຈາກວ່າຝາແມ່ນຂ້ອນຂ້າງບາງເມື່ອທຽບກັບເສັ້ນຜ່າກາງໂດຍລວມ, ທໍ່ສາມາດພັງລົງພາຍໃນພາຍໃຕ້ຄວາມກົດດັນ radial ຂອງຫມາກແຫ້ງເປືອກແຂງກົນຈັກ tightened. ການໃສ່ stiffener ຮັກສາເລຂາຄະນິດພາຍໃນແລະຮັບປະກັນການປະທັບຕາ O-ring ຢ່າງຖືກຕ້ອງຕໍ່ກັບທໍ່ພາຍນອກ.
ອັດຕາຄວາມກົດດັນຂ້າມການອ້າງອີງ: SDR ຫາ PN (PE100 ທຽບກັບ PE80)
ເມທຣິກນີ້ປຽບທຽບຄ່າ SDR ກັບການຈັດອັນດັບ PN ທີ່ສອດຄ້ອງກັນ. ລະດັບວັດສະດຸມີອິດທິພົນຕໍ່ການຈັດອັນດັບເຫຼົ່ານີ້. ທ່ານບໍ່ສາມາດສົມມຸດວ່າທໍ່ SDR 11 ສະເຫມີຖືຄວາມກົດດັນດຽວກັນໃນທົ່ວໂຄງການທີ່ແຕກຕ່າງກັນ. ເຄມີ resin ກໍານົດພື້ນຖານການອອກແບບ hydrostatic ສຸດທ້າຍ.
PE100 ບັນລຸການຈັດອັນດັບ PN16 ທີ່ SDR 11. ວັດສະດຸ PE80 ທີ່ເກົ່າກວ່າຕ້ອງການຝາທີ່ຫນາກວ່າ (SDR 9) ເພື່ອໃຫ້ໄດ້ຄະແນນ PN16 ດຽວກັນ. ການຍົກລະດັບເປັນ PE100 ຊ່ວຍປະຢັດນ້ໍາຫນັກວັດສະດຸໃນຂະນະທີ່ຮັກສາຄວາມອາດສາມາດຄວາມກົດດັນ. ການຫຼຸດຜ່ອນນ້ໍາຫນັກນີ້ຫຼຸດລົງຄ່າໃຊ້ຈ່າຍໃນການຂົນສົ່ງ, ຫຼຸດຜ່ອນຂະຫນາດທີ່ຕ້ອງການຂອງອຸປະກອນການຂຸດຄົ້ນ, ແລະເຮັດໃຫ້ການຈັດການພາກສະຫນາມງ່າຍຂຶ້ນຫຼາຍສໍາລັບຊັ້ນທໍ່.
SDR ຫາ PN Cross-Reference (PE100 vs PE80)
ຄ່າ SDR
PE100 ລະດັບຄວາມກົດດັນ (PN)
PE80 ລະດັບຄວາມກົດດັນ (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13.6
PN 12.5
PN 10
SDR 11
PN16
PN 12.5
SDR 9
PN 20
PN16
SDR 7.4
PN 25
PN 20
ວິທີການເລືອກຂະຫນາດທໍ່ HDPE ທີ່ເຫມາະສົມ
ການເລືອກຂະຫນາດເຫມາະສົມທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີໂຄງການວິສະວະກໍາທີ່ເຄັ່ງຄັດ. ທ່ານປະເມີນຄວາມຕ້ອງການຂອງລະບົບຕໍ່ກັບຂະຫນາດທາງດ້ານຮ່າງກາຍຂອງອົງປະກອບ. ການເຮັດວຽກທີ່ຄາດເດົາເຮັດໃຫ້ທໍ່ສົ່ງລົ້ມເຫລວ ແລະຮ່ອງລະບາຍນໍ້າ. ປະຕິບັດຕາມເງື່ອນໄຂການປະເມີນຜົນດ້ານວິຊາການເຫຼົ່ານີ້ເພື່ອຮັບປະກັນການປະຕິບັດໃນໄລຍະຍາວແລະການດໍາເນີນງານທີ່ບໍ່ມີການຮົ່ວໄຫຼ.
ການຈັບຄູ່ SDR ທີ່ເໝາະສົມກັບທໍ່ SDR (ເກນຄວາມສຳເລັດ)
ທ່ານຕ້ອງຈັບຄູ່ SDRs ສໍາລັບ butt fusion. ນີ້ຮັບປະກັນຄວາມຫນາຂອງກໍາແພງເທົ່າທຽມກັນໃນທົ່ວການຮ່ວມກັນ. ຝາທີ່ບໍ່ເທົ່າທຽມກັນສ້າງຄວາມເຂັ້ມຂົ້ນຂອງຄວາມກົດດັນທີ່ໃນທີ່ສຸດກໍ່ແຕກພາຍໃຕ້ຄວາມກົດດັນ. ເມື່ອແຜ່ນຄວາມຮ້ອນ melts ໂພລີເມີ, ຝາເທົ່າທຽມກັນຮັບປະກັນໃຫ້ລູກປັດ melt ເປັນເອກະພາບແລະການໂຕ້ຕອບການເຊື່ອມໂລຫະທີ່ມີໂຄງສ້າງ.
ຖ້າທ່ານເຊື່ອມທໍ່ SDR 11 ກັບທໍ່ SDR 17, ແຜ່ນຄວາມຮ້ອນຈະເຮັດໃຫ້ຝາ SDR 17 ທີ່ບາງລົງໄວກວ່າ. ຜົນໄດ້ຮັບຮ່ວມກັນຈະມີລູກປັດພາຍໃນຂະຫນາດໃຫຍ່ຢູ່ຂ້າງຫນຶ່ງແລະສາຍພັນທະບັດທີ່ອ່ອນແອ. ພາຍໃຕ້ການໂຫຼດຂອງຄວາມກົດດັນຮອບວຽນ, misalignment ສູງ-ຕ່ໍານີ້ເຮັດຫນ້າທີ່ເປັນ hinge ຈຸດ, ເຮັດໃຫ້ການຂະຫຍາຍຕົວຂອງຮອຍແຕກຊ້າແລະການແຍກຮ່ວມກັນໃນທີ່ສຸດ.
ກວດສອບ SDR ທີ່ຕິດຢູ່ໃນຮ່າງກາຍທີ່ພໍດີສະເໝີ ກ່ອນທີ່ຈະເລີ່ມຂະບວນການ fusion. ຢ່າອີງໃສ່ພຽງແຕ່ປ້າຍຫຸ້ມຫໍ່ຫຼື manifest ການຂົນສົ່ງ. ການຢັ້ງຢືນທາງກາຍະພາບປ້ອງກັນການຕັດອອກ ແລະ ການເຮັດວຽກໃໝ່ທີ່ມີຄ່າໃຊ້ຈ່າຍຫຼາຍ. ຖ້າເສັ້ນພິມບໍ່ຖືກຕ້ອງ, ໃຊ້ໄມໂຄມິເຕີເພື່ອວັດແທກຄວາມຫນາຂອງຝາໂດຍກົງ.
ໃຊ້ສູດນີ້ເພື່ອຄິດໄລ່ຂະຫນາດພາຍໃນ: ID = OD - (2 × ຄວາມຫນາຂອງຝາ). ທ່ານຕ້ອງລົບຄວາມຫນາຂອງກໍາແພງສອງເທື່ອເພາະວ່າມັນມີຢູ່ທັງສອງດ້ານຂອງເສັ້ນຜ່າກາງຂອງເສັ້ນຜ່າກາງ. ຕົວຢ່າງ, ທໍ່ OD 160mm ທີ່ມີຄວາມຫນາຂອງຝາ SDR 11 (14.6mm) ມີ ID ຂອງ 130.8mm.
ວິສະວະກອນຄິດໄລ່ ID ເພື່ອກໍານົດປະສິດທິພາບໄຮໂດຼລິກທີ່ແທ້ຈິງ. ການຮູ້ ID ທີ່ແນ່ນອນຊ່ວຍໃຫ້ທ່ານສາມາດເພີ່ມປະສິດທິພາບຄວາມໄວການໄຫຼແລະຄິດໄລ່ການສູນເສຍ friction ທີ່ເປັນໄປໄດ້ຢ່າງຖືກຕ້ອງໂດຍໃຊ້ສົມຜົນ Hazen-Williams. ID ທີ່ນ້ອຍກວ່າຈະເພີ່ມຄວາມໄວຂອງນ້ໍາແຕ່ຍັງເພີ່ມ friction, ຮຽກຮ້ອງໃຫ້ມີປັ໊ມຂະຫນາດໃຫຍ່ເພື່ອຮັກສາອັດຕາການໄຫຼ.
ເມື່ອປ່ຽນຈາກທໍ່ທີ່ມີຝາບາງໆໄປສູ່ທໍ່ທີ່ມີຝາຫນາ, ID ຫຼຸດລົງ. ອັນນີ້ສ້າງເປັນຂໍ້ບົກຜ່ອງໃນລະບົບ. ທ່ານຕ້ອງບັນຊີສໍາລັບຂໍ້ຈໍາກັດນີ້ໃນແບບຈໍາລອງໄຮໂດຼລິກຂອງທ່ານເພື່ອປ້ອງກັນຄວາມກົດດັນທີ່ບໍ່ຄາດຄິດຫຼຸດລົງລົງລຸ່ມ. ຖ້າຂໍ້ຈໍາກັດຮ້າຍແຮງ, ທ່ານອາດຈະຈໍາເປັນຕ້ອງໄດ້ປັບຂະຫນາດຂອງທໍ່ທັງຫມົດເພື່ອຮັກສາພື້ນທີ່ໄຫຼພາຍໃນທີ່ຕ້ອງການ.
ປັດໄຈ derating ອຸນຫະພູມສໍາລັບຫ້ອງຮຽນຄວາມກົດດັນ
ການຈັດອັນດັບມາດຕະຖານ PN ແລະ PSI ສົມມຸດວ່າລະບົບຂົນສົ່ງນ້ໍາຢູ່ທີ່ 20 ° C (68 ° F). ມາຕຣິກເບື້ອງໂພລີເມີຍັງຄົງມີຄວາມຫມັ້ນຄົງສູງໃນອຸນຫະພູມພື້ນຖານນີ້, ສະຫນອງຄວາມອາດສາມາດຄວາມກົດດັນທີ່ຈັດພີມມາສໍາລັບອາຍຸການ 50 ປີ.
ເມື່ອອຸນຫະພູມປະຕິບັດການເກີນ 20 ° C, ທ່ານໃຊ້ປັດໄຈ derating. ມາດຕະຖານ HDPE ຈັດການຂອງນ້ໍາສູງເຖິງ 60 ° C, ແຕ່ຄວາມອາດສາມາດຄວາມກົດດັນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. ເມື່ອວັດສະດຸຮ້ອນຂຶ້ນ, ມັນອ່ອນລົງແລະສູນເສຍຄວາມເຂັ້ມແຂງ tensile. ທ່ານຈະຕ້ອງເລືອກ SDR ຕ່ໍາກວ່າ (ຝາທີ່ຫນາກວ່າ) ເພື່ອຮັກສາຄວາມກົດດັນປະຕິບັດງານທີ່ຕ້ອງການໃນອຸນຫະພູມສູງ.
ຕົວຢ່າງ, ທໍ່ PE100 ທີ່ຖືກຈັດອັນດັບສໍາລັບ PN16 ທີ່ 20 ° C ອາດຈະປະຕິບັດພຽງແຕ່ PN10 ທີ່ 40 ° C. ຕົວຄູນ derating ທົ່ວໄປສຳລັບ 40°C ແມ່ນ 0.74. ທ່ານຄູນອັດຕາຄວາມກົດດັນພື້ນຖານໂດຍປັດໃຈນີ້ເພື່ອຊອກຫາຄວາມສາມາດໃນການປະຕິບັດຕົວຈິງ. ປຶກສາຫາລືຕາຕະລາງ derating ສະເພາະຂອງຜູ້ຜະລິດຢາງສໍາລັບຕົວຄູນທີ່ແນ່ນອນ. ການບໍ່ສົນໃຈຜົນກະທົບຂອງອຸນຫະພູມຮັບປະກັນການແຕກຂອງທໍ່ກ່ອນໄວອັນຄວນໃນສາຍຂະບວນການອຸດສາຫະກໍາແລະຄໍາຮ້ອງສະຫມັກການລະບາຍນ້ໍາຮ້ອນ.
ບັນຫາການປັບຂະຫນາດທໍ່ HDPE ທົ່ວໄປແລະວິທີການຫຼີກເວັ້ນພວກມັນ
ຂະຫນາດທີ່ບໍ່ຖືກຕ້ອງເຮັດໃຫ້ການຕິດຕັ້ງລົ້ມເຫລວຢ່າງຮ້າຍແຮງ. ຄວາມເປັນຈິງໃນພາກສະຫນາມມັກຈະເປີດເຜີຍຂໍ້ບົກພ່ອງໃນໄລຍະການກໍານົດເບື້ອງຕົ້ນ. ຄວາມເຂົ້າໃຈກ່ຽວກັບຄວາມສ່ຽງເຫຼົ່ານີ້ຊ່ວຍໃຫ້ທ່ານສາມາດປະຕິບັດກົນລະຍຸດການຫຼຸດຜ່ອນທີ່ເຂັ້ມແຂງກ່ອນທີ່ທໍ່ເຂົ້າໄປໃນຮ່ອງ.
ອັນຕະລາຍຂອງຄວາມຫນາຂອງກໍາແພງທີ່ບໍ່ກົງກັນໃນ Butt Fusion
ການເຂົ້າຮ່ວມອົງປະກອບທີ່ມີຄວາມຫນາຂອງກໍາແພງທີ່ແຕກຕ່າງກັນເຮັດໃຫ້ການເຊື່ອມໂລຫະທັນທີ. ກົນຈັກທາງກາຍະພາບລົ້ມເຫລວເພາະວ່າແຜ່ນຄວາມຮ້ອນບໍ່ສາມາດໃຊ້ພະລັງງານຄວາມຮ້ອນທີ່ເປັນເອກະພາບກັບທັງສອງດ້ານ. ອັນນີ້ເຮັດໃຫ້ເກີດການລະລາຍທີ່ບໍ່ສະໝ່ຳສະເໝີ, ການສ້າງລູກປັດພາຍໃນຫຼາຍເກີນໄປ, ແລະຄວາມສົມບູນຂອງໂຄງສ້າງທີ່ອ່ອນເພຍໃນການໂຕ້ຕອບ fusion.
ລູກປັດພາຍໃນຢູ່ໃນທໍ່ບາງໆຈະມ້ວນຫຼາຍເກີນໄປ, ເຮັດໃຫ້ເກີດຜົນກະທົບ. ພາຍໃຕ້ຄວາມກົດດັນຂອງວົງຈອນ, notch ນີ້ກາຍເປັນຈຸດເລີ່ມຕົ້ນສໍາລັບຄວາມລົ້ມເຫຼວຂອງການຂະຫຍາຍຕົວ crack ຊ້າ. ທໍ່ນັ້ນໃນທີ່ສຸດກໍຈະແຕກອອກຢູ່ບ່ອນຮ່ວມກັນ, ໂດຍປົກກະຕິແລ້ວໃນລະຫວ່າງການທົດສອບຄວາມດັນ hydrostatic ເບື້ອງຕົ້ນ.
ຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້ໂດຍການນໍາໃຊ້ອຸປະກອນການປ່ຽນແປງທີ່ຜະລິດໂດຍສະເພາະເພື່ອເຊື່ອມຕໍ່ SDRs ທີ່ແຕກຕ່າງກັນ. ທ່ານຍັງສາມາດໃຊ້ເຕັກນິກເຄື່ອງຈັກທີ່ໄດ້ຮັບການອະນຸມັດໂດຍມາດຕະຖານອຸດສາຫະກໍາເພື່ອເຮັດຝາທີ່ຫນາກວ່າລົງເພື່ອໃຫ້ກົງກັບກໍາແພງທີ່ບາງກວ່າ. ມຸມ chamfer ຕ້ອງຄ່ອຍໆເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມກົດດັນ, ໂດຍທົ່ວໄປແລ້ວເຄື່ອງຈັກໃນ 3: 1 ຫຼື 4: 1 taper.
Electrofusion Fitting Clearances ແລະຄວາມທົນທານ
ເຄື່ອງເຊື່ອມໄຟຟ້າຕ້ອງການຄວາມທົນທານ OD ທີ່ເຄັ່ງຄັດ. ຊ່ອງຫວ່າງລະຫວ່າງທາງນອກຂອງທໍ່ ແລະພາຍໃນທີ່ເໝາະສົມຕ້ອງຢູ່ໜ້ອຍທີ່ສຸດເພື່ອໃຫ້ທໍ່ຄວາມຮ້ອນເຮັດວຽກໄດ້. ຖ້າຊ່ອງຫວ່າງໃຫຍ່ເກີນໄປ, ໂພລີເມີເມີທີ່ຫລໍ່ຫຼອມບໍ່ສາມາດເຊື່ອມຕໍ່ໄລຍະຫ່າງໄດ້, ເຊິ່ງເຮັດໃຫ້ເກີດການເຊື່ອມໂລຫະເຢັນແລະຂໍ້ຕໍ່ຮົ່ວໄຫຼ.
ຮູບໄຂ່ຂອງທໍ່ເປັນໄພຂົ່ມຂູ່ຕໍ່ຄວາມທົນທານເຫຼົ່ານີ້, ໂດຍສະເພາະໃນເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ຫຼືທໍ່ມ້ວນ. ຮູບໄຂ່ຂັດຂວາງຂະ ໜາດ ທີ່ພໍດີແລະການແຈກຢາຍນ້ ຳ ໜັກ ໜ່ວຍ. ທໍ່ຮູບໄຂ່ທີ່ຮຸນແຮງຈະບໍ່ເລື່ອນເຂົ້າໄປໃນຕົວເຊື່ອມຕໍ່ electrofusion. ຍິ່ງໄປກວ່ານັ້ນ, ຂະບວນການຂູດບັງຄັບເອົາອອກປະມານ 0.2 ມມຂອງວັດສະດຸ oxidized ຈາກຫນ້າດິນຂອງທໍ່, ເຊິ່ງຫຼຸດລົງເລັກນ້ອຍ OD ແລະເພີ່ມຊ່ອງຫວ່າງເປັນວົງ.
ທ່ານຕ້ອງໄດ້ນໍາໃຊ້ເຄື່ອງມື re-rounding ກົນຈັກໃນລະຫວ່າງການຕິດຕັ້ງເພື່ອຟື້ນຟູ profile ວົງກ່ອນທີ່ຈະເຊື່ອມຕໍ່. Clamp ເຄື່ອງມື re-rounding ຢູ່ໃກ້ກັບທ້າຍທໍ່ແລະ tightly ມັນຈົນກ່ວາ OD ຕົກລົງກັບຄືນໄປບ່ອນຢູ່ໃນຄວາມທົນທານທີ່ຍອມຮັບໄດ້. ຢ່າພະຍາຍາມບັງຄັບທໍ່ຮູບໄຂ່ເຂົ້າໄປໃນຄວາມແຫນ້ນຫນາໂດຍໃຊ້ຖັງຂຸດຫຼືໄມ້ຄ້ອນຕີ.
ການນໍາທາງ Fittings Transition (HDPE ເປັນເຫຼັກກ້າ / PVC)
ການຫັນປ່ຽນຈາກ HDPE ຄວບຄຸມ OD ໄປເປັນອຸປະກອນອື່ນໆແນະນໍາຄວາມສັບສົນຂອງຂະຫນາດ. ເຫຼັກກ້າແລະ PVC ມັກຈະໃຊ້ມາດຕະຖານຄວບຄຸມ IPS ຫຼື ID ທີ່ແຕກຕ່າງກັນ. ທ່ານບໍ່ສາມາດພຽງແຕ່ butt ວັດສະດຸທີ່ແຕກຕ່າງກັນເຫຼົ່ານີ້ຮ່ວມກັນຫຼືອີງໃສ່ການ coupling ກົນຈັກມາດຕະຖານທີ່ຖືກອອກແບບມາສໍາລັບປະເພດວັດສະດຸດຽວ.
ປະເມີນທາງເລືອກການເຊື່ອມຕໍ່ຂອງທ່ານຢ່າງລະມັດລະວັງ. ໃຊ້ອະແດບເຕີຮ່ວມກົນຈັກ, ຂະຫນາດຂອງຫນ້າແປນທີ່ເຫມາະສົມ, ແລະແຫວນຮອງເພື່ອເຊື່ອມຕໍ່ຊ່ອງຫວ່າງຂອງມິຕິຢ່າງປອດໄພ. ອະແດບເຕີ Flange ຊ່ວຍໃຫ້ທ່ານສາມາດເຈາະລະບົບ HDPE ໂດຍກົງກັບປ່ຽງເຫລໍກ, ທີ່ຢູ່ອາໄສປັ໊ມເຫລໍກທີ່ມີທໍ່ຫຼືທໍ່ PVC.
ໃຫ້ແນ່ໃຈວ່າແຫວນຮອງກົງກັບຮູບແບບຂອງຮູປະຕູຂອງແປນກົງກັນຂ້າມ. ຮູບແບບ ANSI class 150 bolt ມາດຕະຖານແມ່ນທົ່ວໄປໃນອາເມລິກາເຫນືອ, ໃນຂະນະທີ່ຮູບແບບການເຈາະ PN10 ຫຼື PN16 ເດັ່ນໃນເອີຣົບ. ທ່ານຕ້ອງກວດສອບຂະຫນາດນີ້ກ່ອນທີ່ຈະສັ່ງ. ໃຊ້ປະທັບຕາ elastomeric ທີ່ເຫມາະສົມລະຫວ່າງຫນ້າແປນແລະນໍາໃຊ້ລໍາດັບແຮງບິດທີ່ຖືກຕ້ອງເພື່ອບັນລຸປະທັບຕານ້ໍາ.
ວິທີການກໍານົດແລະຄໍາສັ່ງຂອງທໍ່ HDPE ທີ່ຖືກຕ້ອງ
ການແປຂະຫນາດທາງວິຊາການເຂົ້າໄປໃນຍຸດທະສາດການຈັດຊື້ແຂງປົກປ້ອງງົບປະມານໂຄງການຂອງທ່ານ. ຂໍ້ມູນສະເພາະທີ່ຊັດເຈນປ້ອງກັນການສົ່ງຄືນຄ່າໃຊ້ຈ່າຍແລະການຊັກຊ້າ. ຄໍາສັ່ງການຊື້ທີ່ບໍ່ຊັດເຈນບັງຄັບໃຫ້ຜູ້ສະຫນອງການຄາດເດົາຄວາມຕັ້ງໃຈຂອງທ່ານ, ເຊິ່ງນໍາໄປສູ່ການຈັດສົ່ງທີ່ບໍ່ຖືກຕ້ອງແລະຕາຕະລາງການກໍ່ສ້າງທີ່ຢຸດເຊົາ.
ການກໍານົດມາດຕະຖານສະເພາະໂຄງການ
ຂຽນບົດສະຫຼຸບການຈັດຊື້ຢ່າງເຂັ້ມງວດ. ລະບຸ OD, SDR, ເກຣດວັດສະດຸ (ເຊັ່ນ PE100), ແລະມາດຕະຖານການຜະລິດ (ISO ຫຼື ASTM). ບໍ່ເຄີຍສັ່ງໂດຍອີງຕາມຂະຫນາດຊື່. ການລະບຸ 'ສົ່ງທໍ່ 6 ນິ້ວໃຫ້ຂ້ອຍ' ຮັບປະກັນວ່າຜູ້ສະຫນອງຈະສົ່ງ DR ທີ່ບໍ່ຖືກຕ້ອງຫຼືມາດຕະຖານຂະຫນາດທີ່ບໍ່ຖືກຕ້ອງ.
ລວມມີຄວາມຕ້ອງການເພີ່ມວັດສະດຸ. ລະບຸເນື້ອໃນ Carbon Black ສໍາລັບການຕໍ່ຕ້ານ UV ໃນຄໍາຮ້ອງສະຫມັກຂ້າງເທິງພື້ນດິນ. ການປົກປ້ອງ UV ທີ່ຖືກຕ້ອງຮັບປະກັນຄວາມຫມັ້ນຄົງຂອງມິຕິໃນໄລຍະຍາວແລະປ້ອງກັນການເຊື່ອມໂຊມຂອງວັດສະດຸຈາກການຖືກແສງແດດ. ສໍາລັບນ້ໍາທີ່ໃຊ້ໄດ້, ໃຫ້ລະບຸແຖບສີທີ່ຕ້ອງການ (ປົກກະຕິແລ້ວສີຟ້າ) ເພື່ອກໍານົດສາຍໃນຮ່ອງ.
ລາຍລະອຽດວິທີການ fusion ທີ່ຕ້ອງການໃນສະເພາະ. ຖ້າຫາກວ່າໂຄງການແມ່ນອີງໃສ່ການ electrofusion ທັງຫມົດ, ໃຫ້ແນ່ໃຈວ່າອຸປະກອນ fittings ທັງຫມົດມີຂໍ້ມູນ barcode ທີ່ຈໍາເປັນສໍາລັບການສະແກນເຄື່ອງອັດຕະໂນມັດ. ອັນນີ້ປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມຜິດພາດໃນການປ້ອນຂໍ້ມູນດ້ວຍມືໃນພາກສະໜາມ ແລະຮັບປະກັນວ່າເຄື່ອງ fusion ໃຊ້ແຮງດັນ ແລະເວລາຄວາມເຢັນທີ່ແນ່ນອນທີ່ຕ້ອງການສຳລັບຂະໜາດທີ່ເໝາະສົມສະເພາະນັ້ນ.
ການກວດສອບການປະຕິບັດຕາມຜູ້ຜະລິດແລະການຢັ້ງຢືນ
ຕ້ອງການບົດລາຍງານການທົດສອບຂະຫນາດຈາກຜູ້ສະຫນອງຂອງທ່ານ. ຜູ້ຜະລິດທີ່ມີຊື່ສຽງວັດແທກ OD, ຄວາມຫນາຂອງກໍາແພງ, ແລະຮູບໄຂ່ໃນລະຫວ່າງການຜະລິດ. ການທົບທວນຄືນບົດລາຍງານ batch ເຫຼົ່ານີ້ຮັບປະກັນຜະລິດຕະພັນຕອບສະຫນອງຄວາມທົນທານທີ່ກໍານົດໄວ້ກ່ອນທີ່ຈະອອກຈາກໂຮງງານ.
ຕ້ອງການໃບຢັ້ງຢືນການປະຕິບັດຕາມເຊັ່ນ WRAS, NSF, ຫຼື AWWA. ເອກະສານເຫຼົ່ານີ້ພິສູດວ່າອຸປະກອນເສີມທາງດ້ານຮ່າງກາຍກົງກັບຕາຕະລາງຂະຫນາດທີ່ຈັດພີມມາແລະໄດ້ມາດຕະຖານຄວາມປອດໄພທົ່ວໂລກ. ສໍາລັບລະບົບນ້ໍາດື່ມ, ການຢັ້ງຢືນ NSF 61 ຫຼື WRAS ແມ່ນບັງຄັບເພື່ອປ້ອງກັນການຮົ່ວໄຫລຂອງສານເຄມີເຂົ້າໄປໃນນ້ໍາດື່ມ.
ດໍາເນີນການກວດກາການຄວບຄຸມຄຸນນະພາບທີ່ເຂົ້າມາຢູ່ໃນບ່ອນເຮັດວຽກ. ວັດແທກ OD ແລະຄວາມຫນາຂອງຝາຂອງຕົວຢ່າງສຸ່ມຂອງອຸປະກອນຕາມການຈັດສົ່ງໂດຍໃຊ້ micrometer ແລະ Pi tape. ຈັບຄວາມຜິດພາດໃນການປັບຂະໜາດຢູ່ບໍລິເວນຂັ້ນຕອນແມ່ນລາຄາຖືກກວ່າການຕັດການເຊື່ອມທີ່ລົ້ມເຫລວໃນຮ່ອງຂີ້ຕົມ.
ສະຫຼຸບ
ການນໍາໃຊ້ຕາຕະລາງຂະຫນາດທີ່ຖືກຕ້ອງຮັບປະກັນຄວາມປອດໄພຂອງລະບົບແລະການປະຕິບັດລະບົບໄຮໂດຼລິກ. ການຄຸ້ມຄອງຄວາມສໍາພັນລະຫວ່າງ OD, SDR, ແລະຄວາມຫນາຂອງກໍາແພງຊ່ວຍໃຫ້ທ່ານສ້າງໂຄງສ້າງພື້ນຖານທໍ່ທີ່ທົນທານຕໍ່ຄວາມກົດດັນໃນການດໍາເນີນງານ.
ກວດສອບສະເພາະໂຄງການປັດຈຸບັນຂອງທ່ານເພື່ອໃຫ້ແນ່ໃຈວ່າ OD, SDR, ແລະລະດັບວັດສະດຸແມ່ນຖືກກໍານົດຢ່າງຈະແຈ້ງໃນທຸກຄໍາສັ່ງຊື້.
ຄິດໄລ່ ID ທີ່ຕ້ອງການໂດຍອີງໃສ່ຄວາມໄວການໄຫຼຂອງເປົ້າຫມາຍຂອງທ່ານແລະຈໍາກັດການສູນເສຍ friction ເພື່ອປ້ອງກັນການຫຼຸດລົງຂອງຄວາມກົດດັນລົງ.
ນຳໃຊ້ປັດໃຈ derating ອຸນຫະພູມຕໍ່ກັບການຄຳນວນຄວາມດັນຂອງທ່ານ ຖ້າລະບົບຂອງທ່ານເຮັດວຽກສູງກວ່າ 20°C ພື້ນຖານ.
ຈັດຊື້ເຄື່ອງກົນຈັກຮອບໃໝ່ ແລະ tapes Pi ສໍາລັບລູກເຮືອພາກສະຫນາມທີ່ຈັດການກັບເສັ້ນຜ່າສູນກາງຂະຫນາດໃຫຍ່ຫຼືການຕິດຕັ້ງທໍ່ມ້ວນ.
ຮ້ອງຂໍໃບຢັ້ງຢືນການປະຕິບັດຕາມມິຕິມິຕິແລະບົດລາຍງານການທົດສອບວັດສະດຸຈາກຜູ້ຜະລິດທີ່ເຫມາະສົມຂອງທ່ານກ່ອນທີ່ຈະອະນຸຍາດການຂົນສົ່ງໄປຫາບ່ອນເຮັດວຽກ.
ສໍາລັບໂຄງການທີ່ຕ້ອງການອົງປະກອບທໍ່ PE ທີ່ເຊື່ອຖືໄດ້ແລະຂະຫນາດທີ່ເຫມາະສົມ, Fusing X
FAQ
Q: ເປັນຫຍັງທໍ່ HDPE ຖືກວັດແທກດ້ວຍເສັ້ນຜ່າສູນກາງພາຍນອກ (OD)?
A: HDPE ຖືກວັດແທກໂດຍ OD ເພື່ອຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ກັບອຸປະກອນ fusion ແລະອຸປະກອນກົນຈັກ. OD ຄົງທີ່ອະນຸຍາດໃຫ້ເຄື່ອງມືເຮັດຄວາມຮ້ອນ, ໃບປະເຊີນຫນ້າ, ແລະຄາງກະໄຕ clamping ເຫມາະຢ່າງສົມບູນ, ໂດຍບໍ່ຄໍານຶງເຖິງລະດັບຄວາມກົດດັນພາຍໃນຂອງທໍ່ຫຼືຄວາມຫນາຂອງຝາ.
ຖາມ: ຂ້ອຍສາມາດເຊື່ອມທໍ່ SDR 11 ກັບທໍ່ SDR 17 ໄດ້ບໍ?
A: ບໍ່. Butt fusing components with SDRs ທີ່ແຕກຕ່າງກັນສ້າງຄວາມຫນາຂອງກໍາແພງທີ່ບໍ່ສະເຫມີກັນ. ຄວາມບໍ່ສອດຄ່ອງນີ້ເຮັດໃຫ້ເກີດຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມກົດດັນ, ການລະລາຍທີ່ບໍ່ສະ ເໝີ ພາບ, ແລະຄວາມສົມບູນຂອງໂຄງສ້າງທີ່ອ່ອນແອ. ທ່ານຕ້ອງໄດ້ນໍາໃຊ້ການປັບປ່ຽນທີ່ເຫມາະສົມຫຼືເຮັດໃຫ້ກໍາແພງຫນາຂຶ້ນເພື່ອໃຫ້ເຫມາະສົມກັບກໍາແພງບາງ.
Q: ຄວາມແຕກຕ່າງລະຫວ່າງຂະຫນາດ IPS ແລະ CTS ແມ່ນຫຍັງ?
A: IPS ຫຍໍ້ມາຈາກ Iron Pipe Size, ໃນຂະນະທີ່ CTS ຫຍໍ້ມາຈາກ Copper Tube Size. ພວກມັນມີເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ແຕກຕ່າງກັນສໍາລັບຂະຫນາດດຽວກັນທີ່ແນ່ນອນ. ທໍ່ IPS 1 ນິ້ວມີ OD ຂະຫນາດໃຫຍ່ກວ່າທໍ່ CTS 1 ນິ້ວ. ພວກເຂົາບໍ່ສາມາດປ່ຽນກັນໄດ້ໃນພາກສະຫນາມ.
Q: ອຸນຫະພູມມີຜົນກະທົບແນວໃດຕໍ່ການຈັດອັນດັບຄວາມກົດດັນ HDPE?
A: ລະດັບຄວາມກົດດັນມາດຕະຖານໃຊ້ກັບນ້ໍາຢູ່ທີ່ 20 ° C. ເມື່ອອຸນຫະພູມຂອງນ້ໍາສູງຂຶ້ນ, ໂພລີເມີຈະອ່ອນລົງ, ແລະຄວາມອາດສາມາດຂອງຄວາມກົດດັນຫຼຸດລົງ. ວິສະວະກອນນໍາໃຊ້ປັດໃຈ derating ແລະເລືອກກໍາແພງທີ່ຫນາກວ່າ (SDR ຕ່ໍາ) ເພື່ອຮັກສາຄວາມກົດດັນໃນການນໍາໃຊ້ອຸນຫະພູມສູງ.
Q: PE100 ມີຕາຕະລາງຂະຫນາດທີ່ແຕກຕ່າງກັນກ່ວາ PE80 ບໍ?
A: ຂະຫນາດທາງດ້ານຮ່າງກາຍເຊັ່ນ OD ແລະຄວາມຫນາຂອງກໍາແພງຍັງຄົງຢູ່ຄືກັນ, ແຕ່ອັດຕາຄວາມກົດດັນປ່ຽນແປງ. PE100 ແມ່ນຢາງທີ່ແຂງແຮງກວ່າ, ຊຶ່ງຫມາຍຄວາມວ່າມັນບັນລຸລະດັບຄວາມກົດດັນທີ່ສູງກວ່າ (PN) ທີ່ມີຄວາມຫນາຂອງກໍາແພງດຽວກັນທຽບກັບວັດສະດຸ PE80 ເກົ່າ.
ຖາມ: ຂ້ອຍຈະຄິດໄລ່ເສັ້ນຜ່າສູນກາງພາຍໃນ (ID) ຂອງທໍ່ HDPE ໄດ້ແນວໃດ?
A: ທ່ານຄິດໄລ່ ID ໂດຍການຫັກອອກສອງເທົ່າຂອງຄວາມຫນາຂອງຝາຈາກເສັ້ນຜ່າກາງພາຍນອກ. ສູດແມ່ນ: ID = OD - (2 × ຄວາມຫນາຂອງຝາ). ການຄິດໄລ່ນີ້ກໍານົດພື້ນທີ່ໄຫຼທີ່ແທ້ຈິງສໍາລັບການສ້າງແບບຈໍາລອງໄຮໂດຼລິກແລະການຄິດໄລ່ການສູນເສຍ friction.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori