Die integriteit van enige hoëdigtheid poliëtileenpypstelsel berus geheel en al op die presiese dimensionele passing van pype en toebehore. Verwarrende Nominale Diameter (DN), Buite Diameter (OD), Standaard Dimensieverhouding (SDR) en Nominale Druk (PN) lei tot foutiewe samesmeltingsverbindings, drukfoute en duur verkrygingsvertragings. Wanneer veldspanne probeer om komponente wat nie ooreenstem nie, te versmelt, misluk die gevolglike swak gewrigte onder druktoetsing of tydens aktiewe diens. Ingenieurs moet hierdie parameters verstaan om stelselbetroubaarheid te verseker. Hierdie gids dien as 'n definitiewe tegniese hulpbron vir die navigasie van ISO 4427 en ASTM grootte standaarde. Ons verskaf die nodige data om die korrekte toebehore vir industriële, munisipale en kommersiële toepassings te spesifiseer, te evalueer en te verkry. Die gebruik van 'n akkurate HDPE pyptoebehore groottekaart elimineer raaiwerk, en verseker dat jou pyplyn-infrastruktuur die vereiste vloei en druk hanteer sonder strukturele kompromie.
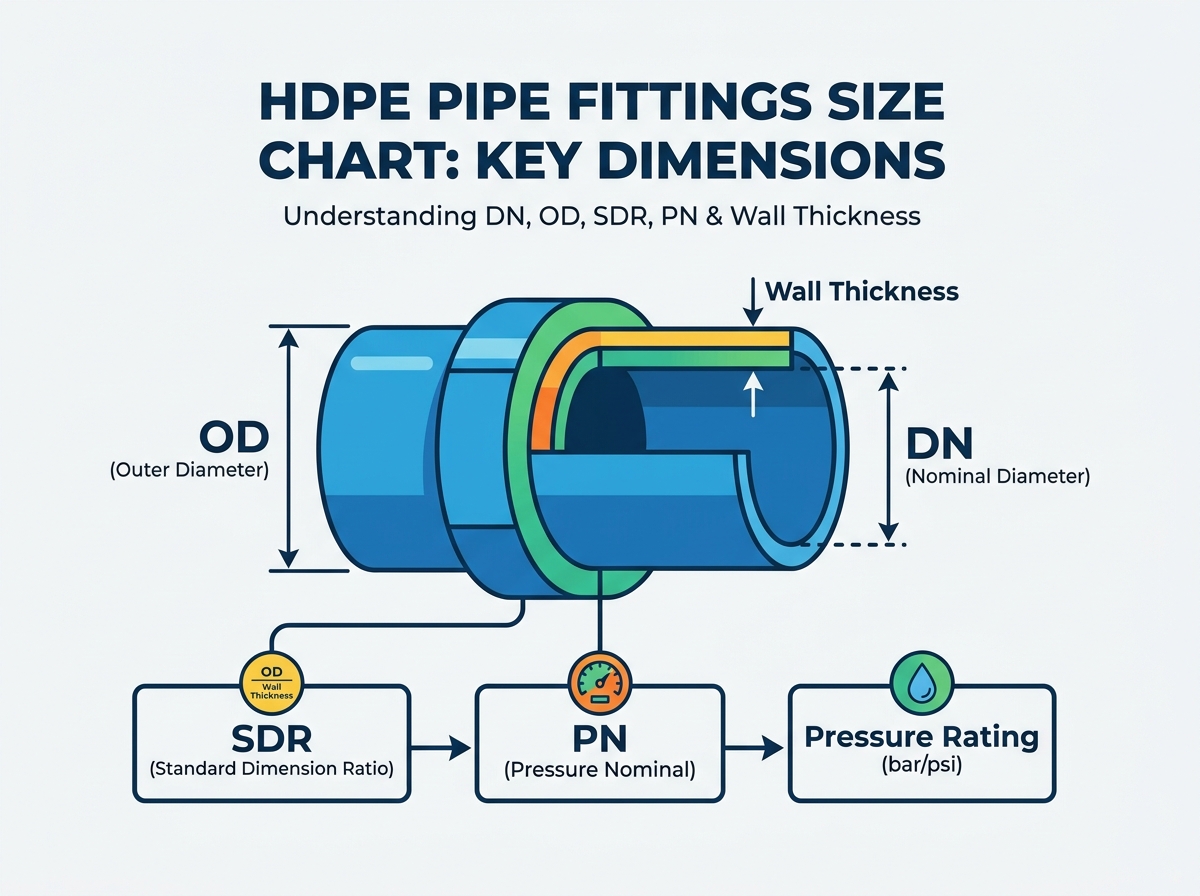
OD is konstant, ID Varieer: Die buitedeursnee (OD) van HDPE-pyp en toebehore bly konstant vir 'n gegewe nominale grootte, terwyl die binnedeursnee (ID) fluktueer gebaseer op die wanddikte wat deur die SDR bepaal word.
SDR dikteer drukkapasiteit: 'n Laer standaardafmetingsverhouding (SDR) dui op 'n dikker muur en hoër drukgradering (PN of PSI). SDR 11 sal hoër druk as SDR 17 weerstaan.
Veelvuldige groottestandaarde bestaan: Ingenieurs moet uitdruklik identifiseer of 'n stelsel metrieke (mm), ysterpypgrootte (IPS), of koperbuisgrootte (CTS) standaarde gebruik voordat hulle 'n HDPE-pyptoebehore-groottekaart raadpleeg.
Fusieversoenbaarheid is nie onderhandelbaar nie: Vir betroubare stompsmeltsweiswerk moet die SDR en wanddikte van die passtuk presies ooreenstem met die SDR en wanddikte van die aangrensende pyp.
Materiaalgraadsake: Groottekaarte moet in die konteks van die harsgraad geëvalueer word (bv. PE100 vs. PE80), aangesien PE100 hoër drukgraderings by dieselfde wanddikte behaal in vergelyking met verouderde materiale.
Inhoudsopgawe
Wissel
HDPE-pyptoebehore Groottekaart: Metrieke, IPS, CTS en SDR
Kontrakteurs en ingenieurs meng gereeld metrieke en imperiale grootte-konvensies op internasionale werkterreine deurmekaar. Die verkeerde interpretasie van 'n enkele akroniem op 'n wesenlike indiening veroorsaak ernstige spesifikasiefoute. Jy moet hierdie terme akkuraat dekodeer om die korrekte komponente vir jou pyplyn te kies. 'n Geringe misverstand van 'n dimensieverhouding lei tot die bestel van materiale wat eenvoudig nie in die sloot saamgesmelt kan word nie.
Nominale deursnee (DN) vs. buitedeursnee (OD)
DN verteenwoordig die Europese metrieke standaardbenaming vir grootte. Dit dien as 'n gerieflike etiket tydens die aanvanklike ontwerpfase eerder as 'n presiese fisiese meting. Byvoorbeeld, 'n DN 100-pyp meet nie presies 100 millimeter in enige afmeting nie. Ingenieurs gebruik DN om pypklasse op tekeninge te kategoriseer, maar dit het nie die akkuraatheid wat nodig is vir masjienkalibrasie nie.
OD staan vir die presiese, meetbare buitedeursnee. Hierdie dimensie dikteer hoe die pyp met samesmeltingstoerusting in wisselwerking tree. Die verwarmingsplate, gesiggereedskap en klemkake van 'n kolfsmeltmasjien maak staat op die presiese OD om die pyp vas te maak en eenvormige grensvlakdruk toe te pas. As jy 'n masjien vir 'n 110mm OD pyp opstel, sal dit nie 'n pyp wat van hierdie meting afwyk behoorlik vasgryp nie.
HDPE-stelsels handhaaf 'n konstante OD ongeag die drukgradering. Hierdie konstante OD verseker dat smeltgereedskap en meganiese toebehore perfek aan die buitekant van die pyp vasklem. As die OD met elke drukklas gewissel het, sou kontrakteurs verskillende samesmeltingsmasjiene en -insetsels vir elke enkele wanddikte op die mark nodig hê. Die binnedeursnee absorbeer al die dimensionele veranderinge soos die muur dikker of dunner word.
Standaard afmetingsverhouding (SDR) vs. afmetingsverhouding (DR)
Die strukturele geometrie van die pyp maak staat op 'n eenvoudige formule: SDR = OD / Minimum Muurdikte. Jy gebruik hierdie verhouding om te verstaan hoeveel polimeer die interne vloeistof van die buite-omgewing skei. 'n 110mm pyp met 'n 10mm wanddikte het 'n SDR van 11.
Alle SDR'e is DR'e, maar SDR verwys spesifiek na 'n internasionaal gestandaardiseerde reeks voorkeurnommers gebaseer op die ANSI-voorkeurnommerreeks. Algemene SDR-waardes sluit in 9, 11, 13.6, 17, 21 en 26. Hierdie spesifieke syfers stem ooreen met gestandaardiseerde drukklasse regoor die bedryf. DR kan enige berekende verhouding buite hierdie voorkeurreekse verteenwoordig, wat u in pasgemaakte vervaardiging of gespesialiseerde kanaaltoepassings kan sien.
'n Omgekeerde verband bestaan tussen die verhouding en wanddikte. 'n Laer SDR beteken 'n dikker pypwand. Dikker mure hanteer hoër interne druk en groter eksterne vragte. 'n SDR 9-pyp het 'n baie dikker wand as 'n SDR 17-pyp met presies dieselfde buitedeursnee, wat dit swaarder en meer drukbestand maak.
Nominale druk (PN), PSI en muurdikte (en)
PN dui die maksimum toelaatbare bedryfsdruk in bar by 'n basislyntemperatuur van 20°C aan. ’n PN10-gradering beteken dat die stelsel 10 bar druk aanhoudend oor ’n ontwerplewe van 50 jaar veilig hanteer. Europese, Asiatiese en Australiese projekte maak sterk staat op die PN-klassifikasiestelsel vir water- en gasnetwerke.
Noord-Amerikaanse ASTM-standaarde gebruik PSI (Pond per vierkante duim) in plaas van PN. U moet PN-graderings aan hul Imperiale ekwivalente karteer om globale voorsieningskettings te oorbrug. Versuim om hierdie eenhede akkuraat om te skakel lei tot onderspesifikasie van die pypsterkte. Byvoorbeeld, PN10 is rofweg gelyk aan 145 PSI, terwyl PN16 gelykstaande is aan 232 PSI.
Muurdikte bepaal direk die gevolglike drukgradering. Die verhoging van die wanddikte verlaag die SDR en verhoog die PN- of PSI-kapasiteit. Ingenieurs bereken die presiese wanddikte wat nodig is om bestendige vloei, oplewingsdruk en potensiële waterhamergebeurtenisse te hanteer. Jy kan nie die vereiste muurdikte raai nie; dit vereis streng hidrouliese modellering.
Volg hierdie stappe om pypafmetings in die veld voor samesmelting te verifieer:
Vind die druklyn op die buitekant van die pyp om die vermelde OD en SDR te identifiseer.
Gebruik 'n Pi-band (deursneeband) om die presiese buitedeursnee te meet en kyk vir ovaalheid.
Gebruik 'n gekalibreerde mikrometer of ultrasoniese diktemeter om die wanddikte op vier punte rondom die omtrek te meet.
Verdeel die gemete OD deur die minimum gemete wanddikte om te bevestig dat die werklike SDR ooreenstem met die druklyn.
Vergelyk hierdie veldmetings met die pasafmetings om versoenbaarheid te verseker voordat die komponente in die samesmeltingsmasjien geplaas word.
Hoe om die regte HDPE-pyppasgrootte te kies
Akkurate dimensionele data dryf verkryging en ingenieursontwerp aan. Die volgende tabelle segmenteer hierdie data volgens standaardmetingstelsels. Verifieer altyd jou spesifieke projekvereistes teen 'n gestandaardiseerde HDPE pyptoebehore groottekaart voordat materiaal bestel word. Die vertroue op verouderde katalogusse of geheue waarborg veldfoute en afgekeurde indienings.
Metrieke groottekaart (ISO 4427) – DN20 tot DN630
Hierdie metrieke groottekaart karteer DN na presiese OD en gee besonderhede oor minimum wanddikte oor algemene SDR's. Dit sluit ooreenstemmende drukklasse van PN10 tot PN20 vir PE100-materiaal in. Gebruik hierdie data om kolfsmeltmasjiene akkuraat te kalibreer en die interne volume vir hidro-toetsing te bereken.
Metrieke groottedata (ISO 4427) vir PE100
Nominale grootte (DN/OD)
SDR 17 (PN10) Muur (mm)
SDR 13,6 (PN12,5) Muur (mm)
SDR 11 (PN16) Muur (mm)
SDR 9 (PN20) Muur (mm)
32 mm
2.0
2.4
3.0
3.6
63 mm
3.8
4.7
5.8
7.1
90 mm
5.4
6.7
8.2
10.1
110 mm
6.6
8.1
10.0
12.3
160 mm
9.5
11.8
14.6
17.9
200 mm
11.9
14.7
18.2
22.4
250 mm
14.8
18.4
22.7
27.9
315 mm
18.7
23.2
28.6
35.2
400 mm
23.7
29.4
36.3
44.7
500 mm
29.7
36.8
45.4
55.8
630 mm
37.4
46.3
57.2
70.3
Imperial / IPS Groottekaart (ASTM D3035 / F714)
Ysterpypgrootte (IPS) standaardafmetings werk in duim. Hierdie standaard oorheers die Noord-Amerikaanse water- en industriële markte. Die tabel karteer nominale pypgrootte (NPS) na presiese OD. Dit gee besonderhede oor ooreenstemmende wanddiktes vir standaard afmetingsverhoudings. PSI-drukgraderings help om Noord-Amerikaanse ontwerpe te finaliseer en pas by bestaande erfenis-staalinfrastruktuurafmetings.
Imperial / IPS Sizing Data (ASTM)
Nominale pypgrootte (NPS)
Presiese OD (duim)
DR 17 (125 PSI) muur (duim)
DR 11 (200 PSI) muur (duim)
DR 9 (250 PSI) muur (duim)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
CTS (koperbuisgrootte) groottekaart vir dienslyne
CTS HDPE bedien gereeld munisipale waterdiensverbindings en residensiële toepassings met kleiner deursnee. Hierdie stelsels gebruik gewoonlik SDR 9 om duursaamheid teen grondbeweging, rotsbotsing en puntlading in vlak loopgrawe te verseker. Loodgieters bevoordeel CTS vir sy buigsaamheid wanneer hulle waterlyne om bestaande ondergrondse nutsdienste stuur.
U moet let op die OD-verskille tussen 'n 1-duim IPS-passtuk en 'n 1-duim CTS-passtuk. 'N 1-duim IPS-pyp het 'n OD van 1,315 duim. 'n 1-duim CTS-pyp het 'n OD van 1,125 duim. Deur dit te meng, waarborg 'n veldwanpassing. As 'n bemanning probeer om 'n CTS-pyp in 'n IPS-kompressiepasstuk te dwing, sal dit uitblaas die oomblik dat die lyn onder druk geplaas word.
CTS vereis spesifieke vlekvrye staal verstewings wanneer meganiese druktoebehore gebruik word. Omdat die muur relatief dun is in vergelyking met die algehele deursnee, kan die pyp onder die radiale druk van 'n vasgedraaide meganiese moer na binne ineenstort. Die invoeging van 'n verstewing behou die interne geometrie en verseker dat die O-ring behoorlik teen die pyp se buitekant seël.
Drukgradering kruisverwysing: SDR na PN (PE100 vs. PE80)
Hierdie matriks vergelyk SDR-waardes met hul ooreenstemmende PN-graderings. Materiaalgraad beïnvloed hierdie graderings grootliks. Jy kan nie aanvaar dat 'n SDR 11-pyp altyd dieselfde druk oor verskillende projekte hou nie. Die harskemie dikteer die finale hidrostatiese ontwerpbasis.
PE100 behaal 'n PN16-gradering by SDR 11. Ouer PE80-materiaal benodig 'n dikker muur (SDR 9) om dieselfde PN16-gradering te behaal. Opgradering na PE100 bespaar materiaalgewig terwyl drukkapasiteit behou word. Hierdie gewigsvermindering verlaag versendingskoste, verminder die vereiste grootte van uitgrawingstoerusting en maak veldhantering aansienlik makliker vir die pyplae.
SDR na PN kruisverwysing (PE100 vs PE80)
SDR waarde
PE100 drukgradering (PN)
PE80-drukgradering (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13,6
PN 12.5
PN 10
SDR 11
PN 16
PN 12.5
SDR 9
PN 20
PN 16
SDR 7,4
PN 25
PN 20
Hoe om die regte HDPE-pyppasgrootte te kies
Die keuse van die korrekte pasgrootte vereis 'n streng ingenieursraamwerk. Jy evalueer die stelselvereistes teen die fisiese afmetings van die komponente. Raaiwerk lei tot pypleidingfoute en oorstroomde loopgrawe. Volg hierdie tegniese evalueringskriteria om langtermyn werkverrigting en lekvrye werking te verseker.
Pas SDR by Pyp SDR (Sukseskriteria)
Jy moet SDR's pas vir boudesamesmelting. Dit verseker gelyke wanddikte oor die voeg. Ongelyke mure skep streskonsentrasies wat uiteindelik onder druk bars. Wanneer die verwarmingsplaat die polimeer smelt, verseker gelyke wande 'n eenvormige smeltkraal en 'n struktureel gesonde sweisvlak.
As jy 'n SDR 11-pyp aan 'n SDR 17-passtuk smelt, sal die verwarmingsplaat die dunner SDR 17-muur baie vinniger smelt. Die gevolglike verbinding sal 'n massiewe interne kraal aan die een kant en 'n swak bindingslyn hê. Onder sikliese drukladings dien hierdie hoog-lae wanbelyning as 'n skarnierpunt, wat lei tot stadige kraakgroei en uiteindelike gewrigskeiding.
Verifieer altyd die SDR wat op die pasliggaam gestempel is voordat die samesmeltingsproses begin word. Moenie net op die verpakkingetiket of die versendingsmanifes staatmaak nie. Fisiese verifikasie verhoed duur uitsny en herbewerking. As die druklyn onleesbaar is, gebruik 'n mikrometer om die wanddikte direk te meet.
Bereken binnedeursnee (ID) vir hidrouliese werkverrigting
Gebruik hierdie formule om die interne afmeting te bereken: ID = OD - (2 × Muurdikte). Jy moet die wanddikte twee keer aftrek omdat dit aan beide kante van die deursnee deursnee bestaan. Byvoorbeeld, 'n 160mm OD pyp met 'n SDR 11 wanddikte (14.6mm) het 'n ID van 130.8mm.
Ingenieurs bereken ID om ware hidrouliese werkverrigting te bepaal. Om die presiese ID te ken, laat jou toe om vloeisnelheid te optimaliseer en potensiële wrywingsverliese akkuraat te bereken deur die Hazen-Williams-vergelyking te gebruik. 'n Kleiner ID verhoog vloeistofsnelheid, maar verhoog ook wrywing, wat groter pompe benodig om vloeitempo's te handhaaf.
Wanneer van 'n dunwandige pyp na 'n dikwandige pyp oorgeskakel word, krimp die ID. Dit skep 'n bottelnek in die stelsel. Jy moet hierdie beperking in jou hidrouliese modellering in ag neem om onverwagte drukval stroomaf te voorkom. As die beperking ernstig is, moet jy dalk die hele pyploop vergroot om die vereiste interne vloeiarea te handhaaf.
Temperatuurverlagingsfaktore vir drukklasse
Standaard PN- en PSI-graderings neem aan dat die stelsel water teen 20°C (68°F) vervoer. Die polimeermatriks bly hoogs stabiel by hierdie basislyntemperatuur en lewer die gepubliseerde drukkapasiteit vir 'n 50-jaar leeftyd.
Wanneer werkstemperature 20°C oorskry, pas jy 'n derating faktor toe. Standaard HDPE hanteer vloeistowwe tot 60°C, maar die drukkapasiteit daal aansienlik. Soos die materiaal warm word, word dit sag en verloor dit treksterkte. Jy sal 'n laer SDR (dikker muur) moet kies om die vereiste bedryfsdruk by verhoogde temperature te handhaaf.
Byvoorbeeld, 'n PE100-pyp wat vir PN16 by 20°C gegradeer is, kan dalk net PN10 by 40°C hanteer. 'n Algemene derating vermenigvuldiger vir 40°C is 0,74. Jy vermenigvuldig die basislyndrukgradering met hierdie faktor om die werklike bedryfskapasiteit te vind. Raadpleeg die harsvervaardiger se spesifieke deratingkaarte vir presiese vermenigvuldigers. Ignoreer temperatuur-effekte waarborg voortydige pypbreuk in industriële proseslyne en warmwaterafvoertoepassings.
Algemene probleme met die grootte van HDPE-pype en hoe om dit te vermy
Onbehoorlike grootte veroorsaak ernstige installasie mislukkings. Veldwerklikhede stel dikwels foute in die aanvanklike spesifikasiefase bloot. As u hierdie risiko's verstaan, kan u robuuste versagtingstrategieë implementeer voordat die pyp in die sloot gaan.
Die gevaar van ongelyke muurdiktes in boudesamesmelting
Verbinding van komponente met verskillende wanddiktes kompromitteer die sweislas onmiddellik. Die fisiese meganika misluk omdat die verwarmingsplaat nie eenvormige termiese energie op beide oppervlaktes kan toepas nie. Dit skep ongelyke smelting, oormatige interne kralewerk en swak strukturele integriteit by die samesmeltingskoppelvlak.
Die interne kraal op die dunner pyp sal oormatig rol, wat 'n kerf-effek skep. Onder sikliese drukladings word hierdie kerf die beginpunt vir 'n stadige kraakgroei mislukking. Die pypleiding sal uiteindelik reg by die voeg verdeel, gewoonlik tydens die aanvanklike hidrostatiese druktoets.
Versag hierdie risiko deur oorgangstoebehore te gebruik wat spesifiek vervaardig is om verskillende SDR's te oorbrug. Jy kan ook bewerkingstegnieke gebruik wat deur industriestandaarde goedgekeur is om die dikker muur af te sny om by die dunner muur te pas. Die afkantingshoek moet geleidelik wees om spanningsverhogings te voorkom, tipies gemasjineer teen 'n 3:1 of 4:1 taps.
Elektrofusie-passtukke klarings en toleransies
Elektrofusiekoppelaars vereis streng OD-toleransies. Die gaping tussen die buitekant van die pyp en die pasbinne moet minimaal bly vir die verwarmingsspoele om te funksioneer. As die gaping te groot is, kan die gesmelte polimeer nie die afstand oorbrug nie, wat lei tot 'n koue sweislas en 'n lekkende verbinding.
Ovaliteit van die pyp bedreig hierdie toleransies, veral in groter diameters of opgerolde pype. Ovaliteit ontwrig pasgrootte en eenheidsgewigverspreiding. 'n Erg ovaal pyp sal nie eers in die elektrofusiekoppelaar gly nie. Verder verwyder die verpligte skraapproses ongeveer 0,2 mm geoksideerde materiaal van die pypoppervlak, wat die OD effens verminder en die ringvormige gaping vergroot.
U moet meganiese herafrondingsgereedskap tydens installasie gebruik om die sirkelvormige profiel te herstel voordat u dit saamsmelt. Klem die herafrondingsgereedskap naby die pypkant vas en trek dit vas totdat die OD binne aanvaarbare toleransies terugval. Moet nooit probeer om 'n ovaal pyp met 'n graafbak of voorhamer in 'n stewige passtuk te dwing nie.
Navigerende oorgangsbeslag (HDPE na staal/PVC)
Die oorgang van OD-beheerde HDPE na ander materiale lei tot grootte kompleksiteite. Staal en PVC gebruik dikwels verskillende IPS- of ID-beheerde standaarde. Jy kan nie eenvoudig hierdie verskillende materiale saamvoeg of staatmaak op standaard meganiese koppelings wat ontwerp is vir 'n enkele materiaaltipe nie.
Evalueer jou verbindingsopsies noukeurig. Gebruik meganiese verbindingsadapters, behoorlike flensgroottes en rugringe om die dimensionele gaping veilig te oorbrug. Flensadapters laat jou toe om die HDPE-stelsel direk aan 'n staalklep, 'n rekbare ysterpomphuis of 'n PVC-spruitstuk vas te bou.
Maak seker dat die rugring by die boutgatpatroon van die teenoorgestelde flens pas. Standaard ANSI klas 150 boutpatrone is algemeen in Noord-Amerika, terwyl PN10 of PN16 boorpatrone in Europa oorheers. U moet hierdie dimensie verifieer voordat u bestel. Gebruik 'n behoorlike elastomere pakking tussen die flensvlakke en pas die korrekte wringkragvolgorde toe om 'n waterdigte seël te verkry.
Hoe om die korrekte HDPE-pyptoebehore te spesifiseer en te bestel
Die vertaling van tegniese grootte in 'n soliede verkrygingstrategie beskerm jou projekbegroting. Duidelike spesifikasies voorkom duur opbrengste en vertragings. Vae aankoopbestellings dwing verskaffers om jou voorneme te raai, wat lei tot verkeerde aflewerings en geblokkeerde konstruksieskedules.
Standaardisering van projekspesifikasies
Skryf streng verkrygingsopdragte. Spesifiseer die presiese OD, SDR, Materiaalgraad (soos PE100) en Vervaardigingstandaard (ISO of ASTM). Moet nooit suiwer op nominale grootte bestel nie. Die vermelding van 'stuur vir my 6-duim-pyp' waarborg dat die verskaffer die verkeerde DR of die verkeerde maatstandaard sal stuur.
Sluit materiaal byvoegingsvereistes in. Spesifiseer koolstofswart-inhoud vir UV-weerstand in bogrondse toepassings. Behoorlike UV-beskerming verseker langtermyn dimensionele stabiliteit en voorkom materiaalafbraak as gevolg van blootstelling aan sonlig. Vir drinkbare water, spesifiseer die vereiste kleurstrepe (gewoonlik blou) om die lyn in die sloot te identifiseer.
Besonderhede oor die vereiste samesmeltingsmetode in die spesifikasie. As die projek geheel en al op elektrofusie staatmaak, maak seker dat alle aangekoopte toebehore die nodige strepieskodedata het vir outomatiese masjienskandering. Dit voorkom handmatige invoerfoute in die veld en verseker dat die samesmeltingsmasjien die presiese spanning en verkoelingstyd benodig vir daardie spesifieke pasgrootte toepas.
Verifieer vervaardigervoldoening en sertifisering
Vereis dimensionele toetsverslae van jou verskaffers. Betroubare vervaardigers meet OD, wanddikte en ovaalheid tydens produksie. Die hersiening van hierdie bondelverslae verseker dat die produkte aan die vereiste toleransies voldoen voordat hulle die fabriek verlaat.
Vereis voldoeningsertifikate soos WRAS, NSF of AWWA. Hierdie dokumente bewys dat die fisiese toebehore ooreenstem met die gepubliseerde groottekaarte en voldoen aan globale veiligheidstandaarde. Vir drinkbare waterstelsels is NSF 61- of WRAS-sertifisering verpligtend om chemiese uitloging in die drinkwatertoevoer te voorkom.
Voer inkomende gehaltebeheer-inspeksies op die werkplek uit. Meet die OD en wanddikte van 'n ewekansige steekproef van toebehore by aflewering met 'n mikrometer en Pi-band. Om 'n groottefout by die opstelarea op te spoor, is baie goedkoper as om 'n mislukte sweislas in 'n modderige sloot uit te sny.
Gevolgtrekking
Die gebruik van 'n akkurate groottekaart verseker stelselveiligheid en hidrouliese werkverrigting. Om die verhouding tussen OD, SDR en wanddikte te bemeester, bemagtig jou om veerkragtige pyplyninfrastruktuur te bou wat operasionele spanning weerstaan.
Oudit jou huidige projekspesifikasies om te verseker dat OD, SDR en materiaalgraad eksplisiet op alle aankoopbestellings gedefinieer word.
Bereken die vereiste ID gebaseer op jou teikenvloeisnelheid en wrywingsverlieslimiete om stroomaf drukval te voorkom.
Pas temperatuurverlagingsfaktore toe op jou drukberekeninge as jou stelsel bo die 20°C-basislyn werk.
Verskaf meganiese herafrondingsgereedskap en Pi-bande vir veldspanne wat groot deursnee of opgerolde pypinstallasies hanteer.
Versoek dimensionele voldoeningsertifikate en materiaaltoetsverslae van u pasvervaardiger voordat u versending na die werkplek magtig.
Vir projekte wat betroubare en dimensioneel versoenbare PE-pypkomponente benodig, Fusing X spesialiseer sedert 2005 in die vervaardiging, R&D en verkope van HDPE-toebehore, ondersteun deur 'n 20 000 m² produksiefasiliteit en 'n span van ongeveer 300 werknemers. Die vervaardigingsvermoëns dek kolfusie-toebehore, elektrofusie-toebehore, PE-draadtoebehore, sifoniese dreineringstoebehore, PP-R-produkte en pasgemaakte toebehore, wat breër ondersteuning bied vir ingenieurs-, water-, industriële en ander pypetoepassings.
Gereelde vrae
V: Waarom word HDPE-pyp gemeet aan buitedeursnee (OD)?
A: HDPE word deur OD gemeet om verenigbaarheid met samesmeltingstoerusting en meganiese toebehore te verseker. 'n Konstante OD laat verhittingsgereedskap, lemme en klembekke perfek pas, ongeag die pyp se interne drukgradering of wanddikte.
V: Kan ek 'n SDR 11-pyp aan 'n SDR 17-passtuk koppel?
A: Nee. Boud-versmeltingskomponente met verskillende SDR's skep ongelyke wanddiktes by die voeg. Hierdie wanverhouding veroorsaak streskonsentrasies, ongelyke smelting en swak strukturele integriteit. Jy moet 'n oorgangspasstuk gebruik of die dikker muur bewerk om by die dunner muur te pas.
V: Wat is die verskil tussen IPS- en CTS-grootte?
A: IPS staan vir Iron Pipe Size, terwyl CTS staan vir Copper Tube Size. Hulle het verskillende buitediameters vir presies dieselfde nominale grootte. 'n 1-duim IPS-pyp het 'n groter OD as 'n 1-duim CTS-pyp. Hulle is nie uitruilbaar in die veld nie.
V: Hoe beïnvloed temperatuur HDPE-drukgraderings?
A: Standaard drukgraderings geld vir water by 20°C. Soos die vloeistoftemperatuur styg, word die polimeer sag, en die drukkapasiteit neem af. Ingenieurs pas 'n derating faktor toe en kies 'n dikker muur (laer SDR) om drukkapasiteit in hoë-temperatuur toepassings te handhaaf.
V: Het PE100 'n ander groottekaart as PE80?
A: Die fisiese afmetings soos OD en wanddikte bly dieselfde, maar die drukgraderings verander. PE100 is 'n sterker hars, wat beteken dat dit 'n hoër drukgradering (PN) by presies dieselfde wanddikte behaal in vergelyking met ouer PE80-materiale.
V: Hoe bereken ek die binnedeursnee (ID) van 'n HDPE-pyp?
A: Jy bereken die ID deur twee keer die wanddikte van die buitedeursnee af te trek. Die formule is: ID = OD - (2 × Muurdikte). Hierdie berekening bepaal die werklike vloeiarea vir hidrouliese modellering en wrywingverliesberekeninge.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori