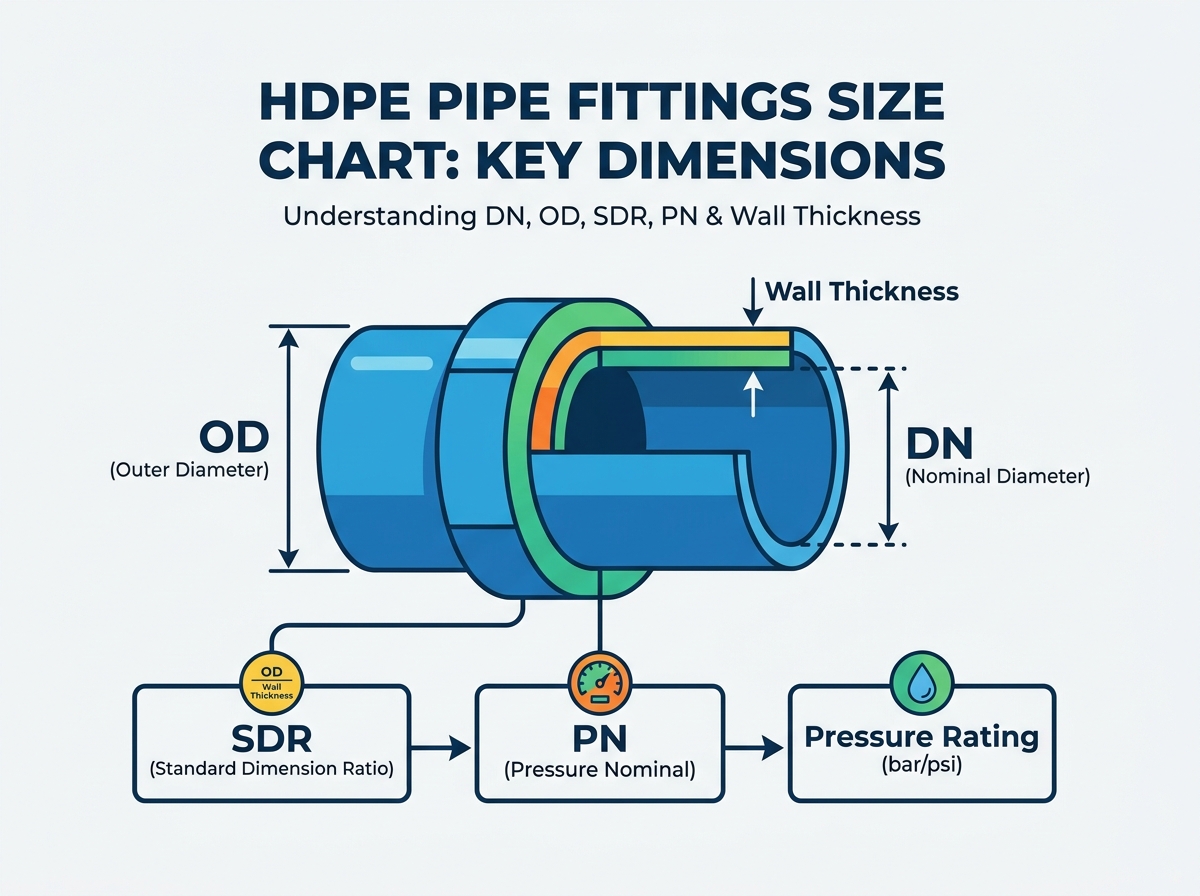
Integriteti i çdo sistemi tubacionesh polietileni me densitet të lartë mbështetet tërësisht në përputhjen e saktë të dimensioneve të tubave dhe pajisjeve. Ngatërrimi i diametrit nominal (DN), diametrit të jashtëm (OD), raportit standard të dimensionit (SDR) dhe presionit nominal (PN) çon në nyje të gabuara të shkrirjes, dështime të presionit dhe vonesa të kushtueshme të prokurimit. Kur ekuipazhet në terren përpiqen të bashkojnë komponentët që nuk përputhen, nyjet e dobëta që rezultojnë dështojnë nën testimin e presionit ose gjatë shërbimit aktiv. Inxhinierët duhet t'i kuptojnë këto parametra për të siguruar besueshmërinë e sistemit. Ky udhëzues shërben si një burim teknik përfundimtar për navigimin e standardeve të madhësisë ISO 4427 dhe ASTM. Ne ofrojmë të dhënat e nevojshme për të specifikuar, vlerësuar dhe prokuruar pajisjet e sakta për aplikime industriale, komunale dhe komerciale. Duke përdorur një të saktë Grafiku i madhësisë së pajisjeve të tubave HDPE eliminon supozimet, duke siguruar që infrastruktura juaj e tubacionit të trajtojë rrjedhën dhe presionin e kërkuar pa kompromis strukturor.
OD është konstante, ID ndryshon: Diametri i jashtëm (OD) i tubit HDPE dhe i pajisjeve mbetet konstant për një madhësi nominale të caktuar, ndërsa diametri i brendshëm (ID) luhatet bazuar në trashësinë e murit të diktuar nga SDR.
SDR dikton kapacitetin e presionit: Një raport më i ulët standard i dimensionit (SDR) tregon një mur më të trashë dhe një vlerësim më të lartë presioni (PN ose PSI). SDR 11 do t'i rezistojë presionit më të lartë se SDR 17.
Ekzistojnë standarde të shumëfishta të përmasave: Inxhinierët duhet të identifikojnë në mënyrë eksplicite nëse një sistem përdor standardet Metrike (mm), Madhësia e tubit të hekurit (IPS) ose Madhësia e tubit të bakrit (CTS) përpara se të konsultohen me një grafik të madhësisë së pajisjeve të tubave HDPE.
Përputhshmëria e shkrirjes është e panegociueshme: për saldim të besueshëm me shkrirje prapa, SDR dhe trashësia e murit të montimit duhet të përputhen saktësisht me SDR dhe trashësinë e murit të tubit ngjitur.
Çështjet e klasës së materialit: Grafikët e përmasave duhet të vlerësohen në kontekstin e shkallës së rrëshirës (p.sh. PE100 kundrejt PE80), pasi PE100 arrin nivele më të larta presioni në të njëjtën trashësi muri krahasuar me materialet e vjetra.
Tabela e Përmbajtjes
Ndrysho
Grafiku i madhësisë së pajisjeve të tubave HDPE: Metrikë, IPS, CTS dhe SDR
Kontraktorët dhe inxhinierët shpesh ngatërrojnë konventat e përmasave metrike dhe perandorake në vendet ndërkombëtare të punës. Keqinterpretimi i një akronimi të vetëm në një dorëzim material shkakton gabime të rënda specifikimi. Ju duhet t'i deshifroni këto terma me saktësi për të zgjedhur komponentët e duhur për tubacionin tuaj. Një keqkuptim i vogël i raportit të dimensioneve rezulton në renditjen e materialeve që thjesht nuk mund të shkrihen së bashku në kanal.
Diametri nominal (DN) kundrejt diametrit të jashtëm (OD)
DN përfaqëson përcaktimin standard metrikë evropian për madhësinë. Ai vepron si një etiketë e përshtatshme gjatë fazës fillestare të projektimit sesa një matje e saktë fizike. Për shembull, një tub DN 100 nuk mat saktësisht 100 milimetra në asnjë dimension. Inxhinierët përdorin DN për të kategorizuar klasat e tubave në vizatime, por i mungon saktësia e kërkuar për kalibrimin e makinës.
OD qëndron për diametrin e jashtëm të saktë dhe të matshëm. Ky dimension dikton se si tubi ndërvepron me pajisjet e shkrirjes. Pllakat e ngrohjes, veglat e ballafaqimit dhe nofullat shtrënguese të një makinerie të shkrirjes së prapanicës mbështeten në OD-në e saktë për të siguruar tubin dhe për të aplikuar presion të njëtrajtshëm ndërfaqe. Nëse vendosni një makinë për një tub OD 110 mm, ai nuk do të kapë siç duhet një tub që devijon nga kjo matje.
Sistemet HDPE mbajnë një OD konstante pavarësisht nga vlerësimi i presionit. Kjo OD konstante siguron që veglat e shkrirjes dhe pajisjet mekanike të mbërthehen në mënyrë të përsosur në pjesën e jashtme të tubit. Nëse OD do të luhatej me çdo klasë presioni, kontraktorët do të kishin nevojë për makineri të ndryshme shkrirje dhe inserte për çdo trashësi muri të vetëm në treg. Diametri i brendshëm thith të gjitha ndryshimet dimensionale ndërsa muri bëhet më i trashë ose më i hollë.
Raporti standard i dimensionit (SDR) kundrejt raportit të dimensionit (DR)
Gjeometria strukturore e tubit mbështetet në një formulë të thjeshtë: SDR = OD / Trashësia minimale e murit. Ju përdorni këtë raport për të kuptuar se sa polimer ndan lëngun e brendshëm nga mjedisi i jashtëm. Një tub 110 mm me një trashësi muri 10 mm ka një SDR prej 11.
Të gjitha SDR-të janë DR, por SDR i referohet në mënyrë specifike një serie të standardizuar ndërkombëtarisht të numrave të preferuar bazuar në serinë e numrave të preferuar ANSI. Vlerat e zakonshme SDR përfshijnë 9, 11, 13.6, 17, 21 dhe 26. Këta numra specifikë përputhen me klasat e standardizuara të presionit në të gjithë industrinë. DR mund të përfaqësojë çdo raport të llogaritur jashtë këtyre serive të preferuara, të cilat mund t'i shihni në prodhim me porosi ose në aplikacionet e specializuara të kanaleve.
Ekziston një marrëdhënie e kundërt midis raportit dhe trashësisë së murit. Një SDR më e ulët do të thotë një mur tubi më i trashë. Muret më të trasha trajtojnë presione më të larta të brendshme dhe ngarkesa më të mëdha të jashtme. Një tub SDR 9 përmban një mur shumë më të trashë se një tub SDR 17 me të njëjtin diametër të jashtëm, duke e bërë atë më të rëndë dhe më rezistent ndaj presionit.
Presioni nominal (PN), PSI dhe trashësia e murit (en)
PN tregon presionin maksimal të lejueshëm të funksionimit në bar në një temperaturë bazë prej 20°C. Një vlerësim PN10 do të thotë se sistemi trajton në mënyrë të sigurt 10 bar presion vazhdimisht gjatë një jetëgjatësie 50-vjeçare. Projektet evropiane, aziatike dhe australiane mbështeten shumë në sistemin e klasifikimit PN për rrjetet e ujit dhe gazit.
Standardet ASTM të Amerikës së Veriut përdorin PSI (Pounds per Inch Square) në vend të PN. Ju duhet të hartoni vlerësimet PN me ekuivalentët e tyre Imperial për të kapërcyer zinxhirët globalë të furnizimit. Dështimi i konvertimit të saktë të këtyre njësive çon në nën-specifikimin e forcës së tubit. Për shembull, PN10 përafërsisht barazohet me 145 PSI, ndërsa PN16 barazohet me 232 PSI.
Trashësia e murit përcakton drejtpërdrejt normën e presionit që rezulton. Rritja e trashësisë së murit ul SDR dhe rrit kapacitetin PN ose PSI. Inxhinierët llogaritin trashësinë e saktë të murit që kërkohet për të trajtuar rrjedhën në gjendje të qëndrueshme, presionet e rritjes dhe ngjarjet e mundshme të çekiçit të ujit. Ju nuk mund të merrni me mend trashësinë e kërkuar të murit; kërkon modelim të rreptë hidraulik.
Për të verifikuar dimensionet e tubit në terren përpara shkrirjes, ndiqni këto hapa:
Gjeni vijën e printimit në pjesën e jashtme të tubit për të identifikuar OD dhe SDR të deklaruara.
Përdorni një shirit Pi (kasetë me diametër) për të matur diametrin e saktë të jashtëm dhe për të kontrolluar për ovalitet.
Përdorni një mikrometër të kalibruar ose matës të trashësisë tejzanor për të matur trashësinë e murit në katër pika rreth perimetrit.
Ndani OD-në e matur me trashësinë minimale të matur të murit për të konfirmuar se SDR aktuale përputhet me linjën e printimit.
Krahasoni këto matje në terren me dimensionet e montimit për të siguruar përputhshmëri përpara se të vendosni komponentët në makinën e shkrirjes.
Si të zgjidhni madhësinë e duhur të montimit të tubit HDPE
Të dhënat e sakta dimensionale drejtojnë prokurimin dhe dizajnin inxhinierik. Tabelat e mëposhtme i segmentojnë këto të dhëna sipas sistemeve standarde të matjes. Gjithmonë verifikoni kërkesat tuaja specifike të projektit kundrejt një standardi Grafiku i madhësisë së pajisjeve të tubave HDPE përpara se të porosisni materiale. Mbështetja në katalogë ose memorie të vjetruara garanton gabime në terren dhe dërgesa të refuzuara.
Grafiku i përmasave metrike (ISO 4427) – DN20 në DN630
Ky grafik metrik i përmasave harton DN në OD të saktë dhe detajon trashësinë minimale të murit nëpër SDR-të e zakonshme. Ai përfshin klasat përkatëse të presionit nga PN10 në PN20 për materialet PE100. Përdorni këto të dhëna për të kalibruar me saktësi makineritë e shkrirjes së prapanicës dhe për të llogaritur volumin e brendshëm për testim hidro.
Të dhënat e madhësisë metrike (ISO 4427) për PE100
Madhësia nominale (DN/OD)
SDR 17 (PN10) Muri (mm)
SDR 13,6 (PN12,5) Muri (mm)
SDR 11 (PN16) Muri (mm)
SDR 9 (PN20) Muri (mm)
32 mm
2.0
2.4
3.0
3.6
63 mm
3.8
4.7
5.8
7.1
90 mm
5.4
6.7
8.2
10.1
110 mm
6.6
8.1
10.0
12.3
160 mm
9.5
11.8
14.6
17.9
200 mm
11.9
14.7
18.2
22.4
250 mm
14.8
18.4
22.7
27.9
315 mm
18.7
23.2
28.6
35.2
400 mm
23.7
29.4
36.3
44.7
500 mm
29.7
36.8
45.4
55.8
630 mm
37.4
46.3
57.2
70.3
Grafiku i përmasave Imperial / IPS (ASTM D3035 / F714)
Dimensionet standarde të madhësisë së tubit të hekurit (IPS) funksionojnë në inç. Ky standard dominon tregjet e ujit dhe industriale të Amerikës së Veriut. Tabela harton madhësinë nominale të tubit (NPS) në OD të saktë. Ai detajon trashësitë përkatëse të murit për raportet standarde të dimensioneve. Vlerësimet e presionit PSI ndihmojnë në finalizimin e modeleve të Amerikës së Veriut dhe përputhen me dimensionet ekzistuese të infrastrukturës së çelikut të trashëguar.
Të dhënat e madhësisë Imperial / IPS (ASTM)
Madhësia nominale e tubit (NPS)
OD e saktë (inç)
DR 17 (125 PSI) Muri (inç)
Muri DR 11 (200 PSI) (inç)
Muri DR 9 (250 PSI) (inç)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4 '
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10 '
10.750
0.632
0.977
1.194
12 '
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
Grafiku i madhësisë CTS (Madhësia e tubit të bakrit) për linjat e shërbimit
CTS HDPE shpesh shërben për lidhjet e shërbimeve komunale të ujit dhe aplikacionet rezidenciale me diametër më të vogël. Këto sisteme zakonisht përdorin SDR 9 për të siguruar qëndrueshmëri ndaj lëvizjes së tokës, përplasjes së shkëmbinjve dhe ngarkimit të pikës në llogore të cekëta. Hidraulikët favorizojnë CTS për fleksibilitetin e saj kur kalon linjat e ujit rreth shërbimeve ekzistuese nëntokësore.
Duhet të vini re ndryshimet OD midis një montimi IPS 1 inç dhe një montimi CTS 1 inç. Një tub IPS 1 inç ka një OD prej 1,315 inç. Një tub CTS 1 inç ka një OD prej 1,125 inç. Përzierja e këtyre garanton një mospërputhje në terren. Nëse një ekuipazh përpiqet të detyrojë një tub CTS në një pajisje kompresimi IPS, ai do të shpërthejë në momentin që linja është nën presion.
CTS kërkon ngurtësues specifikë prej çeliku të pandryshkshëm kur përdoren pajisje mekanike të ngjeshjes. Për shkak se muri është relativisht i hollë në krahasim me diametrin e përgjithshëm, tubi mund të shembet nga brenda nën presionin radial të një dado mekanike të shtrënguar. Futja e një ngurtësues ruan gjeometrinë e brendshme dhe siguron mbylljen e duhur të unazës O në pjesën e jashtme të tubit.
Referenca e kryqëzuar e vlerësimit të presionit: SDR në PN (PE100 kundrejt PE80)
Kjo matricë krahason vlerat SDR me vlerësimet e tyre korresponduese PN. Nota e materialit ndikon shumë në këto vlerësime. Ju nuk mund të supozoni se një tub SDR 11 mban gjithmonë të njëjtin presion në projekte të ndryshme. Kimia e rrëshirës dikton bazën përfundimtare të projektimit hidrostatik.
PE100 arrin një vlerësim PN16 në SDR 11. Materiali i vjetër PE80 kërkon një mur më të trashë (SDR 9) për të arritur të njëjtin vlerësim PN16. Përmirësimi në PE100 kursen peshën e materialit duke ruajtur kapacitetin e presionit. Ky reduktim i peshës ul kostot e transportit, zvogëlon madhësinë e kërkuar të pajisjeve të gërmimit dhe e bën trajtimin në terren dukshëm më të lehtë për shtresat e tubave.
Referenca e kryqëzuar SDR në PN (PE100 kundrejt PE80)
Vlera SDR
Vlerësimi i presionit PE100 (PN)
Vlerësimi i presionit PE80 (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13.6
PN 12.5
PN 10
SDR 11
PN 16
PN 12.5
SDR 9
PN 20
PN 16
SDR 7.4
PN 25
PN 20
Si të zgjidhni madhësinë e duhur të montimit të tubit HDPE
Zgjedhja e madhësisë së duhur të montimit kërkon një kornizë të rreptë inxhinierike. Ju vlerësoni kërkesat e sistemit kundrejt dimensioneve fizike të komponentëve. Supozimet çojnë në dështime të tubacionit dhe llogore të përmbytura. Ndiqni këto kritere të vlerësimit teknik për të siguruar performancë afatgjatë dhe funksionim pa rrjedhje.
Përputhja e SDR-së me SDR të tubit (Kriteret e Suksesit)
Duhet të përputheni me SDR-të për shkrirjen e prapanicës. Kjo siguron trashësi të barabartë të murit përgjatë bashkimit. Muret e pabarabarta krijojnë përqendrime stresi që përfundimisht çahen nën presion. Kur pllaka ngrohëse shkrin polimerin, muret e barabarta sigurojnë një rruazë të shkrirë uniforme dhe një ndërfaqe saldimi strukturor të shëndoshë.
Nëse bashkoni një tub SDR 11 me një pajisje SDR 17, pllaka ngrohëse do të shkrijë shumë më shpejt murin më të hollë SDR 17. Lidhja që rezulton do të ketë një rruazë të brendshme masive në njërën anë dhe një linjë të dobët lidhjeje. Nën ngarkesat e presionit ciklik, ky shtrembërim shumë i ulët vepron si një pikë varëse, duke çuar në rritjen e ngadaltë të plasaritjes dhe ndarjen eventuale të nyjeve.
Gjithmonë verifikoni SDR-në e stampuar në trupin e montimit përpara se të filloni procesin e shkrirjes. Mos u mbështetni vetëm në etiketën e paketimit ose në manifestin e transportit. Verifikimi fizik parandalon prerjet dhe ripunimet e kushtueshme. Nëse vija e printimit është e palexueshme, përdorni një mikrometër për të matur drejtpërdrejt trashësinë e murit.
Llogaritja e diametrit të brendshëm (ID) për performancën hidraulike
Përdorni këtë formulë për të llogaritur dimensionin e brendshëm: ID = OD - (2 × Trashësia e murit). Duhet të zbrisni dy herë trashësinë e murit, sepse ajo ekziston në të dy anët e seksionit kryq të diametrit. Për shembull, një tub OD 160 mm me një trashësi muri SDR 11 (14,6 mm) ka një ID prej 130,8 mm.
Inxhinierët llogaritin ID për të përcaktuar performancën e vërtetë hidraulike. Njohja e saktë e ID-së ju lejon të optimizoni shpejtësinë e rrjedhës dhe të llogaritni me saktësi humbjet e mundshme të fërkimit duke përdorur ekuacionin Hazen-Williams. Një ID më e vogël rrit shpejtësinë e lëngut, por gjithashtu rrit fërkimin, duke kërkuar pompa më të mëdha për të ruajtur shpejtësinë e rrjedhës.
Kur kaloni nga një tub me mure të hollë në një tub me mure të trashë, ID-ja tkurret. Kjo krijon një pengesë në sistem. Ju duhet të merrni parasysh këtë kufizim në modelimin tuaj hidraulik për të parandaluar rëniet e papritura të presionit në drejtim të rrymës. Nëse kufizimi është i rëndë, mund t'ju duhet të rritni të gjithë rrjedhën e tubit për të ruajtur zonën e kërkuar të rrjedhës së brendshme.
Faktorët e zvogëlimit të temperaturës për klasat e presionit
Vlerësimet standarde PN dhe PSI supozojnë se sistemi transporton ujë në 20°C (68°F). Matrica e polimerit mbetet shumë e qëndrueshme në këtë temperaturë bazë, duke ofruar kapacitetet e presionit të publikuara për një jetëgjatësi 50-vjeçare.
Kur temperaturat e funksionimit kalojnë 20°C, aplikoni një faktor zvogëlimi. HDPE standarde trajton lëngjet deri në 60°C, por kapaciteti i presionit bie ndjeshëm. Ndërsa materiali nxehet, ai zbutet dhe humbet forcën në tërheqje. Ju do të duhet të zgjidhni një SDR më të ulët (mur më të trashë) për të ruajtur presionin e kërkuar të funksionimit në temperatura të ngritura.
Për shembull, një tub PE100 i vlerësuar për PN16 në 20°C mund të trajtojë PN10 vetëm në 40°C. Një shumëzues i zakonshëm degradues për 40°C është 0.74. Ju shumëzoni vlerësimin bazë të presionit me këtë faktor për të gjetur kapacitetin aktual të funksionimit. Konsultohuni me tabelat specifike të degradimit të prodhuesit të rrëshirës për shumëzuesit e saktë. Injorimi i efekteve të temperaturës garanton këputje të parakohshme të tubit në linjat e procesit industrial dhe aplikimet e shkarkimit të ujit të nxehtë.
Problemet e zakonshme të rregullimit të tubave HDPE dhe si t'i shmangni ato
Madhësia e gabuar shkakton dështime të rënda të instalimit. Realitetet në terren shpesh ekspozojnë të metat në fazën fillestare të specifikimit. Kuptimi i këtyre rreziqeve ju lejon të zbatoni strategji të fuqishme zbutëse përpara se tubi të hyjë në hendek.
Rreziku i trashësisë së murit të mospërputhur në Butt Fusion
Bashkimi i komponentëve me trashësi të ndryshme muri komprometon saldimin menjëherë. Mekanika fizike dështon sepse pllaka ngrohëse nuk mund të aplikojë energji termike uniforme në të dy sipërfaqet. Kjo krijon shkrirje të pabarabartë, rruaza të tepërta të brendshme dhe integritet të dobët strukturor në ndërfaqen e shkrirjes.
Rruaza e brendshme në tubin më të hollë do të rrokulliset shumë, duke krijuar një efekt të nivelit. Nën ngarkesat e presionit ciklik, ky nivel bëhet pika fillestare për një dështim të ngadaltë të rritjes së çarjes. Tubacioni përfundimisht do të ndahet pikërisht në bashkim, zakonisht gjatë provës fillestare të presionit hidrostatik.
Zbuteni këtë rrezik duke përdorur pajisje tranzicioni të prodhuara posaçërisht për të kapërcyer SDR të ndryshme. Ju gjithashtu mund të përdorni teknikat e përpunimit të miratuara nga standardet e industrisë për të zbërthyer murin më të trashë poshtë për t'u përshtatur me murin më të hollë. Këndi i zgavrës duhet të jetë gradual për të parandaluar ngritjen e stresit, zakonisht të përpunuar në një konik 3:1 ose 4:1.
Hapësirat dhe tolerancat e montimit të elektrofuzionit
Çiftuesit elektrofuzion kërkojnë toleranca strikte OD. Hendeku midis pjesës së jashtme të tubit dhe pjesës së brendshme të montimit duhet të mbetet minimale që bobinat e ngrohjes të funksionojnë. Nëse hendeku është shumë i madh, polimeri i shkrirë nuk mund të kapërcejë distancën, duke rezultuar në një saldim të ftohtë dhe një lidhje që rrjedh.
Ovaliteti i tubave kërcënon këto toleranca, veçanërisht në diametra më të mëdhenj ose tubat me mbështjellje. Ovaliteti çrregullon madhësinë e përshtatshme dhe shpërndarjen e peshës në njësi. Një tub shumë ovale nuk do të rrëshqasë as në bashkuesin e elektrofuzionit. Për më tepër, procesi i detyrueshëm i gërvishtjes heq rreth 0.2 mm material të oksiduar nga sipërfaqja e tubit, gjë që pakëson OD dhe rrit hendekun unazor.
Duhet të përdorni mjete mekanike ri-rrumbullakimi gjatë instalimit për të rivendosur profilin rrethor përpara shkrirjes. Mbërtheni mjetin e rrumbullakosur pranë skajit të tubit dhe shtrëngojeni derisa OD të bjerë brenda tolerancave të pranueshme. Asnjëherë mos u përpiqni të detyroni një tub ovale në një pajisje të ngurtë duke përdorur një kovë ekskavatori ose vare.
Pajisjet e kalimit të lundrimit (HDPE në çelik/PVC)
Kalimi nga HDPE i kontrolluar nga OD në materiale të tjera paraqet kompleksitet të përmasave. Çeliku dhe PVC shpesh përdorin standarde të ndryshme IPS ose ID të kontrolluara. Ju nuk mund thjesht t'i bashkoni këto materiale të ndryshme së bashku ose të mbështeteni në bashkime mekanike standarde të krijuara për një lloj materiali të vetëm.
Vlerësoni me kujdes opsionet tuaja të lidhjes. Përdorni përshtatës mekanikë të nyjeve, madhësitë e duhura të fllanxhave dhe unazat mbështetëse për të kapërcyer në mënyrë të sigurt hendekun dimensional. Përshtatësit e fllanxhave ju lejojnë të mbyllni sistemin HDPE direkt në një valvul çeliku, një strehë pompe hekuri duktile ose një kolektor PVC.
Sigurohuni që unaza mbështetëse të përputhet me modelin e vrimës së bulonave të fllanxhës kundërshtare. Modelet standarde të bulonave të klasës 150 ANSI janë të zakonshme në Amerikën e Veriut, ndërsa modelet e shpimit PN10 ose PN16 mbizotërojnë në Evropë. Duhet të verifikoni këtë dimension përpara se të porosisni. Përdorni një copë litari të duhur elastomerike midis faqeve të fllanxhave dhe aplikoni sekuencën e saktë të çift rrotullues për të arritur një mbyllje të papërshkueshme nga uji.
Si të specifikoni dhe porosisni pajisjet e sakta të tubave HDPE
Përkthimi i përmasave teknike në një strategji solide prokurimi mbron buxhetin e projektit tuaj. Specifikimet e qarta parandalojnë kthimet dhe vonesat e kushtueshme. Urdhrat e paqarta të blerjeve i detyrojnë furnitorët të hamendësojnë qëllimin tuaj, duke çuar në dërgesa të pasakta dhe në bllokim të orareve të ndërtimit.
Standardizimi i specifikimeve të projektit
Shkruani përmbledhje strikte të prokurimit. Specifikoni saktë OD, SDR, klasën e materialit (si PE100) dhe standardin e prodhimit (ISO ose ASTM). Asnjëherë mos porosisni bazuar thjesht në madhësinë nominale. Deklarimi 'më dërgo tubin 6 inç' garanton që furnizuesi do të dërgojë DR të gabuar ose standardin e gabuar të madhësisë.
Përfshini kërkesat për aditivët e materialit. Specifikoni përmbajtjen e karbonit të zi për rezistencën ndaj UV në aplikimet mbi tokë. Mbrojtja e duhur UV siguron stabilitet afatgjatë të dimensioneve dhe parandalon degradimin e materialit nga ekspozimi ndaj dritës së diellit. Për ujin e pijshëm, specifikoni shiritin e kërkuar të ngjyrës (zakonisht blu) për të identifikuar vijën në kanal.
Detajoni metodën e kërkuar të shkrirjes në specifikim. Nëse projekti mbështetet tërësisht në elektrofuzionin, sigurohuni që të gjitha pajisjet e prokuruara të kenë të dhënat e nevojshme të barkodit për skanimin e automatizuar të makinës. Kjo parandalon gabimet e hyrjes manuale në terren dhe siguron që makina e shkrirjes të zbatojë tensionin e saktë dhe kohën e ftohjes që kërkohet për atë madhësi specifike të montimit.
Verifikimi i pajtueshmërisë dhe certifikatave të prodhuesit
Kërkoni raporte testimi dimensionale nga furnitorët tuaj. Prodhuesit me reputacion matin OD, trashësinë e murit dhe ovalitetin gjatë prodhimit. Rishikimi i këtyre raporteve të grupeve siguron që produktet plotësojnë tolerancat e kërkuara përpara se të largohen nga fabrika.
Kërkoni certifikata të pajtueshmërisë si WRAS, NSF ose AWWA. Këto dokumente vërtetojnë se pajisjet fizike përputhen me grafikët e publikuar të madhësisë dhe plotësojnë standardet globale të sigurisë. Për sistemet e ujit të pijshëm, certifikimi NSF 61 ose WRAS është i detyrueshëm për të parandaluar kullimin kimik në furnizimin me ujë të pijshëm.
Kryeni inspektime të kontrollit të cilësisë në vendin e punës. Matni OD dhe trashësinë e murit të një kampioni të rastësishëm pajisjesh pas dorëzimit duke përdorur një mikrometër dhe shirit Pi. Kapja e një gabimi të madhësisë në zonën e vendosjes është shumë më e lirë sesa prerja e një saldimi të dështuar në një kanal me baltë.
konkluzioni
Përdorimi i një grafiku të saktë të përmasave siguron sigurinë e sistemit dhe performancën hidraulike. Zotërimi i marrëdhënies midis OD, SDR dhe trashësisë së murit ju fuqizon të ndërtoni infrastrukturë elastike tubacioni që i reziston streseve operacionale.
Kontrolloni specifikimet aktuale të projektit tuaj për të siguruar që OD, SDR dhe klasa e materialit janë të përcaktuara në mënyrë eksplicite në të gjitha porositë e blerjeve.
Llogaritni ID-në e kërkuar bazuar në shpejtësinë tuaj të synuar të rrjedhës dhe kufijtë e humbjes së fërkimit për të parandaluar rënien e presionit në rrjedhën e poshtme.
Aplikoni faktorët e uljes së temperaturës në llogaritjet tuaja të presionit nëse sistemi juaj funksionon mbi nivelin bazë 20°C.
Bleni mjete mekanike ri-rrumbullakimi dhe shirita Pi për ekipet në terren që trajtojnë instalime tubash me diametër të madh ose me mbështjellje.
Kërkoni certifikata përputhshmërie dimensionale dhe raporte të provës së materialit nga prodhuesi juaj i montimit përpara se të autorizoni dërgesën në vendin e punës.
Për projektet që kërkojnë komponentë të besueshëm dhe të përputhshëm me dimensione të tubacioneve PE, Fusing X është specializuar në prodhimin, kërkimin dhe zhvillimin dhe shitjen e pajisjeve HDPE që nga viti 2005, të mbështetur nga një 20,000 m² objekti i prodhimit dhe një ekip prej rreth 300 punonjësish. Aftësitë e tij prodhuese mbulojnë pajisje të shkrirjes së prapanicës, pajisje elektrofusioni, pajisje të filetuara PE, pajisje kullimi sifonike, produkte PP-R dhe pajisje të personalizuara, duke ofruar mbështetje më të gjerë për inxhinieri, ujë, industriale dhe aplikime të tjera të tubacioneve.
FAQ
Pyetje: Pse tubi HDPE matet me diametrin e jashtëm (OD)?
A: HDPE matet me OD për të siguruar përputhshmërinë me pajisjet e shkrirjes dhe pajisjet mekanike. Një OD konstante lejon që veglat e ngrohjes, tehët përballë dhe nofullat shtrënguese të përshtaten në mënyrë të përsosur, pavarësisht nga vlerësimi i presionit të brendshëm të tubit ose trashësia e murit.
Pyetje: A mund të bashkoj një tub SDR 11 me një pajisje SDR 17?
Përgjigje: Jo. Komponentët e shkrirjes së prapanicës me SDR të ndryshme krijon trashësi të pabarabarta të murit në bashkim. Kjo mospërputhje shkakton përqendrime stresi, shkrirje të pabarabartë dhe integritet të dobët strukturor. Duhet të përdorni një montim tranzicioni ose të përpunoni murin më të trashë që të përputhet me murin më të hollë.
Pyetje: Cili është ndryshimi midis madhësisë IPS dhe CTS?
Përgjigje: IPS qëndron për madhësinë e tubit të hekurit, ndërsa CTS qëndron për madhësinë e tubit të bakrit. Ata kanë diametra të ndryshëm të jashtëm për të njëjtën madhësi nominale. Një tub IPS 1 inç ka një OD më të madh se një tub CTS 1 inç. Ato nuk janë të këmbyeshme në terren.
Pyetje: Si ndikon temperatura në vlerësimet e presionit të HDPE?
Përgjigje: Vlerësimet standarde të presionit zbatohen për ujin në 20°C. Ndërsa temperatura e lëngut rritet, polimeri zbutet dhe kapaciteti i presionit zvogëlohet. Inxhinierët aplikojnë një faktor zvogëlimi dhe zgjedhin një mur më të trashë (SDR më të ulët) për të ruajtur kapacitetin e presionit në aplikimet me temperaturë të lartë.
Pyetje: A ka PE100 një tabelë madhësie të ndryshme nga PE80?
Përgjigje: Dimensionet fizike si OD dhe trashësia e murit mbeten të njëjta, por vlerësimet e presionit ndryshojnë. PE100 është një rrëshirë më e fortë, që do të thotë se arrin një vlerësim më të lartë presioni (PN) në të njëjtën trashësi muri krahasuar me materialet më të vjetra PE80.
Pyetje: Si mund të llogaris diametrin e brendshëm (ID) të një tubi HDPE?
Përgjigje: Ju e llogaritni ID-në duke zbritur dyfishin e trashësisë së murit nga diametri i jashtëm. Formula është: ID = OD - (2 × Trashësia e murit). Kjo llogaritje përcakton zonën aktuale të rrjedhës për modelimin hidraulik dhe llogaritjet e humbjes së fërkimit.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori