L'integrità di qualsiasi sistema di tubazioni in polietilene ad alta densità dipende interamente dalla precisa corrispondenza dimensionale di tubi e raccordi. La confusione tra diametro nominale (DN), diametro esterno (OD), rapporto dimensionale standard (SDR) e pressione nominale (PN) porta a giunti di fusione difettosi, guasti alla pressione e costosi ritardi nell'approvvigionamento. Quando le squadre sul campo tentano di fondere componenti non corrispondenti, i giunti deboli risultanti falliscono durante i test di pressione o durante il servizio attivo. Gli ingegneri devono comprendere questi parametri per garantire l'affidabilità del sistema. Questa guida costituisce una risorsa tecnica definitiva per orientarsi tra gli standard di dimensionamento ISO 4427 e ASTM. Forniamo i dati necessari per specificare, valutare e procurare i raccordi corretti per applicazioni industriali, comunali e commerciali. Utilizzando un accurato La tabella delle dimensioni dei raccordi per tubi in HDPE elimina le congetture, garantendo che l'infrastruttura della tubazione gestisca il flusso e la pressione richiesti senza compromessi strutturali.
Il diametro esterno è costante, il diametro interno varia: il diametro esterno (OD) dei tubi e dei raccordi in HDPE rimane costante per una data dimensione nominale, mentre il diametro interno (ID) varia in base allo spessore della parete dettato dall'SDR.
L'SDR determina la capacità di pressione: un rapporto dimensionale standard (SDR) inferiore indica una parete più spessa e una pressione nominale più elevata (PN o PSI). L'SDR 11 resisterà a una pressione maggiore rispetto all'SDR 17.
Esistono più standard di dimensionamento: gli ingegneri devono identificare esplicitamente se un sistema utilizza standard metrici (mm), dimensioni del tubo di ferro (IPS) o dimensioni del tubo di rame (CTS) prima di consultare una tabella delle dimensioni dei raccordi per tubi in HDPE.
La compatibilità della fusione non è negoziabile: per una saldatura per fusione di testa affidabile, l'SDR e lo spessore della parete del raccordo devono corrispondere esattamente all'SDR e allo spessore della parete del tubo adiacente.
Il grado del materiale è importante: le tabelle delle dimensioni devono essere valutate nel contesto del grado della resina (ad esempio, PE100 rispetto a PE80), poiché il PE100 raggiunge valori di pressione più elevati allo stesso spessore della parete rispetto ai materiali preesistenti.
Sommario
Attiva/disattiva
Tabella delle dimensioni dei raccordi per tubi in HDPE: sistema metrico, IPS, CTS e SDR
Appaltatori e ingegneri spesso confondono le convenzioni di dimensionamento metriche e imperiali nei cantieri internazionali. L'errata interpretazione di un singolo acronimo su un materiale presentato causa gravi errori di specifica. È necessario decodificare accuratamente questi termini per selezionare i componenti corretti per la pipeline. Un piccolo malinteso sul rapporto dimensionale porta a ordinare materiali che semplicemente non possono essere fusi insieme nella trincea.
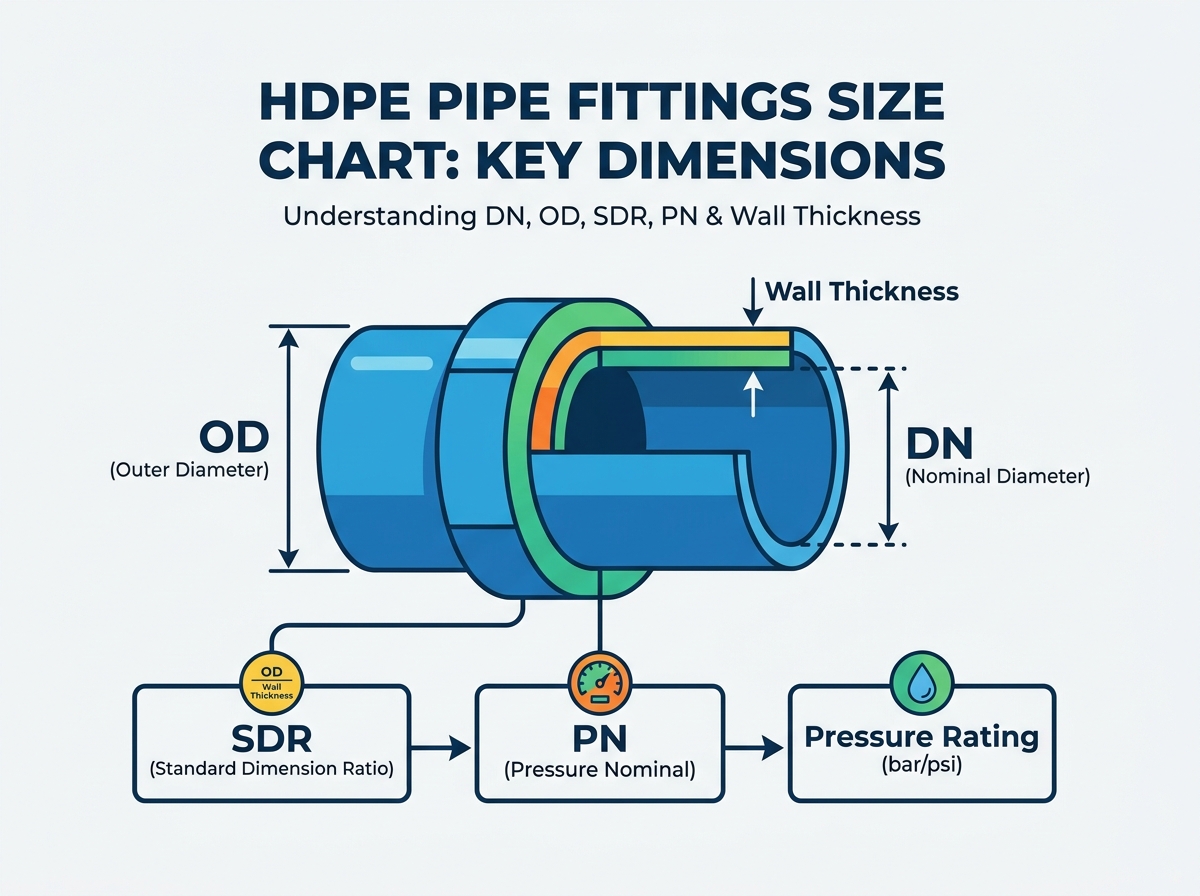
Diametro nominale (DN) rispetto al diametro esterno (OD)
DN rappresenta la designazione dello standard metrico europeo per le dimensioni. Funziona come una comoda etichetta durante la fase di progettazione iniziale piuttosto che come una misurazione fisica esatta. Ad esempio, un tubo DN 100 non misura esattamente 100 millimetri in nessuna dimensione. Gli ingegneri utilizzano il DN per classificare le classi di tubi sui disegni, ma non ha la precisione necessaria per la calibrazione della macchina.
OD indica il diametro esterno esatto e misurabile. Questa dimensione determina il modo in cui il tubo interagisce con l'attrezzatura di fusione. Le piastre riscaldanti, gli strumenti di rivestimento e le ganasce di serraggio di una macchina per fusione di testa si basano sull'esatto diametro esterno per fissare il tubo e applicare una pressione interfacciale uniforme. Se si imposta una macchina per un tubo con diametro esterno di 110 mm, non afferrerà correttamente un tubo che si discosta da questa misurazione.
I sistemi HDPE mantengono un diametro esterno costante indipendentemente dalla pressione nominale. Questo diametro esterno costante garantisce che gli strumenti di fusione e i raccordi meccanici si fissino perfettamente sull'esterno del tubo. Se il diametro esterno fluttuasse con ogni classe di pressione, gli appaltatori avrebbero bisogno di macchine di fusione e inserti diversi per ogni singolo spessore di parete sul mercato. Il diametro interno assorbe tutte le variazioni dimensionali man mano che la parete diventa più spessa o più sottile.
Rapporto dimensionale standard (SDR) rispetto al rapporto dimensionale (DR)
La geometria strutturale del tubo si basa su una formula semplice: SDR = OD / spessore minimo della parete. Usi questo rapporto per capire quanto polimero separa il fluido interno dall'ambiente esterno. Un tubo da 110 mm con uno spessore di parete di 10 mm ha un SDR di 11.
Tutti i DSP sono DR, ma i DSP si riferiscono specificamente a una serie di numeri preferiti standardizzata a livello internazionale basata sulla serie di numeri preferiti ANSI. I valori SDR comuni includono 9, 11, 13,6, 17, 21 e 26. Questi numeri specifici si allineano con le classi di pressione standardizzate in tutto il settore. DR può rappresentare qualsiasi rapporto calcolato al di fuori di queste serie preferite, che potresti vedere nella produzione personalizzata o in applicazioni di condutture specializzate.
Esiste una relazione inversa tra il rapporto e lo spessore della parete. Un SDR inferiore significa una parete del tubo più spessa. Le pareti più spesse sopportano pressioni interne più elevate e maggiori carichi esterni. Un tubo SDR 9 presenta una parete molto più spessa di un tubo SDR 17 con lo stesso identico diametro esterno, rendendolo più pesante e più resistente alla pressione.
Pressione nominale (PN), PSI e spessore della parete (en)
PN indica la pressione operativa massima consentita in bar ad una temperatura di base di 20°C. Una classificazione PN10 significa che il sistema gestisce in modo sicuro 10 bar di pressione ininterrottamente per una durata di progettazione di 50 anni. I progetti europei, asiatici e australiani fanno molto affidamento sul sistema di classificazione PN per le reti dell'acqua e del gas.
Gli standard ASTM nordamericani utilizzano PSI (libbre per pollice quadrato) anziché PN. È necessario mappare le classificazioni PN ai loro equivalenti imperiali per collegare le catene di approvvigionamento globali. La mancata conversione accurata di queste unità porta a sottospecificare la resistenza del tubo. Ad esempio, PN10 equivale approssimativamente a 145 PSI, mentre PN16 equivale a 232 PSI.
Lo spessore della parete determina direttamente la pressione nominale risultante. L'aumento dello spessore della parete riduce l'SDR e aumenta la capacità PN o PSI. Gli ingegneri calcolano l'esatto spessore della parete richiesto per gestire il flusso in stato stazionario, le pressioni di picco e i potenziali colpi d'ariete. Non è possibile indovinare lo spessore della parete richiesto; richiede una rigorosa modellazione idraulica.
Per verificare le dimensioni del tubo sul campo prima della fusione, attenersi alla seguente procedura:
Individuare la linea di stampa sull'esterno del tubo per identificare il diametro esterno e l'SDR indicati.
Utilizzare un nastro Pi (nastro diametro) per misurare l'esatto diametro esterno e verificare l'ovalità.
Utilizzare un micrometro calibrato o uno spessimetro ad ultrasuoni per misurare lo spessore della parete in quattro punti attorno alla circonferenza.
Dividere il diametro esterno misurato per lo spessore minimo della parete misurato per confermare che l'SDR effettivo corrisponda alla linea di stampa.
Confrontare queste misurazioni sul campo con le dimensioni del raccordo per garantire la compatibilità prima di posizionare i componenti nella macchina di fusione.
Come scegliere la giusta dimensione del raccordo per tubi in HDPE
Dati dimensionali accurati guidano l'approvvigionamento e la progettazione tecnica. Le tabelle seguenti segmentano questi dati in base ai sistemi di misurazione standard. Verifica sempre i requisiti specifici del tuo progetto rispetto a quelli standardizzati Tabella delle dimensioni dei raccordi per tubi in HDPE prima di ordinare i materiali. Affidarsi a cataloghi o memoria obsoleti garantisce errori sui campi e invii rifiutati.
Tabella delle dimensioni metriche (ISO 4427) – Da DN20 a DN630
Questa tabella di dimensionamento metrico mappa il DN sul diametro esterno esatto e descrive in dettaglio lo spessore minimo della parete nei comuni SDR. Comprende le classi di pressione corrispondenti da PN10 a PN20 per i materiali PE100. Utilizzare questi dati per calibrare accuratamente le macchine per fusione di testa e calcolare il volume interno per i test idraulici.
Dati di dimensionamento metrico (ISO 4427) per PE100
Dimensione nominale (DN/OD)
SDR 17 (PN10) Parete (mm)
SDR 13,6 (PN12,5) Parete (mm)
SDR 11 (PN16) Parete (mm)
SDR 9 (PN20) Parete (mm)
32 mm
2.0
2.4
3.0
3.6
63 mm
3.8
4.7
5.8
7.1
90 mm
5.4
6.7
8.2
10.1
110 mm
6.6
8.1
10.0
12.3
160 mm
9.5
11.8
14.6
17.9
200 mm
11.9
14.7
18.2
22.4
250 mm
14.8
18.4
22.7
27.9
315 mm
18.7
23.2
28.6
35.2
400 mm
23.7
29.4
36.3
44.7
500mm
29.7
36.8
45.4
55.8
630 mm
37.4
46.3
57.2
70.3
Tabella delle taglie imperiali/IPS (ASTM D3035/F714)
Le dimensioni standard IPS (Iron Pipe Size) sono espresse in pollici. Questo standard domina i mercati idrici e industriali del Nord America. La tabella mappa la dimensione nominale del tubo (NPS) sul diametro esterno esatto. Fornisce dettagli sugli spessori delle pareti corrispondenti per i rapporti dimensionali standard. I livelli di pressione PSI aiutano a finalizzare i progetti nordamericani e ad abbinare le dimensioni delle infrastrutture in acciaio preesistenti esistenti.
Dati dimensionali imperiali/IPS (ASTM)
Dimensione nominale del tubo (NPS)
OD esatto (pollici)
DR 17 (125 PSI) Parete (pollici)
DR 11 (200 PSI) Parete (pollici)
DR 9 (250 PSI) Parete (pollici)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
Tabella delle dimensioni CTS (dimensione del tubo di rame) per le linee di servizio
CTS HDPE serve spesso i collegamenti del servizio idrico municipale e le applicazioni residenziali di diametro inferiore. Questi sistemi utilizzano comunemente SDR 9 per garantire la durabilità contro i movimenti del terreno, l'urto delle rocce e il carico puntuale in trincee poco profonde. Gli idraulici preferiscono CTS per la sua flessibilità nel tracciare le linee idriche attorno ai servizi sotterranei esistenti.
È necessario notare le differenze di diametro esterno tra un raccordo IPS da 1 pollice e un raccordo CTS da 1 pollice. Un tubo IPS da 1 pollice ha un diametro esterno di 1,315 pollici. Un tubo CTS da 1 pollice ha un diametro esterno di 1,125 pollici. Mescolarli garantisce una mancata corrispondenza del campo. Se un equipaggio tenta di forzare un tubo CTS in un raccordo a compressione IPS, esploderà nel momento in cui la linea viene pressurizzata.
CTS richiede rinforzi specifici in acciaio inossidabile quando si utilizzano raccordi a compressione meccanica. Poiché la parete è relativamente sottile rispetto al diametro complessivo, il tubo può collassare verso l'interno sotto la pressione radiale di un dado meccanico serrato. L'inserimento di un rinforzo mantiene la geometria interna e garantisce la corretta tenuta dell'O-ring contro l'esterno del tubo.
Riferimento incrociato della valutazione della pressione: da SDR a PN (PE100 rispetto a PE80)
Questa matrice confronta i valori DSP con i corrispondenti rating PN. La qualità del materiale influenza fortemente queste valutazioni. Non si può presumere che un tubo SDR 11 mantenga sempre la stessa pressione in progetti diversi. La chimica della resina determina la base del progetto idrostatico finale.
Il PE100 raggiunge una classificazione PN16 a SDR 11. Il materiale PE80 più vecchio richiede una parete più spessa (SDR 9) per ottenere la stessa classificazione PN16. L'aggiornamento a PE100 consente di risparmiare sul peso del materiale mantenendo la capacità di pressione. Questa riduzione di peso riduce i costi di spedizione, riduce le dimensioni necessarie delle attrezzature di scavo e rende notevolmente più semplice la movimentazione sul campo per gli posatori di tubi.
Riferimento incrociato da SDR a PN (PE100 vs PE80)
Valore DSP
Pressione nominale PE100 (PN)
Pressione nominale PE80 (PN)
DSP 26
PN6
PN4
DSP 21
PN8
PN6
DSP 17
PN 10
PN8
DSP 13.6
PN 12.5
PN 10
DSP 11
PN 16
PN 12.5
DSP 9
PN 20
PN 16
DSP 7.4
PN 25
PN 20
Come scegliere la giusta dimensione del raccordo per tubi in HDPE
La scelta della dimensione corretta del raccordo richiede un quadro ingegneristico rigoroso. Si valutano i requisiti di sistema rispetto alle dimensioni fisiche dei componenti. Le congetture portano a guasti alle condutture e trincee allagate. Seguire questi criteri di valutazione tecnica per garantire prestazioni a lungo termine e un funzionamento senza perdite.
Corrispondenza del raccordo SDR con il tubo SDR (criteri di successo)
Devi abbinare gli DSP per la fusione di testa. Ciò garantisce lo stesso spessore della parete attraverso il giunto. Pareti disuguali creano concentrazioni di stress che alla fine si rompono sotto pressione. Quando la piastra riscaldante fonde il polimero, pareti uguali garantiscono un cordone di fusione uniforme e un'interfaccia di saldatura strutturalmente sana.
Se si fonde un tubo SDR 11 con un raccordo SDR 17, la piastra riscaldante scioglierà la parete più sottile dell'SDR 17 molto più velocemente. Il giunto risultante avrà un massiccio cordone interno su un lato e una linea di legame debole. Sotto carichi di pressione ciclici, questo disallineamento alto-basso agisce come un punto cardine, portando a una lenta crescita delle crepe e all’eventuale separazione dei giunti.
Verificare sempre l'SDR stampigliato sul corpo del raccordo prima di iniziare il processo di fusione. Non fare affidamento esclusivamente sull'etichetta dell'imballaggio o sul manifesto di spedizione. La verifica fisica previene costose interruzioni e rilavorazioni. Se la linea di stampa è illeggibile, utilizzare un micrometro per misurare direttamente lo spessore della parete.
Calcolo del diametro interno (ID) per le prestazioni idrauliche
Utilizzare questa formula per calcolare la dimensione interna: ID = OD - (2 × spessore della parete). È necessario sottrarre lo spessore della parete due volte perché esiste su entrambi i lati della sezione trasversale del diametro. Ad esempio, un tubo con diametro esterno di 160 mm e spessore della parete SDR 11 (14,6 mm) ha un diametro interno di 130,8 mm.
Gli ingegneri calcolano l'ID per determinare le reali prestazioni idrauliche. Conoscere l'ID esatto consente di ottimizzare la velocità del flusso e calcolare accuratamente le potenziali perdite per attrito utilizzando l'equazione di Hazen-Williams. Un diametro interno inferiore aumenta la velocità del fluido ma aumenta anche l'attrito, richiedendo pompe più grandi per mantenere le portate.
Quando si passa da un tubo a pareti sottili a uno a pareti spesse, il diametro interno si riduce. Ciò crea un collo di bottiglia nel sistema. È necessario tenere conto di questa restrizione nella modellazione idraulica per evitare cadute di pressione impreviste a valle. Se la restrizione è grave, potrebbe essere necessario ingrandire l'intera tubazione per mantenere l'area di flusso interno richiesta.
Fattori di declassamento della temperatura per classi di pressione
Le classificazioni PN e PSI standard presuppongono che il sistema trasporti acqua a 20°C (68°F). La matrice polimerica rimane altamente stabile a questa temperatura di base, garantendo le capacità di pressione pubblicate per una durata di 50 anni.
Quando le temperature di esercizio superano i 20°C, si applica un fattore di declassamento. L'HDPE standard gestisce fluidi fino a 60°C, ma la capacità di pressione diminuisce in modo significativo. Quando il materiale si riscalda, si ammorbidisce e perde resistenza alla trazione. Sarà necessario selezionare un SDR inferiore (parete più spessa) per mantenere la pressione operativa richiesta a temperature elevate.
Ad esempio, un tubo PE100 classificato per PN16 a 20°C potrebbe gestire solo PN10 a 40°C. Un moltiplicatore di declassamento comune per 40°C è 0,74. Moltiplicare la pressione nominale di base per questo fattore per trovare la capacità operativa effettiva. Consultare le tabelle di declassamento specifiche del produttore della resina per i moltiplicatori esatti. Ignorare gli effetti della temperatura garantisce la rottura prematura dei tubi nelle linee di processo industriali e nelle applicazioni di scarico dell'acqua calda.
Problemi comuni di dimensionamento dei raccordi per tubi in HDPE e come evitarli
Un dimensionamento errato provoca gravi errori di installazione. Le realtà sul campo spesso mettono in luce i difetti nella fase di specifica iniziale. Comprendere questi rischi consente di implementare solide strategie di mitigazione prima che il tubo venga gettato nella trincea.
Il pericolo di spessori delle pareti non corrispondenti nella fusione di testa
L'unione di componenti con spessori di parete diversi compromette immediatamente la saldatura. La meccanica fisica fallisce perché la piastra riscaldante non può applicare energia termica uniforme su entrambe le superfici. Ciò crea una fusione non uniforme, un'eccessiva bordatura interna e una debole integrità strutturale all'interfaccia di fusione.
Il cordone interno del tubo più sottile si ribalterà eccessivamente, creando un effetto tacca. Sotto carichi di pressione ciclici, questa tacca diventa il punto di partenza per una lenta crescita della fessura. Alla fine la tubazione si spezzerà proprio in corrispondenza del giunto, solitamente durante il test iniziale della pressione idrostatica.
Riduci questo rischio utilizzando raccordi di transizione appositamente realizzati per colmare diversi DSP. È inoltre possibile utilizzare tecniche di lavorazione approvate dagli standard di settore per smussare la parete più spessa in modo che corrisponda alla parete più sottile. L'angolo di smusso deve essere graduale per evitare aumenti di sollecitazione, generalmente lavorato con una conicità di 3:1 o 4:1.
Giochi e tolleranze dei raccordi per elettrofusione
Gli accoppiatori per elettrofusione richiedono tolleranze OD rigorose. Lo spazio tra l'esterno del tubo e l'interno del raccordo deve rimanere minimo affinché le serpentine di riscaldamento funzionino. Se lo spazio è troppo grande, il polimero fuso non può colmare la distanza, con conseguente saldatura fredda e giunti che perdono.
L'ovalità del tubo minaccia queste tolleranze, soprattutto nei diametri maggiori o nei tubi a spirale. L'ovalità interrompe il dimensionamento della vestibilità e la distribuzione del peso dell'unità. Un tubo molto ovale non scivolerà nemmeno nel raccordo elettrosaldabile. Inoltre, il processo di raschiatura obbligatorio rimuove circa 0,2 mm di materiale ossidato dalla superficie del tubo, riducendo leggermente il diametro esterno e aumentando lo spazio anulare.
È necessario utilizzare strumenti meccanici di riarrotondamento durante l'installazione per ripristinare il profilo circolare prima della fusione. Bloccare lo strumento di riarrotondamento vicino all'estremità del tubo e serrarlo finché il diametro esterno non rientra entro tolleranze accettabili. Non tentare mai di forzare un tubo ovale in un raccordo rigido utilizzando la benna di un escavatore o una mazza.
Navigazione nei raccordi di transizione (da HDPE a acciaio/PVC)
La transizione dall'HDPE con OD controllato ad altri materiali introduce complessità nel dimensionamento. L'acciaio e il PVC utilizzano spesso diversi standard IPS o controllati dall'ID. Non è possibile semplicemente unire insieme questi diversi materiali o fare affidamento su accoppiamenti meccanici standard progettati per un unico tipo di materiale.
Valuta attentamente le opzioni di connessione. Utilizzare adattatori per giunti meccanici, flange di dimensioni adeguate e anelli di supporto per colmare in modo sicuro il divario dimensionale. Gli adattatori flangiati consentono di fissare il sistema HDPE direttamente a una valvola in acciaio, a un corpo pompa in ghisa duttile o a un collettore in PVC.
Assicurarsi che l'anello di supporto corrisponda allo schema dei fori dei bulloni della flangia opposta. Gli schemi di bullone standard ANSI classe 150 sono comuni in Nord America, mentre gli schemi di foratura PN10 o PN16 dominano in Europa. È necessario verificare questa dimensione prima di ordinare. Utilizzare una guarnizione elastomerica adeguata tra le facce della flangia e applicare la sequenza di coppia corretta per ottenere una tenuta stagna.
Come specificare e ordinare i raccordi per tubi in HDPE corretti
Tradurre il dimensionamento tecnico in una solida strategia di approvvigionamento protegge il budget del progetto. Specifiche chiare evitano costosi resi e ritardi. Ordini di acquisto vaghi costringono i fornitori a indovinare le tue intenzioni, portando a consegne errate e ritardi nei programmi di costruzione.
Standardizzazione delle specifiche di progetto
Scrivere brief rigorosi per gli appalti. Specificare l'esatto diametro esterno, SDR, grado del materiale (come PE100) e standard di produzione (ISO o ASTM). Non ordinare mai basandosi esclusivamente sulla dimensione nominale. Dichiarando 'inviami un tubo da 6 pollici' si garantisce che il fornitore invierà il DR sbagliato o lo standard di dimensionamento sbagliato.
Includere i requisiti relativi agli additivi dei materiali. Specificare il contenuto di nerofumo per la resistenza ai raggi UV nelle applicazioni fuori terra. Un'adeguata protezione UV garantisce stabilità dimensionale a lungo termine e previene il degrado del materiale dovuto all'esposizione alla luce solare. Per l'acqua potabile, specificare la striscia di colore richiesta (solitamente blu) per identificare la linea nella trincea.
Dettagliare il metodo di fusione richiesto nella specifica. Se il progetto si basa interamente sull'elettrofusione, assicurarsi che tutti i raccordi acquistati dispongano dei dati del codice a barre necessari per la scansione automatizzata della macchina. Ciò impedisce errori di inserimento manuale sul campo e garantisce che la macchina di fusione applichi l'esatto voltaggio e il tempo di raffreddamento richiesti per quella specifica dimensione del raccordo.
Verifica della conformità e delle certificazioni del produttore
Richiedi rapporti di test dimensionali ai tuoi fornitori. Produttori rinomati misurano il diametro esterno, lo spessore delle pareti e l'ovalità durante la produzione. L'esame di questi rapporti sui lotti garantisce che i prodotti soddisfino le tolleranze richieste prima di lasciare la fabbrica.
Richiedere certificati di conformità come WRAS, NSF o AWWA. Questi documenti dimostrano che gli accessori fisici corrispondono alle tabelle delle taglie pubblicate e soddisfano gli standard di sicurezza globali. Per i sistemi di acqua potabile, la certificazione NSF 61 o WRAS è obbligatoria per prevenire la lisciviazione di sostanze chimiche nella fornitura di acqua potabile.
Condurre ispezioni di controllo qualità in entrata sul luogo di lavoro. Misurare il diametro esterno e lo spessore della parete di un campione casuale di raccordi al momento della consegna utilizzando un micrometro e un nastro Pi. Rilevare un errore di dimensionamento nell'area di sosta è molto più economico che eliminare una saldatura fallita in una trincea fangosa.
Conclusione
L'utilizzo di una tabella di dimensionamento accurata garantisce la sicurezza del sistema e le prestazioni idrauliche. Padroneggiare la relazione tra OD, SDR e spessore delle pareti consente di costruire un'infrastruttura di tubazioni resiliente in grado di resistere alle sollecitazioni operative.
Controlla le specifiche del tuo progetto attuale per garantire che OD, SDR e qualità del materiale siano esplicitamente definiti su tutti gli ordini di acquisto.
Calcolare l'ID richiesto in base alla velocità del flusso target e ai limiti di perdita di attrito per evitare cadute di pressione a valle.
Applicare fattori di declassamento della temperatura ai calcoli della pressione se il sistema funziona al di sopra della linea di base di 20°C.
Procurati strumenti meccanici di riarrotondamento e nastri Pi per le squadre sul campo che gestiscono installazioni di tubi a spirale o di grande diametro.
Richiedi certificati di conformità dimensionale e rapporti sui test dei materiali al produttore dei raccordi prima di autorizzare la spedizione al cantiere.
Per progetti che richiedono componenti di tubazioni in PE affidabili e dimensionalmente compatibili, Fusing X è specializzata nella produzione, ricerca e sviluppo e vendita di raccordi in HDPE dal 2005, supportata da 20.000 m² stabilimento produttivo e un team di circa 300 dipendenti. Le sue capacità produttive coprono raccordi per fusione di testa, raccordi per elettrofusione, raccordi filettati in PE, raccordi per drenaggio sifonico, prodotti in PP-R e raccordi personalizzati, fornendo un supporto più ampio per applicazioni di tubazioni ingegneristiche, idriche, industriali e di altro tipo.
Domande frequenti
D: Perché il tubo in HDPE viene misurato in base al diametro esterno (OD)?
R: L'HDPE viene misurato in base al diametro esterno per garantire la compatibilità con le apparecchiature di fusione e i raccordi meccanici. Un diametro esterno costante consente agli strumenti di riscaldamento, alle lame di sfacciatura e alle ganasce di serraggio di adattarsi perfettamente, indipendentemente dalla pressione interna del tubo o dallo spessore della parete.
D: Posso fondere un tubo SDR 11 con un raccordo SDR 17?
R: No. La fusione di testa di componenti con SDR diversi crea spessori di parete irregolari in corrispondenza del giunto. Questa mancata corrispondenza provoca concentrazioni di stress, fusione non uniforme e debole integrità strutturale. È necessario utilizzare un raccordo di transizione o lavorare la parete più spessa per adattarla alla parete più sottile.
D: Qual è la differenza tra il dimensionamento IPS e CTS?
R: IPS sta per Iron Pipe Size, mentre CTS sta per Copper Tube Size. Hanno diametri esterni diversi per la stessa identica dimensione nominale. Un tubo IPS da 1 pollice ha un diametro esterno maggiore di un tubo CTS da 1 pollice. Non sono intercambiabili sul campo.
D: In che modo la temperatura influisce sui valori di pressione dell'HDPE?
R: I valori di pressione standard si applicano all'acqua a 20°C. All’aumentare della temperatura del fluido, il polimero si ammorbidisce e la capacità di pressione diminuisce. Gli ingegneri applicano un fattore di declassamento e selezionano una parete più spessa (SDR inferiore) per mantenere la capacità di pressione nelle applicazioni ad alta temperatura.
D: Il PE100 ha una tabella delle taglie diversa rispetto al PE80?
R: Le dimensioni fisiche come il diametro esterno e lo spessore della parete rimangono le stesse, ma i valori di pressione cambiano. PE100 è una resina più resistente, il che significa che raggiunge un livello di pressione (PN) più elevato con lo stesso identico spessore della parete rispetto ai materiali PE80 precedenti.
D: Come posso calcolare il diametro interno (ID) di un tubo in HDPE?
R: Si calcola l'ID sottraendo il doppio dello spessore della parete dal diametro esterno. La formula è: ID = OD - (2 × spessore della parete). Questo calcolo determina l'area di flusso effettiva per la modellazione idraulica e i calcoli delle perdite per attrito.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori