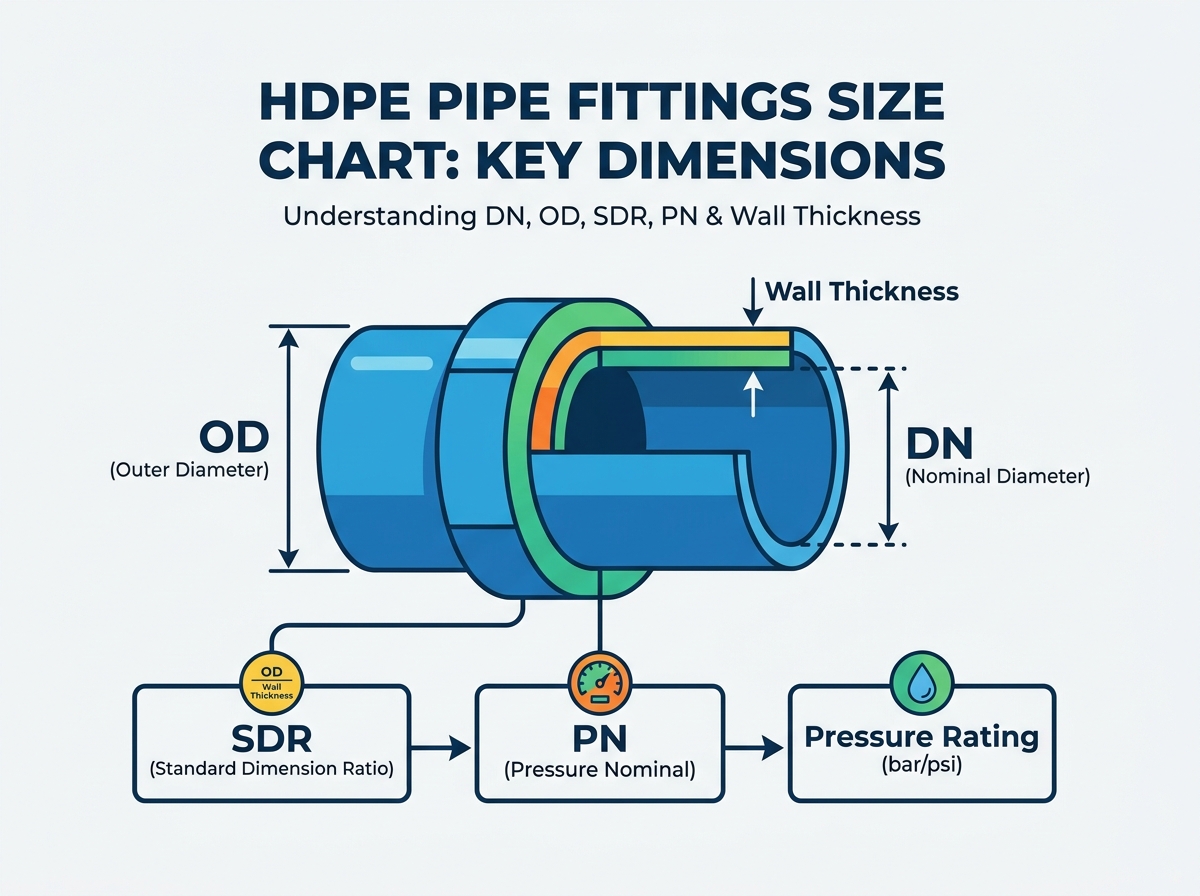
Integrita jakéhokoli potrubního systému z vysokohustotního polyetylenu zcela závisí na přesném rozměrovém přizpůsobení trubek a tvarovek. Záměna jmenovitého průměru (DN), vnějšího průměru (OD), standardního rozměrového poměru (SDR) a jmenovitého tlaku (PN) vede k chybným tavným spojům, výpadkům tlaku a nákladným zpožděním při nákupu. Když se polní osádky pokusí tavit nesourodé součásti, výsledné slabé spoje selžou při tlakové zkoušce nebo během aktivní služby. Inženýři musí těmto parametrům porozumět, aby zajistili spolehlivost systému. Tato příručka slouží jako definitivní technický zdroj pro orientaci v normách ISO 4427 a ASTM. Poskytujeme potřebná data pro specifikaci, hodnocení a pořízení správných armatur pro průmyslové, komunální a komerční aplikace. Pomocí přesného Tabulka velikostí potrubních tvarovek z HDPE eliminuje dohady a zajišťuje, že vaše potrubní infrastruktura zvládne požadovaný průtok a tlak bez strukturálních kompromisů.
OD je konstantní, ID se mění: Vnější průměr (OD) HDPE trubky a tvarovek zůstává konstantní pro danou jmenovitou velikost, zatímco vnitřní průměr (ID) kolísá na základě tloušťky stěny diktované SDR.
SDR určuje tlakovou kapacitu: Nižší poměr standardních rozměrů (SDR) znamená silnější stěnu a vyšší jmenovitý tlak (PN nebo PSI). SDR 11 odolá vyššímu tlaku než SDR 17.
Existuje několik standardů dimenzování: Inženýři musí výslovně určit, zda systém využívá standardy metrické (mm), Iron Pipe Size (IPS) nebo Copper Tube Size (CTS) standardy, než nahlédnou do tabulky velikostí HDPE potrubních tvarovek.
O kompatibilitě tavného svařování nelze vyjednávat: Pro spolehlivé tavné svařování na tupo musí SDR a tloušťka stěny tvarovky přesně odpovídat SDR a tloušťce stěny přilehlé trubky.
Na jakosti materiálu záleží: Tabulky velikostí je třeba hodnotit v kontextu třídy pryskyřice (např. PE100 vs. PE80), protože PE100 dosahuje vyšších tlakových jmenovitých hodnot při stejné tloušťce stěny ve srovnání se staršími materiály.
Obsah
Přepnout
Tabulka velikostí tvarovek HDPE trubek: metrické, IPS, CTS a SDR
Dodavatelé a inženýři si na mezinárodních pracovištích často pletou metrické a britské konvence. Nesprávná interpretace jedné zkratky v předložení materiálu způsobuje vážné chyby ve specifikaci. Tyto termíny musíte přesně dekódovat, abyste vybrali správné komponenty pro vaše potrubí. Drobné nedorozumění v poměru rozměrů má za následek objednání materiálů, které jednoduše nelze ve výkopu spojit dohromady.
Jmenovitý průměr (DN) vs. vnější průměr (OD)
DN představuje evropské metrické standardní označení velikosti. Působí jako vhodný štítek během počáteční fáze návrhu spíše než jako přesné fyzické měření. Například trubka DN 100 neměří přesně 100 milimetrů v žádném rozměru. Inženýři používají DN ke kategorizaci tříd potrubí na výkresech, ale postrádá přesnost potřebnou pro kalibraci stroje.
OD znamená přesný, měřitelný vnější průměr. Tento rozměr určuje, jak potrubí spolupracuje se svařovacím zařízením. Topné desky, nástroje pro lícování a upínací čelisti stroje pro svařování na tupo spoléhají na přesný vnější průměr, aby zajistily trubku a vyvíjely rovnoměrný tlak na rozhraní. Pokud nastavíte stroj pro trubku o průměru 110 mm, nebude správně uchopit trubku, která se odchyluje od tohoto měření.
HDPE systémy udržují konstantní vnější průměr bez ohledu na jmenovitý tlak. Tento konstantní vnější průměr zajišťuje, že svařovací nástroje a mechanické tvarovky dokonale upnou na vnější stranu trubky. Pokud by vnější průměr kolísal s každou tlakovou třídou, dodavatelé by potřebovali různé svařovací stroje a vložky pro každou jednotlivou tloušťku stěny na trhu. Vnitřní průměr absorbuje všechny rozměrové změny, jak je stěna silnější nebo tenčí.
Poměr standardních dimenzí (SDR) vs. poměr dimenzí (DR)
Konstrukční geometrie trubky se opírá o jednoduchý vzorec: SDR = OD / minimální tloušťka stěny. Tento poměr použijete k pochopení toho, kolik polymeru odděluje vnitřní tekutinu od vnějšího prostředí. Trubka 110 mm s tloušťkou stěny 10 mm má SDR 11.
Všechny SDR jsou DR, ale SDR konkrétně odkazuje na mezinárodně standardizovanou řadu preferovaných čísel na základě preferované číselné řady ANSI. Mezi běžné hodnoty SDR patří 9, 11, 13,6, 17, 21 a 26. Tato konkrétní čísla odpovídají standardizovaným tlakovým třídám v celém odvětví. DR může představovat jakýkoli vypočítaný poměr mimo tyto preferované řady, které můžete vidět v zakázkové výrobě nebo ve specializovaných aplikacích vedení.
Mezi poměrem a tloušťkou stěny existuje inverzní vztah. Nižší SDR znamená silnější stěnu potrubí. Silnější stěny zvládají vyšší vnitřní tlaky a větší vnější zatížení. Trubka SDR 9 má mnohem silnější stěnu než trubka SDR 17 o úplně stejném vnějším průměru, díky čemuž je těžší a odolnější vůči tlaku.
Nominální tlak (PN), PSI a tloušťka stěny (cs)
PN udává maximální přípustný provozní tlak v barech při základní teplotě 20 °C. Hodnocení PN10 znamená, že systém bezpečně zvládá tlak 10 bar nepřetržitě po dobu 50leté projektované životnosti. Evropské, asijské a australské projekty silně spoléhají na systém klasifikace PN pro vodovodní a plynárenské sítě.
Severoamerické normy ASTM používají místo PN PSI (libra na čtvereční palec). Musíte mapovat hodnocení PN na jejich imperiální ekvivalenty, abyste překlenuli globální dodavatelské řetězce. Pokud tyto jednotky nepřevedete přesně, vede to k podhodnocení pevnosti potrubí. Například PN10 se zhruba rovná 145 PSI, zatímco PN16 se rovná 232 PSI.
Tloušťka stěny přímo určuje výsledný jmenovitý tlak. Zvýšení tloušťky stěny snižuje SDR a zvyšuje kapacitu PN nebo PSI. Inženýři vypočítají přesnou tloušťku stěny potřebnou pro zvládnutí ustáleného proudění, rázových tlaků a potenciálních vodních rázů. Nemůžete odhadnout požadovanou tloušťku stěny; vyžaduje přísné hydraulické modelování.
Chcete-li ověřit rozměry potrubí na místě před svařením, postupujte takto:
Najděte tiskovou čáru na vnější straně potrubí, abyste identifikovali uvedené OD a SDR.
Pomocí pásky Pi (průměrová páska) změřte přesný vnější průměr a zkontrolujte ovalitu.
Pomocí kalibrovaného mikrometru nebo ultrazvukového tloušťkoměru změřte tloušťku stěny ve čtyřech bodech po obvodu.
Vydělte naměřenou OD minimální naměřenou tloušťkou stěny, abyste potvrdili, že skutečná SDR odpovídá tiskové linii.
Porovnejte tato měření v terénu s montážními rozměry, abyste zajistili kompatibilitu před umístěním součástí do svařovacího stroje.
Jak vybrat správnou velikost tvarovky HDPE trubky
Přesná rozměrová data řídí nákup a technický návrh. V následujících tabulkách jsou tato data rozdělena podle standardních měřicích systémů. Vždy si ověřte své specifické požadavky projektu oproti standardizovanému Tabulka velikostí potrubních tvarovek HDPE před objednáním materiálů. Spoléhání se na zastaralé katalogy nebo paměť zaručuje chyby v terénu a odmítnuté odeslání.
Tabulka metrických rozměrů (ISO 4427) – DN20 až DN630
Tato tabulka metrických rozměrů mapuje DN na přesné OD a uvádí minimální tloušťku stěny napříč běžnými SDR. Zahrnuje odpovídající tlakové třídy od PN10 do PN20 pro materiály PE100. Tato data použijte k přesné kalibraci strojů pro svařování na tupo a výpočtu vnitřního objemu pro hydrotestování.
Standardní rozměry Iron Pipe Size (IPS) jsou v palcích. Tato norma dominuje na severoamerických trzích s vodou a na průmyslových trzích. Tabulka mapuje jmenovitou velikost potrubí (NPS) na přesnou vnější průměr. Uvádí podrobnosti o odpovídajících tloušťkách stěn pro standardní poměry rozměrů. Hodnoty tlaku PSI pomáhají dokončit severoamerické návrhy a sladit stávající rozměry ocelové infrastruktury.
Údaje o velikosti imperiálních / IPS (ASTM)
Nominální velikost potrubí (NPS)
Přesný vnější průměr (palce)
DR 17 (125 PSI) stěna (palce)
DR 11 (200 PSI) stěna (palce)
DR 9 (250 PSI) stěna (palce)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
Tabulka velikostí CTS (velikost měděné trubky) pro servisní linky
CTS HDPE často slouží komunálním vodovodním přípojkám a menším průměrům rezidenčních aplikací. Tyto systémy běžně používají SDR 9 k zajištění odolnosti proti pohybu země, nárazu horniny a bodovému zatížení v mělkých příkopech. Instalatéři upřednostňují CTS pro jeho flexibilitu při vedení vodovodního potrubí kolem stávajících podzemních inženýrských sítí.
Musíte si povšimnout rozdílů vnějšího průměru mezi 1palcovým IPS fitinkem a 1palcovým CTS fitinkem. 1-palcová IPS trubka má vnější průměr 1,315 palce. 1-palcová trubka CTS má vnější průměr 1,125 palce. Jejich smíchání zaručuje nesoulad pole. Pokud se posádka pokusí vtlačit trubku CTS do kompresního šroubení IPS, vyfoukne se v okamžiku, kdy je potrubí natlakováno.
CTS vyžaduje specifické nerezové výztuhy při použití mechanických svěrných šroubení. Protože je stěna relativně tenká ve srovnání s celkovým průměrem, může se trubka zhroutit dovnitř pod radiálním tlakem utažené mechanické matice. Vložení výztuhy zachovává vnitřní geometrii a zajišťuje správné utěsnění O-kroužku vůči vnější části trubky.
Křížový odkaz na hodnocení tlaku: SDR na PN (PE100 vs. PE80)
Tato matice porovnává hodnoty SDR s jejich odpovídajícími hodnotami PN. Třída materiálu tato hodnocení výrazně ovlivňuje. Nemůžete předpokládat, že potrubí SDR 11 vždy udržuje stejný tlak v různých projektech. Chemie pryskyřice určuje konečný hydrostatický návrhový základ.
PE100 dosahuje hodnocení PN16 při SDR 11. Starší materiál PE80 vyžaduje silnější stěnu (SDR 9), aby bylo dosaženo stejného hodnocení PN16. Upgrade na PE100 šetří hmotnost materiálu při zachování tlakové kapacity. Toto snížení hmotnosti snižuje náklady na dopravu, zmenšuje potřebnou velikost výkopového zařízení a výrazně usnadňuje manipulaci v terénu pro vrstvy potrubí.
Křížová reference SDR na PN (PE100 vs. PE80)
Hodnota SDR
PE100 Jmenovitý tlak (PN)
PE80 Jmenovitý tlak (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13.6
PN 12.5
PN 10
SDR 11
PN 16
PN 12.5
SDR 9
PN 20
PN 16
SDR 7.4
PN 25
PN 20
Jak vybrat správnou velikost tvarovky HDPE trubky
Výběr správné velikosti kování vyžaduje přísný technický rámec. Systémové požadavky vyhodnotíte podle fyzických rozměrů součástí. Dohady vedou k poruchám potrubí a zaplaveným příkopům. Dodržujte tato kritéria technického hodnocení, abyste zajistili dlouhodobý výkon a provoz bez úniků.
Přizpůsobení SDR k potrubí SDR (kritéria úspěchu)
Pro fúzi zadku musíte odpovídat SDR. To zajišťuje stejnou tloušťku stěny napříč spojem. Nerovné stěny vytvářejí koncentrace napětí, které nakonec pod tlakem prasknou. Když topná deska roztaví polymer, stejné stěny zajistí rovnoměrnou housenku taveniny a strukturálně zdravé svarové rozhraní.
Pokud spojíte trubku SDR 11 s tvarovkou SDR 17, topná deska roztaví tenčí stěnu SDR 17 mnohem rychleji. Výsledný spoj bude mít na jedné straně masivní vnitřní housenku a slabou linii spoje. Při cyklickém tlakovém zatížení působí tato velmi nízká nesouosost jako kloubový bod, což vede k pomalému růstu trhlin a případnému oddělení spoje.
Před zahájením procesu svařování vždy ověřte SDR vyražené na těle tvarovky. Nespoléhejte pouze na štítek na obalu nebo přepravní manifest. Fyzické ověření zabraňuje nákladným výřezům a přepracování. Pokud je tisková čára nečitelná, změřte tloušťku stěny přímo mikrometrem.
Výpočet vnitřního průměru (ID) pro hydraulický výkon
Pro výpočet vnitřního rozměru použijte tento vzorec: ID = OD - (2 × tloušťka stěny). Tloušťku stěny musíte odečíst dvakrát, protože existuje na obou stranách průřezu průměru. Například trubka OD 160 mm s tloušťkou stěny SDR 11 (14,6 mm) má vnitřní průměr 130,8 mm.
Inženýři vypočítají ID, aby určili skutečný hydraulický výkon. Znalost přesného ID vám umožňuje optimalizovat rychlost proudění a přesně vypočítat potenciální ztráty třením pomocí Hazen-Williamsovy rovnice. Menší vnitřní průměr zvyšuje rychlost tekutiny, ale také zvyšuje tření, což vyžaduje větší čerpadla pro udržení průtoku.
Při přechodu z tenkostěnné trubky na tlustostěnnou se ID smršťuje. To vytváří úzké hrdlo v systému. S tímto omezením musíte počítat ve svém hydraulickém modelování, abyste předešli neočekávaným poklesům tlaku po proudu. Pokud je omezení vážné, možná budete muset zvětšit velikost celého potrubí, abyste zachovali požadovanou vnitřní průtokovou plochu.
Faktory snížení teploty pro tlakové třídy
Standardní hodnocení PN a PSI předpokládá, že systém přepravuje vodu o teplotě 20 °C (68 °F). Polymerní matrice zůstává při této základní teplotě vysoce stabilní a poskytuje publikované tlakové kapacity po dobu životnosti 50 let.
Když provozní teploty překročí 20 °C, použijete faktor snížení. Standardní HDPE zvládá kapaliny do 60°C, ale tlaková kapacita výrazně klesá. Jak se materiál zahřívá, měkne a ztrácí pevnost v tahu. Budete muset zvolit nižší SDR (silnější stěnu), abyste udrželi požadovaný provozní tlak při zvýšených teplotách.
Například trubka PE100 dimenzovaná pro PN16 při 20 °C může zvládnout pouze PN10 při 40 °C. Běžný násobitel snížení pro 40 °C je 0,74. Vynásobte základní jmenovitý tlak tímto faktorem, abyste zjistili skutečnou provozní kapacitu. Přesné násobiče najdete ve specifických tabulkách snížení od výrobce pryskyřice. Ignorování teplotních vlivů zaručuje předčasné prasknutí potrubí v průmyslových výrobních linkách a aplikacích s vypouštěním horké vody.
Běžné problémy s dimenzováním tvarovek HDPE trubek a jak se jim vyhnout
Nesprávné dimenzování způsobuje vážné selhání instalace. Realita v terénu často odhaluje nedostatky v počáteční fázi specifikace. Pochopení těchto rizik vám umožní implementovat robustní strategie zmírňování dříve, než potrubí půjde do výkopu.
Nebezpečí nesouladu tloušťky stěn v Butt Fusion
Spojování součástí s různou tloušťkou stěny okamžitě ohrozí svar. Fyzikální mechanika selhává, protože topná deska nemůže aplikovat stejnoměrnou tepelnou energii na oba povrchy. To vytváří nerovnoměrnou taveninu, nadměrné vnitřní kuliček a slabou strukturální integritu na fúzním rozhraní.
Vnitřní housenka na tenčí trubce se bude nadměrně převalovat a vytvářet vrubový efekt. Při cyklickém tlakovém zatížení se tento vrub stává výchozím bodem pro poruchu pomalého růstu trhliny. Potrubí se nakonec roztrhne přímo ve spoji, obvykle během počáteční hydrostatické tlakové zkoušky.
Zmírněte toto riziko použitím přechodových tvarovek speciálně vyrobených pro přemostění různých SDR. Můžete také použít obráběcí techniky schválené průmyslovými standardy ke zkosení silnější stěny dolů, aby odpovídala tenčí stěně. Úhel zkosení musí být pozvolný, aby se zabránilo náběhům napětí, obvykle obráběným s kuželem 3:1 nebo 4:1.
Vůle a tolerance elektrofúzních fitinků
Elektrofúzní spojky vyžadují přísné tolerance vnějšího průměru. Mezera mezi vnějším povrchem trubky a vnitřkem tvarovky musí zůstat minimální, aby topné spirály fungovaly. Pokud je mezera příliš velká, roztavený polymer nemůže překlenout vzdálenost, což má za následek studený svar a netěsný spoj.
Ovalita potrubí ohrožuje tyto tolerance, zejména u větších průměrů nebo vinutých trubek. Ovalita narušuje velikost kování a rozložení hmotnosti. Silně oválná trubka se do elektrofúzní spojky ani nezasune. Kromě toho povinný proces škrábání odstraňuje asi 0,2 mm zoxidovaného materiálu z povrchu trubky, což mírně snižuje vnější průměr a zvětšuje prstencovou mezeru.
K obnovení kruhového profilu před zatavením musíte během instalace použít mechanické nástroje pro opětovné zaoblení. Upněte zaoblovací nástroj blízko konce trubky a utáhněte jej, dokud vnější průměr neklesne zpět do přijatelných tolerancí. Nikdy se nepokoušejte zatlačit oválnou trubku do pevné armatury pomocí lopaty rypadla nebo perlíku.
Navigační přechodové kování (HDPE na ocel/PVC)
Přechod z HDPE s řízeným OD na jiné materiály zavádí složitost velikosti. Ocel a PVC často používají různé standardy řízené IPS nebo ID. Tyto různé materiály nemůžete jednoduše spojovat dohromady nebo se spoléhat na standardní mechanické spojky navržené pro jeden typ materiálu.
Pečlivě vyhodnoťte možnosti připojení. K bezpečnému přemostění rozměrové mezery použijte mechanické adaptéry spojů, správné velikosti přírub a opěrné kroužky. Přírubové adaptéry umožňují přišroubovat systém HDPE přímo k ocelovému ventilu, tělesu čerpadla z tvárné litiny nebo rozdělovači z PVC.
Ujistěte se, že opěrný kroužek odpovídá vzoru otvorů pro šrouby protilehlé příruby. Standardní vzory šroubů třídy ANSI 150 jsou běžné v Severní Americe, zatímco vzory vrtání PN10 nebo PN16 dominují v Evropě. Před objednávkou si tento rozměr musíte ověřit. Použijte správné elastomerové těsnění mezi čely přírub a aplikujte správnou sekvenci krouticího momentu, abyste dosáhli vodotěsného těsnění.
Jak specifikovat a objednat správné HDPE potrubní fitinky
Převedení technického dimenzování do solidní strategie nákupu chrání rozpočet vašeho projektu. Jasné specifikace zabraňují nákladnému vrácení a zpoždění. Vágní nákupní objednávky nutí dodavatele hádat váš záměr, což vede k nesprávným dodávkám a pozastavení stavebních plánů.
Standardizace projektových specifikací
Napište přísné zadávací podmínky. Specifikujte přesné OD, SDR, jakost materiálu (jako PE100) a výrobní standard (ISO nebo ASTM). Nikdy neobjednávajte pouze na základě jmenovité velikosti. Uvedení 'zašlete mi 6palcovou trubku' zaručuje, že dodavatel zašle nesprávný DR nebo nesprávný standard velikosti.
Zahrňte požadavky na přísady materiálu. Specifikujte obsah sazí pro odolnost vůči UV záření v nadzemních aplikacích. Správná UV ochrana zajišťuje dlouhodobou rozměrovou stálost a zabraňuje degradaci materiálu působením slunečního záření. U pitné vody specifikujte požadované barevné pruhy (obvykle modré) k identifikaci čáry ve výkopu.
Uveďte požadovanou metodu fúze ve specifikaci. Pokud projekt zcela spoléhá na elektrofúzi, zajistěte, aby všechny pořízené armatury měly potřebné údaje čárových kódů pro automatizované strojové skenování. To zabraňuje chybám ručního zadávání na místě a zajišťuje, že svařovací stroj aplikuje přesné napětí a dobu chlazení potřebnou pro danou velikost tvarovky.
Ověřování shody a certifikace výrobce
Vyžádejte si od svých dodavatelů protokoly o rozměrových zkouškách. Renomovaní výrobci během výroby měří vnější průměr, tloušťku stěny a oválnost. Kontrola těchto zpráv o šarži zajišťuje, že produkty splňují požadované tolerance, než opustí továrnu.
Vyžadujte certifikáty shody, jako jsou WRAS, NSF nebo AWWA. Tyto dokumenty dokazují, že fyzické armatury odpovídají publikovaným tabulkám velikostí a splňují globální bezpečnostní standardy. Pro systémy pitné vody je povinná certifikace NSF 61 nebo WRAS, aby se zabránilo chemickému vyluhování do zásobování pitnou vodou.
Provádějte vstupní kontroly kvality na pracovišti. Změřte vnější průměr a tloušťku stěny náhodného vzorku tvarovek při dodání pomocí mikrometru a pásky Pi. Zachycení chyby v dimenzování v oblasti montáže je mnohem levnější než řezání neúspěšného svaru v bahnitém výkopu.
Závěr
Použití přesné tabulky velikostí zajišťuje bezpečnost systému a hydraulický výkon. Zvládnutí vztahu mezi OD, SDR a tloušťkou stěny vám umožní vybudovat odolnou potrubní infrastrukturu, která odolá provoznímu namáhání.
Proveďte audit vašich aktuálních projektových specifikací, abyste zajistili, že OD, SDR a jakost materiálu jsou explicitně definovány ve všech nákupních objednávkách.
Vypočítejte požadované ID na základě vaší cílové rychlosti proudění a limitů ztrát třením, abyste zabránili poklesu tlaku ve směru proudění.
Pokud váš systém pracuje nad základní hodnotou 20 °C, použijte pro výpočty tlaku faktory snížení teploty.
Pořiďte si mechanické nástroje pro zaoblování a pásky Pi pro týmy v terénu, které manipulují s instalacemi velkých průměrů nebo stočených trubek.
Vyžádejte si certifikáty o shodě rozměrů a zprávy o zkoušce materiálu od svého výrobce armatury, než povolíte odeslání na staveniště.
Pro projekty vyžadující spolehlivé a rozměrově kompatibilní PE potrubní komponenty, Fusing X se od roku 2005 specializuje na výrobu, výzkum a vývoj a prodej tvarovek z HDPE s podporou 20 000 m² výrobní zařízení a tým přibližně 300 zaměstnanců. Její výrobní možnosti pokrývají tvarovky pro svařování na tupo, elektrotvarovky, PE závitové tvarovky, sifonové odvodňovací armatury, produkty PP-R a přizpůsobené tvarovky, které poskytují širší podporu pro inženýrské, vodní, průmyslové a další potrubní aplikace.
FAQ
Otázka: Proč se HDPE potrubí měří podle vnějšího průměru (OD)?
Odpověď: HDPE se měří pomocí vnějšího průměru, aby byla zajištěna kompatibilita s fúzním zařízením a mechanickými armaturami. Konstantní vnější průměr umožňuje, aby topné nástroje, čelní čepele a upínací čelisti perfektně seděly, bez ohledu na jmenovitý vnitřní tlak trubky nebo tloušťku stěny.
Odpověď: Ne. Komponenty na tupo s různými SDR vytvářejí nerovnoměrnou tloušťku stěny ve spoji. Tento nesoulad způsobuje koncentraci napětí, nerovnoměrné tání a slabou strukturální integritu. Musíte použít přechodovou tvarovku nebo opracovat silnější stěnu tak, aby odpovídala tenčí stěně.
Otázka: Jaký je rozdíl mezi dimenzováním IPS a CTS?
Odpověď: IPS znamená Iron Pipe Size, zatímco CTS znamená Copper Tube Size. Mají různé vnější průměry pro přesně stejnou jmenovitou velikost. 1-palcová IPS trubka má větší vnější průměr než 1-palcová trubka CTS. V terénu nejsou zaměnitelné.
Otázka: Jak teplota ovlivňuje jmenovité tlaky HDPE?
A: Standardní jmenovité tlaky platí pro vodu o teplotě 20°C. Jak teplota kapaliny stoupá, polymer měkne a tlaková kapacita klesá. Technici použijí faktor snížení a zvolí silnější stěnu (nižší SDR), aby byla zachována tlaková kapacita ve vysokoteplotních aplikacích.
Otázka: Má PE100 jinou tabulku velikostí než PE80?
Odpověď: Fyzické rozměry jako vnější průměr a tloušťka stěny zůstávají stejné, ale mění se jmenovité hodnoty tlaku. PE100 je pevnější pryskyřice, což znamená, že dosahuje vyššího tlaku (PN) při přesně stejné tloušťce stěny ve srovnání se staršími materiály PE80.
Otázka: Jak vypočítám vnitřní průměr (ID) HDPE trubky?
Odpověď: ID vypočítáte odečtením dvojnásobku tloušťky stěny od vnějšího průměru. Vzorec je: ID = OD - (2 × tloušťka stěny). Tento výpočet určuje skutečnou průtokovou plochu pro hydraulické modelování a výpočty ztrát třením.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori