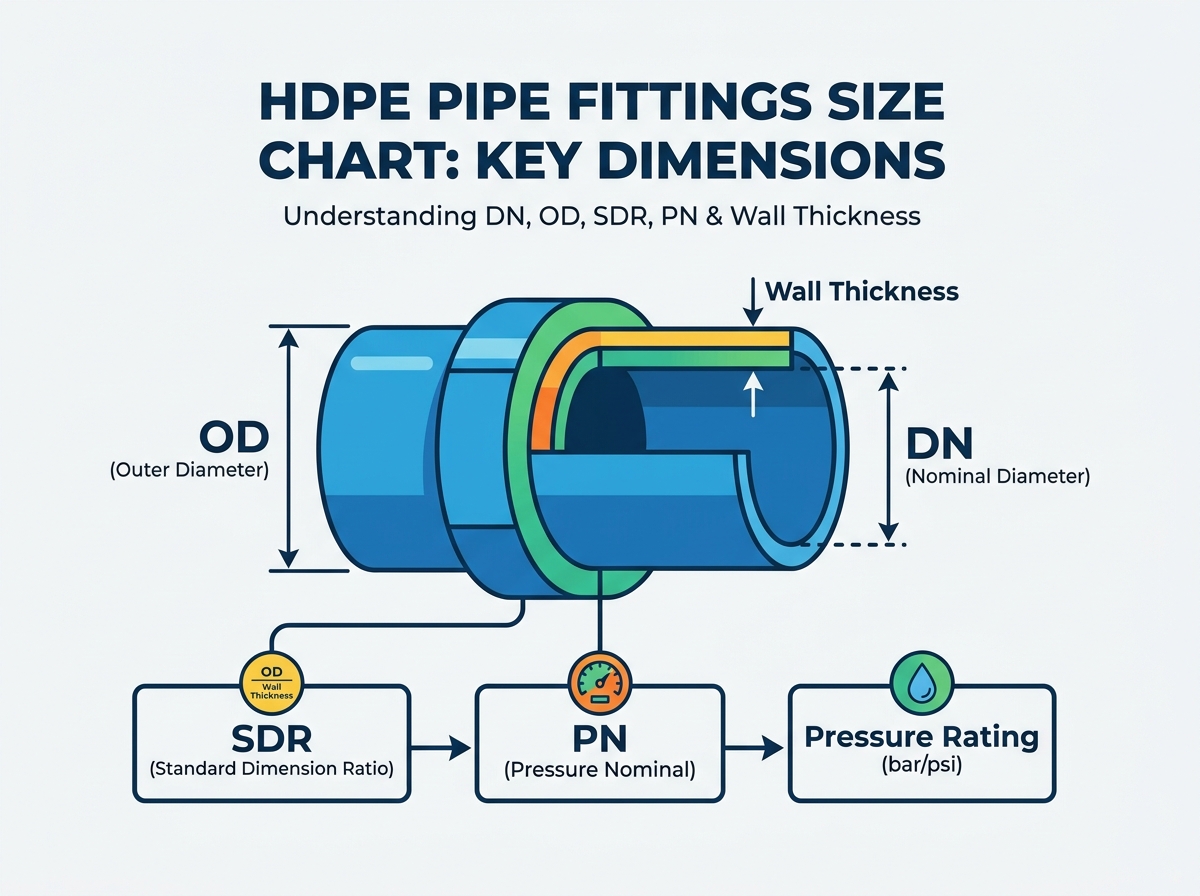
যেকোনো উচ্চ-ঘনত্বের পলিথিন পাইপিং সিস্টেমের অখণ্ডতা সম্পূর্ণরূপে পাইপ এবং ফিটিংসের সুনির্দিষ্ট মাত্রিক মিলের উপর নির্ভর করে। বিভ্রান্তিকর নামমাত্র ব্যাস (DN), আউটসাইড ব্যাস (OD), স্ট্যান্ডার্ড ডাইমেনশন রেশিও (SDR), এবং নামমাত্র চাপ (PN) ত্রুটিপূর্ণ ফিউশন জয়েন্ট, চাপ ব্যর্থতা এবং ব্যয়বহুল সংগ্রহ বিলম্বের দিকে পরিচালিত করে। যখন ফিল্ড ক্রুরা অমিলযুক্ত উপাদানগুলিকে ফিউজ করার চেষ্টা করে, ফলে দুর্বল জয়েন্টগুলি চাপ পরীক্ষায় বা সক্রিয় পরিষেবার সময় ব্যর্থ হয়। সিস্টেমের নির্ভরযোগ্যতা নিশ্চিত করতে ইঞ্জিনিয়ারদের অবশ্যই এই পরামিতিগুলি বুঝতে হবে। এই নির্দেশিকাটি ISO 4427 এবং ASTM সাইজিং মানগুলি নেভিগেট করার জন্য একটি নির্দিষ্ট প্রযুক্তিগত সংস্থান হিসাবে কাজ করে৷ আমরা শিল্প, পৌরসভা এবং বাণিজ্যিক অ্যাপ্লিকেশনগুলির জন্য সঠিক ফিটিংগুলি নির্দিষ্ট, মূল্যায়ন এবং সংগ্রহ করার জন্য প্রয়োজনীয় ডেটা সরবরাহ করি। একটি সঠিক ব্যবহার এইচডিপিই পাইপ ফিটিং আকারের চার্ট অনুমানকে দূর করে, আপনার পাইপলাইনের পরিকাঠামো কাঠামোগত আপস ছাড়াই প্রয়োজনীয় প্রবাহ এবং চাপ পরিচালনা করে তা নিশ্চিত করে।
OD ধ্রুবক, ID পরিবর্তিত হয়: HDPE পাইপ এবং ফিটিংগুলির বাইরের ব্যাস (OD) একটি নির্দিষ্ট নামমাত্র আকারের জন্য স্থির থাকে, যখন ভিতরের ব্যাস (ID) SDR দ্বারা নির্দেশিত দেয়ালের বেধের উপর ভিত্তি করে ওঠানামা করে।
SDR চাপের ক্ষমতা নির্দেশ করে: একটি নিম্ন স্ট্যান্ডার্ড মাত্রা অনুপাত (SDR) একটি ঘন প্রাচীর এবং উচ্চ চাপের রেটিং (PN বা PSI) নির্দেশ করে। SDR 11 SDR 17 এর চেয়ে বেশি চাপ সহ্য করবে।
মাল্টিপল সাইজিং স্ট্যান্ডার্ড বিদ্যমান: একটি এইচডিপিই পাইপ ফিটিং সাইজ চার্টের সাথে পরামর্শ করার আগে ইঞ্জিনিয়ারদের অবশ্যই স্পষ্টভাবে সনাক্ত করতে হবে যে একটি সিস্টেম মেট্রিক (মিমি), আয়রন পাইপ সাইজ (আইপিএস), বা কপার টিউব সাইজ (সিটিএস) মান ব্যবহার করে কিনা।
ফিউশন সামঞ্জস্যতা অ-আলোচনাযোগ্য: নির্ভরযোগ্য বাট ফিউশন ঢালাইয়ের জন্য, ফিটিং এর SDR এবং প্রাচীরের বেধ অবশ্যই SDR এবং পার্শ্ববর্তী পাইপের প্রাচীরের বেধের সাথে মিলবে।
ম্যাটেরিয়াল গ্রেড ম্যাটারস: সাইজিং চার্ট অবশ্যই রজন গ্রেডের পরিপ্রেক্ষিতে মূল্যায়ন করা উচিত (যেমন, PE100 বনাম PE80), কারণ PE100 একই প্রাচীর বেধে উত্তরাধিকার সামগ্রীর তুলনায় উচ্চ চাপের রেটিং অর্জন করে।
সূচিপত্র
টগল করুন
HDPE পাইপ ফিটিং সাইজ চার্ট: মেট্রিক, IPS, CTS, এবং SDR
ঠিকাদার এবং ইঞ্জিনিয়াররা প্রায়শই আন্তর্জাতিক চাকরির সাইটে মেট্রিক এবং ইম্পেরিয়াল সাইজিং কনভেনশনগুলিকে মিশ্রিত করে। একটি উপাদান জমা দেওয়া একটি একক সংক্ষিপ্ত বিবরণ ভুল ব্যাখ্যা গুরুতর স্পেসিফিকেশন ত্রুটির কারণ. আপনার পাইপলাইনের জন্য সঠিক উপাদান নির্বাচন করতে আপনাকে অবশ্যই এই পদগুলি সঠিকভাবে ডিকোড করতে হবে। একটি মাত্রা অনুপাতের একটি ছোটখাট ভুল বোঝাবুঝির ফলে এমন উপাদানগুলিকে অর্ডার করা হয় যা কেবল পরিখাতে একত্রিত করা যায় না।
নামমাত্র ব্যাস (DN) বনাম বাইরের ব্যাস (OD)
DN আকারের জন্য ইউরোপীয় মেট্রিক স্ট্যান্ডার্ড উপাধি উপস্থাপন করে। এটি একটি সঠিক শারীরিক পরিমাপের পরিবর্তে প্রাথমিক নকশা পর্যায়ে একটি সুবিধাজনক লেবেল হিসাবে কাজ করে। উদাহরণস্বরূপ, একটি DN 100 পাইপ কোনো মাত্রায় ঠিক 100 মিলিমিটার পরিমাপ করে না। প্রকৌশলীরা অঙ্কনগুলিতে পাইপ ক্লাসগুলিকে শ্রেণীবদ্ধ করতে DN ব্যবহার করেন, তবে এতে মেশিন ক্রমাঙ্কনের জন্য প্রয়োজনীয় নির্ভুলতার অভাব রয়েছে।
OD সঠিক, পরিমাপযোগ্য বাইরের ব্যাস বোঝায়। এই মাত্রা নির্দেশ করে কিভাবে পাইপ ফিউশন সরঞ্জামের সাথে মিথস্ক্রিয়া করে। একটি বাট ফিউশন মেশিনের হিটিং প্লেট, ফেসিং টুলস এবং ক্ল্যাম্পিং চোয়ালগুলি পাইপকে সুরক্ষিত করতে এবং অভিন্ন ইন্টারফেসিয়াল চাপ প্রয়োগ করতে সঠিক OD এর উপর নির্ভর করে। আপনি যদি একটি 110 মিমি OD পাইপের জন্য একটি মেশিন সেট আপ করেন তবে এটি এই পরিমাপ থেকে বিচ্যুত একটি পাইপকে সঠিকভাবে আঁকড়ে ধরবে না।
এইচডিপিই সিস্টেম চাপ রেটিং নির্বিশেষে একটি ধ্রুবক OD বজায় রাখে। এই ধ্রুবক OD নিশ্চিত করে যে ফিউশন সরঞ্জাম এবং যান্ত্রিক জিনিসপত্রগুলি পাইপের বাইরের দিকে পুরোপুরি ক্ল্যাম্প করে। যদি প্রতিটি চাপ শ্রেণীর সাথে OD ওঠানামা করে, তাহলে ঠিকাদারদের বাজারে প্রতিটি দেয়ালের বেধের জন্য বিভিন্ন ফিউশন মেশিন এবং সন্নিবেশের প্রয়োজন হবে। প্রাচীর ঘন বা পাতলা হওয়ার সাথে সাথে ভিতরের ব্যাস সমস্ত মাত্রিক পরিবর্তনগুলি শোষণ করে।
পাইপের কাঠামোগত জ্যামিতি একটি সহজ সূত্রের উপর নির্ভর করে: SDR = OD / ন্যূনতম প্রাচীর বেধ। পলিমার বাইরের পরিবেশ থেকে অভ্যন্তরীণ তরলকে কতটা আলাদা করে তা বুঝতে আপনি এই অনুপাতটি ব্যবহার করেন। 10mm প্রাচীর পুরুত্ব সহ একটি 110mm পাইপের একটি SDR 11 আছে।
সমস্ত SDRs হল DR, কিন্তু SDR বিশেষভাবে ANSI পছন্দের নম্বর সিরিজের উপর ভিত্তি করে পছন্দের সংখ্যাগুলির একটি আন্তর্জাতিক মানসম্মত সিরিজকে বোঝায়। সাধারণ এসডিআর মানগুলির মধ্যে রয়েছে 9, 11, 13.6, 17, 21 এবং 26। এই নির্দিষ্ট সংখ্যাগুলি শিল্প জুড়ে প্রমিত চাপ শ্রেণীর সাথে সারিবদ্ধ। DR এই পছন্দের সিরিজের বাইরে যেকোন গণনাকৃত অনুপাতকে উপস্থাপন করতে পারে, যা আপনি কাস্টম উত্পাদন বা বিশেষ কন্ডুইট অ্যাপ্লিকেশনগুলিতে দেখতে পারেন।
অনুপাত এবং দেয়ালের বেধের মধ্যে একটি বিপরীত সম্পর্ক বিদ্যমান। একটি নিম্ন SDR মানে একটি মোটা পাইপ প্রাচীর। মোটা দেয়াল উচ্চ অভ্যন্তরীণ চাপ এবং বৃহত্তর বাহ্যিক লোড পরিচালনা করে। একটি SDR 9 পাইপ একটি SDR 17 পাইপের চেয়ে অনেক মোটা প্রাচীর বৈশিষ্ট্যযুক্ত, যা এটিকে আরও ভারী এবং চাপ-প্রতিরোধী করে তোলে।
নামমাত্র চাপ (PN), PSI, এবং দেয়ালের বেধ (en)
PN 20°C বেসলাইন তাপমাত্রায় বারে সর্বাধিক অনুমোদিত অপারেটিং চাপ নির্দেশ করে। একটি PN10 রেটিং মানে সিস্টেমটি 50-বছরের ডিজাইনের জীবনে ক্রমাগত 10 বার চাপ নিরাপদে পরিচালনা করে। ইউরোপীয়, এশিয়ান এবং অস্ট্রেলিয়ান প্রকল্পগুলি জল এবং গ্যাস নেটওয়ার্কগুলির জন্য PN শ্রেণীবিন্যাস সিস্টেমের উপর ব্যাপকভাবে নির্ভর করে।
উত্তর আমেরিকার ASTM মান PN এর পরিবর্তে PSI (পাউন্ড প্রতি বর্গ ইঞ্চি) ব্যবহার করে। গ্লোবাল সাপ্লাই চেইন ব্রিজ করার জন্য আপনাকে অবশ্যই তাদের ইম্পেরিয়াল সমমানের সাথে PN রেটিং ম্যাপ করতে হবে। এই ইউনিটগুলিকে সঠিকভাবে রূপান্তর করতে ব্যর্থ হলে পাইপের শক্তি কম-নির্দিষ্ট করে। উদাহরণস্বরূপ, PN10 মোটামুটিভাবে 145 PSI এর সমান, যেখানে PN16 232 PSI এর সমান।
প্রাচীর বেধ সরাসরি ফলে চাপ রেটিং নির্ধারণ করে। প্রাচীরের পুরুত্ব বাড়ালে SDR কম হয় এবং PN বা PSI ক্ষমতা বৃদ্ধি পায়। প্রকৌশলীরা স্থির-রাষ্ট্রীয় প্রবাহ, ঢেউয়ের চাপ এবং সম্ভাব্য জলের হাতুড়ি ইভেন্টগুলি পরিচালনা করার জন্য প্রয়োজনীয় প্রাচীরের বেধের সঠিক গণনা করেন। আপনি প্রয়োজনীয় প্রাচীর বেধ অনুমান করতে পারবেন না; এটি কঠোর জলবাহী মডেলিং প্রয়োজন.
ফিউশনের আগে ক্ষেত্রে পাইপের মাত্রা যাচাই করতে, এই পদক্ষেপগুলি অনুসরণ করুন:
উল্লিখিত OD এবং SDR সনাক্ত করতে পাইপের বাইরের দিকে প্রিন্ট লাইনটি সনাক্ত করুন।
সঠিক বাইরের ব্যাস পরিমাপ করতে একটি পাই টেপ (ব্যাস টেপ) ব্যবহার করুন এবং ডিম্বাকৃতি পরীক্ষা করুন।
একটি ক্যালিব্রেটেড মাইক্রোমিটার বা অতিস্বনক বেধ গেজ ব্যবহার করুন পরিধির চারপাশে চারটি পয়েন্টে দেয়ালের বেধ পরিমাপ করতে।
প্রিন্ট লাইনের সাথে প্রকৃত SDR মিলছে কিনা তা নিশ্চিত করতে ন্যূনতম পরিমাপ করা প্রাচীরের বেধ দ্বারা পরিমাপ করা ODকে ভাগ করুন।
ফিউশন মেশিনে উপাদান স্থাপন করার আগে সামঞ্জস্য নিশ্চিত করতে ফিটিং মাত্রার সাথে এই ক্ষেত্রের পরিমাপের তুলনা করুন।
কিভাবে সঠিক এইচডিপিই পাইপ ফিটিং সাইজ নির্বাচন করবেন
নির্ভুল মাত্রিক ডেটা সংগ্রহ এবং প্রকৌশল নকশা চালায়। নিম্নলিখিত সারণীগুলি স্ট্যান্ডার্ড পরিমাপ সিস্টেম দ্বারা এই ডেটাকে ভাগ করে। সর্বদা একটি প্রমিত বিরুদ্ধে আপনার নির্দিষ্ট প্রকল্প প্রয়োজনীয়তা যাচাই করুন HDPE পাইপ ফিটিং আকারের চার্ট । উপকরণ অর্ডার করার আগে পুরানো ক্যাটালগ বা মেমরির উপর নির্ভর করা ক্ষেত্রের ত্রুটি এবং প্রত্যাখ্যান জমা দেওয়ার গ্যারান্টি দেয়।
মেট্রিক সাইজিং চার্ট (ISO 4427) – DN20 থেকে DN630
এই মেট্রিক সাইজিং চার্টটি সঠিক OD এবং সাধারণ SDR জুড়ে ন্যূনতম প্রাচীর বেধের বিবরণ দিতে DN ম্যাপ করে। এতে PE100 উপকরণের জন্য PN10 থেকে PN20 পর্যন্ত সংশ্লিষ্ট চাপের ক্লাস অন্তর্ভুক্ত রয়েছে। বাট ফিউশন মেশিনগুলিকে সঠিকভাবে ক্যালিব্রেট করতে এবং হাইড্রো-পরীক্ষার জন্য অভ্যন্তরীণ ভলিউম গণনা করতে এই ডেটা ব্যবহার করুন।
আয়রন পাইপ সাইজ (IPS) স্ট্যান্ডার্ড ডাইমেনশন ইঞ্চিতে কাজ করে। এই মান উত্তর আমেরিকার জল এবং শিল্প বাজারে আধিপত্য বিস্তার করে। টেবিলটি সঠিক OD এর জন্য নামমাত্র পাইপের আকার (NPS) ম্যাপ করে। এটি স্ট্যান্ডার্ড মাত্রা অনুপাতের জন্য প্রাচীরের প্রাচীরের বেধের বিবরণ দেয়। PSI চাপ রেটিং উত্তর আমেরিকান ডিজাইন চূড়ান্ত করতে এবং বিদ্যমান লিগ্যাসি ইস্পাত অবকাঠামো মাত্রা মেলে সাহায্য.
ইম্পেরিয়াল / আইপিএস সাইজিং ডেটা (এএসটিএম)
নামমাত্র পাইপ আকার (NPS)
সঠিক OD (ইঞ্চি)
DR 17 (125 PSI) ওয়াল (ইঞ্চি)
DR 11 (200 PSI) ওয়াল (ইঞ্চি)
DR 9 (250 PSI) ওয়াল (ইঞ্চি)
2'
2.375
0.140
0.216
0.264
৩'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
৬'
6.625
0.390
0.602
0.736
৮'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
১২'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
সার্ভিস লাইনের জন্য CTS (কপার টিউব সাইজ) সাইজিং চার্ট
CTS HDPE প্রায়ই পৌরসভা জল পরিষেবা সংযোগ এবং ছোট ব্যাসের আবাসিক অ্যাপ্লিকেশন পরিবেশন করে। এই সিস্টেমগুলি সাধারণত SDR 9 ব্যবহার করে স্থল চলাচল, পাথরের আঘাত, এবং অগভীর পরিখায় পয়েন্ট লোডিংয়ের বিরুদ্ধে স্থায়িত্ব নিশ্চিত করতে। বিদ্যমান ভূগর্ভস্থ ইউটিলিটিগুলির চারপাশে জলের লাইনগুলি রাউটিং করার সময় প্লাম্বাররা CTS এর নমনীয়তার জন্য সমর্থন করে।
আপনাকে অবশ্যই একটি 1-ইঞ্চি আইপিএস ফিটিং এবং একটি 1-ইঞ্চি CTS ফিটিং এর মধ্যে OD পার্থক্যগুলি নোট করতে হবে৷ একটি 1-ইঞ্চি IPS পাইপের একটি OD আছে 1.315 ইঞ্চি। একটি 1-ইঞ্চি CTS পাইপের একটি OD আছে 1.125 ইঞ্চি। এইগুলি মিশ্রিত করা একটি ক্ষেত্রের অমিলের গ্যারান্টি দেয়। যদি একজন ক্রু একটি CTS পাইপকে IPS কম্প্রেশন ফিটিংয়ে জোর করার চেষ্টা করে, তাহলে লাইনটি চাপ দেওয়ার সাথে সাথে এটি উড়িয়ে দেবে।
যান্ত্রিক কম্প্রেশন ফিটিং ব্যবহার করার সময় CTS-এর জন্য নির্দিষ্ট স্টেইনলেস স্টীল স্টিফেনার প্রয়োজন। যেহেতু প্রাচীরটি সামগ্রিক ব্যাসের তুলনায় তুলনামূলকভাবে পাতলা, তাই একটি শক্ত করা যান্ত্রিক বাদামের রেডিয়াল চাপে পাইপটি ভিতরের দিকে ভেঙে যেতে পারে। একটি স্টিফেনার ঢোকানো অভ্যন্তরীণ জ্যামিতি বজায় রাখে এবং পাইপের বাহ্যিক অংশের বিপরীতে ও-রিং সিলগুলি সঠিকভাবে নিশ্চিত করে।
প্রেসার রেটিং ক্রস-রেফারেন্স: SDR থেকে PN (PE100 বনাম PE80)
এই ম্যাট্রিক্সটি তাদের সংশ্লিষ্ট পিএন রেটিংগুলির সাথে SDR মানগুলির তুলনা করে৷ উপাদানের গ্রেড এই রেটিংগুলিকে ব্যাপকভাবে প্রভাবিত করে। আপনি অনুমান করতে পারবেন না যে একটি SDR 11 পাইপ সবসময় বিভিন্ন প্রকল্প জুড়ে একই চাপ রাখে। রজন রসায়ন চূড়ান্ত হাইড্রোস্ট্যাটিক ডিজাইনের ভিত্তিতে নির্দেশ করে।
PE100 SDR 11-এ একটি PN16 রেটিং অর্জন করে৷ পুরানো PE80 উপাদানের একই PN16 রেটিং অর্জন করতে একটি মোটা প্রাচীর (SDR 9) প্রয়োজন৷ PE100 এ আপগ্রেড করা চাপের ক্ষমতা বজায় রাখার সময় উপাদানের ওজন সংরক্ষণ করে। এই ওজন হ্রাস শিপিং খরচ কমায়, খনন সরঞ্জামের প্রয়োজনীয় আকার হ্রাস করে এবং পাইপ স্তরগুলির জন্য ক্ষেত্রের পরিচালনাকে উল্লেখযোগ্যভাবে সহজ করে তোলে।
SDR থেকে PN ক্রস-রেফারেন্স (PE100 বনাম PE80)
এসডিআর মান
PE100 প্রেসার রেটিং (PN)
PE80 প্রেসার রেটিং (PN)
এসডিআর 26
পিএন 6
পিএন 4
এসডিআর 21
পিএন 8
পিএন 6
এসডিআর 17
পিএন 10
পিএন 8
SDR 13.6
PN 12.5
পিএন 10
এসডিআর 11
পিএন 16
PN 12.5
এসডিআর 9
পিএন 20
পিএন 16
SDR 7.4
পিএন 25
পিএন 20
কিভাবে সঠিক এইচডিপিই পাইপ ফিটিং সাইজ নির্বাচন করবেন
সঠিক ফিটিং আকার নির্বাচন করার জন্য একটি কঠোর প্রকৌশল কাঠামো প্রয়োজন। আপনি উপাদানগুলির শারীরিক মাত্রার বিপরীতে সিস্টেমের প্রয়োজনীয়তাগুলি মূল্যায়ন করেন। অনুমান কাজ পাইপলাইন ব্যর্থতা এবং প্লাবিত পরিখা বাড়ে. দীর্ঘমেয়াদী কর্মক্ষমতা এবং ফাঁস-মুক্ত অপারেশন নিশ্চিত করতে এই প্রযুক্তিগত মূল্যায়ন মানদণ্ড অনুসরণ করুন।
পাইপ এসডিআর থেকে ফিটিং ফিটিং SDR (সাফল্যের মানদণ্ড)
বাট ফিউশনের জন্য আপনাকে অবশ্যই SDR-এর সাথে মিলতে হবে। এটি জয়েন্ট জুড়ে সমান প্রাচীর বেধ নিশ্চিত করে। অসম দেয়াল চাপের ঘনত্ব তৈরি করে যা অবশেষে চাপে ফেটে যায়। যখন হিটিং প্লেট পলিমার গলিয়ে দেয়, তখন সমান দেয়াল একটি অভিন্ন গলিত গুটিকা এবং একটি কাঠামোগতভাবে সাউন্ড ওয়েল্ড ইন্টারফেস নিশ্চিত করে।
আপনি যদি একটি SDR 11 পাইপকে একটি SDR 17 ফিটিংয়ে ফিউজ করেন, তাহলে হিটিং প্লেট পাতলা SDR 17 প্রাচীরকে আরও দ্রুত গলিয়ে দেবে। ফলস্বরূপ জয়েন্টের একপাশে একটি বিশাল অভ্যন্তরীণ পুঁতি এবং একটি দুর্বল বন্ড লাইন থাকবে। চক্রাকার চাপের লোডের অধীনে, এই উচ্চ-নিম্ন মিসলাইনমেন্ট একটি কব্জা বিন্দু হিসাবে কাজ করে, যার ফলে ক্র্যাক বৃদ্ধি এবং শেষ পর্যন্ত জয়েন্ট বিচ্ছেদ হয়।
ফিউশন প্রক্রিয়া শুরু করার আগে সর্বদা ফিটিং বডিতে স্ট্যাম্প করা SDR যাচাই করুন। শুধুমাত্র প্যাকেজিং লেবেল বা শিপিং ম্যানিফেস্টের উপর নির্ভর করবেন না। শারীরিক যাচাই ব্যয়বহুল কাট-আউট এবং পুনরায় কাজ প্রতিরোধ করে। যদি প্রিন্ট লাইনটি অপাঠ্য হয়, সরাসরি দেয়ালের বেধ পরিমাপ করতে একটি মাইক্রোমিটার ব্যবহার করুন।
হাইড্রোলিক পারফরম্যান্সের জন্য ভিতরে ব্যাস (আইডি) গণনা করা হচ্ছে
অভ্যন্তরীণ মাত্রা গণনা করতে এই সূত্রটি ব্যবহার করুন: ID = OD - (2 × দেয়ালের বেধ)। আপনাকে অবশ্যই প্রাচীরের বেধ দুইবার বিয়োগ করতে হবে কারণ এটি ব্যাসের ক্রস-সেকশনের উভয় পাশে বিদ্যমান। উদাহরণস্বরূপ, একটি SDR 11 প্রাচীর পুরুত্ব (14.6mm) সহ একটি 160mm OD পাইপের একটি ID 130.8mm রয়েছে৷
প্রকৌশলীরা প্রকৃত জলবাহী কর্মক্ষমতা নির্ধারণ করতে আইডি গণনা করে। সঠিক আইডি জানা আপনাকে প্রবাহের বেগ অপ্টিমাইজ করতে এবং হ্যাজেন-উইলিয়ামস সমীকরণ ব্যবহার করে সঠিকভাবে সম্ভাব্য ঘর্ষণ ক্ষতি গণনা করতে দেয়। একটি ছোট আইডি তরল বেগ বাড়ায় কিন্তু ঘর্ষণও বাড়ায়, প্রবাহের হার বজায় রাখতে বড় পাম্পের প্রয়োজন হয়।
একটি পাতলা-দেয়ালের পাইপ থেকে একটি পুরু-দেয়ালের পাইপে রূপান্তর করার সময়, আইডি সঙ্কুচিত হয়। এটি সিস্টেমে একটি বাধা তৈরি করে। নিচের দিকে অপ্রত্যাশিত চাপ কমে যাওয়া রোধ করতে আপনার হাইড্রোলিক মডেলিং-এ এই সীমাবদ্ধতার জন্য আপনাকে অবশ্যই অ্যাকাউন্ট করতে হবে। যদি সীমাবদ্ধতা গুরুতর হয়, তাহলে প্রয়োজনীয় অভ্যন্তরীণ প্রবাহ এলাকা বজায় রাখার জন্য আপনাকে পুরো পাইপ রানের আকার বাড়াতে হতে পারে।
চাপ ক্লাসের জন্য তাপমাত্রা কমানোর কারণ
স্ট্যান্ডার্ড PN এবং PSI রেটিং অনুমান করে যে সিস্টেমটি 20°C (68°F) এ জল পরিবহন করে। পলিমার ম্যাট্রিক্স এই বেসলাইন তাপমাত্রায় অত্যন্ত স্থিতিশীল থাকে, 50 বছরের জীবনকালের জন্য প্রকাশিত চাপ ক্ষমতা সরবরাহ করে।
যখন অপারেটিং তাপমাত্রা 20 ডিগ্রি সেলসিয়াস অতিক্রম করে, আপনি একটি ডিরেটিং ফ্যাক্টর প্রয়োগ করেন। স্ট্যান্ডার্ড এইচডিপিই 60 ডিগ্রি সেলসিয়াস পর্যন্ত তরল পরিচালনা করে, কিন্তু চাপের ক্ষমতা উল্লেখযোগ্যভাবে কমে যায়। উপাদান গরম হওয়ার সাথে সাথে এটি নরম হয়ে যায় এবং প্রসার্য শক্তি হারায়। উচ্চ তাপমাত্রায় প্রয়োজনীয় অপারেটিং চাপ বজায় রাখার জন্য আপনাকে একটি নিম্ন SDR (পুরু দেয়াল) নির্বাচন করতে হবে।
উদাহরণস্বরূপ, একটি PE100 পাইপ PN16-এর জন্য 20°C-তে রেট করা হয় শুধুমাত্র PN10-কে 40°C-তে পরিচালনা করতে পারে। 40°C এর জন্য একটি সাধারণ ডিরেটিং গুণক হল 0.74। আপনি প্রকৃত অপারেটিং ক্ষমতা খুঁজে পেতে এই ফ্যাক্টর দ্বারা বেসলাইন চাপ রেটিং গুণ করুন। সঠিক গুণকের জন্য রজন প্রস্তুতকারকের নির্দিষ্ট ডিরেটিং চার্টের সাথে পরামর্শ করুন। তাপমাত্রার প্রভাব উপেক্ষা করা শিল্প প্রক্রিয়া লাইন এবং গরম জল স্রাব অ্যাপ্লিকেশনে অকাল পাইপ ফেটে যাওয়ার গ্যারান্টি দেয়।
সাধারণ এইচডিপিই পাইপ ফিটিং সাইজিং সমস্যা এবং কীভাবে সেগুলি এড়ানো যায়
অনুপযুক্ত মাপ গুরুতর ইনস্টলেশন ব্যর্থতার কারণ. ক্ষেত্রের বাস্তবতা প্রায়শই প্রাথমিক স্পেসিফিকেশন পর্যায়ে ত্রুটিগুলি প্রকাশ করে। এই ঝুঁকিগুলি বোঝা আপনাকে পাইপটি পরিখাতে যাওয়ার আগে শক্তিশালী প্রশমন কৌশলগুলি বাস্তবায়ন করতে দেয়।
বাট ফিউশনে অসামঞ্জস্যপূর্ণ প্রাচীরের বেধের বিপদ
বিভিন্ন প্রাচীর বেধ সঙ্গে উপাদান যোগদান অবিলম্বে জোড় আপস. ফিজিক্যাল মেকানিক্স ব্যর্থ হয় কারণ হিটিং প্লেট উভয় পৃষ্ঠে অভিন্ন তাপ শক্তি প্রয়োগ করতে পারে না। এটি ফিউশন ইন্টারফেসে অসম গলিত, অত্যধিক অভ্যন্তরীণ পুঁতি এবং দুর্বল কাঠামোগত অখণ্ডতা তৈরি করে।
পাতলা পাইপের অভ্যন্তরীণ গুটিকাটি অত্যধিকভাবে ঘূর্ণায়মান হবে, একটি খাঁজ প্রভাব তৈরি করবে। চক্রীয় চাপ লোডের অধীনে, এই খাঁজটি ধীরে ধীরে ফাটল বৃদ্ধির ব্যর্থতার সূচনা বিন্দু হয়ে ওঠে। পাইপলাইনটি শেষ পর্যন্ত জয়েন্টে ডানদিকে বিভক্ত হবে, সাধারণত প্রাথমিক হাইড্রোস্ট্যাটিক চাপ পরীক্ষার সময়।
বিভিন্ন SDR ব্রিজ করার জন্য বিশেষভাবে তৈরি করা ট্রানজিশন ফিটিং ব্যবহার করে এই ঝুঁকি প্রশমিত করুন। আপনি শিল্পের মান দ্বারা অনুমোদিত মেশিনিং কৌশলগুলিও ব্যবহার করতে পারেন যাতে পাতলা প্রাচীরের সাথে মেলে মোটা প্রাচীরকে নিচের দিকে ঝেড়ে ফেলা যায়। স্ট্রেস রাইসার প্রতিরোধ করার জন্য চেম্ফার অ্যাঙ্গেল অবশ্যই ধীরে ধীরে হতে হবে, সাধারণত 3:1 বা 4:1 টেপারে মেশিন করা হয়।
ইলেক্ট্রোফিউশন ফিটিং ক্লিয়ারেন্স এবং টলারেন্স
ইলেক্ট্রোফিউশন কাপলারের কঠোর ওডি সহনশীলতা প্রয়োজন। গরম কয়েলগুলি কাজ করার জন্য পাইপের বাইরের এবং ফিটিং অভ্যন্তরের মধ্যে ব্যবধান অবশ্যই ন্যূনতম থাকতে হবে। যদি ব্যবধানটি খুব বেশি হয়, তাহলে গলিত পলিমার দূরত্ব পূরণ করতে পারে না, যার ফলে একটি ঠান্ডা জোড় এবং একটি লিক জয়েন্ট হয়।
পাইপ ওভালিটি এই সহনশীলতাকে হুমকি দেয়, বিশেষ করে বড় ব্যাস বা কুণ্ডলীকৃত পাইপে। ওভালিটি ফিটিং সাইজিং এবং ইউনিট ওজন বন্টন ব্যাহত করে। একটি গুরুতর ডিম্বাকৃতি পাইপ এমনকি ইলেক্ট্রোফিউশন কাপলারে স্লাইড করবে না। অধিকন্তু, বাধ্যতামূলক স্ক্র্যাপিং প্রক্রিয়া পাইপের পৃষ্ঠ থেকে প্রায় 0.2 মিমি অক্সিডাইজড উপাদান অপসারণ করে, যা OD-কে কিছুটা কমিয়ে দেয় এবং কণাকার ফাঁক বাড়ায়।
ফিউজ করার আগে বৃত্তাকার প্রোফাইল পুনরুদ্ধার করতে ইনস্টলেশনের সময় আপনাকে অবশ্যই যান্ত্রিক রি-রাউন্ডিং টুল ব্যবহার করতে হবে। পাইপের প্রান্তের কাছে রি-রাউন্ডিং টুলটি ক্ল্যাম্প করুন এবং OD গ্রহণযোগ্য সহনশীলতার মধ্যে ফিরে না আসা পর্যন্ত এটি শক্ত করুন। খননকারী বালতি বা স্লেজহ্যামার ব্যবহার করে কখনই ডিম্বাকৃতি পাইপকে শক্ত ফিটিংয়ে জোর করার চেষ্টা করবেন না।
নেভিগেটিং ট্রানজিশন ফিটিং (এইচডিপিই থেকে ইস্পাত/পিভিসি)
ওডি-নিয়ন্ত্রিত এইচডিপিই থেকে অন্যান্য উপকরণে স্থানান্তর করা আকারের জটিলতার পরিচয় দেয়। ইস্পাত এবং পিভিসি প্রায়ই বিভিন্ন আইপিএস বা আইডি-নিয়ন্ত্রিত মান ব্যবহার করে। আপনি কেবল এই বিভিন্ন উপকরণগুলিকে একসাথে বাট করতে পারবেন না বা একটি একক উপাদানের জন্য ডিজাইন করা স্ট্যান্ডার্ড যান্ত্রিক কাপলিং এর উপর নির্ভর করতে পারবেন না।
আপনার সংযোগ বিকল্পগুলি সাবধানে মূল্যায়ন করুন। মেকানিক্যাল জয়েন্ট অ্যাডাপ্টার, সঠিক ফ্ল্যাঞ্জের মাপ এবং ব্যাকিং রিং ব্যবহার করুন যাতে ডাইমেনশনাল গ্যাপ নিরাপদে পূরণ করা যায়। ফ্ল্যাঞ্জ অ্যাডাপ্টারগুলি আপনাকে HDPE সিস্টেমকে সরাসরি ইস্পাত ভালভ, একটি নমনীয় আয়রন পাম্প হাউজিং বা একটি PVC ম্যানিফোল্ডে বোল্ট করতে দেয়।
নিশ্চিত করুন যে ব্যাকিং রিংটি বিরোধী ফ্ল্যাঞ্জের বোল্ট হোল প্যাটার্নের সাথে মেলে। স্ট্যান্ডার্ড ANSI ক্লাস 150 বোল্ট প্যাটার্ন উত্তর আমেরিকায় সাধারণ, যখন PN10 বা PN16 ড্রিলিং প্যাটার্ন ইউরোপে প্রাধান্য পায়। অর্ডার করার আগে আপনাকে অবশ্যই এই মাত্রা যাচাই করতে হবে। ফ্ল্যাঞ্জের মুখগুলির মধ্যে একটি সঠিক ইলাস্টোমেরিক গ্যাসকেট ব্যবহার করুন এবং একটি জলরোধী সীল অর্জনের জন্য সঠিক টর্ক ক্রম প্রয়োগ করুন।
কিভাবে সঠিক এইচডিপিই পাইপ ফিটিং নির্দিষ্ট করবেন এবং অর্ডার করবেন
টেকনিক্যাল সাইজিংকে একটি কঠিন ক্রয় কৌশলে অনুবাদ করা আপনার প্রকল্পের বাজেটকে রক্ষা করে। পরিষ্কার স্পেসিফিকেশন ব্যয়বহুল রিটার্ন এবং বিলম্ব প্রতিরোধ করে। অস্পষ্ট ক্রয়ের আদেশ সরবরাহকারীদের আপনার উদ্দেশ্য অনুমান করতে বাধ্য করে, যার ফলে ভুল ডেলিভারি এবং স্থবির নির্মাণ সময়সূচী হয়।
প্রজেক্ট স্পেসিফিকেশন স্ট্যান্ডার্ডাইজ করা
কঠোর সংগ্রহের সংক্ষিপ্ত বিবরণ লিখুন। সঠিক OD, SDR, মেটেরিয়াল গ্রেড (যেমন PE100), এবং ম্যানুফ্যাকচারিং স্ট্যান্ডার্ড (ISO বা ASTM) নির্দিষ্ট করুন। নামমাত্র আকারের উপর ভিত্তি করে কখনই অর্ডার করবেন না। 'আমাকে 6-ইঞ্চি পাইপ পাঠান' বলে গ্যারান্টি দেয় যে সরবরাহকারী ভুল DR বা ভুল সাইজিং স্ট্যান্ডার্ড পাঠাবে।
উপাদান সংযোজন প্রয়োজনীয়তা অন্তর্ভুক্ত. উপরে-স্থল অ্যাপ্লিকেশনগুলিতে UV প্রতিরোধের জন্য কার্বন কালো বিষয়বস্তু নির্দিষ্ট করুন। সঠিক UV সুরক্ষা দীর্ঘমেয়াদী মাত্রিক স্থিতিশীলতা নিশ্চিত করে এবং সূর্যালোক এক্সপোজার থেকে উপাদানের অবক্ষয় প্রতিরোধ করে। পানীয় জলের জন্য, পরিখার লাইন চিহ্নিত করতে প্রয়োজনীয় রঙের স্ট্রাইপিং (সাধারণত নীল) উল্লেখ করুন।
স্পেসিফিকেশনে প্রয়োজনীয় ফিউশন পদ্ধতির বিশদ বিবরণ দিন। যদি প্রকল্পটি সম্পূর্ণরূপে ইলেক্ট্রোফিউশনের উপর নির্ভর করে, তবে নিশ্চিত করুন যে সমস্ত সংগ্রহ করা জিনিসপত্রে স্বয়ংক্রিয় মেশিন স্ক্যানিংয়ের জন্য প্রয়োজনীয় বারকোড ডেটা রয়েছে। এটি ক্ষেত্রের ম্যানুয়াল এন্ট্রি ত্রুটিগুলি প্রতিরোধ করে এবং ফিউশন মেশিনটি নির্দিষ্ট ফিটিং আকারের জন্য প্রয়োজনীয় সঠিক ভোল্টেজ এবং শীতল সময় প্রয়োগ করে তা নিশ্চিত করে।
প্রস্তুতকারকের সম্মতি এবং সার্টিফিকেশন যাচাই করা
আপনার সরবরাহকারীদের কাছ থেকে মাত্রিক পরীক্ষার প্রতিবেদনের দাবি করুন। স্বনামধন্য নির্মাতারা উৎপাদনের সময় OD, প্রাচীরের বেধ এবং ওভালিটি পরিমাপ করে। এই ব্যাচ রিপোর্টগুলি পর্যালোচনা করা নিশ্চিত করে যে পণ্যগুলি কারখানা ছাড়ার আগে প্রয়োজনীয় সহনশীলতা পূরণ করে।
WRAS, NSF, বা AWWA এর মতো কমপ্লায়েন্স সার্টিফিকেট প্রয়োজন। এই নথিগুলি প্রমাণ করে যে শারীরিক ফিটিংগুলি প্রকাশিত সাইজিং চার্টের সাথে মেলে এবং বিশ্বব্যাপী সুরক্ষা মানগুলি পূরণ করে৷ পানীয় জলের ব্যবস্থার জন্য, পানীয় জল সরবরাহে রাসায়নিক লিচিং প্রতিরোধ করতে NSF 61 বা WRAS সার্টিফিকেশন বাধ্যতামূলক৷
কাজের সাইটে আগত মান নিয়ন্ত্রণ পরিদর্শন পরিচালনা করুন। একটি মাইক্রোমিটার এবং পাই টেপ ব্যবহার করে ডেলিভারির সময় ফিটিংগুলির এলোমেলো নমুনার OD এবং প্রাচীরের বেধ পরিমাপ করুন। একটি কর্দমাক্ত পরিখাতে একটি ব্যর্থ ঢালাই কাটার চেয়ে স্টেজিং এলাকায় একটি মাপ সংক্রান্ত ত্রুটি ধরা অনেক সস্তা।
উপসংহার
একটি সঠিক সাইজিং চার্ট ব্যবহার করা সিস্টেমের নিরাপত্তা এবং জলবাহী কর্মক্ষমতা নিশ্চিত করে। OD, SDR এবং প্রাচীর বেধের মধ্যে সম্পর্ক আয়ত্ত করা আপনাকে স্থিতিস্থাপক পাইপলাইন অবকাঠামো তৈরি করার ক্ষমতা দেয় যা অপারেশনাল চাপ সহ্য করে।
সমস্ত ক্রয়ের অর্ডারে OD, SDR এবং উপাদানের গ্রেড স্পষ্টভাবে সংজ্ঞায়িত করা হয়েছে তা নিশ্চিত করতে আপনার বর্তমান প্রকল্পের স্পেসিফিকেশন অডিট করুন।
নিম্নধারার চাপের ড্রপ রোধ করতে আপনার লক্ষ্য প্রবাহ বেগ এবং ঘর্ষণ ক্ষতি সীমার উপর ভিত্তি করে প্রয়োজনীয় আইডি গণনা করুন।
আপনার সিস্টেম যদি 20°C বেসলাইনের উপরে কাজ করে তাহলে আপনার চাপের গণনায় তাপমাত্রা কমানোর কারণগুলি প্রয়োগ করুন।
বড় ব্যাস বা কয়েল করা পাইপ ইনস্টলেশন পরিচালনাকারী ফিল্ড ক্রুদের জন্য যান্ত্রিক রি-রাউন্ডিং সরঞ্জাম এবং পাই টেপ সংগ্রহ করুন।
কাজের সাইটে চালান অনুমোদন করার আগে আপনার ফিটিং প্রস্তুতকারকের কাছ থেকে মাত্রিক সম্মতি শংসাপত্র এবং উপাদান পরীক্ষার প্রতিবেদনের অনুরোধ করুন।
নির্ভরযোগ্য এবং মাত্রাগতভাবে সামঞ্জস্যপূর্ণ PE পাইপিং উপাদানের প্রয়োজন এমন প্রকল্পগুলির জন্য, Fusing X 20,000 m⊃2 দ্বারা সমর্থিত 2005 সাল থেকে এইচডিপিই ফিটিং উৎপাদন, গবেষণা ও উন্নয়ন এবং বিক্রয়ে বিশেষীকরণ করেছে; উত্পাদন সুবিধা এবং প্রায় 300 কর্মচারীর একটি দল। এর উত্পাদন ক্ষমতাগুলি বাট ফিউশন ফিটিংস, ইলেক্ট্রোফিউশন ফিটিংস, PE থ্রেডেড ফিটিংস, সিফোনিক ড্রেনেজ ফিটিংস, পিপি-আর পণ্যগুলি এবং কাস্টমাইজড ফিটিংগুলিকে কভার করে, যা ইঞ্জিনিয়ারিং, জল, শিল্প এবং অন্যান্য পাইপিং অ্যাপ্লিকেশনগুলির জন্য বিস্তৃত সমর্থন প্রদান করে।
FAQ
প্রশ্নঃ কেন HDPE পাইপকে বাইরের ব্যাস (OD) দ্বারা পরিমাপ করা হয়?
উত্তর: ফিউশন সরঞ্জাম এবং যান্ত্রিক জিনিসপত্রের সাথে সামঞ্জস্যতা নিশ্চিত করতে HDPE OD দ্বারা পরিমাপ করা হয়। একটি ধ্রুবক OD পাইপের অভ্যন্তরীণ চাপের রেটিং বা প্রাচীরের পুরুত্ব নির্বিশেষে গরম করার সরঞ্জাম, ব্লেডের মুখোমুখি এবং ক্ল্যাম্পিং চোয়ালকে পুরোপুরি ফিট করার অনুমতি দেয়।
প্রশ্ন: আমি কি একটি SDR 11 পাইপকে SDR 17 ফিটিংয়ে ফিউজ করতে পারি?
উত্তর: না। বিভিন্ন SDR সহ বাট ফিউজিং উপাদান জয়েন্টে অসম প্রাচীর বেধ তৈরি করে। এই অমিলের কারণে চাপের ঘনত্ব, অসম গলে যাওয়া এবং দুর্বল কাঠামোগত অখণ্ডতা দেখা দেয়। আপনাকে অবশ্যই একটি ট্রানজিশন ফিটিং ব্যবহার করতে হবে বা পাতলা প্রাচীরের সাথে মেলে মোটা প্রাচীরের মেশিন ব্যবহার করতে হবে।
প্রশ্ন: আইপিএস এবং সিটিএস সাইজিংয়ের মধ্যে পার্থক্য কী?
A: IPS মানে আয়রন পাইপ সাইজ, আর CTS মানে কপার টিউব সাইজ। ঠিক একই নামমাত্র আকারের জন্য তাদের বিভিন্ন বাইরের ব্যাস রয়েছে। একটি 1-ইঞ্চি IPS পাইপের একটি 1-ইঞ্চি CTS পাইপের চেয়ে বড় OD থাকে। তারা ক্ষেত্রের মধ্যে বিনিময়যোগ্য নয়.
প্রশ্ন: কিভাবে তাপমাত্রা HDPE চাপ রেটিং প্রভাবিত করে?
উত্তর: 20 ডিগ্রি সেলসিয়াসে পানির জন্য স্ট্যান্ডার্ড প্রেসার রেটিং প্রযোজ্য। তরল তাপমাত্রা বাড়ার সাথে সাথে পলিমার নরম হয়ে যায় এবং চাপের ক্ষমতা হ্রাস পায়। প্রকৌশলীরা একটি ডিরেটিং ফ্যাক্টর প্রয়োগ করেন এবং উচ্চ-তাপমাত্রার অ্যাপ্লিকেশনগুলিতে চাপের ক্ষমতা বজায় রাখতে একটি ঘন প্রাচীর (নিম্ন SDR) নির্বাচন করেন।
প্রশ্ন: PE100 এর কি PE80 এর চেয়ে আলাদা আকারের চার্ট আছে?
উত্তর: OD এবং প্রাচীরের বেধের মতো শারীরিক মাত্রা একই থাকে, কিন্তু চাপের রেটিং পরিবর্তিত হয়। PE100 একটি শক্তিশালী রজন, যার অর্থ এটি পুরানো PE80 উপকরণের তুলনায় ঠিক একই প্রাচীর বেধে উচ্চ চাপের রেটিং (PN) অর্জন করে।
প্রশ্নঃ আমি কিভাবে একটি HDPE পাইপের ভিতরের ব্যাস (ID) গণনা করব?
উত্তর: আপনি বাইরের ব্যাস থেকে প্রাচীরের পুরুত্বের দ্বিগুণ বিয়োগ করে আইডি গণনা করেন। সূত্রটি হল: ID = OD - (2 × দেয়ালের বেধ)। এই গণনা হাইড্রোলিক মডেলিং এবং ঘর্ষণ ক্ষতি গণনার জন্য প্রকৃত প্রবাহ এলাকা নির্ধারণ করে।

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori