Integriteten til ethvert rørsystem av polyetylen med høy tetthet er helt og holdent avhengig av nøyaktig dimensjonstilpasning av rør og beslag. Forvirrende nominell diameter (DN), ytre diameter (OD), standard dimensjonsforhold (SDR) og nominelt trykk (PN) fører til defekte fusjonsskjøter, trykkfeil og kostbare innkjøpsforsinkelser. Når feltmannskaper forsøker å smelte sammen komponenter som ikke stemmer overens, svikter de resulterende svake leddene under trykktesting eller under aktiv service. Ingeniører må forstå disse parameterne for å sikre systemets pålitelighet. Denne veiledningen fungerer som en definitiv teknisk ressurs for å navigere i ISO 4427 og ASTM størrelsesstandarder. Vi gir de nødvendige dataene for å spesifisere, evaluere og anskaffe de riktige beslagene for industrielle, kommunale og kommersielle applikasjoner. Ved hjelp av en nøyaktig Størrelseskart for HDPE-rørfittings eliminerer gjetting, og sikrer at rørledningsinfrastrukturen din håndterer nødvendig strømning og trykk uten strukturelle kompromisser.
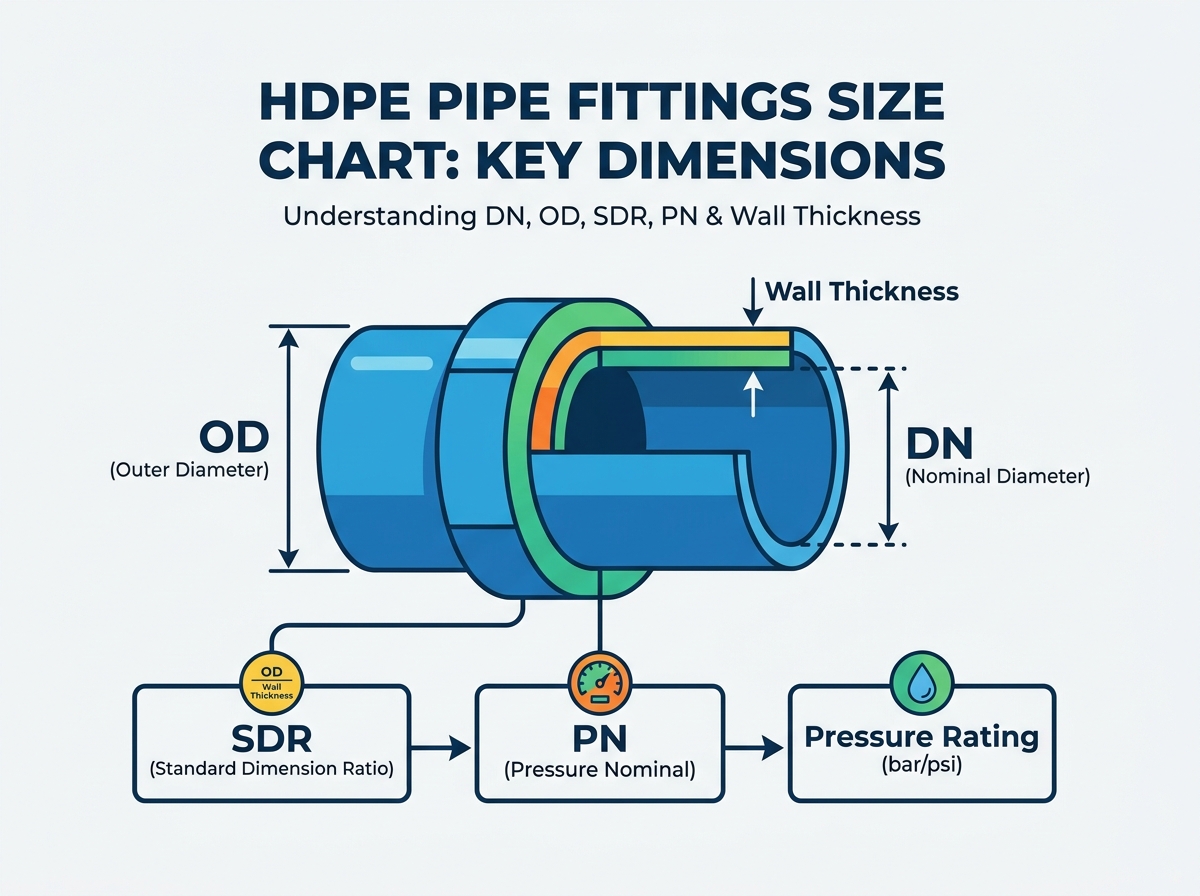
OD er konstant, ID varierer: Den ytre diameteren (OD) til HDPE-rør og -fittings forblir konstant for en gitt nominell størrelse, mens den indre diameteren (ID) varierer basert på veggtykkelsen diktert av SDR.
SDR dikterer trykkkapasitet: En lavere standard dimensjonsforhold (SDR) indikerer en tykkere vegg og høyere trykkklassifisering (PN eller PSI). SDR 11 vil tåle høyere trykk enn SDR 17.
Flere størrelsesstandarder eksisterer: Ingeniører må eksplisitt identifisere om et system bruker metriske (mm), Iron Pipe Size (IPS), eller Copper Tube Size (CTS) standarder før de konsulterer et HDPE-rørfittings størrelsesdiagram.
Fusjonskompatibilitet er ikke-omsettelig: For pålitelig stumpsveising, må SDR og veggtykkelsen til beslaget nøyaktig samsvare med SDR og veggtykkelsen til det tilstøtende røret.
Materialkvalitet er viktig: Størrelsestabeller må vurderes i sammenheng med harpikskvaliteten (f.eks. PE100 vs. PE80), ettersom PE100 oppnår høyere trykkklassifiseringer ved samme veggtykkelse sammenlignet med eldre materialer.
Innholdsfortegnelse
Veksle
HDPE-rørfittings Størrelsestabell: Metrisk, IPS, CTS og SDR
Entreprenører og ingeniører blander ofte sammen metriske og keiserlige dimensjoneringskonvensjoner på internasjonale arbeidsplasser. Feiltolkning av et enkelt akronym på en materialinnlevering forårsaker alvorlige spesifikasjonsfeil. Du må dekode disse begrepene nøyaktig for å velge de riktige komponentene for rørledningen din. En mindre misforståelse av et dimensjonsforhold resulterer i bestilling av materialer som rett og slett ikke kan smeltes sammen i grøften.
Nominell diameter (DN) vs. ytre diameter (OD)
DN representerer den europeiske metriske standardbetegnelsen for størrelse. Den fungerer som en praktisk etikett under den innledende designfasen i stedet for en nøyaktig fysisk måling. For eksempel måler et DN 100-rør ikke nøyaktig 100 millimeter i noen dimensjon. Ingeniører bruker DN til å kategorisere rørklasser på tegninger, men den mangler presisjonen som kreves for maskinkalibrering.
OD står for den nøyaktige, målbare ytre diameteren. Denne dimensjonen dikterer hvordan røret samhandler med fusjonsutstyr. Varmeplatene, frontverktøyene og klemmekjevene til en butt-fusjonsmaskin er avhengig av nøyaktig OD for å sikre røret og påføre jevnt grensesnitttrykk. Hvis du setter opp en maskin for et 110mm OD-rør, vil den ikke gripe skikkelig i et rør som avviker fra denne målingen.
HDPE-systemer opprettholder en konstant OD uavhengig av trykkklassifiseringen. Denne konstante OD sikrer at fusjonsverktøy og mekaniske beslag klemmer seg perfekt fast på rørets utside. Hvis OD svingte med hver trykkklasse, ville entreprenører trenge forskjellige fusjonsmaskiner og innsatser for hver enkelt veggtykkelse på markedet. Den indre diameteren absorberer alle dimensjonsendringene ettersom veggen blir tykkere eller tynnere.
Standard dimensjonsforhold (SDR) vs. dimensjonsforhold (DR)
Den strukturelle geometrien til røret er avhengig av en enkel formel: SDR = OD / Minimum veggtykkelse. Du bruker dette forholdet til å forstå hvor mye polymer som skiller den indre væsken fra det ytre miljøet. Et 110 mm rør med 10 mm veggtykkelse har en SDR på 11.
Alle SDR-er er DR-er, men SDR refererer spesifikt til en internasjonal standardisert serie med foretrukne nummer basert på ANSI-foretrukket nummerserie. Vanlige SDR-verdier inkluderer 9, 11, 13,6, 17, 21 og 26. Disse spesifikke tallene stemmer overens med standardiserte trykkklasser i bransjen. DR kan representere et hvilket som helst beregnet forhold utenfor disse foretrukne seriene, som du kan se i spesialtilpasset produksjon eller spesialiserte ledningsapplikasjoner.
Det er et omvendt forhold mellom forholdet og veggtykkelsen. En lavere SDR betyr en tykkere rørvegg. Tykkere vegger håndterer høyere indre trykk og større ytre belastninger. Et SDR 9-rør har en mye tykkere vegg enn et SDR 17-rør med nøyaktig samme ytre diameter, noe som gjør det tyngre og mer trykkbestandig.
Nominelt trykk (PN), PSI og veggtykkelse (no)
PN indikerer maksimalt tillatt driftstrykk i bar ved en grunntemperatur på 20°C. En PN10-klassifisering betyr at systemet trygt håndterer 10 bar trykk kontinuerlig over en 50-års levetid. Europeiske, asiatiske og australske prosjekter er sterkt avhengige av PN-klassifiseringssystemet for vann- og gassnettverk.
Nordamerikanske ASTM-standarder bruker PSI (Pounds per Square Inch) i stedet for PN. Du må kartlegge PN-rangeringer til deres keiserlige ekvivalenter for å bygge bro over globale forsyningskjeder. Unnlatelse av å konvertere disse enhetene nøyaktig fører til underspesifisering av rørstyrken. For eksempel tilsvarer PN10 omtrent 145 PSI, mens PN16 tilsvarer 232 PSI.
Veggtykkelsen bestemmer direkte den resulterende trykkvurderingen. Å øke veggtykkelsen senker SDR og øker PN- eller PSI-kapasiteten. Ingeniører beregner den nøyaktige veggtykkelsen som kreves for å håndtere steady-state strømning, overspenningstrykk og potensielle vannslaghendelser. Du kan ikke gjette den nødvendige veggtykkelsen; det krever streng hydraulisk modellering.
For å verifisere rørdimensjoner i feltet før fusjon, følg disse trinnene:
Finn utskriftslinjen på rørets utside for å identifisere den angitte OD og SDR.
Bruk en Pi-tape (diametertape) for å måle den nøyaktige ytre diameteren og se etter ovalitet.
Bruk et kalibrert mikrometer eller ultralydtykkelsesmåler for å måle veggtykkelsen på fire punkter rundt omkretsen.
Del den målte OD med minimum målt veggtykkelse for å bekrefte at den faktiske SDR samsvarer med utskriftslinjen.
Sammenlign disse feltmålingene med tilpasningsdimensjonene for å sikre kompatibilitet før du plasserer komponentene i fusjonsmaskinen.
Hvordan velge riktig HDPE-rørtilpasningsstørrelse
Nøyaktige dimensjonsdata driver innkjøp og ingeniørdesign. Følgende tabeller segmenterer disse dataene etter standard målesystemer. Verifiser alltid dine spesifikke prosjektkrav mot en standardisert HDPE rørfittings størrelsestabell før bestilling av materialer. Å stole på utdaterte kataloger eller minne garanterer feltfeil og avviste innsendinger.
Metrisk størrelsestabell (ISO 4427) – DN20 til DN630
Dette metriske dimensjoneringsdiagrammet kartlegger DN til nøyaktig OD og detaljerer minimum veggtykkelse på tvers av vanlige SDR-er. Den inkluderer tilsvarende trykkklasser fra PN10 til PN20 for PE100 materialer. Bruk disse dataene til å kalibrere butt fusion-maskiner nøyaktig og beregne det interne volumet for hydrotesting.
Iron Pipe Size (IPS) standarddimensjoner fungerer i tommer. Denne standarden dominerer de nordamerikanske vann- og industrimarkedene. Tabellen kartlegger nominell rørstørrelse (NPS) til nøyaktig OD. Den beskriver tilsvarende veggtykkelser for standard dimensjonsforhold. PSI-trykkvurderinger hjelper til med å fullføre nordamerikanske design og matche eksisterende dimensjoner for eldre stålinfrastruktur.
Imperial / IPS Sizing Data (ASTM)
Nominell rørstørrelse (NPS)
Nøyaktig OD (tommer)
DR 17 (125 PSI) vegg (tommer)
DR 11 (200 PSI) vegg (tommer)
DR 9 (250 PSI) vegg (tommer)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
CTS (Copper Tube Size) størrelsestabell for servicelinjer
CTS HDPE betjener ofte kommunale vanntjenester og boligapplikasjoner med mindre diameter. Disse systemene bruker vanligvis SDR 9 for å sikre holdbarhet mot bakkebevegelser, steinstøt og punktbelastning i grunne grøfter. Rørleggere favoriserer CTS for sin fleksibilitet når de dirigerer vannledninger rundt eksisterende underjordiske verktøy.
Du må merke deg OD-forskjellene mellom en 1-tommers IPS-kobling og en 1-tommers CTS-kobling. Et 1-tommers IPS-rør har en OD på 1,315 tommer. Et 1-tommers CTS-rør har en OD på 1,125 tommer. Blanding av disse garanterer et feltmisforhold. Hvis et mannskap prøver å tvinge et CTS-rør inn i en IPS kompresjonsfitting, vil det blåse ut i det øyeblikket ledningen settes under trykk.
CTS krever spesifikke rustfrie stivere ved bruk av mekaniske kompresjonsfittings. Fordi veggen er relativt tynn sammenlignet med den totale diameteren, kan røret kollapse innover under radialtrykket fra en tiltrukket mekanisk mutter. Innsetting av en avstiver opprettholder den indre geometrien og sikrer at O-ringen tetter skikkelig mot rørets utside.
Kryssreferanse for trykkvurdering: SDR til PN (PE100 vs. PE80)
Denne matrisen sammenligner SDR-verdier med deres tilsvarende PN-klassifiseringer. Materialkvalitet påvirker sterkt disse vurderingene. Du kan ikke anta at et SDR 11-rør alltid holder det samme trykket på tvers av forskjellige prosjekter. Harpikskjemien dikterer det endelige hydrostatiske designgrunnlaget.
PE100 oppnår en PN16-klassifisering ved SDR 11. Eldre PE80-materiale krever en tykkere vegg (SDR 9) for å oppnå samme PN16-klassifisering. Oppgradering til PE100 sparer materialvekt samtidig som trykkkapasiteten opprettholdes. Denne vektreduksjonen reduserer fraktkostnadene, reduserer nødvendig størrelse på graveutstyr og gjør felthåndteringen betydelig enklere for rørlagene.
SDR til PN kryssreferanse (PE100 vs PE80)
SDR-verdi
PE100 trykkvurdering (PN)
PE80 trykkvurdering (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13,6
PN 12,5
PN 10
SDR 11
PN 16
PN 12,5
SDR 9
PN 20
PN 16
SDR 7,4
PN 25
PN 20
Hvordan velge riktig HDPE-rørtilpasningsstørrelse
Å velge riktig passform krever et strengt teknisk rammeverk. Du vurderer systemkravene opp mot de fysiske dimensjonene til komponentene. Gjetninger fører til rørledningsfeil og oversvømmede grøfter. Følg disse tekniske evalueringskriteriene for å sikre langsiktig ytelse og lekkasjefri drift.
Matchende tilpasning av SDR til rør-SDR (suksesskriterier)
Du må matche SDR for butt fusion. Dette sikrer lik veggtykkelse over fugen. Ulike vegger skaper spenningskonsentrasjoner som til slutt brister under trykk. Når varmeplaten smelter polymeren, sikrer like vegger en jevn smeltevulst og et strukturelt forsvarlig sveisegrensesnitt.
Hvis du smelter et SDR 11-rør til en SDR 17-kobling, vil varmeplaten smelte den tynnere SDR 17-veggen mye raskere. Den resulterende skjøten vil ha en massiv intern vulst på den ene siden og en svak bindingslinje. Under sykliske trykkbelastninger fungerer denne høy-lave forskyvningen som et hengselpunkt, noe som fører til langsom sprekkvekst og eventuelt leddseparasjon.
Verifiser alltid SDR stemplet på monteringskroppen før du starter fusjonsprosessen. Ikke stol kun på emballasjeetiketten eller fraktmanifestet. Fysisk verifisering forhindrer kostbare utskjæringer og etterarbeid. Hvis utskriftslinjen er uleselig, bruk et mikrometer for å måle veggtykkelsen direkte.
Beregning av innvendig diameter (ID) for hydraulisk ytelse
Bruk denne formelen til å beregne den indre dimensjonen: ID = OD - (2 × veggtykkelse). Du må trekke fra veggtykkelsen to ganger fordi den finnes på begge sider av diametertverrsnittet. For eksempel har et 160 mm OD-rør med en SDR 11 veggtykkelse (14,6 mm) en ID på 130,8 mm.
Ingeniører beregner ID for å fastslå sann hydraulisk ytelse. Å kjenne den nøyaktige ID-en lar deg optimalisere strømningshastigheten og beregne potensielle friksjonstap nøyaktig ved å bruke Hazen-Williams-ligningen. En mindre ID øker væskehastigheten, men øker også friksjonen, noe som krever større pumper for å opprettholde strømningshastigheter.
Ved overgang fra tynnvegget rør til tykkvegget rør krymper ID. Dette skaper en flaskehals i systemet. Du må ta hensyn til denne begrensningen i din hydrauliske modellering for å forhindre uventede trykkfall nedstrøms. Hvis begrensningen er alvorlig, kan det hende du må oppdimensjonere hele røret for å opprettholde det nødvendige indre strømningsområdet.
Temperaturreduksjonsfaktorer for trykkklasser
Standard PN- og PSI-klassifiseringer forutsetter at systemet transporterer vann ved 20°C (68°F). Polymermatrisen forblir svært stabil ved denne basistemperaturen, og leverer de publiserte trykkkapasitetene i en 50-års levetid.
Når driftstemperaturer overstiger 20°C, bruker du en reduksjonsfaktor. Standard HDPE håndterer væsker opp til 60°C, men trykkkapasiteten synker betydelig. Når materialet varmes opp, mykner det og mister strekkstyrken. Du må velge en lavere SDR (tykkere vegg) for å opprettholde det nødvendige driftstrykket ved høye temperaturer.
For eksempel kan et PE100-rør klassifisert for PN16 ved 20 °C bare håndtere PN10 ved 40 °C. En vanlig deratingmultiplikator for 40°C er 0,74. Du multipliserer grunnlinjetrykkvurderingen med denne faktoren for å finne den faktiske driftskapasiteten. Se harpiksprodusentens spesifikke reduksjonstabeller for nøyaktige multiplikatorer. Ignorering av temperatureffekter garanterer for tidlig rørbrudd i industrielle prosesslinjer og varmtvannsutslipp.
Vanlige problemer med dimensjonering av HDPE-rørtilpasninger og hvordan du unngår dem
Feil dimensjonering forårsaker alvorlige installasjonsfeil. Feltrealiteter avslører ofte feil i den innledende spesifikasjonsfasen. Ved å forstå disse risikoene kan du implementere robuste avbøtende strategier før røret går i grøften.
Faren for feilaktige veggtykkelser i rumpefusjon
Sammenføyning av komponenter med forskjellige veggtykkelser kompromitterer sveisen umiddelbart. Den fysiske mekanikken svikter fordi varmeplaten ikke kan påføre jevn termisk energi på begge overflatene. Dette skaper ujevn smelting, overdreven interne perler og svak strukturell integritet ved fusjonsgrensesnittet.
Den indre vulsten på det tynnere røret vil rulle over for mye, og skape en hakkeffekt. Under sykliske trykkbelastninger blir dette hakket utgangspunktet for en langsom sprekkvekstsvikt. Rørledningen vil til slutt dele seg rett ved skjøten, vanligvis under den innledende hydrostatiske trykktesten.
Reduser denne risikoen ved å bruke overgangsbeslag spesielt produsert for å bygge bro over forskjellige SDR. Du kan også bruke maskineringsteknikker som er godkjent av industristandarder for å avfase den tykkere veggen for å matche den tynnere veggen. Avfasningsvinkelen må være gradvis for å forhindre spenningsstigerør, typisk maskinert med en konus på 3:1 eller 4:1.
Avstander og toleranser for elektrofusjonsfitting
Elektrofusjonskoblinger krever strenge OD-toleranser. Avstanden mellom rørets utside og armaturets indre må være minimal for at varmebatteriene skal fungere. Hvis gapet er for stort, kan ikke den smeltede polymeren bygge bro over avstanden, noe som resulterer i en kald sveis og en lekk skjøt.
Ovalitet av rør truer disse toleransene, spesielt i større diametre eller kveilrør. Ovalitet forstyrrer tilpasningsdimensjonering og enhetsvektfordeling. Et svært ovalt rør vil ikke engang gli inn i elektrofusjonskoblingen. Videre fjerner den obligatoriske skrapeprosessen ca. 0,2 mm oksidert materiale fra røroverflaten, noe som reduserer OD noe og øker det ringformede gapet.
Du må bruke mekaniske avrundingsverktøy under installasjonen for å gjenopprette den sirkulære profilen før smelting. Klem re-avrundingsverktøyet nær rørenden og stram det til OD faller tilbake innenfor akseptable toleranser. Forsøk aldri å tvinge et ovalt rør inn i en stiv kobling ved hjelp av en gravemaskin eller en slegge.
Navigerende overgangsbeslag (HDPE til stål/PVC)
Overgang fra OD-kontrollert HDPE til andre materialer introduserer dimensjoneringskompleksiteter. Stål og PVC bruker ofte forskjellige IPS- eller ID-kontrollerte standarder. Du kan ikke bare slå disse forskjellige materialene sammen eller stole på standard mekaniske koblinger designet for en enkelt materialtype.
Vurder tilkoblingsalternativene dine nøye. Bruk mekaniske skjøteadaptere, riktige flensstørrelser og støtteringer for å bygge en sikker bro over dimensjonsgapet. Flensadaptere lar deg bolte HDPE-systemet direkte til en stålventil, et duktilt jernpumpehus eller en PVC-manifold.
Sørg for at støtteringen samsvarer med bolthullmønsteret til den motsatte flensen. Standard ANSI klasse 150 boltemønstre er vanlige i Nord-Amerika, mens PN10 eller PN16 boremønstre dominerer i Europa. Du må bekrefte denne dimensjonen før du bestiller. Bruk en skikkelig elastomer pakning mellom flensflatene og bruk riktig momentsekvens for å oppnå en vanntett forsegling.
Hvordan spesifisere og bestille riktige HDPE-rørfittings
Å oversette teknisk dimensjonering til en solid innkjøpsstrategi beskytter prosjektbudsjettet ditt. Klare spesifikasjoner forhindrer kostbare returer og forsinkelser. Vage innkjøpsordrer tvinger leverandører til å gjette hensikten din, noe som fører til feil leveranser og stanset byggeplaner.
Standardisering av prosjektspesifikasjoner
Skriv strenge innkjøpsbriefer. Spesifiser nøyaktig OD, SDR, materialkvalitet (som PE100) og produksjonsstandard (ISO eller ASTM). Bestill aldri basert utelukkende på nominell størrelse. Å angi 'send meg 6-tommers rør' garanterer at leverandøren vil sende feil DR eller feil dimensjoneringsstandard.
Inkluder krav til materialtilsetning. Spesifiser Carbon Black-innhold for UV-motstand i applikasjoner over bakken. Riktig UV-beskyttelse sikrer langsiktig dimensjonsstabilitet og forhindrer materialnedbrytning fra sollys. For drikkevann, spesifiser ønsket fargestripe (vanligvis blå) for å identifisere linjen i grøften.
Detaljer den nødvendige fusjonsmetoden i spesifikasjonen. Hvis prosjektet er helt avhengig av elektrofusjon, sørg for at alle anskaffede armaturer har de nødvendige strekkodedataene for automatisert maskinskanning. Dette forhindrer manuelle inntastingsfeil i feltet og sikrer at fusjonsmaskinen bruker den nøyaktige spenningen og kjøletiden som kreves for den spesifikke tilpasningsstørrelsen.
Verifisering av produsentens overholdelse og sertifiseringer
Be om dimensjonale testrapporter fra leverandørene dine. Anerkjente produsenter måler OD, veggtykkelse og ovalitet under produksjon. Gjennomgang av disse batchrapportene sikrer at produktene oppfyller de nødvendige toleransene før de forlater fabrikken.
Krev samsvarssertifikater som WRAS, NSF eller AWWA. Disse dokumentene beviser at det fysiske utstyret samsvarer med de publiserte størrelsestabellene og oppfyller globale sikkerhetsstandarder. For drikkevannssystemer er NSF 61- eller WRAS-sertifisering obligatorisk for å forhindre utlekking av kjemikalier til drikkevannsforsyningen.
Gjennomføre innkommende kvalitetskontrollinspeksjoner på arbeidsplassen. Mål OD og veggtykkelse til en tilfeldig prøve av beslag ved levering ved hjelp av et mikrometer og Pi-tape. Å fange en dimensjoneringsfeil ved oppstillingsområdet er mye billigere enn å kutte ut en mislykket sveis i en gjørmete grøft.
Konklusjon
Bruk av et nøyaktig størrelsesdiagram sikrer systemsikkerhet og hydraulisk ytelse. Å mestre forholdet mellom OD, SDR og veggtykkelse gjør deg i stand til å bygge spenstig rørledningsinfrastruktur som tåler operasjonelle påkjenninger.
Revider gjeldende prosjektspesifikasjoner for å sikre at OD, SDR og materialkvalitet er eksplisitt definert på alle innkjøpsordrer.
Beregn nødvendig ID basert på målstrømningshastigheten og friksjonstapsgrensene for å forhindre nedstrøms trykkfall.
Bruk temperaturreduksjonsfaktorer på trykkberegningene dine hvis systemet ditt fungerer over 20 °C grunnlinjen.
Anskaffe mekaniske avrundingsverktøy og Pi-tape for feltmannskaper som håndterer installasjoner med stor diameter eller kveilrør.
Be om samsvarssertifikater og materialtestrapporter fra beslagsprodusenten før du godkjenner forsendelse til arbeidsstedet.
For prosjekter som krever pålitelige og dimensjonskompatible PE-rørkomponenter, Fusing X har spesialisert seg på produksjon, FoU og salg av HDPE-beslag siden 2005, støttet av en 20 000 m² produksjonsanlegg og et team på ca. 300 ansatte. Dens produksjonsevne dekker stumpfusjonsfittings, elektrofusjonsfittings, PE-gjengede fittings, sifoniske dreneringsfittings, PP-R-produkter og tilpassede fittings, og gir bredere støtte for ingeniør-, vann-, industri- og andre rørapplikasjoner.
FAQ
Spørsmål: Hvorfor måles HDPE-rør ved utvendig diameter (OD)?
A: HDPE måles med OD for å sikre kompatibilitet med fusjonsutstyr og mekaniske beslag. En konstant OD gjør at varmeverktøy, frontblader og klembakker passer perfekt, uavhengig av rørets innvendige trykkklassifisering eller veggtykkelse.
Spørsmål: Kan jeg støte smelte et SDR 11-rør til en SDR 17-kobling?
A: Nei. Butt-fusing-komponenter med forskjellige SDR-er skaper ujevn veggtykkelse i skjøten. Dette misforholdet forårsaker stresskonsentrasjoner, ujevn smelting og svak strukturell integritet. Du må bruke et overgangsbeslag eller bearbeide den tykkere veggen for å matche den tynnere veggen.
Spørsmål: Hva er forskjellen mellom IPS- og CTS-størrelse?
A: IPS står for Iron Pipe Size, mens CTS står for Copper Tube Size. De har forskjellige utvendige diametre for nøyaktig samme nominelle størrelse. Et 1-tommers IPS-rør har en større OD enn et 1-tommers CTS-rør. De er ikke utskiftbare i felten.
Spørsmål: Hvordan påvirker temperaturen HDPE-trykkvurderingene?
A: Standard trykkklassifiseringer gjelder for vann ved 20°C. Når væsketemperaturen stiger, mykner polymeren, og trykkkapasiteten synker. Ingeniører bruker en reduksjonsfaktor og velger en tykkere vegg (lavere SDR) for å opprettholde trykkkapasiteten i høytemperaturapplikasjoner.
Spørsmål: Har PE100 et annet størrelsesdiagram enn PE80?
A: De fysiske dimensjonene som OD og veggtykkelse forblir de samme, men trykkklassifiseringene endres. PE100 er en sterkere harpiks, noe som betyr at den oppnår en høyere trykkklassifisering (PN) ved nøyaktig samme veggtykkelse sammenlignet med eldre PE80-materialer.
Spørsmål: Hvordan beregner jeg innvendig diameter (ID) til et HDPE-rør?
A: Du beregner ID ved å trekke fra to ganger veggtykkelsen fra ytre diameter. Formelen er: ID = OD - (2 × veggtykkelse). Denne beregningen bestemmer det faktiske strømningsarealet for hydraulisk modellering og friksjonstapsberegninger.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori