Integriteten af ethvert højdensitets polyethylenrørsystem afhænger udelukkende af den præcise dimensionelle tilpasning af rør og fittings. Forvirrende nominel diameter (DN), udvendig diameter (OD), Standard Dimension Ratio (SDR) og Nominelt tryk (PN) fører til defekte fusionssamlinger, trykfejl og dyre indkøbsforsinkelser. Når feltpersonalet forsøger at smelte sammen uoverensstemmende komponenter, svigter de resulterende svage led under trykprøvning eller under aktiv service. Ingeniører skal forstå disse parametre for at sikre systemets pålidelighed. Denne vejledning tjener som en endelig teknisk ressource til at navigere i ISO 4427 og ASTM størrelsesstandarder. Vi leverer de nødvendige data til at specificere, evaluere og anskaffe de korrekte fittings til industrielle, kommunale og kommercielle applikationer. Ved hjælp af en nøjagtig HDPE-rørfittings størrelsesdiagram eliminerer gætværk, hvilket sikrer, at din rørledningsinfrastruktur håndterer det nødvendige flow og tryk uden strukturelle kompromiser.
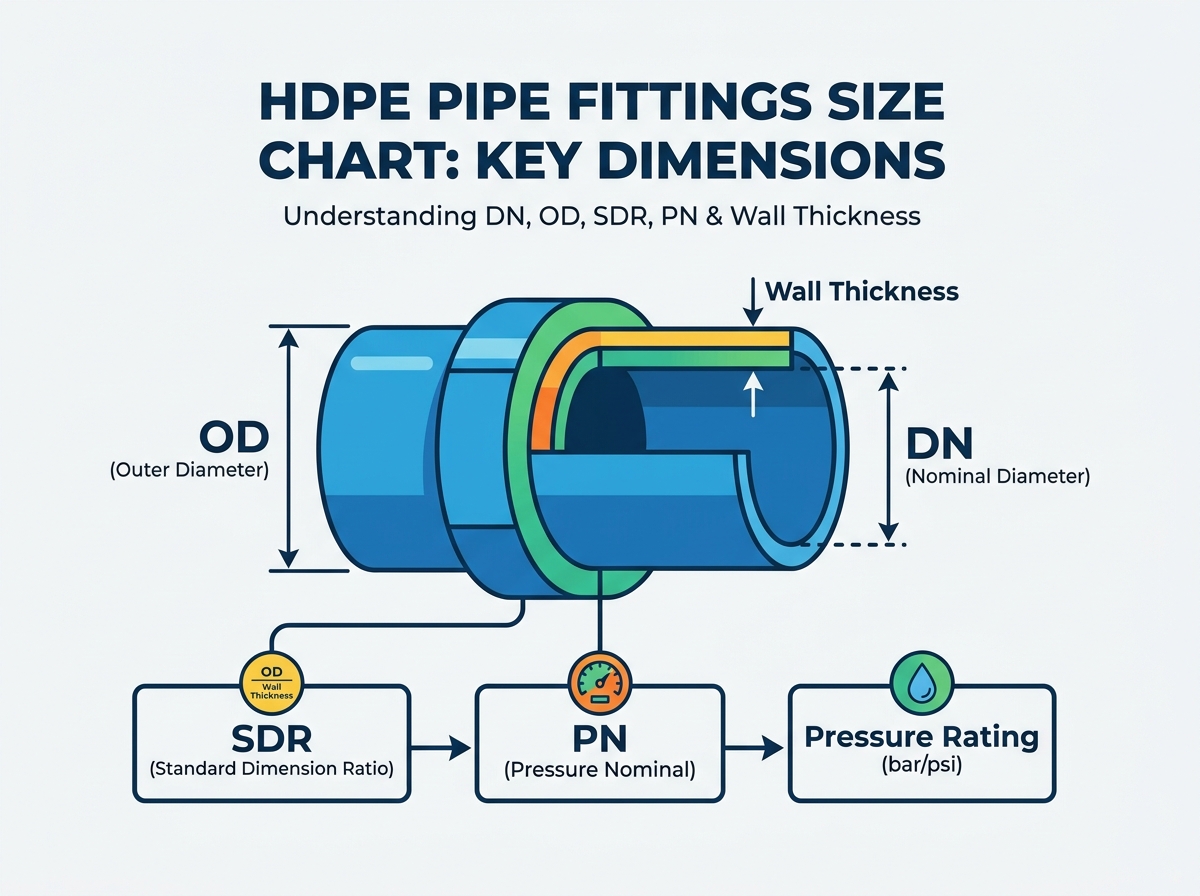
OD er konstant, ID varierer: Den udvendige diameter (OD) af HDPE-rør og fittings forbliver konstant for en given nominel størrelse, mens den indvendige diameter (ID) svinger baseret på vægtykkelsen dikteret af SDR.
SDR dikterer trykkapacitet: Et lavere standarddimensionsforhold (SDR) indikerer en tykkere væg og højere trykklassificering (PN eller PSI). SDR 11 vil modstå højere tryk end SDR 17.
Der eksisterer flere størrelsesstandarder: Ingeniører skal udtrykkeligt identificere, om et system anvender metriske (mm), Iron Pipe Size (IPS) eller Copper Tube Size (CTS) standarder, før de konsulterer et HDPE-rørfittings størrelsesdiagram.
Fusionskompatibilitet er ikke-omsættelig: For pålidelig stødsvejsning skal SDR og vægtykkelsen af fittingen nøjagtigt svare til SDR og vægtykkelsen af det tilstødende rør.
Materialekvalitetsspørgsmål: Størrelsesskemaer skal evalueres i sammenhæng med harpikskvaliteten (f.eks. PE100 vs. PE80), da PE100 opnår højere trykklassificeringer ved samme vægtykkelse sammenlignet med ældre materialer.
Indholdsfortegnelse
Skift
HDPE rørfittings størrelsesskema: Metrisk, IPS, CTS og SDR
Entreprenører og ingeniører blander ofte metriske og imperiale dimensioneringskonventioner på internationale arbejdspladser. Fejlfortolkning af et enkelt akronym på en materialeindsendelse forårsager alvorlige specifikationsfejl. Du skal afkode disse termer nøjagtigt for at vælge de korrekte komponenter til din pipeline. En mindre misforståelse af et dimensionsforhold resulterer i bestilling af materialer, der simpelthen ikke kan smeltes sammen i renden.
Nominel diameter (DN) vs. udvendig diameter (OD)
DN repræsenterer den europæiske metriske standardbetegnelse for størrelse. Det fungerer som en bekvem etiket i den indledende designfase snarere end en nøjagtig fysisk måling. For eksempel måler et DN 100-rør ikke nøjagtigt 100 millimeter i nogen dimension. Ingeniører bruger DN til at kategorisere rørklasser på tegninger, men det mangler den præcision, der kræves til maskinkalibrering.
OD står for den nøjagtige, målbare udvendige diameter. Denne dimension dikterer, hvordan røret interagerer med fusionsudstyr. Opvarmningspladerne, frontværktøjerne og klemmekæberne på en buttfusionsmaskine er afhængige af den nøjagtige OD for at sikre røret og påføre ensartet grænsefladetryk. Hvis du opsætter en maskine til et 110 mm OD-rør, vil den ikke gribe ordentligt fat i et rør, der afviger fra denne måling.
HDPE-systemer opretholder en konstant OD uanset trykklassificeringen. Denne konstante OD sikrer, at smelteværktøjer og mekaniske fittings spænder perfekt fast på rørets ydre. Hvis OD svingede med hver trykklasse, ville entreprenører have brug for forskellige fusionsmaskiner og skær for hver enkelt vægtykkelse på markedet. Den indvendige diameter absorberer alle dimensionsændringer, efterhånden som væggen bliver tykkere eller tyndere.
Standard Dimension Ratio (SDR) vs. Dimension Ratio (DR)
Rørets strukturelle geometri er baseret på en simpel formel: SDR = OD / Minimum vægtykkelse. Du bruger dette forhold til at forstå, hvor meget polymer der adskiller den indre væske fra det ydre miljø. Et 110 mm rør med en vægtykkelse på 10 mm har en SDR på 11.
Alle SDR'er er DR'er, men SDR refererer specifikt til en internationalt standardiseret række af foretrukne numre baseret på ANSI's foretrukne nummerserie. Almindelige SDR-værdier omfatter 9, 11, 13,6, 17, 21 og 26. Disse specifikke tal stemmer overens med standardiserede trykklasser på tværs af industrien. DR kan repræsentere et hvilket som helst beregnet forhold uden for disse foretrukne serier, som du kan se i specialfremstilling eller specialiserede ledningsapplikationer.
Der er et omvendt forhold mellem forholdet og vægtykkelsen. En lavere SDR betyder en tykkere rørvæg. Tykkere vægge håndterer højere indre tryk og større ydre belastninger. Et SDR 9-rør har en meget tykkere væg end et SDR 17-rør med nøjagtig samme udvendige diameter, hvilket gør det tungere og mere trykfast.
Nominelt tryk (PN), PSI og vægtykkelse (da)
PN angiver det maksimalt tilladte driftstryk i bar ved en basistemperatur på 20°C. En PN10-klassificering betyder, at systemet sikkert håndterer 10 bars tryk kontinuerligt over en 50-årig designlevetid. Europæiske, asiatiske og australske projekter er stærkt afhængige af PN-klassificeringssystemet for vand- og gasnetværk.
Nordamerikanske ASTM-standarder bruger PSI (Pounds per Square Inch) i stedet for PN. Du skal kortlægge PN-vurderinger til deres kejserlige ækvivalenter for at bygge bro over globale forsyningskæder. Undladelse af at konvertere disse enheder nøjagtigt fører til underspecificering af rørstyrken. For eksempel svarer PN10 nogenlunde til 145 PSI, mens PN16 svarer til 232 PSI.
Vægtykkelsen bestemmer direkte den resulterende trykklassificering. Forøgelse af vægtykkelsen sænker SDR og øger PN- eller PSI-kapaciteten. Ingeniører beregner den nøjagtige vægtykkelse, der kræves for at håndtere steady-state flow, overspændingstryk og potentielle vandhammerhændelser. Du kan ikke gætte den nødvendige vægtykkelse; det kræver streng hydraulisk modellering.
Følg disse trin for at verificere rørdimensioner i marken før fusion:
Find printlinjen på rørets ydre for at identificere den angivne OD og SDR.
Brug et Pi-tape (diametertape) til at måle den nøjagtige udvendige diameter og kontrollere for ovalitet.
Brug et kalibreret mikrometer eller ultralydstykkelsesmåler til at måle vægtykkelsen på fire punkter rundt om omkredsen.
Divider den målte OD med den mindste målte vægtykkelse for at bekræfte, at den faktiske SDR stemmer overens med printlinjen.
Sammenlign disse feltmålinger med monteringsdimensionerne for at sikre kompatibilitet, før komponenterne placeres i fusionsmaskinen.
Sådan vælger du den rigtige HDPE-rørfittingsstørrelse
Nøjagtige dimensionelle data driver indkøb og ingeniørdesign. Følgende tabeller segmenterer disse data efter standardmålesystemer. Verificer altid dine specifikke projektkrav mod et standardiseret HDPE rørfittings størrelsesskema før bestilling af materialer. At stole på forældede kataloger eller hukommelse garanterer feltfejl og afviste indsendelser.
Metrisk størrelsesskema (ISO 4427) – DN20 til DN630
Dette metriske størrelsesdiagram kortlægger DN til nøjagtig OD og detaljerer minimum vægtykkelse på tværs af almindelige SDR'er. Det inkluderer tilsvarende trykklasser fra PN10 til PN20 for PE100 materialer. Brug disse data til at kalibrere butt fusion-maskiner nøjagtigt og beregne det interne volumen til hydrotestning.
Iron Pipe Size (IPS) standarddimensioner fungerer i tommer. Denne standard dominerer de nordamerikanske vand- og industrimarkeder. Tabellen kortlægger nominel rørstørrelse (NPS) til nøjagtig OD. Den beskriver tilsvarende vægtykkelser for standard dimensionsforhold. PSI-trykvurderinger hjælper med at færdiggøre nordamerikanske designs og matche eksisterende ældre stålinfrastrukturdimensioner.
Imperial / IPS Sizing Data (ASTM)
Nominel rørstørrelse (NPS)
Præcis OD (tommer)
DR 17 (125 PSI) væg (tommer)
DR 11 (200 PSI) væg (tommer)
DR 9 (250 PSI) væg (tommer)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
CTS (kobberrørstørrelse) størrelsesskema for servicelinjer
CTS HDPE betjener ofte kommunale vandforsyningsforbindelser og boligapplikationer med mindre diameter. Disse systemer bruger sædvanligvis SDR 9 for at sikre holdbarhed mod jordbevægelse, klippesammenstød og punktbelastning i lavvandede skyttegrave. VVS-installatører foretrækker CTS for dets fleksibilitet, når de dirigerer vandledninger omkring eksisterende underjordiske forsyninger.
Du skal bemærke OD-forskellene mellem en 1-tommers IPS-fitting og en 1-tommers CTS-fitting. Et 1-tommers IPS-rør har en OD på 1,315 tommer. Et 1-tommer CTS-rør har en OD på 1,125 tommer. Blanding af disse garanterer et feltmismatch. Hvis en besætning forsøger at tvinge et CTS-rør ind i en IPS kompressionsfitting, vil det blæse ud i det øjeblik, ledningen sættes under tryk.
CTS kræver specifikke afstivninger af rustfrit stål ved brug af mekaniske kompressionsfittings. Fordi væggen er relativt tynd sammenlignet med den samlede diameter, kan røret kollapse indad under det radiale tryk fra en tilspændt mekanisk møtrik. Indsættelse af en afstivning bevarer den indvendige geometri og sikrer, at O-ringen tætner korrekt mod rørets ydre.
Trykklassificering krydsreference: SDR til PN (PE100 vs. PE80)
Denne matrix sammenligner SDR-værdier med deres tilsvarende PN-klassificeringer. Materialekvalitet har stor indflydelse på disse vurderinger. Du kan ikke antage, at et SDR 11-rør altid holder det samme tryk på tværs af forskellige projekter. Harpikskemien dikterer det endelige hydrostatiske designgrundlag.
PE100 opnår en PN16-klassificering ved SDR 11. Ældre PE80-materiale kræver en tykkere væg (SDR 9) for at opnå den samme PN16-klassificering. Opgradering til PE100 sparer materialevægt, samtidig med at trykkapaciteten opretholdes. Denne vægtreduktion sænker forsendelsesomkostningerne, reducerer den nødvendige størrelse af graveudstyr og gør håndteringen i marken væsentligt nemmere for rørlagene.
SDR til PN krydsreference (PE100 vs PE80)
SDR værdi
PE100 trykklassificering (PN)
PE80 trykklassificering (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13,6
PN 12,5
PN 10
SDR 11
PN 16
PN 12,5
SDR 9
PN 20
PN 16
SDR 7,4
PN 25
PN 20
Sådan vælger du den rigtige HDPE-rørfittingsstørrelse
Valg af den korrekte pasform kræver strenge tekniske rammer. Du vurderer systemkravene i forhold til komponenternes fysiske dimensioner. Gætninger fører til rørledningsfejl og oversvømmede skyttegrave. Følg disse tekniske evalueringskriterier for at sikre langsigtet ydeevne og lækagefri drift.
Matchende tilpasning af SDR til rør-SDR (succeskriterier)
Du skal matche SDR'er for butt fusion. Dette sikrer lige god tykkelse på tværs af fugen. Ulige vægge skaber spændingskoncentrationer, der til sidst brister under tryk. Når varmepladen smelter polymeren, sikrer lige vægge en ensartet smeltevulst og en strukturelt forsvarlig svejsegrænseflade.
Hvis du smelter et SDR 11 rør til en SDR 17 fitting, vil varmepladen smelte den tyndere SDR 17 væg meget hurtigere. Den resulterende samling vil have en massiv indvendig vulst på den ene side og en svag bindingslinje. Under cykliske trykbelastninger fungerer denne høj-lav forskydning som et hængselpunkt, hvilket fører til langsom revnevækst og eventuel ledadskillelse.
Kontroller altid SDR stemplet på fittingshuset, før du begynder fusionsprocessen. Stol ikke udelukkende på emballageetiketten eller forsendelsesmanifestet. Fysisk verifikation forhindrer kostbare udskæringer og omarbejdning. Hvis printlinjen er ulæselig, skal du bruge et mikrometer til at måle vægtykkelsen direkte.
Beregning af indvendig diameter (ID) for hydraulisk ydeevne
Brug denne formel til at beregne den indre dimension: ID = OD - (2 × vægtykkelse). Du skal trække vægtykkelsen fra to gange, fordi den findes på begge sider af diametertværsnittet. For eksempel har et 160 mm OD-rør med en SDR 11-vægtykkelse (14,6 mm) en ID på 130,8 mm.
Ingeniører beregner ID for at bestemme den sande hydrauliske ydeevne. At kende det nøjagtige ID giver dig mulighed for at optimere strømningshastigheden og beregne potentielle friktionstab nøjagtigt ved hjælp af Hazen-Williams-ligningen. Et mindre ID øger væskehastigheden, men øger også friktionen, hvilket kræver større pumper for at opretholde strømningshastigheder.
Ved overgang fra et tyndvægget rør til et tykvægget rør krymper ID. Dette skaber en flaskehals i systemet. Du skal tage højde for denne begrænsning i din hydrauliske modellering for at forhindre uventede trykfald nedstrøms. Hvis begrænsningen er alvorlig, kan det være nødvendigt at opstørre hele røret for at opretholde det nødvendige indre flowområde.
Temperaturreduktionsfaktorer for trykklasser
Standard PN- og PSI-klassificeringer antager, at systemet transporterer vand ved 20°C (68°F). Polymermatrixen forbliver meget stabil ved denne basistemperatur og leverer de offentliggjorte trykkapaciteter i en 50-årig levetid.
Når driftstemperaturer overstiger 20°C, anvender du en deratingfaktor. Standard HDPE håndterer væsker op til 60°C, men trykkapaciteten falder markant. Når materialet varmes op, blødgøres det og mister trækstyrken. Du skal vælge en lavere SDR (tykkere væg) for at opretholde det nødvendige driftstryk ved forhøjede temperaturer.
For eksempel kan et PE100-rør, der er klassificeret til PN16 ved 20°C, kun håndtere PN10 ved 40°C. En almindelig deratingmultiplikator for 40°C er 0,74. Du multiplicerer baseline-trykvurderingen med denne faktor for at finde den faktiske driftskapacitet. Se harpiksproducentens specifikke deratingdiagrammer for nøjagtige multiplikatorer. Ignorering af temperatureffekter garanterer for tidlig rørbrud i industrielle proceslinjer og varmtvandsudledningsapplikationer.
Almindelige problemer med dimensionering af HDPE-rørfitting og hvordan man undgår dem
Forkert dimensionering forårsager alvorlige installationsfejl. Feltvirkeligheder afslører ofte fejl i den indledende specifikationsfase. Forståelse af disse risici giver dig mulighed for at implementere robuste afbødningsstrategier, før røret går i renden.
Faren for uoverensstemmende vægtykkelser i Butt Fusion
Sammenføjning af komponenter med forskellige vægtykkelser kompromitterer svejsningen med det samme. Den fysiske mekanik fejler, fordi varmepladen ikke kan anvende ensartet termisk energi til begge overflader. Dette skaber ujævn smeltning, overdreven indre beading og svag strukturel integritet ved fusionsgrænsefladen.
Den indvendige vulst på det tyndere rør vil rulle for meget, hvilket skaber en notch-effekt. Under cykliske trykbelastninger bliver dette hak udgangspunktet for en langsom revnevækstfejl. Rørledningen vil til sidst splitte lige ved samlingen, normalt under den indledende hydrostatiske tryktest.
Reducer denne risiko ved at bruge overgangsbeslag, der er specielt fremstillet til at bygge bro mellem forskellige SDR'er. Du kan også bruge bearbejdningsteknikker godkendt af industristandarder til at affase den tykkere væg ned, så den matcher den tyndere væg. Affasningsvinklen skal være gradvis for at forhindre spændingsstigninger, typisk bearbejdet med en 3:1 eller 4:1 tilspidsning.
Elektrofusionsfittings afstande og tolerancer
Elektrofusionskoblinger kræver strenge OD-tolerancer. Mellemrummet mellem rørets ydre og armaturets indre skal forblive minimalt, for at varmespiralerne kan fungere. Hvis mellemrummet er for stort, kan den smeltede polymer ikke bygge bro over afstanden, hvilket resulterer i en kold svejsning og en utæt samling.
Ovalitet af rør truer disse tolerancer, især i større diametre eller oprullede rør. Ovalitet forstyrrer tilpasningsdimensionering og enhedsvægtfordeling. Et meget ovalt rør vil ikke engang glide ind i elektrofusionskoblingen. Ydermere fjerner den obligatoriske skrabeproces omkring 0,2 mm oxideret materiale fra røroverfladen, hvilket reducerer OD en smule og øger det ringformede mellemrum.
Du skal bruge mekaniske omrundingsværktøjer under installationen for at genoprette den cirkulære profil før sammensmeltning. Spænd omrundingsværktøjet tæt på rørenden og spænd det, indtil OD falder tilbage inden for acceptable tolerancer. Forsøg aldrig at tvinge et ovalt rør ind i en stiv fitting ved hjælp af en gravemaskine eller en forhammer.
Navigerende overgangsbeslag (HDPE til stål/PVC)
Overgang fra OD-kontrolleret HDPE til andre materialer introducerer størrelseskompleksiteter. Stål og PVC bruger ofte forskellige IPS- eller ID-kontrollerede standarder. Du kan ikke bare støde disse forskellige materialer sammen eller stole på standard mekaniske koblinger designet til en enkelt materialetype.
Vurder dine tilslutningsmuligheder omhyggeligt. Brug mekaniske samlingsadaptere, korrekte flangestørrelser og bagringe til at bygge bro over dimensionsspalten sikkert. Flangeadaptere giver dig mulighed for at bolte HDPE-systemet direkte til en stålventil, et duktilt jernpumpehus eller en PVC-manifold.
Sørg for, at bagringen passer til bolthulsmønsteret på den modstående flange. Standard ANSI klasse 150 boltemønstre er almindelige i Nordamerika, mens PN10 eller PN16 boremønstre dominerer i Europa. Du skal verificere denne dimension, før du bestiller. Brug en ordentlig elastomer pakning mellem flangefladerne og anvend den korrekte momentsekvens for at opnå en vandtæt tætning.
Sådan specificeres og bestilles de korrekte HDPE-rørfittings
Oversættelse af teknisk dimensionering til en solid indkøbsstrategi beskytter dit projektbudget. Klare specifikationer forhindrer dyre returneringer og forsinkelser. Vage indkøbsordrer tvinger leverandører til at gætte din hensigt, hvilket fører til forkerte leverancer og stoppede byggeplaner.
Standardisering af projektspecifikationer
Skriv strenge indkøbsbriefer. Angiv den nøjagtige OD, SDR, Materiale Grade (som PE100) og Manufacturing Standard (ISO eller ASTM). Bestil aldrig udelukkende baseret på nominel størrelse. At angive 'send mig 6-tommer rør' garanterer, at leverandøren sender den forkerte DR eller den forkerte dimensioneringsstandard.
Inkluder krav til materialetilsætning. Angiv Carbon Black-indhold for UV-bestandighed i overjordiske applikationer. Korrekt UV-beskyttelse sikrer langsigtet dimensionsstabilitet og forhindrer materialenedbrydning fra sollys. For drikkevand skal du angive den påkrævede farvestribe (normalt blå) for at identificere linjen i renden.
Detaljer om den nødvendige fusionsmetode i specifikationen. Hvis projektet udelukkende bygger på elektrofusion, skal du sikre dig, at alle indkøbte fittings har de nødvendige stregkodedata til automatiseret maskinscanning. Dette forhindrer manuelle indtastningsfejl i marken og sikrer, at fusionsmaskinen anvender den nøjagtige spænding og køletid, der kræves for den specifikke fittingstørrelse.
Verifikation af producentens overholdelse og certificeringer
Kræv dimensionelle testrapporter fra dine leverandører. Velrenommerede producenter måler OD, vægtykkelse og ovalitet under produktionen. Gennemgang af disse batchrapporter sikrer, at produkterne overholder de påkrævede tolerancer, før de forlader fabrikken.
Kræv overensstemmelsescertifikater såsom WRAS, NSF eller AWWA. Disse dokumenter beviser, at de fysiske beslag matcher de offentliggjorte størrelsesskemaer og opfylder globale sikkerhedsstandarder. For drikkevandssystemer er NSF 61 eller WRAS-certificering obligatorisk for at forhindre kemisk udvaskning i drikkevandsforsyningen.
Udfør indgående kvalitetskontrolinspektioner på arbejdspladsen. Mål OD og vægtykkelse af en tilfældig prøve af fittings ved levering ved hjælp af et mikrometer og Pi-tape. Det er meget billigere at fange en dimensioneringsfejl ved opstillingsområdet end at skære en mislykket svejsning ud i en mudret rende.
Konklusion
Brug af et nøjagtigt størrelsesskema sikrer systemsikkerhed og hydraulisk ydeevne. At mestre forholdet mellem OD, SDR og vægtykkelse giver dig mulighed for at bygge en elastisk rørledningsinfrastruktur, der modstår driftsbelastninger.
Revider dine nuværende projektspecifikationer for at sikre, at OD, SDR og materialekvalitet er eksplicit defineret på alle indkøbsordrer.
Beregn det nødvendige ID baseret på din målstrømningshastighed og friktionstabsgrænser for at forhindre nedstrøms trykfald.
Anvend temperaturreduktionsfaktorer på dine trykberegninger, hvis dit system fungerer over 20°C basislinjen.
Anskaf mekaniske omrundingsværktøjer og Pi-tape til feltpersonale, der håndterer installationer med stor diameter eller oprullede rør.
Anmod om dimensionsoverensstemmelsescertifikater og materialetestrapporter fra din fittingsproducent, før du godkender forsendelse til arbejdsstedet.
Til projekter, der kræver pålidelige og dimensionskompatible PE-rørkomponenter, Fusing X har specialiseret sig i produktion, R&D og salg af HDPE-fittings siden 2005, understøttet af en 20.000 m² produktionsanlæg og et team på cirka 300 medarbejdere. Dens fremstillingsmuligheder dækker stumpsmeltefittings, elektrofusionsfittings, PE-gevindfittings, sifoniske drænfittings, PP-R-produkter og tilpassede fittings, der giver bredere støtte til ingeniør-, vand-, industri- og andre rørapplikationer.
FAQ
Q: Hvorfor måles HDPE-rør ved udvendig diameter (OD)?
A: HDPE måles ved OD for at sikre kompatibilitet med fusionsudstyr og mekaniske fittings. En konstant OD gør det muligt for opvarmningsværktøjer, modstående blade og spændekæber at passe perfekt, uanset rørets indvendige trykklassificering eller vægtykkelse.
Spørgsmål: Kan jeg stødsikre et SDR 11-rør til en SDR 17-fitting?
A: Nej. Butt-fusing-komponenter med forskellige SDR'er skaber ujævne vægtykkelser ved samlingen. Denne uoverensstemmelse forårsager stresskoncentrationer, ujævn smeltning og svag strukturel integritet. Du skal bruge et overgangsbeslag eller bearbejde den tykkere væg, så den matcher den tyndere væg.
Q: Hvad er forskellen mellem IPS- og CTS-størrelse?
A: IPS står for Iron Pipe Size, mens CTS står for Copper Tube Size. De har forskellige udvendige diametre til nøjagtig samme nominelle størrelse. Et 1-tommers IPS-rør har en større OD end et 1-tommers CTS-rør. De er ikke udskiftelige i marken.
Q: Hvordan påvirker temperaturen HDPE-trykklassificeringerne?
A: Standardtrykværdier gælder for vand ved 20°C. Når væsketemperaturen stiger, blødgøres polymeren, og trykkapaciteten falder. Ingeniører anvender en deratingfaktor og vælger en tykkere væg (lavere SDR) for at opretholde trykkapaciteten i højtemperaturapplikationer.
Q: Har PE100 et andet størrelsesdiagram end PE80?
A: De fysiske dimensioner som OD og vægtykkelse forbliver de samme, men trykværdierne ændres. PE100 er en stærkere harpiks, hvilket betyder, at den opnår en højere trykklassificering (PN) ved nøjagtig samme vægtykkelse sammenlignet med ældre PE80-materialer.
Q: Hvordan beregner jeg den indvendige diameter (ID) af et HDPE-rør?
A: Du beregner ID'et ved at trække to gange vægtykkelsen fra den udvendige diameter. Formlen er: ID = OD - (2 × vægtykkelse). Denne beregning bestemmer det faktiske flowareal for hydraulisk modellering og friktionstabsberegninger.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori