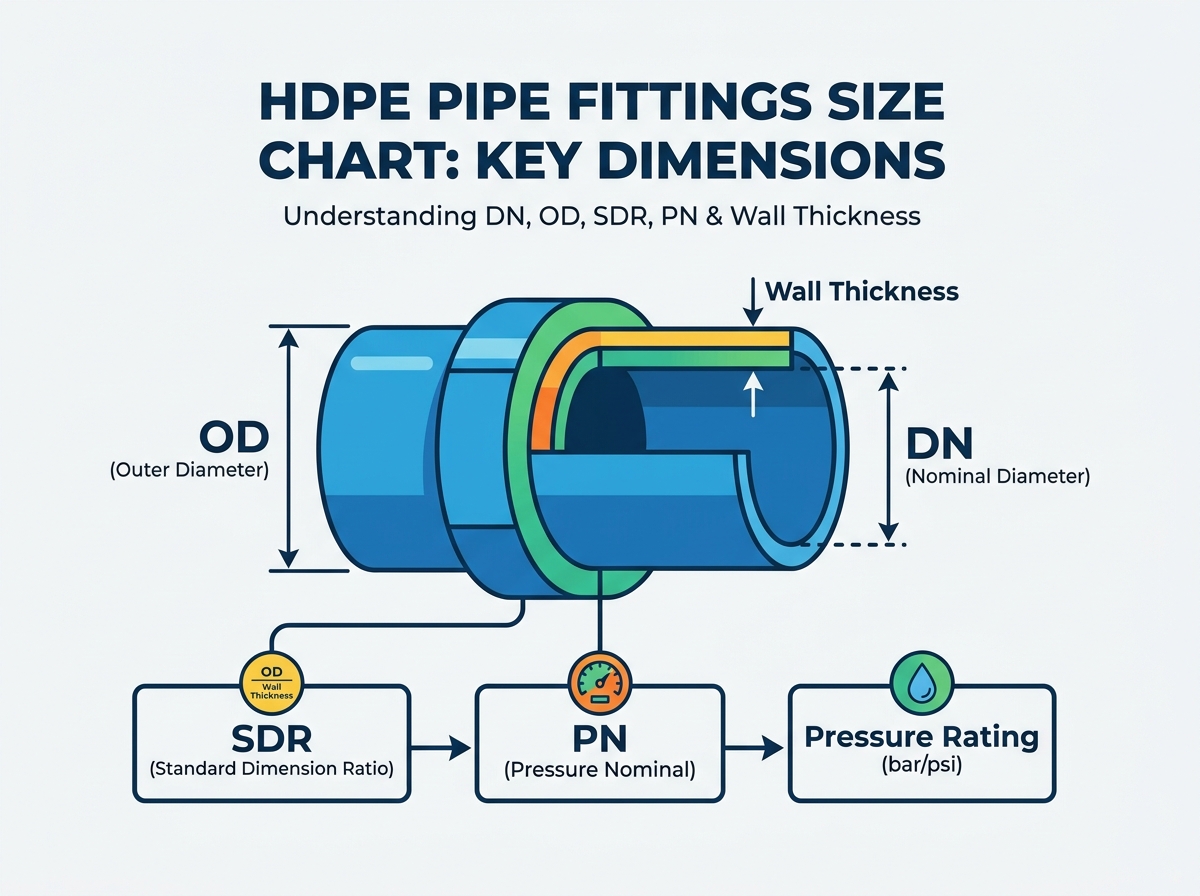
Integritas sistem perpipaan polietilen densitas tinggi bergantung sepenuhnya pada kesesuaian dimensi pipa dan alat kelengkapannya. Diameter Nominal (DN), Diameter Luar (OD), Rasio Dimensi Standar (SDR), dan Tekanan Nominal (PN) yang membingungkan menyebabkan sambungan fusi rusak, kegagalan tekanan, dan penundaan pengadaan yang mahal. Ketika kru lapangan mencoba menggabungkan komponen yang tidak cocok, sambungan lemah yang dihasilkan akan gagal dalam pengujian tekanan atau selama servis aktif. Insinyur harus memahami parameter ini untuk memastikan keandalan sistem. Panduan ini berfungsi sebagai sumber daya teknis definitif untuk menavigasi standar ukuran ISO 4427 dan ASTM. Kami menyediakan data yang diperlukan untuk menentukan, mengevaluasi, dan membeli perlengkapan yang tepat untuk aplikasi industri, kota, dan komersial. Menggunakan yang akurat Bagan ukuran alat kelengkapan pipa HDPE menghilangkan dugaan, memastikan infrastruktur pipa Anda menangani aliran dan tekanan yang diperlukan tanpa kompromi struktural.
OD Konstan, ID Bervariasi: Diameter luar (OD) pipa dan fitting HDPE tetap konstan untuk ukuran nominal tertentu, sedangkan diameter dalam (ID) berfluktuasi berdasarkan ketebalan dinding yang ditentukan oleh SDR.
SDR Menentukan Kapasitas Tekanan: Rasio Dimensi Standar (SDR) yang lebih rendah menunjukkan dinding yang lebih tebal dan peringkat tekanan yang lebih tinggi (PN atau PSI). SDR 11 akan menahan tekanan lebih tinggi dari SDR 17.
Ada Beberapa Standar Ukuran: Insinyur harus secara eksplisit mengidentifikasi apakah suatu sistem menggunakan standar Metrik (mm), Ukuran Pipa Besi (IPS), atau Ukuran Tabung Tembaga (CTS) sebelum melihat bagan ukuran alat kelengkapan pipa HDPE.
Kompatibilitas Fusi Tidak Dapat Dinegosiasikan: Untuk pengelasan butt fusion yang andal, SDR dan ketebalan dinding fitting harus sama persis dengan SDR dan ketebalan dinding pipa yang bersebelahan.
Tingkatan Material Penting: Bagan ukuran harus dievaluasi dalam konteks tingkatan resin (misalnya, PE100 vs. PE80), karena PE100 mencapai peringkat tekanan yang lebih tinggi pada ketebalan dinding yang sama dibandingkan dengan material lama.
Daftar isi
Beralih
Bagan Ukuran Fitting Pipa HDPE : Metric, IPS, CTS, dan SDR
Kontraktor dan insinyur sering kali mencampuradukkan konvensi ukuran metrik dan imperial di lokasi kerja internasional. Salah menafsirkan satu akronim pada penyerahan materi menyebabkan kesalahan spesifikasi yang parah. Anda harus memecahkan kode istilah-istilah ini secara akurat untuk memilih komponen yang tepat untuk saluran Anda. Kesalahpahaman kecil mengenai rasio dimensi mengakibatkan pemesanan material yang tidak dapat digabungkan bersama dalam parit.
Diameter Nominal (DN) vs. Diameter Luar (OD)
DN mewakili sebutan standar metrik Eropa untuk ukuran. Ini bertindak sebagai label yang mudah digunakan selama fase desain awal daripada pengukuran fisik yang tepat. Misalnya, pipa DN 100 tidak berukuran tepat 100 milimeter dalam dimensi apa pun. Insinyur menggunakan DN untuk mengkategorikan kelas pipa pada gambar, tetapi DN kurang presisi yang diperlukan untuk kalibrasi mesin.
OD adalah singkatan dari diameter luar yang tepat dan dapat diukur. Dimensi ini menentukan bagaimana pipa berinteraksi dengan peralatan fusi. Pelat pemanas, perkakas menghadap, dan rahang penjepit mesin butt fusion mengandalkan OD yang tepat untuk mengamankan pipa dan memberikan tekanan antarmuka yang seragam. Jika Anda memasang mesin untuk pipa OD 110 mm, mesin tersebut tidak akan mencengkeram pipa yang menyimpang dari ukuran ini dengan benar.
Sistem HDPE mempertahankan OD konstan terlepas dari peringkat tekanannya. OD yang konstan ini memastikan alat fusi dan perlengkapan mekanis menempel dengan sempurna pada bagian luar pipa. Jika OD berfluktuasi pada setiap kelas tekanan, kontraktor akan memerlukan mesin fusi dan sisipan yang berbeda untuk setiap ketebalan dinding yang ada di pasaran. Diameter bagian dalam menyerap semua perubahan dimensi saat dinding menjadi lebih tebal atau lebih tipis.
Rasio Dimensi Standar (SDR) vs. Rasio Dimensi (DR)
Geometri struktur pipa bergantung pada rumus sederhana: SDR = OD / Tebal Dinding Minimum. Anda menggunakan rasio ini untuk memahami seberapa banyak polimer memisahkan cairan internal dari lingkungan luar. Pipa 110mm dengan ketebalan dinding 10mm memiliki SDR 11.
Semua SDR adalah DR, tetapi SDR merujuk secara khusus pada rangkaian nomor pilihan yang berstandar internasional berdasarkan seri nomor pilihan ANSI. Nilai SDR yang umum mencakup 9, 11, 13,6, 17, 21, dan 26. Angka spesifik ini selaras dengan kelas tekanan standar di seluruh industri. DR dapat mewakili rasio terhitung apa pun di luar rangkaian pilihan ini, yang mungkin Anda lihat di manufaktur khusus atau aplikasi saluran khusus.
Ada hubungan terbalik antara rasio dan ketebalan dinding. SDR yang lebih rendah berarti dinding pipa lebih tebal. Dinding yang lebih tebal mampu menahan tekanan internal yang lebih tinggi dan beban eksternal yang lebih besar. Pipa SDR 9 memiliki dinding yang jauh lebih tebal dibandingkan pipa SDR 17 dengan diameter luar yang sama, sehingga lebih berat dan lebih tahan tekanan.
Tekanan Nominal (PN), PSI, dan Ketebalan Dinding (id)
PN menunjukkan tekanan operasi maksimum yang diijinkan dalam bar pada suhu dasar 20°C. Peringkat PN10 berarti sistem secara aman menangani tekanan 10 bar terus menerus selama umur desain 50 tahun. Proyek-proyek Eropa, Asia, dan Australia sangat bergantung pada sistem klasifikasi PN untuk jaringan air dan gas.
Standar ASTM Amerika Utara menggunakan PSI (Pounds per Square Inch) dan bukan PN. Anda harus memetakan peringkat PN ke tingkat Imperial yang setara untuk menjembatani rantai pasokan global. Kegagalan untuk mengkonversi unit-unit ini secara akurat menyebabkan kekuatan pipa tidak ditentukan secara spesifik. Misalnya, PN10 kira-kira setara dengan 145 PSI, sedangkan PN16 setara dengan 232 PSI.
Ketebalan dinding secara langsung menentukan peringkat tekanan yang dihasilkan. Menambah ketebalan dinding akan menurunkan SDR dan meningkatkan kapasitas PN atau PSI. Para insinyur menghitung ketebalan dinding yang tepat yang diperlukan untuk menangani aliran dalam kondisi tunak, tekanan lonjakan, dan potensi kejadian palu air. Anda tidak dapat menebak ketebalan dinding yang dibutuhkan; itu membutuhkan pemodelan hidrolik yang ketat.
Untuk memverifikasi dimensi pipa di lapangan sebelum fusi, ikuti langkah-langkah berikut:
Temukan garis cetak di bagian luar pipa untuk mengidentifikasi OD dan SDR yang dinyatakan.
Gunakan pita Pi (pita diameter) untuk mengukur diameter luar dengan tepat dan periksa ovalitasnya.
Gunakan mikrometer terkalibrasi atau pengukur ketebalan ultrasonik untuk mengukur ketebalan dinding pada empat titik di sekeliling keliling.
Bagilah OD yang diukur dengan ketebalan dinding minimum yang diukur untuk memastikan SDR sebenarnya cocok dengan garis cetak.
Bandingkan pengukuran lapangan ini dengan dimensi pemasangan untuk memastikan kompatibilitas sebelum menempatkan komponen di mesin fusi.
Cara Memilih Ukuran Fitting Pipa HDPE yang Tepat
Data dimensi yang akurat mendorong pengadaan dan desain teknis. Tabel berikut mengelompokkan data ini berdasarkan sistem pengukuran standar. Selalu verifikasi persyaratan spesifik proyek Anda terhadap standar Bagan ukuran fitting pipa HDPE sebelum memesan bahan. Mengandalkan katalog atau memori yang ketinggalan jaman menjamin kesalahan lapangan dan pengiriman yang ditolak.
Bagan Ukuran Metrik (ISO 4427) – DN20 hingga DN630
Bagan ukuran metrik ini memetakan DN ke OD yang tepat dan merinci ketebalan dinding minimum di seluruh SDR umum. Ini mencakup kelas tekanan yang sesuai dari PN10 hingga PN20 untuk material PE100. Gunakan data ini untuk mengkalibrasi mesin butt fusion secara akurat dan menghitung volume internal untuk pengujian hidro.
Data Ukuran Metrik (ISO 4427) untuk PE100
Ukuran Nominal (DN/OD)
SDR 17 (PN10) Dinding (mm)
SDR 13.6 (PN12.5) Dinding (mm)
SDR 11 (PN16) Dinding (mm)
SDR 9 (PN20) Dinding (mm)
32mm
2.0
2.4
3.0
3.6
63mm
3.8
4.7
5.8
7.1
90 mm
5.4
6.7
8.2
10.1
110mm
6.6
8.1
10.0
12.3
160mm
9.5
11.8
14.6
17.9
200mm
11.9
14.7
18.2
22.4
250mm
14.8
18.4
22.7
27.9
315mm
18.7
23.2
28.6
35.2
400mm
23.7
29.4
36.3
44.7
500mm
29.7
36.8
45.4
55.8
630mm
37.4
46.3
57.2
70.3
Bagan Ukuran Imperial / IPS (ASTM D3035 / F714)
Dimensi standar Ukuran Pipa Besi (IPS) beroperasi dalam inci. Standar ini mendominasi pasar air dan industri di Amerika Utara. Tabel ini memetakan ukuran pipa nominal (NPS) ke OD yang tepat. Ini merinci ketebalan dinding yang sesuai untuk Rasio Dimensi standar. Peringkat tekanan PSI membantu menyelesaikan desain Amerika Utara dan menyesuaikan dimensi infrastruktur baja lama yang ada.
Data Ukuran Imperial / IPS (ASTM)
Ukuran Pipa Nominal (NPS)
OD Tepat (Inci)
Dinding DR 17 (125 PSI) (Inci)
Dinding DR 11 (200 PSI) (Inci)
Dinding DR 9 (250 PSI) (Inci)
2'
2.375
0.140
0.216
0.264
3'
3.500
0.206
0.318
0.389
4'
4.500
0.265
0.409
0.500
6'
6.625
0.390
0.602
0.736
8'
8.625
0.507
0.784
0.958
10'
10.750
0.632
0.977
1.194
12'
12.750
0.750
1.159
1.417
18'
18.000
1.059
1.636
2.000
24'
24.000
1.412
2.182
2.667
Bagan Ukuran CTS (Ukuran Tabung Tembaga) untuk Jalur Servis
CTS HDPE sering melayani sambungan layanan air kota dan aplikasi perumahan berdiameter lebih kecil. Sistem ini biasanya menggunakan SDR 9 untuk memastikan ketahanan terhadap pergerakan tanah, hantaman batuan, dan pembebanan titik di parit dangkal. Tukang pipa menyukai CTS karena fleksibilitasnya saat mengarahkan saluran air di sekitar utilitas bawah tanah yang ada.
Anda harus memperhatikan perbedaan OD antara fitting IPS 1 inci dan fitting CTS 1 inci. Pipa IPS 1 inci memiliki OD 1,315 inci. Pipa CTS 1 inci memiliki OD 1,125 inci. Mencampurnya menjamin ketidakcocokan bidang. Jika kru mencoba memaksa pipa CTS masuk ke dalam fitting kompresi IPS, pipa tersebut akan meledak saat saluran diberi tekanan.
CTS memerlukan pengaku baja tahan karat khusus saat menggunakan alat kelengkapan kompresi mekanis. Karena dindingnya relatif tipis dibandingkan dengan diameter keseluruhan, pipa dapat runtuh ke dalam karena tekanan radial dari mur mekanis yang dikencangkan. Memasukkan pengaku akan mempertahankan geometri internal dan memastikan segel cincin-O menempel dengan baik pada bagian luar pipa.
Referensi Silang Peringkat Tekanan: SDR ke PN (PE100 vs. PE80)
Matriks ini membandingkan nilai SDR dengan peringkat PN yang sesuai. Nilai materi sangat mempengaruhi peringkat ini. Anda tidak dapat berasumsi bahwa pipa SDR 11 selalu memiliki tekanan yang sama di berbagai proyek. Kimia resin menentukan dasar desain hidrostatik akhir.
PE100 mencapai peringkat PN16 pada SDR 11. Material PE80 yang lebih tua memerlukan dinding yang lebih tebal (SDR 9) untuk mencapai peringkat PN16 yang sama. Peningkatan ke PE100 menghemat berat material sekaligus mempertahankan kapasitas tekanan. Pengurangan berat ini menurunkan biaya pengiriman, mengurangi ukuran peralatan penggalian yang dibutuhkan, dan membuat penanganan di lapangan jauh lebih mudah untuk lapisan pipa.
Referensi Silang SDR ke PN (PE100 vs PE80)
Nilai SDR
Peringkat Tekanan PE100 (PN)
Peringkat Tekanan PE80 (PN)
SDR 26
PN 6
PN 4
SDR 21
PN 8
PN 6
SDR 17
PN 10
PN 8
SDR 13.6
PN 12.5
PN 10
SDR 11
PN 16
PN 12.5
SDR 9
PN 20
PN 16
SDR 7.4
PN 25
PN 20
Cara Memilih Ukuran Fitting Pipa HDPE yang Tepat
Memilih ukuran pas yang tepat memerlukan kerangka teknis yang ketat. Anda mengevaluasi persyaratan sistem terhadap dimensi fisik komponen. Menebak-nebak menyebabkan kegagalan pipa dan membanjiri parit. Ikuti kriteria evaluasi teknis ini untuk memastikan kinerja jangka panjang dan pengoperasian bebas kebocoran.
Mencocokkan Pemasangan SDR ke Pipa SDR (Kriteria Keberhasilan)
Anda harus mencocokkan SDR untuk butt fusion. Hal ini memastikan ketebalan dinding yang sama di seluruh sambungan. Dinding yang tidak seimbang menciptakan konsentrasi tegangan yang pada akhirnya pecah karena tekanan. Ketika pelat pemanas melelehkan polimer, dinding yang sama memastikan butiran leleh yang seragam dan antarmuka las yang berstruktur baik.
Jika Anda menggabungkan pipa SDR 11 ke fitting SDR 17, pelat pemanas akan melelehkan dinding tipis SDR 17 lebih cepat. Sambungan yang dihasilkan akan memiliki manik internal yang besar di satu sisi dan garis ikatan yang lemah. Di bawah beban tekanan siklik, ketidaksejajaran tinggi-rendah ini bertindak sebagai titik engsel, yang menyebabkan pertumbuhan retakan lambat dan akhirnya pemisahan sambungan.
Selalu verifikasi stempel SDR pada badan fitting sebelum memulai proses fusi. Jangan hanya mengandalkan label kemasan atau manifes pengiriman. Verifikasi fisik mencegah pemotongan dan pengerjaan ulang yang mahal. Jika garis cetak tidak terbaca, gunakan mikrometer untuk mengukur ketebalan dinding secara langsung.
Menghitung Diameter Dalam (ID) untuk Kinerja Hidraulik
Gunakan rumus ini untuk menghitung dimensi internal: ID = OD - (2 × Tebal Dinding). Anda harus mengurangi ketebalan dinding dua kali karena ada di kedua sisi diameter penampang. Misalnya, pipa OD 160mm dengan ketebalan dinding SDR 11 (14,6mm) memiliki ID 130,8mm.
Insinyur menghitung ID untuk menentukan kinerja hidrolik sebenarnya. Mengetahui ID yang tepat memungkinkan Anda mengoptimalkan kecepatan aliran dan menghitung potensi kerugian gesekan secara akurat menggunakan persamaan Hazen-Williams. ID yang lebih kecil meningkatkan kecepatan fluida tetapi juga meningkatkan gesekan, sehingga membutuhkan pompa yang lebih besar untuk mempertahankan laju aliran.
Saat berpindah dari pipa berdinding tipis ke pipa berdinding tebal, ID menyusut. Hal ini menimbulkan kemacetan pada sistem. Anda harus memperhitungkan batasan ini dalam pemodelan hidraulik Anda untuk mencegah penurunan tekanan yang tidak terduga di bagian hilir. Jika pembatasannya parah, Anda mungkin perlu memperbesar seluruh pipa untuk mempertahankan area aliran internal yang diperlukan.
Faktor Penurunan Suhu untuk Kelas Tekanan
Peringkat standar PN dan PSI mengasumsikan sistem mengangkut air pada suhu 20°C (68°F). Matriks polimer tetap sangat stabil pada suhu dasar ini, menghasilkan kapasitas tekanan yang dipublikasikan untuk masa pakai 50 tahun.
Ketika suhu pengoperasian melebihi 20°C, Anda menerapkan faktor penurunan daya. HDPE standar menangani cairan hingga 60°C, namun kapasitas tekanan turun secara signifikan. Saat bahan memanas, bahan tersebut melunak dan kehilangan kekuatan tariknya. Anda harus memilih SDR yang lebih rendah (dinding yang lebih tebal) untuk mempertahankan tekanan pengoperasian yang diperlukan pada suhu tinggi.
Misalnya, pipa PE100 dengan rating PN16 pada suhu 20°C mungkin hanya dapat menangani PN10 pada suhu 40°C. Pengganda penurunan daya yang umum untuk 40°C adalah 0,74. Anda mengalikan peringkat tekanan dasar dengan faktor ini untuk menemukan kapasitas operasi sebenarnya. Konsultasikan grafik penurunan daya khusus dari produsen resin untuk mengetahui pengganda yang tepat. Mengabaikan efek suhu menjamin pecahnya pipa secara dini pada jalur proses industri dan aplikasi pembuangan air panas.
Masalah Umum Pemasangan Pipa HDPE dan Cara Menghindarinya
Ukuran yang tidak tepat menyebabkan kegagalan instalasi yang parah. Kenyataan di lapangan seringkali mengungkap kelemahan pada tahap spesifikasi awal. Memahami risiko-risiko ini memungkinkan Anda menerapkan strategi mitigasi yang kuat sebelum pipa masuk ke dalam parit.
Bahaya Ketebalan Dinding yang Tidak Cocok di Butt Fusion
Menyambung komponen dengan ketebalan dinding berbeda akan langsung mengganggu pengelasan. Mekanika fisik gagal karena pelat pemanas tidak dapat memberikan energi panas yang seragam pada kedua permukaan. Hal ini menciptakan lelehan yang tidak merata, manik-manik internal yang berlebihan, dan integritas struktural yang lemah pada antarmuka fusi.
Manik bagian dalam pada pipa yang lebih tipis akan terguling secara berlebihan, sehingga menimbulkan efek takik. Di bawah beban tekanan siklik, takik ini menjadi titik awal kegagalan pertumbuhan retakan yang lambat. Pipa pada akhirnya akan terbelah tepat pada sambungannya, biasanya selama uji tekanan hidrostatis awal.
Kurangi risiko ini dengan menggunakan alat kelengkapan transisi yang khusus diproduksi untuk menjembatani SDR yang berbeda. Anda juga dapat menggunakan teknik pemesinan yang disetujui oleh standar industri untuk memotong dinding yang lebih tebal agar sesuai dengan dinding yang lebih tipis. Sudut chamfer harus bertahap untuk mencegah peningkatan tegangan, biasanya dikerjakan dengan lancip 3:1 atau 4:1.
Jarak dan Toleransi Pemasangan Elektrofusi
Coupler elektrofusi memerlukan toleransi OD yang ketat. Kesenjangan antara bagian luar pipa dan bagian dalam fitting harus tetap minimal agar koil pemanas dapat berfungsi. Jika celahnya terlalu besar, polimer cair tidak dapat menjembatani jarak tersebut, sehingga mengakibatkan lasan dingin dan sambungan bocor.
Ovalitas pipa mengancam toleransi ini, terutama pada pipa berdiameter lebih besar atau melingkar. Ovalitas mengganggu ukuran pas dan distribusi berat satuan. Pipa yang sangat oval bahkan tidak akan masuk ke dalam coupler elektrofusi. Selain itu, proses pengikisan wajib menghilangkan sekitar 0,2 mm material teroksidasi dari permukaan pipa, yang sedikit mengurangi OD dan meningkatkan celah annular.
Anda harus menggunakan alat pembulatan ulang mekanis selama pemasangan untuk mengembalikan profil melingkar sebelum melebur. Jepit alat pembulatan ulang di dekat ujung pipa dan kencangkan hingga OD kembali dalam toleransi yang dapat diterima. Jangan sekali-kali mencoba memaksa pipa oval masuk ke dalam sambungan kaku menggunakan ember ekskavator atau palu godam.
Menavigasi Perlengkapan Transisi (HDPE ke Baja/PVC)
Peralihan dari HDPE yang dikontrol OD ke material lain menimbulkan kompleksitas ukuran. Baja dan PVC sering kali menggunakan standar IPS atau ID yang berbeda. Anda tidak bisa begitu saja menyatukan material-material yang berbeda ini atau mengandalkan sambungan mekanis standar yang dirancang untuk satu jenis material.
Evaluasi opsi koneksi Anda dengan cermat. Gunakan adaptor sambungan mekanis, ukuran flensa yang tepat, dan cincin penyangga untuk menjembatani celah dimensi dengan aman. Adaptor flensa memungkinkan Anda memasang sistem HDPE langsung ke katup baja, rumah pompa besi ulet, atau manifold PVC.
Pastikan cincin penahan cocok dengan pola lubang baut pada flensa lawan. Pola baut standar ANSI kelas 150 umum terjadi di Amerika Utara, sedangkan pola pengeboran PN10 atau PN16 mendominasi di Eropa. Anda harus memverifikasi dimensi ini sebelum memesan. Gunakan paking elastomer yang tepat di antara permukaan flensa dan terapkan urutan torsi yang benar untuk mencapai segel kedap air.
Cara Menentukan dan Memesan Fitting Pipa HDPE yang Benar
Menerjemahkan ukuran teknis ke dalam strategi pengadaan yang solid akan melindungi anggaran proyek Anda. Spesifikasi yang jelas mencegah pengembalian dan penundaan yang mahal. Pesanan pembelian yang tidak jelas memaksa pemasok menebak maksud Anda, sehingga menyebabkan pengiriman yang salah dan jadwal konstruksi terhenti.
Standarisasi Spesifikasi Proyek
Tulis ringkasan pengadaan yang ketat. Tentukan OD, SDR, Material Grade (seperti PE100), dan Standar Manufaktur (ISO atau ASTM) yang tepat. Jangan pernah memesan hanya berdasarkan ukuran nominal. Menyatakan 'kirimi saya pipa 6 inci' menjamin pemasok akan mengirimkan DR yang salah atau standar ukuran yang salah.
Sertakan persyaratan bahan tambahan. Tentukan kandungan Karbon Hitam untuk ketahanan UV pada aplikasi di atas tanah. Perlindungan UV yang tepat memastikan stabilitas dimensi jangka panjang dan mencegah degradasi material akibat paparan sinar matahari. Untuk air minum, tentukan garis warna yang diperlukan (biasanya biru) untuk mengidentifikasi garis di parit.
Rincikan metode fusi yang diperlukan dalam spesifikasi. Jika proyek bergantung sepenuhnya pada elektrofusi, pastikan semua perlengkapan yang dibeli memiliki data kode batang yang diperlukan untuk pemindaian mesin otomatis. Hal ini mencegah kesalahan entri manual di lapangan dan memastikan mesin fusi menerapkan voltase dan waktu pendinginan yang tepat yang diperlukan untuk ukuran pemasangan tertentu.
Memverifikasi Kepatuhan dan Sertifikasi Produsen
Minta laporan pengujian dimensi dari pemasok Anda. Pabrikan terkemuka mengukur OD, ketebalan dinding, dan ovalitas selama produksi. Meninjau laporan batch ini memastikan produk memenuhi toleransi yang disyaratkan sebelum meninggalkan pabrik.
Memerlukan sertifikat kepatuhan seperti WRAS, NSF, atau AWWA. Dokumen-dokumen ini membuktikan bahwa perlengkapan fisik sesuai dengan tabel ukuran yang dipublikasikan dan memenuhi standar keselamatan global. Untuk sistem air minum, sertifikasi NSF 61 atau WRAS wajib dilakukan untuk mencegah pencucian bahan kimia ke dalam pasokan air minum.
Melakukan inspeksi kontrol kualitas yang masuk di lokasi kerja. Ukur OD dan ketebalan dinding sampel alat kelengkapan acak pada saat pengiriman menggunakan mikrometer dan pita Pi. Menemukan kesalahan ukuran di staging area jauh lebih murah daripada memotong lasan yang gagal di parit berlumpur.
Kesimpulan
Memanfaatkan tabel ukuran yang akurat memastikan keamanan sistem dan kinerja hidraulik. Menguasai hubungan antara OD, SDR, dan ketebalan dinding memberdayakan Anda untuk membangun infrastruktur saluran pipa yang tangguh dan tahan terhadap tekanan operasional.
Audit spesifikasi proyek Anda saat ini untuk memastikan OD, SDR, dan kualitas material ditentukan secara eksplisit di semua pesanan pembelian.
Hitung ID yang diperlukan berdasarkan kecepatan aliran target dan batas kehilangan gesekan untuk mencegah penurunan tekanan di hilir.
Terapkan faktor penurunan suhu pada perhitungan tekanan Anda jika sistem Anda beroperasi di atas garis dasar 20°C.
Pengadaan alat pembulatan ulang mekanis dan pita Pi untuk kru lapangan yang menangani instalasi pipa berdiameter besar atau melingkar.
Mintalah sertifikat kepatuhan dimensi dan laporan pengujian material dari produsen perlengkapan Anda sebelum mengizinkan pengiriman ke lokasi kerja.
Untuk proyek yang membutuhkan komponen perpipaan PE yang andal dan kompatibel secara dimensi, Fusing X memiliki spesialisasi dalam produksi, R&D, dan penjualan alat kelengkapan HDPE sejak tahun 2005, didukung oleh lahan seluas 20.000 m² fasilitas produksi dan tim yang terdiri dari sekitar 300 karyawan. Kemampuan manufakturnya mencakup alat kelengkapan fusi butt, alat kelengkapan elektrofusi, alat kelengkapan berulir PE, alat kelengkapan drainase sifonik, produk PP-R, dan alat kelengkapan yang disesuaikan, memberikan dukungan yang lebih luas untuk aplikasi teknik, air, industri, dan perpipaan lainnya.
Pertanyaan Umum
Q: Mengapa pipa HDPE diukur berdasarkan diameter luar (OD)?
J: HDPE diukur dengan OD untuk memastikan kompatibilitas dengan peralatan fusi dan perlengkapan mekanis. OD yang konstan memungkinkan alat pemanas, bilah hadap, dan rahang penjepit terpasang dengan sempurna, terlepas dari tingkat tekanan internal pipa atau ketebalan dinding.
J: Tidak. Komponen sekering pantat dengan SDR yang berbeda menghasilkan ketebalan dinding yang tidak rata pada sambungan. Ketidaksesuaian ini menyebabkan konsentrasi tegangan, peleburan yang tidak merata, dan integritas struktur yang lemah. Anda harus menggunakan fitting transisi atau mengerjakan dinding yang lebih tebal agar sesuai dengan dinding yang lebih tipis.
Q: Apa perbedaan antara ukuran IPS dan CTS?
A: IPS adalah singkatan dari Iron Pipe Size, sedangkan CTS adalah singkatan dari Copper Tube Size. Mereka memiliki diameter luar yang berbeda untuk ukuran nominal yang sama persis. Pipa IPS 1 inci memiliki OD lebih besar dibandingkan pipa CTS 1 inci. Mereka tidak dapat dipertukarkan di lapangan.
T: Bagaimana pengaruh suhu terhadap peringkat tekanan HDPE?
J: Peringkat tekanan standar berlaku untuk air pada suhu 20°C. Ketika suhu fluida meningkat, polimer melunak, dan kapasitas tekanan menurun. Insinyur menerapkan faktor penurunan daya dan memilih dinding yang lebih tebal (SDR lebih rendah) untuk mempertahankan kapasitas tekanan dalam aplikasi suhu tinggi.
Q: Apakah PE100 memiliki tabel ukuran yang berbeda dengan PE80?
J: Dimensi fisik seperti OD dan ketebalan dinding tetap sama, namun peringkat tekanan berubah. PE100 adalah resin yang lebih kuat, yang berarti resin ini mencapai peringkat tekanan (PN) yang lebih tinggi pada ketebalan dinding yang sama persis dibandingkan dengan material PE80 lama.
Q: Bagaimana cara menghitung diameter dalam (ID) pipa HDPE?
J: Anda menghitung ID dengan mengurangkan dua kali ketebalan dinding dari diameter luar. Rumusnya adalah: ID = OD - (2 × Tebal Dinding). Perhitungan ini menentukan luas aliran sebenarnya untuk pemodelan hidrolik dan perhitungan kerugian gesekan.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori