Insatserna för HDPE-rörfusion är otroligt höga i modern infrastruktur. Ett enda ledfel leder ofta till katastrofala läckor. Dessa misslyckanden utlöser kostsamma utgrävningar och orsakar allvarliga projektförseningar. Du har helt enkelt inte råd att gissa på din anslutningsstrategi. Vi måste utvärdera dessa metoder baserat på specifika platsbegränsningar och rördiametrar. Den här jämförelsen handlar aldrig om 'bra kontra dåliga' Det handlar om att matcha rätt teknik till rätt miljö. Vårt mål är att tillhandahålla en rigorös, evidensbaserad utvärderingsram. Projektledare och ingenjörer kan använda den här guiden för att specificera rätt fusionsmetod. Du kommer att upptäcka de mekaniska skillnaderna mellan dessa tekniker. Vi kommer att utforska deras unika miljömässiga sårbarheter och installationskostnader. I slutet kommer du med tillförsikt att välja det optimala tillvägagångssättet för ditt nästa pipelineprojekt.
Nyckel takeaways
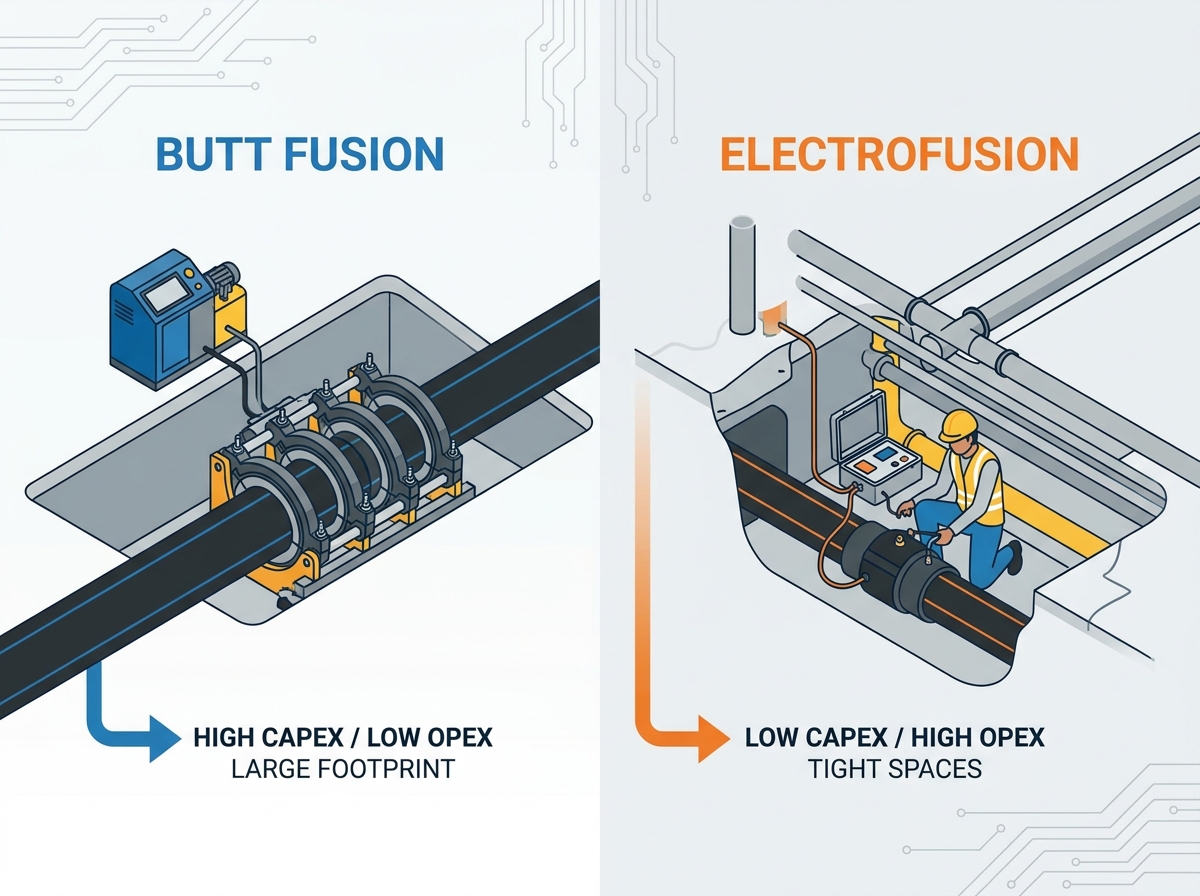
Utrymmet dikterar metoden: Butt fusion kräver betydande horisontellt spelrum; elektrofusion är standarden för täta diken och vertikala reparationer.
Kostnadsstrukturer inverterar: Butt fusion har höga initiala utrustningskostnader men försumbara materialkostnader per fog. Elektrofusion har låga utrustningskostnader men högre materialkostnader per fog.
Operatörsberoende: Båda kräver certifierade operatörer, men butt fusion medför en högre risk för felinställning på grund av manuella beräkningar och tryckberäkningar.
Systemövergångar: Integrering med ventiler eller befintlig stålinfrastruktur kräver specifika kopplingar, vilket påverkar den primära smältmetoden som valts.
Kärnmekaniken: Integritet och misslyckanderisker
Att förstå den grundläggande mekaniken för varje metod hjälper dig att förutsäga potentiella felpunkter. Båda teknikerna skapar monolitiska fogar starkare än själva röret. Men de uppnår denna molekylära bindning genom mycket olika fysikaliska processer. Du måste förstå dessa skillnader för att minska installationsriskerna.
Butt Fusion Mekanik
Butt fusion bygger på samtidig uppvärmning och kontrollerat hydraultryck. Operatörer placerar rörändarna i en tung mekanisk vagn. En mekanisk hyvel rakar rörändarna helt plana. Därefter värmer en värmeplatta upp ändarna till en exakt smältpunkt. Vagnen tvingar sedan samman de smälta ändarna under specifikt hydrauliskt tryck.
Framgångskriterier för butt fusion inkluderar:
Perfekt rörinriktning längs den horisontella axeln.
Exakt temperaturkontroll över hela värmeplattan.
Exakt gränssnittstryckberäkning baserad på rördiameter.
Oavbruten kyltid under tryck.
Riskprofil: Denna metod är mycket känslig för operatörsfel. Om operatören beräknar dragtrycket fel, kommer fogen att misslyckas. Övergångsfasen mellan uppvärmning och sammanfogning är kritiskt sårbar. Damm eller fukt som lägger sig på de smälta ytorna under detta korta fönster äventyrar den molekylära bindningen. Följ alltid etablerade branschramverk, såsom ASTM F2620, för att minimera dessa risker.
Elektrofusionsmekanik
Elektrofusion använder inbyggda motståndstrådar gömda i beslagen. En kontrollbox skickar en exakt elektrisk ström genom dessa ledningar. Strömmen genererar värme och smälter rörets utsida och armaturens insida samtidigt. De smälta materialen expanderar och blandas, vilket skapar en enhetlig struktur.
Framgångskriterier för elektrofusion inkluderar:
Aggressiv rörskrapning för att helt avlägsna ytoxidationsskiktet.
Styv klämning för att förhindra rörelse under uppvärmnings- och kylningscyklerna.
Rengör elektriska kontakter för att säkerställa oavbruten strömförsörjning.
Riskprofil: Elektrofusion utgör en unik fara för dolda fel. Om röret är dåligt skrapat fungerar det oxiderade skiktet som en barriär. Om rörets ovalitet är hög kvarstår mellanrum mellan röret och kopplingen. Fogen kommer att misslyckas under efterföljande tryckprovning, trots att den ser helt perfekt ut på utsidan. Det är obligatoriskt att skala rörytan med ett mekaniskt roterande verktyg. Handskrapning orsakar ofta kalla leder och katastrofala fältfel.
Webbplatsbegränsningar och miljöförhållanden
Verkliga förhållanden dikterar din anslutningsstrategi mycket oftare än tekniska preferenser. Rörledningsprojekt förekommer sällan i perfekt kontrollerade miljöer. Du måste utvärdera det fysiska utrymmet och väderförhållandena innan du väljer en metod.
Diktes fotavtryck och grävningskostnader
Butt fusion-maskiner kräver långt, kontinuerligt horisontellt utrymme. De kräver också ett mycket stabilt, jämnt fotavtryck. Utrustningsvagnen är tung och otymplig. Att gräva en dike som är tillräckligt bred för att rymma dessa maskiner ökar din markarbete betydligt. Du måste också ta hänsyn till den logistiska utmaningen att sänka tung utrustning i djupa utgrävningar.
Elektrofusion kräver minimalt spelrum. Operatören behöver bara tillräckligt med utrymme för att komma åt rörets omkrets för skrapning och fastspänning. Detta minimala fotavtryck gör det absolut nödvändigt för in-trench tie-ins. Det är det enda genomförbara alternativet för tätt packade stadsbrukskorridorer. När du stöter på vertikala fall eller snäva vinklar är elektrofusion i allmänhet ditt enda praktiska val.
Väder- och föroreningskontroll
Båda metoderna kräver rigorös avskärmning från regn, snö och extrem kyla. Fukt förstör omedelbart alla HDPE-fusionsbindningar. Du måste använda svetstält under ogynnsamma väderförhållanden. Extrema temperaturer förändrar även nedkylningstiderna, vilket kräver noggrann operatörsövervakning.
Elektrofusion är marginellt mer känslig för vindblåst damm. Den avskrapade zonen förblir exponerad innan kopplingen hylsas över röränden. Om damm förorenar denna preparerade yta kommer den resulterande bindningen att försvagas. Operatörer måste rengöra det skrapade området med isopropylalkohol omedelbart före montering.
Total kostnad för installation: Utrustning kontra material
Ekonomiska överväganden spelar en stor roll i projektplaneringen. Du kan inte bara titta på priset för en enda svets. Du måste utvärdera de bredare utgiftsstrukturerna som är förknippade med varje teknik.
Kapitalutgifter (CapEx)
Butt fusion riggar är tunga, dyra kapitaltillgångar. En maskin med stor diameter kräver en enorm investering i förväg. Entreprenörer behöver ofta specialiserade transportsläp och generatorer med hög kapacitet för att köra dem. Inträdesbarriären för att utföra stora stumsvetsar är betydande. Många entreprenörer väljer att hyra denna tunga utrustning för att kompensera för kapitaltapp.
Elektrofusionskontrollboxar är mycket bärbara. De är lätta och relativt billiga. En enda operatör kan bära styrenheten för hand. Effektkraven är också betydligt lägre. Denna lägre utrustningskostnad skapar en mycket tillgänglig barriär för inträde för mindre VVS- och elentreprenörer.
Driftskostnader (OpEx) & per-gemensamma kostnader
Butt fusion kostar ungefär ingenting per fog i råvaror. Processen förbrukar bara arbetstimmar och generatorbränsle. När du väl har installerat maskinen kan du svetsa rör kontinuerligt utan att köpa extra komponenter. Det är fortfarande det överlägsna ekonomiska valet för långa, raka banor av nya rör.
Elektrofusion är helt beroende av förbrukningsdelar. Varje led kräver en ny, konstruerad komponent. Hög kvalitet Electrofusion Couplers skalar upp i pris avsevärt när rördiametern ökar. En standardkoppling för ett tvåtumsrör är billig. En liknande koppling för en tjugofyra-tums huvudenhet är en stor postutgift. Denna eskalerande materialkostnad gör metoden kostnadskrävande för miles av linjär installation.
Vanligt misstag: Projektledare fokuserar ofta enbart på den låga hyreskostnaden för en elektrofusionsbox. De misslyckas med att beräkna den ackumulerade kostnaden för förbrukningsdelar över en lång pipeline. Kör alltid en break-even-analys innan du slutför din upphandlingsstrategi.
Övergångsanslutningar och systemarkitektur
Infrastruktursystem existerar sällan isolerade. Nya HDPE-pipelines ansluter så småningom till äldre system. Du måste navigera mellan olika material, olika tryckklasser och mekanisk hårdvara.
Ansluter olika SDR
Standard Dimension Ratio (SDR) definierar väggtjockleken på ett HDPE-rör. Projekt kräver ofta sammanfogning av rör med något varierande väggtjocklekar. Elektrofusion kan ofta överbrygga dessa olika SDR med framgång. De passande ärmarna över ytterdiametern, förlåter små inre variationer. Butt fusion kräver strikt matchande väggtjocklekar. Om du försöker slå samman olika SDR:er, misslyckas ytans justering. Denna obalans skapar en svag, stegvis inre läpp som orsakar turbulens och eventuellt ledfel.
Mekaniska och ventilövergångar
Rörledningar måste så småningom interagera med ventiler, pumpar och segjärnsnätverk. Dessa komponenter använder flänsförband snarare än smältförband. Vid övergång från HDPE till flänsförsedda mekaniska ventiler, säkringar entreprenörer vanligtvis en Butt Fusion Flange Adapter till röränden. De para ihop denna adapter med en metallstödring. Denna enhet skapar en mycket säker, bultfärdig anslutning. Du kan sömlöst skruva fast HDPE-ledningen direkt i den tunga kommunala vatteninfrastrukturen.
Reparationsscenarier
Nödreparationer av rörledningar fungerar under extrema begränsningar. Klipp-och-ersätt reparationer kräver nästan uteslutande elektrofusion. När du schaktar ut ett skadat rörsegment låses de kvarvarande nedgrävda rören säkert i jorden. Du har ingen förmåga att flytta befintliga nedgrävda rör linjärt in i en stumfusionsmaskin. Du måste släppa en ny spolebit i springan. Du skjuter sedan elektrofusionskopplingar över de befintliga ändarna för att slutföra reparationen utan att flytta den tunga huvudledningen.
Utvärderingsmatrisen: Hur man anger rätt metod
Att välja den optimala fusionsstrategin kräver balansering av utrymme, budget och systemarkitektur. Vi utvecklade följande praktiska matris för att vägleda dina dagliga specifikationsbeslut.
Beslutskriterier |
Butt Fusion |
Elektrofusion |
Utrymmestillgänglighet |
Kräver bred, lång, stabil mark. |
Kräver minimalt åtkomstutrymme. |
Installationstyp |
Långa, kontinuerliga raksträckor. |
Bindningar, reparationer, snäva vinklar. |
Kostnadsförare |
Hög utrustning CapEx. |
Hög förbrukningsbar OpEx. |
Väggtjocklek (SDR) |
Måste matcha exakt. |
Kan ta emot mindre avvikelser. |
Välj Butt Fusion när:
Du installerar långa, raka banor av nya kontinuerliga rör. Typiska exempel är vattenledningar och långa riktningsövningar.
Tillräcklig rastplats ovan jord är fritt tillgänglig.
Din materialbudget är knapp, men tillgången till tung utrustning förblir helt obegränsad.
Du vill eliminera den långsiktiga risken i försörjningskedjan med att köpa specialiserade armaturer.
Välj elektrofusion när:
Du utför in-trench tie-ins, nödstopp eller strömförande sadelanslutningar.
Du arbetar i överbelastade grävgravar som regleras av strikta utgrävningsgränser.
Dina rördiametrar och SDR-profiler kräver flexibel överbryggning.
Du möter allvarliga åtkomstrestriktioner som förhindrar utplacering av stora maskiner.
Slutsats
Ingen av metoderna är universellt överlägsen i alla infrastrukturprojekt. Deras lönsamhet bestäms helt av projektmiljön. Butt fusion förblir den obestridda mästaren för kostnadseffektiv, långväga huvudledningskonstruktion. Elektrofusion är enastående för reparationer, komplexa övergångar och trånga utrymmen. De mest motståndskraftiga infrastrukturprojekten använder båda metoderna strategiskt.
Vi måste upprepa den kritiska karaktären hos operatörskvalifikationer oavsett vilken metod som valts. Att följa standarder som ASTM F1290 eller ISO-riktlinjer är inte valfritt. En dåligt utbildad operatör kommer att förstöra en joint med någon av teknikerna. Vi uppmanar starkt ingenjörer att granska deras kommande webbplatsscheman noggrant. Rådgör med dina tekniska säljare tidigt i planeringsfasen. Beräkna den distinkta brytpunkten mellan hyra av tung utrustning och kostnader för montering av förbrukningsvaror för att skydda din projektbudget.
FAQ
F: Kan man stötsäkra rör med olika väggtjocklekar (SDR)?
S: Nej. Butt fusion kräver matchande väggtjocklekar för att säkerställa lika smält- och tryckfördelning. Felmatchade SDR skapar svaga leder och intern turbulens. Du måste använda övergångsbeslag eller elektrofusion för att foga samman rör med olika väggtjocklekar.
F: Är elektrofusionsfogar lika starka som rumpsfogar?
S: Ja, när den är ordentligt förberedd. Båda lederna, om de utförs enligt strikta industristandarder, uppnår en molekylär bindning. De är konstruerade för att vara starkare än själva röret. Förberedelse är den avgörande faktorn för gemensamma integritet.
F: Vilken är den vanligaste orsaken till elektrofusionsfel?
S: Otillräcklig skrapning av rörytan orsakar de flesta fel. Att misslyckas med att mekaniskt avlägsna det yttre oxiderade skiktet förhindrar verklig molekylär intrassling. Plasten smälter men smälter aldrig samman, vilket resulterar i en katastrofal kall fog.
F: Är kylningstiden snabbare för en metod än den andra?
S: Kylningstider dikteras av rördiameter och väggtjocklek snarare än själva smältmetoden. Båda teknikerna kräver strikt noll mekanisk belastning på fogen tills plasten har svalnat helt till omgivningstemperatur.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori


