Indsatsen for HDPE-rørfusion er utrolig høj i moderne infrastruktur. Et enkelt ledsvigt fører ofte til katastrofale lækager. Disse fejl udløser dyre udgravninger og forårsager alvorlige projektforsinkelser. Du har simpelthen ikke råd til at gætte på din tiltrædelsesstrategi. Vi skal evaluere disse metoder baseret på specifikke lokalitetsbegrænsninger og rørdiametre. Denne sammenligning handler aldrig om 'godt versus dårligt' Det handler om at matche den rigtige teknik til det rigtige miljø. Vores mål er at levere en streng, evidensbaseret evalueringsramme. Projektledere og ingeniører kan bruge denne vejledning til at specificere den korrekte fusionsmetode. Du vil opdage de mekaniske forskelle mellem disse teknikker. Vi vil undersøge deres unikke miljømæssige sårbarheder og installationsomkostninger. Til sidst vil du trygt vælge den optimale tilgang til dit næste pipeline-projekt.
Nøgle takeaways
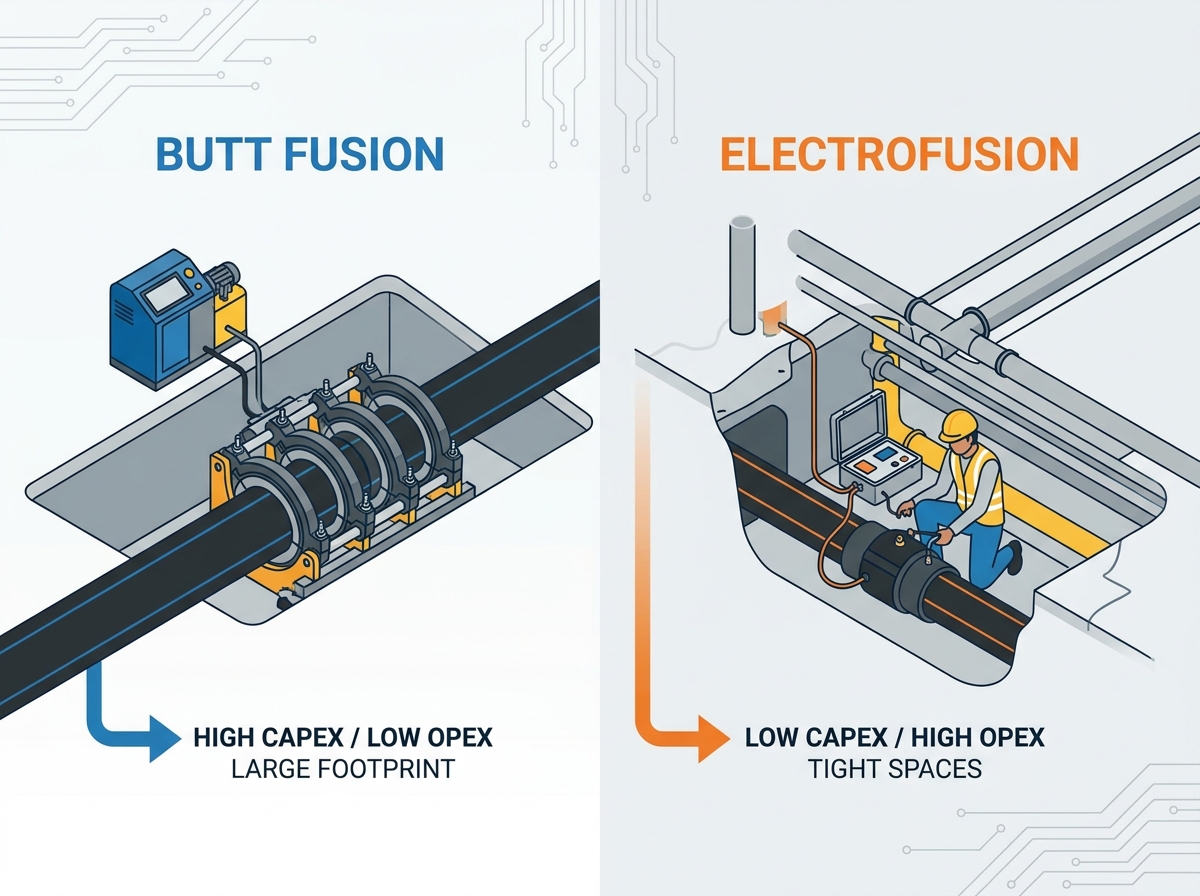
Pladsen dikterer metode: Butt fusion kræver betydelig vandret frigang; elektrofusion er standarden for tætte skyttegrave og vertikale reparationer.
Omkostningsstrukturer vender om: Butt fusion har høje initiale udstyrsomkostninger, men ubetydelige materialeomkostninger pr. led. Elektrofusion har lave udstyrsomkostninger, men højere materialeomkostninger pr. led.
Operatørafhængighed: Begge kræver certificerede operatører, men butt fusion indebærer en højere risiko for fejljustering på grund af manuelle facing- og trykberegninger.
Systemovergange: Integrering med ventiler eller eksisterende stålinfrastruktur kræver specifikke fittings, hvilket påvirker den valgte primære fusionsmetode.
Kernemekanikken: Integritets- og fiaskorisici
At forstå den grundlæggende mekanik ved hver metode hjælper dig med at forudsige potentielle fejlpunkter. Begge teknikker skaber monolitiske samlinger stærkere end selve røret. Imidlertid opnår de denne molekylære binding gennem vidt forskellige fysiske processer. Du skal forstå disse forskelle for at mindske installationsrisici.
Butt Fusion Mekanik
Butt fusion er afhængig af samtidig opvarmning og kontrolleret hydraulisk tryk. Operatører placerer rørenderne i en tung mekanisk vogn. En mekanisk høvl barberer rørenderne helt flade. Dernæst opvarmer en varmeplade enderne til et præcist smeltepunkt. Vognen tvinger derefter de smeltede ender sammen under specifikt hydraulisk tryk.
Succeskriterier for butt fusion inkluderer:
Perfekt rørjustering langs den vandrette akse.
Præcis temperaturstyring over hele varmepladen.
Præcis beregning af grænsefladetryk baseret på rørdiameter.
Uafbrudt afkølingstid under tryk.
Risikoprofil: Denne metode er meget følsom over for operatørfejl. Hvis operatøren fejlberegner træktrykket, vil samlingen svigte. Overgangsfasen mellem opvarmning og sammenføjning er kritisk sårbar. Støv eller fugt, der sætter sig på de smeltede flader under dette korte vindue, kompromitterer den molekylære binding. Følg altid etablerede industrirammer, såsom ASTM F2620, for at minimere disse risici.
Elektrofusionsmekanik
Elektrofusion bruger indbyggede modstandsledninger skjult i fittings. En kontrolboks sender en præcis elektrisk strøm gennem disse ledninger. Strømmen genererer varme og smelter rørets ydre og armaturets indre samtidigt. De smeltede materialer udvider og blander sig, hvilket skaber en samlet struktur.
Succeskriterier for elektrofusion omfatter:
Aggressiv rørskrabning for fuldstændig at fjerne overfladeoxidationslaget.
Stiv fastspænding for at forhindre enhver bevægelse under opvarmnings- og afkølingscyklusser.
Rengør de elektriske kontakter for at sikre uafbrudt strømforsyning.
Risikoprofil: Elektrofusion udgør en unik fare for skjulte fejl. Hvis røret er dårligt skrabet, fungerer det oxiderede lag som en barriere. Hvis rørets ovalitet er høj, forbliver der mellemrum mellem røret og fittingen. Samlingen vil fejle under efterfølgende trykprøvning, på trods af at den ser helt perfekt ud på ydersiden. Det er obligatorisk at skrælle røroverfladen med et mekanisk roterende værktøj. Håndskrabning forårsager ofte kolde led og katastrofale feltfejl.
Webstedsbegrænsninger og miljømæssige realiteter
Forhold i den virkelige verden dikterer din tiltrædelsesstrategi langt oftere end tekniske præferencer. Rørledningsprojekter forekommer sjældent i perfekt kontrollerede miljøer. Du skal vurdere det fysiske rum og vejrforholdene, før du vælger en metode.
Omkostninger til graveaftryk og udgravning
Butt fusion maskiner kræver lang, kontinuerlig vandret plads. De kræver også et meget stabilt, plant fodaftryk. Udstyrsvognen er tung og uhåndterlig. Udgravning af en rende bred nok til at rumme disse maskiner øger dit jordarbejde betydeligt budget. Du skal også tage højde for den logistiske udfordring med at sænke tungt udstyr ned i dybe udgravninger.
Elektrofusion kræver minimal frigang. Operatøren behøver kun plads nok til at få adgang til røromkredsen til afskrabning og fastspænding. Dette minimale fodaftryk gør det strengt nødvendigt for in-rench tie-ins. Det er den eneste levedygtige mulighed for tætpakkede byforsyningskorridorer. Når du støder på lodrette fald eller snævre vinkler, er elektrofusion generelt dit eneste praktiske valg.
Vejr- og forureningskontrol
Begge metoder kræver streng afskærmning mod regn, sne og ekstrem kulde. Fugt ødelægger øjeblikkeligt enhver HDPE-fusionsbinding. Du skal bruge svejsetelte under ugunstige vejrforhold. Ekstreme temperaturer ændrer også afkølingstider, hvilket kræver omhyggelig operatørovervågning.
Elektrofusion er marginalt mere sårbar over for vindblæst støv. Den skrabede zone forbliver blotlagt, før fittingen muffes over rørenden. Hvis støv forurener denne forberedte overflade, vil den resulterende binding svækkes. Operatører skal rengøre det afskrabte område med isopropylalkohol umiddelbart før montering.
Samlede installationsomkostninger: Udstyr vs. materialer
Økonomiske overvejelser spiller en stor rolle i projektplanlægningen. Du kan ikke bare se på prisen på en enkelt svejsning. Du skal evaluere de bredere udgiftsstrukturer forbundet med hver teknik.
Kapitaludgifter (CapEx)
Butt fusion rigs er tunge, dyre kapitalaktiver. En maskine med stor diameter kræver en massiv forhåndsinvestering. Entreprenører har ofte brug for specialiserede transporttrailere og højkapacitetsgeneratorer til at køre dem. Adgangsbarrieren for at udføre store stødsvejsninger er betydelig. Mange entreprenører vælger at leje dette tunge udstyr for at kompensere for kapitalafløb.
Elektrofusionskontrolbokse er yderst bærbare. De er lette og relativt billige. En enkelt operatør kan bære styreenheden i hånden. Strømkravene er også væsentligt lavere. Disse lavere udstyrsomkostninger skaber en meget tilgængelig adgangsbarriere for mindre VVS- og forsyningsentreprenører.
Driftsudgifter (OpEx) & omkostninger pr. fælles
Butt fusion koster stort set intet per led i råmaterialer. Processen bruger kun arbejdstimer og generatorbrændstof. Når først du har installeret maskinen, kan du svejse rør kontinuerligt uden at købe ekstra komponenter. Det er fortsat det overlegne økonomiske valg for lange, lige løb af nye rør.
Elektrofusion er udelukkende afhængig af forbrugsdele. Hvert led kræver en ny, konstrueret komponent. Høj kvalitet Elektrofusionskoblinger stiger betydeligt i pris, efterhånden som rørdiameteren øges. En standardkobling til et to-tommers rør er billig. En lignende kobling til en 24-tommers hovedledning er en stor udgift for linjeelementer. Denne eskalerende materialeomkostning gør metoden omkostningsoverkommelig for miles af lineær installation.
Almindelig fejl: Projektledere fokuserer ofte udelukkende på de lave lejeomkostninger ved en elektrofusionsboks. De undlader at beregne de kumulative omkostninger ved forbrugsfittings på tværs af en lang rørledning. Kør altid en break-even-analyse, før du færdiggør din indkøbsstrategi.
Overgangsforbindelser og systemarkitektur
Infrastruktursystemer eksisterer sjældent isoleret. Nye HDPE-rørledninger forbindes til sidst med ældre systemer. Du skal navigere i overgange mellem forskellige materialer, varierende trykklassificeringer og mekanisk hardware.
Tilslutning af uens SDR'er
Standard Dimension Ratio (SDR) definerer vægtykkelsen af et HDPE-rør. Projekter kræver ofte sammenføjning af rør med lidt varierende vægtykkelser. Elektrofusion kan ofte bygge bro over disse uens SDR'er med succes. De passende ærmer over den udvendige diameter, tilgiver små indvendige variationer. Butt fusion kræver strengt matchende vægtykkelser. Hvis du forsøger at smelte sammen uens SDR'er, mislykkes justeringen af overfladearealet. Denne uoverensstemmelse skaber en svag, trappet indre læbe, der forårsager turbulens og eventuel ledsvigt.
Mekaniske og ventilovergange
Rørledninger skal til sidst interagere med ventiler, pumper og duktilt jernnetværk. Disse komponenter anvender flangeforbindelser i stedet for smeltede samlinger. Ved overgang fra HDPE til mekaniske ventiler med flange sikringer entreprenører typisk en Butt Fusion Flange Adapter til rørenden. De parrer denne adapter med en metalbagring. Denne samling skaber en meget sikker, bolt-klar forbindelse. Du kan problemfrit skrue HDPE-ledningen direkte ind i den tunge kommunale vandinfrastruktur.
Reparationsscenarier
Nødreparationer af rørledninger fungerer under ekstreme begrænsninger. Klip-og-erstat-reparationer kræver næsten udelukkende elektrofusion. Når du udgraver et beskadiget rørsegment, låses de resterende nedgravede rør sikkert i jorden. Du har ingen evne til at flytte eksisterende nedgravede rør lineært ind i en butt fusion-maskine. Du skal tabe et nyt spolestykke ind i mellemrummet. Du skyder derefter elektrofusionskoblinger over de eksisterende ender for at afslutte reparationen uden at flytte den tunge hovedledning.
Evalueringsmatrixen: Sådan specificeres den rigtige metode
At vælge den optimale fusionsstrategi kræver afbalancering af plads, budget og systemarkitektur. Vi udviklede følgende praktiske matrix til at guide dine daglige specifikationsbeslutninger.
Beslutningskriterier |
Butt Fusion |
Elektrofusion |
Plads tilgængelighed |
Kræver bred, lang, stabil grund. |
Kræver minimal adgangsplads. |
Installationstype |
Lange, kontinuerlige lige løb. |
Tie-ins, reparationer, snævre vinkler. |
Cost driver |
Højt udstyr CapEx. |
Højt forbrugsmateriale OpEx. |
Vægtykkelse (SDR) |
Skal matche nøjagtigt. |
Kan rumme mindre afvigelser. |
Vælg Butt Fusion, når:
Du installerer lange, lige strækninger af nyt kontinuerligt rør. Typiske eksempler omfatter tværgående vandledninger og lange retningsbestemte øvelser.
Tilstrækkelig overjordisk rasteplads er frit tilgængelig.
Dit materialebudget er stramt, men adgang til tungt udstyr forbliver fuldstændig ubegrænset.
Du ønsker at eliminere den langsigtede forsyningskæderisiko ved at indkøbe specialiserede fittings.
Vælg elektrofusion, når:
Du udfører in-rench tie-ins, nødafbrydelser eller strømførende sadelforbindelser.
Du arbejder i overbelastede forsyningsgrave, der er underlagt strenge udgravningsgrænser.
Dine rørdiametre og SDR-profiler kræver fleksibel brobygning.
Du står over for alvorlige adgangsbegrænsninger, der forhindrer udrulning af store maskiner.
Konklusion
Ingen af metoderne er universelt overlegne på tværs af alle infrastrukturprojekter. Deres levedygtighed er fuldstændig bestemt af projektmiljøet. Butt fusion forbliver den ubestridte mester for omkostningseffektiv, langdistance hovedlinjekonstruktion. Elektrofusion regerer for reparationer, komplekse overgange og lukkede rum. De mest robuste infrastrukturprojekter anvender begge metoder strategisk.
Vi skal gentage den kritiske karakter af operatørkvalifikation uanset den valgte metode. Det er ikke valgfrit at overholde standarder som ASTM F1290 eller ISO-retningslinjer. En dårligt uddannet operatør vil ødelægge en joint ved at bruge begge teknikker. Vi opfordrer kraftigt ingeniører til at gennemgå deres kommende webstedsskemaer omhyggeligt. Rådfør dig med dine tekniske salgsrepræsentanter tidligt i planlægningsfasen. Beregn det distinkte breakeven-punkt mellem leje af tungt udstyr og omkostninger til montering af forbrugsvarer for at beskytte dit projektbudget.
FAQ
Spørgsmål: Kan du stødsikre rør med forskellige vægtykkelser (SDR)?
A: Nej. Butt fusion kræver matchende vægtykkelser for at sikre ensartet smelte- og trykfordeling. Uoverensstemmende SDR'er skaber svage led og intern turbulens. Du skal bruge overgangsfittings eller elektrofusion til at forbinde rør med forskellige vægtykkelser.
Spørgsmål: Er elektrofusionsled lige så stærke som buttfusionsled?
A: Ja, når det er ordentligt forberedt. Begge led, hvis de udføres efter strenge industristandarder, opnår en molekylær binding. De er konstrueret til at være iboende stærkere end selve røret. Forberedelse er den afgørende faktor for fælles integritet.
Q: Hvad er den mest almindelige årsag til elektrofusionssvigt?
A: Utilstrækkelig afskrabning af røroverfladen forårsager de fleste fejl. Undladelse af mekanisk at fjerne det ydre oxiderede lag forhindrer ægte molekylær sammenfiltring. Plasten smelter, men smelter aldrig sammen, hvilket resulterer i en katastrofal kold samling.
Q: Er afkølingstiden hurtigere for den ene metode frem for den anden?
A: Køletider er dikteret af rørdiameter og vægtykkelse snarere end selve smeltemetoden. Begge teknikker kræver strengt ingen mekanisk belastning af samlingen, indtil plasten er helt afkølet til omgivelsestemperatur.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori


