V modernej infraštruktúre sú investície HDPE rúr neuveriteľne vysoké. Jediná porucha spoja často vedie ku katastrofálnym únikom. Tieto poruchy spúšťajú nákladné výkopové práce a spôsobujú vážne oneskorenia projektu. Jednoducho si nemôžete dovoliť uhádnuť vašu stratégiu spájania. Tieto metódy musíme vyhodnotiť na základe špecifických obmedzení lokality a priemerov rúr. Toto porovnanie nikdy nie je o 'dobrom verzus zlom'. Ide o prispôsobenie správnej techniky správnemu prostrediu. Naším cieľom je poskytnúť prísny rámec hodnotenia založený na dôkazoch. Projektoví manažéri a inžinieri môžu použiť túto príručku na určenie správnej metódy fúzie. Objavíte mechanické rozdiely medzi týmito technikami. Preskúmame ich jedinečnú environmentálnu zraniteľnosť a náklady na inštaláciu. Nakoniec si s istotou vyberiete optimálny prístup pre váš ďalší projekt potrubia.
Kľúčové poznatky
Metóda diktuje priestor: Tupá fúzia vyžaduje značnú horizontálnu vôľu; elektrofúzia je štandardom pre tesné výkopy a vertikálne opravy.
Obrátené nákladové štruktúry: Tupá fúzia má vysoké počiatočné náklady na vybavenie, ale zanedbateľné náklady na materiál na spoj. Elektrofúzia má nízke náklady na vybavenie, ale vyššie náklady na materiál na spoj.
Závislosť na operátorovi: Obidve vyžadujú certifikovaných operátorov, ale fúzia na tupo nesie vyššie riziko nesprávneho nastavenia v dôsledku manuálnych výpočtov lícovania a tlaku.
Prechody systému: Integrácia s ventilmi alebo existujúcou oceľovou infraštruktúrou si vyžaduje špecifické príslušenstvo, ktoré ovplyvňuje zvolenú metódu primárnej fúzie.
Základná mechanika: Integrita a riziká zlyhania
Pochopenie základnej mechaniky každej metódy vám pomôže predpovedať potenciálne body zlyhania. Obe techniky vytvárajú monolitické spoje pevnejšie ako samotná rúra. Túto molekulárnu väzbu však dosahujú prostredníctvom výrazne odlišných fyzikálnych procesov. Musíte pochopiť tieto rozdiely, aby ste znížili riziká inštalácie.
Mechanika fúzie zadku
Tupá fúzia sa spolieha na súčasné zahrievanie a riadený hydraulický tlak. Operátori umiestnia konce rúr do ťažkého mechanického vozíka. Mechanický hoblík oholí konce rúr dokonale naplocho. Potom ohrievacia platňa zahreje konce na presnú teplotu topenia. Vozík potom tlačí roztavené konce k sebe pod špecifickým hydraulickým tlakom.
Kritériá úspechu pre fúziu zadku zahŕňajú:
Dokonalé zarovnanie potrubia pozdĺž vodorovnej osi.
Presná regulácia teploty na celej vykurovacej doske.
Presný výpočet medzifázového tlaku na základe priemeru potrubia.
Neprerušovaný čas chladenia pod tlakom.
Rizikový profil: Táto metóda je vysoko citlivá na chyby operátora. Ak operátor zle vypočíta brzdný tlak, spoj zlyhá. Prechodná fáza medzi ohrevom a spájaním je kriticky zraniteľná. Prach alebo vlhkosť usadzujúca sa na roztavených plochách počas tohto krátkeho okna ohrozuje molekulárnu väzbu. Vždy dodržiavajte zavedené priemyselné rámce, ako je ASTM F2620, aby ste minimalizovali tieto riziká.
Elektrofúzna mechanika
Elektrofúzia využíva vstavané odporové drôty ukryté v armatúrach. Ovládacia skrinka posiela cez tieto vodiče presný elektrický prúd. Prúd generuje teplo a súčasne roztaví vonkajšiu stranu potrubia a interiér tvarovky. Roztavené materiály expandujú a premiešavajú, čím vytvárajú jednotnú štruktúru.
Kritériá úspechu elektrofúzie zahŕňajú:
Agresívne škrabanie potrubia na úplné odstránenie povrchovej oxidačnej vrstvy.
Pevné upínanie, aby sa zabránilo akémukoľvek pohybu počas ohrievacích a chladiacich cyklov.
Vyčistite elektrické kontakty, aby ste zabezpečili neprerušovanú dodávku energie.
Rizikový profil: Elektrofúzia predstavuje jedinečné nebezpečenstvo skrytých porúch. Ak je potrubie zle zoškrabané, zoxidovaná vrstva pôsobí ako bariéra. Ak je oválnosť potrubia vysoká, medzi potrubím a tvarovkou zostávajú medzery. Kĺb pri následnej tlakovej skúške zlyhá, napriek tomu, že navonok vyzerá úplne dokonale. Odlupovanie povrchu potrubia pomocou mechanického rotačného nástroja je povinné. Ručné škrabanie často spôsobuje studené kĺby a katastrofálne poruchy poľa.
Obmedzenia lokality a realita prostredia
Skutočné podmienky určujú vašu stratégiu spájania oveľa častejšie ako technické preferencie. Projekty potrubí sa zriedka vyskytujú v dokonale kontrolovanom prostredí. Pred výberom metódy musíte vyhodnotiť fyzický priestor a poveternostné podmienky.
Stopa výkopu a náklady na výkop
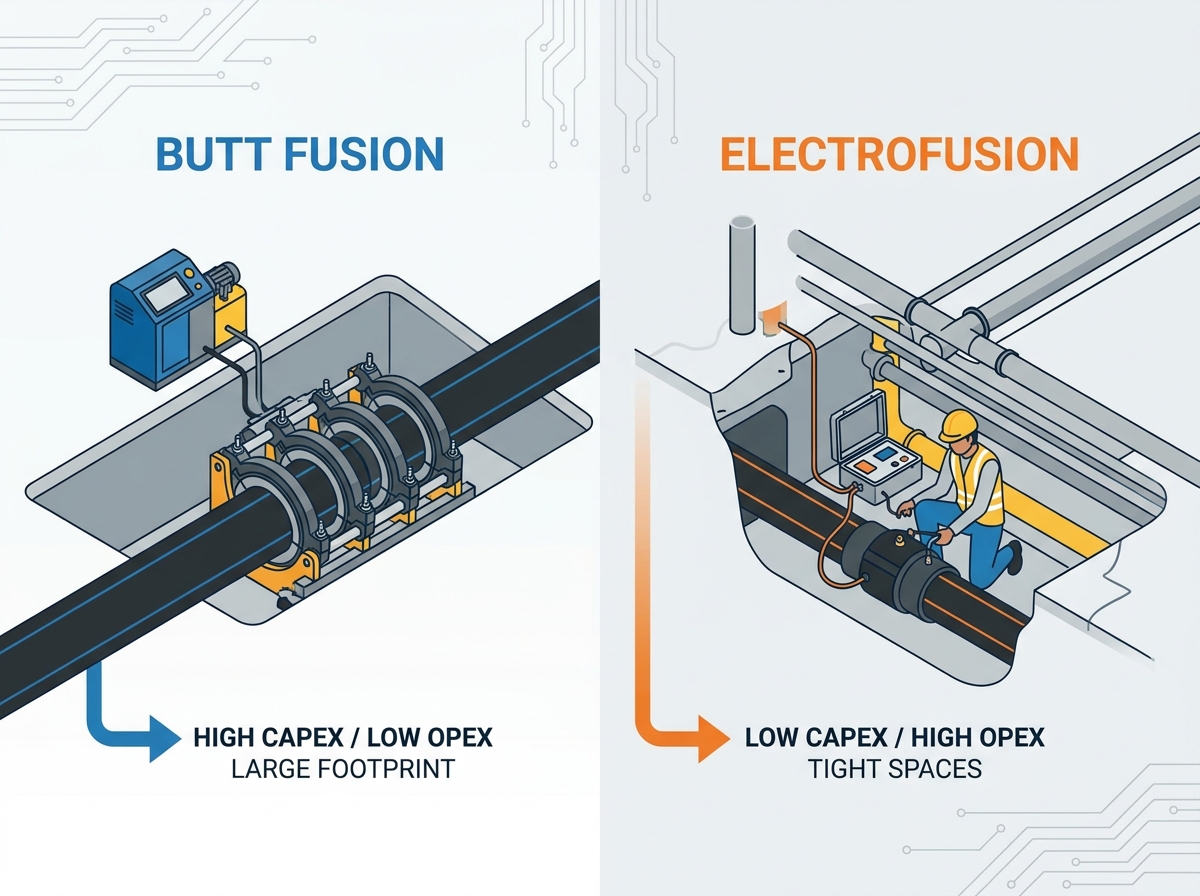
Stroje na zváranie na tupo vyžadujú dlhý, súvislý horizontálny priestor. Požadujú tiež vysoko stabilný, rovný pôdorys. Vozík vybavenia je ťažký a neskladný. Vyhĺbenie výkopu dostatočne širokého na umiestnenie týchto strojov výrazne zvyšuje váš rozpočet na zemné práce. Musíte tiež zohľadniť logistickú výzvu spúšťania ťažkých zariadení do hlbokých výkopov.
Elektrofúzia vyžaduje minimálny klírens. Obsluha potrebuje iba dostatok miesta na prístup k obvodu potrubia na škrabanie a upnutie. Táto minimálna pôdorysná plocha je absolútne nevyhnutná pre viazanie v zákopoch. Je to jediná realizovateľná možnosť pre husto zaplnené mestské úžitkové koridory. Keď sa stretnete s vertikálnymi poklesmi alebo úzkymi uhlami, elektrofúzia je vo všeobecnosti vašou jedinou praktickou voľbou.
Kontrola počasia a kontaminácie
Obidve metódy vyžadujú dôsledné tienenie pred dažďom, snehom a extrémnym chladom. Vlhkosť okamžite zničí akúkoľvek fúznu väzbu HDPE. Počas nepriaznivých poveternostných podmienok musíte použiť zváracie stany. Extrémne teploty tiež menia časy chladenia, čo si vyžaduje starostlivé monitorovanie operátora.
Elektrofúzia je o niečo citlivejšia na prach naviaty vetrom. Zoškrabaná zóna zostáva odkrytá predtým, ako sa tvarovka navlečie na koniec rúry. Ak tento pripravený povrch znečistí prach, výsledná väzba sa oslabí. Operátor musí bezprostredne pred montážou očistiť zoškrabanú oblasť pomocou izopropylalkoholu.
Celkové náklady na inštaláciu: vybavenie vs. materiály
Finančné aspekty zohrávajú pri plánovaní projektu obrovskú úlohu. Nemôžete sa jednoducho pozerať na cenu jedného zvaru. Musíte zhodnotiť širšie štruktúry výdavkov spojené s každou technikou.
Kapitálové výdavky (CapEx)
Súpravy na fúziu na tupo sú ťažké a drahé kapitálové aktíva. Stroj s veľkým priemerom vyžaduje masívne počiatočné investície. Dodávatelia často potrebujú na prevádzku špecializované prepravné prívesy a vysokokapacitné generátory. Prekážka vstupu pri vykonávaní veľkých tupých zvarov je značná. Mnohí dodávatelia sa rozhodnú prenajať si toto ťažké zariadenie, aby kompenzovali odliv kapitálu.
Elektrofúzne riadiace boxy sú vysoko prenosné. Sú ľahké a relatívne lacné. Riadiacu jednotku môže prenášať ručne jeden operátor. Požiadavky na napájanie sú tiež výrazne nižšie. Tieto nižšie náklady na vybavenie vytvárajú veľmi dostupnú prekážku vstupu pre menších dodávateľov inštalatérskych a inžinierskych sietí.
Prevádzkové výdavky (OpEx) a spoločné náklady
Fúzia na tupo nestojí v surovinách na jeden spoj zhruba nič. Proces spotrebúva iba pracovné hodiny a palivo generátora. Po nasadení stroja môžete zvárať potrubie nepretržite bez kupovania ďalších komponentov. Zostáva vynikajúcou finančnou voľbou pre dlhé, rovné trasy nového potrubia.
Elektrofúzia sa úplne spolieha na spotrebné armatúry. Každý jeden spoj vyžaduje nový, skonštruovaný komponent. Vysoko kvalitné Elektrofúzne spojky sa výrazne zvyšujú v cene so zväčšujúcim sa priemerom potrubia. Štandardná spojka pre dvojpalcové potrubie je lacná. Podobná spojka pre 24 palcovú hlavnú je hlavným nákladom na riadkovú položku. Tieto zvyšujúce sa náklady na materiál spôsobujú, že metóda je cenovo nedostupná pre míle priamej inštalácie.
Bežná chyba: Projektoví manažéri sa často zameriavajú výlučne na nízke náklady na prenájom elektrofúzneho boxu. Nedokážu vypočítať kumulatívne náklady na spotrebné armatúry naprieč dlhým potrubím. Pred dokončením stratégie obstarávania vždy vykonajte analýzu rovnováhy.
Prechodové pripojenia a architektúra systému
Infraštruktúrne systémy zriedka existujú izolovane. Nové HDPE potrubia sa nakoniec pripájajú k starým systémom. Musíte prechádzať prechodmi medzi rôznymi materiálmi, rôznymi menovitými tlakmi a mechanickým hardvérom.
Pripojenie odlišných SDR
Štandardný rozmerový pomer (SDR) definuje hrúbku steny HDPE rúry. Projekty často vyžadujú spájanie rúr s mierne odlišnou hrúbkou steny. Elektrofúzia môže často úspešne premostiť tieto odlišné SDR. Montážne objímky na vonkajšom priemere umožňujú mierne vnútorné odchýlky. Tupá fúzia striktne vyžaduje zodpovedajúce hrúbky steny. Ak sa pokúsite spojiť rozdielne SDR, zarovnanie plochy zlyhá. Tento nesúlad vytvára slabý, stupňovitý vnútorný okraj, ktorý spôsobuje turbulencie a prípadné zlyhanie kĺbu.
Mechanické a ventilové prechody
Potrubia musia nakoniec spolupracovať s ventilmi, čerpadlami a sieťami z tvárnej liatiny. Tieto komponenty využívajú skôr prírubové spoje ako tavené spoje. Pri prechode z HDPE na prírubové mechanické ventily dodávatelia zvyčajne zatavia a Adaptér fúznej príruby na koniec rúry. Tento adaptér spárujú s kovovým oporným krúžkom. Táto zostava vytvára vysoko bezpečné spojenie pripravené na skrutky. HDPE linku môžete bez problémov zaskrutkovať priamo do ťažkej mestskej vodnej infraštruktúry.
Scenáre opráv
Núdzové opravy potrubí prebiehajú pri extrémnych obmedzeniach. Opravy typu Cut and Replace takmer výlučne vyžadujú elektrofúziu. Keď vykopete poškodený segment potrubia, zostávajúce zakopané potrubia sú bezpečne uzamknuté v pôde. Nemáte žiadnu schopnosť lineárne presúvať existujúce zakopané potrubia do stroja na zváranie na tupo. Do medzery musíte vložiť náhradný kus cievky. Potom nasuniete elektrofúzne spojky cez existujúce konce, aby ste dokončili opravu bez premiestnenia ťažkého hlavného vedenia.
Matica hodnotenia: Ako určiť správnu metódu
Výber optimálnej stratégie fúzie vyžaduje vyváženie priestoru, rozpočtu a architektúry systému. Vyvinuli sme nasledujúcu praktickú maticu, ktorá vám pomôže pri každodenných rozhodnutiach o špecifikáciách.
Rozhodovacie kritériá |
Butt Fusion |
Elektrofúzia |
Dostupnosť priestoru |
Vyžaduje široký, dlhý a stabilný terén. |
Vyžaduje minimálny prístupový priestor. |
Typ inštalácie |
Dlhé, súvislé priame trate. |
Naviazanie, opravy, tesné uhly. |
Cost Driver |
Vysoké náklady na vybavenie. |
Vysoký spotrebný OpEx. |
Hrúbka steny (SDR) |
Musí sa presne zhodovať. |
Dokáže prispôsobiť menšie odchýlky. |
Zvoľte Butt Fusion, keď:
Inštalujete dlhé, rovné trasy nového súvislého potrubia. Typickými príkladmi sú cezpoľné vodovody a dlhé smerové vŕtačky.
Dostatok nadzemnej odstavnej plochy je voľne dostupný.
Váš materiálny rozpočet je napätý, ale prístup ťažkej techniky zostáva úplne neobmedzený.
Chcete eliminovať dlhodobé riziko dodávateľského reťazca nákupu špecializovaných armatúr.
Vyberte elektrofúziu, keď:
Vykonávate zákopové spoje, núdzové výrezy alebo živé sedlové pripojenia.
Pracujete v preplnených výkopových prácach, ktoré sa riadia prísnymi limitmi výkopov.
Priemery vašich rúr a profily SDR vyžadujú flexibilné premostenie.
Čelíte prísnym obmedzeniam prístupu, ktoré bránia nasadeniu veľkých strojov.
Záver
Žiadna metóda nie je univerzálne lepšia vo všetkých infraštruktúrnych projektoch. Ich životaschopnosť je úplne určená prostredím projektu. Butt fusion zostáva nesporným šampiónom v nákladovo efektívnej, diaľkovej konštrukcii hlavnej línie. Elektrofúzia kraľuje opravám, zložitým prechodom a stiesneným priestorom. Najodolnejšie infraštruktúrne projekty využívajú obe metódy strategicky.
Musíme znovu zdôrazniť kritickú povahu kvalifikácie operátora bez ohľadu na zvolenú metódu. Dodržiavanie noriem ako ASTM F1290 alebo ISO smerníc nie je voliteľné. Nedostatočne vyškolený operátor zničí kĺb použitím oboch techník. Dôrazne vyzývame inžinierov, aby si pozorne prezreli svoje pripravované schémy lokality. Poraďte sa so svojimi technickými obchodnými zástupcami už vo fáze plánovania. Vypočítajte si rozdiel medzi prenájmom ťažkých zariadení a nákladmi na montáž spotrebného materiálu, aby ste ochránili svoj rozpočet projektu.
FAQ
Otázka: Môžete spájať rúrky s rôznou hrúbkou steny (SDR)?
Odpoveď: Nie. Tupá fúzia vyžaduje zodpovedajúcu hrúbku steny, aby sa zabezpečilo rovnomerné rozloženie taveniny a tlaku. Nezhodné SDR vytvárajú slabé kĺby a vnútorné turbulencie. Na spájanie rúr s rôznou hrúbkou steny musíte použiť prechodové tvarovky alebo elektrofúziu.
Otázka: Sú elektrofúzne spoje také pevné ako spoje na tupo?
Odpoveď: Áno, ak je to správne pripravené. Oba spoje, ak sú vyhotovené podľa prísnych priemyselných noriem, dosahujú molekulárnu väzbu. Sú navrhnuté tak, aby boli vo svojej podstate pevnejšie ako samotné potrubie. Príprava je rozhodujúcim faktorom integrity kĺbu.
Otázka: Čo je najčastejšou príčinou zlyhania elektrofúzie?
Odpoveď: Nedostatočné zoškrabanie povrchu potrubia spôsobuje väčšinu porúch. Neschopnosť mechanicky odstrániť vonkajšiu oxidovanú vrstvu zabraňuje skutočnému molekulárnemu zapleteniu. Plast sa roztaví, ale nikdy sa nespojí, čo má za následok katastrofálny studený spoj.
Otázka: Je čas chladenia rýchlejší pre jednu metódu oproti druhej?
Odpoveď: Časy chladenia sú určené skôr priemerom potrubia a hrúbkou steny než samotnou metódou tavenia. Obe techniky striktne vyžadujú nulové mechanické namáhanie spoja, kým plast úplne nevychladne na teplotu okolia.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori


