Elektrofusionskopplingar förenar polyetenrör. De använder inbyggda värmeslingor. Dessa spolar smälter röret och kopplingsytorna. Detta gör att de håller ihop tätt. Många industrier väljer elektrofusion för vatten- och gasledningar. Processen gör starka och läcksäkra fogar. Elektrofusion är nu mer populärt än tidigare. Smarta system och IoT-teknik används idag. De hjälper till med realtidsövervakning och kvalitetskontroller. Tabellen nedan visar snabb tillväxt och nya idéer inom elektrofusion för rör.
Att veta om elektrofusion hjälper installatörer, ingenjörer och underhållsteam. Det låter dem välja de bästa kopplingarna för HDPE- och MDPE-rörsystem.
Nyckel takeaways
Elektrofusionskopplingar ansluter polyetenrör. De använder värmeslingor inuti. Spolarna smälter röret och kopplingen. Detta gör att de håller ihop tätt. Fogen är stark och läcker inte.
Dessa beslag är enkla att sätta i. De fungerar bra i små utrymmen. De arbetar också på platser som är svåra att nå. Fogarna de gör är starkare än rören.
Du måste förbereda och rengöra rören väl. Du måste använda rätt verktyg. Detta hjälper till att göra elektrofusionsleden säker och stark.
Elektrofusion fungerar bäst för vatten-, gas- och kemikalierör. Det är bra för trånga utrymmen och reparationer. Butt fusion är bättre för stora, raka rör och långa rördrag.
Utbildning är viktigt för arbetare. Noggrann kontroll stoppar vanliga problem. Detta håller elektrofusionsrörsystem säkra och fungerar väl.
Elektrofusionskopplingar
Definition
Elektrofusionsbeslag är specialdelar som förenar polyetenrör. Tillverkare använder nytt harts av hög kvalitet för att göra dem. Detta harts måste uppfylla strikta regler som ASTM F1055. Varje beslag har en streckkod för spårning och kvalitetskontroll. Inuti beslaget finns värmeslingor. När elektricitet går genom dessa spolar blir de varma. Värmen smälter insidan av kopplingen och utsidan av röret. Detta gör en stark fog som inte läcker. Elektrofusionskopplingar fungerar bra för rör som rör vatten, gas eller andra vätskor. Några vanliga typer är elektrofusionskopplingar, armbågar, tees och sadlar. Dessa beslag använder PE100 eller PE4710, som är starka och håller länge.
Nyckelfunktioner
Elektrofusionskopplingar är olika på grund av sin speciella design och hur bra de fungerar.
Tips: Värmespolarna inuti varje armatur hjälper till att göra sammansmältningen exakt och pålitlig.
Precis Fusion: Värmebatterierna smälter bara de delar som behöver sammanfogas. Detta gör ett tätt band på en liten nivå.
Automation: Maskiner styr tiden och värmen. Detta hjälper till att stoppa misstag och ger samma resultat varje gång.
Mångsidighet: Dessa kopplingar fungerar med många typer av polyetenrör, som PE100, PE4710 och PE3608.
Starka skarvar: Skarven är ofta starkare än själva röret.
Enkel installation: Du behöver inga stora verktyg. Arbetare kan sätta in beslag även på små eller hårda ställen.
Kompatibilitet: Elektrofusionskopplingar uppfyller reglerna för vatten och gas, som AWWA, ASTM och NSF.
Här är en tabell som visar hur elektrosvetskopplingar och stumsvetskopplingar är olika:
Särdrag |
Elektrofusionskopplingar |
Butt Fusion Fittings |
Anslutningsmetod |
Värmtrådar inuti gör värme, smälter endast insidan av beslaget och utsidan av röret. |
Rör- och kopplingsändar värms upp på utsidan med en platta och skjuts sedan ihop. |
Värmeområde |
Endast insidan av kopplingen och utsidan av röret blir varma. |
Hela änden av röret och kopplingen blir varma. |
Uppriktningskrav |
Behöver mindre noggrann uppställning; bra för knepiga eller svåra ställen. |
Behöver röret och kopplingsändarna rätt uppställda. |
Automatisering |
Maskiner styr svetstiden och värmen. |
Kan göras för hand eller med hjälp av maskiner; skicklighet spelar roll. |
Utrustning |
Använder speciella, små svetsmaskiner som inte drar mycket ström. |
Använder större maskiner med plattor och klämmor; behöver mer kraft. |
Lämpliga rörstorlekar |
Fungerar bättre för små rör och kluriga former. |
Fungerar bättre för stora rör och långa ledningar. |
Applikationsscenarier |
Bra för att fixa, byta, knepiga rörförband, stadsgas- och dricksvattenrör. |
Bra för stora huvudledningar som vatten, avlopp och fabriksrör. |
Ledstyrka |
Gör skarvar som är ännu starkare än röret. |
Gör starka, solida skarvar som också är starkare än röret. |
Kemisk och tryckbeständighet |
Bra på att hantera kemikalier, högt tryck och stress från marken. |
Hanterar kemikalier och värme mycket bra. |
Installation |
Snabb och enkel att sätta i med maskinhjälp. |
Behöver mer skicklighet och noggrant arbete att lägga in. |
Vanliga användningsområden
Många jobb använder elektrofusionskopplingar för att göra säkra, starka rörfogar.
Elektrofusion är viktig för sammanfogning av vattenpolyetenrör. Arbetare använder dessa beslag i gasledningar, vattenledningar och fabriker. Beslagen gör starka, läckagefria fogar som uppfyller tuffa säkerhetsregler.
Några vanliga användningsområden är:
Rör som förflyttar naturgas och propan
Stadens vattenledningar
Gasledningar och kemiska anläggningar i fabriker
Brandsäkerhetsrör
Rör i gruvor och deponier
Rör för vattning och VVS
Elektrofusionskopplingar och andra typer, som reducerare och övergångsbeslag, hjälper till att sammanfoga rör av olika storlekar eller material. Sättet som elektrofusionskopplingen fästs på säkerställer att varje skarv klarar tryck och tuffa förhållanden.
Notera: Elektrofusionskopplingar är mycket användbara för rör under jord och på platser där säkerhet och styrka är viktigast.
Elektrofusionsprocess
Elektrofusionsprocessen skapar en stark och pålitlig koppling mellan polyetenrör. Denna sammanfogningsprocess använder speciella beslag med inbäddade värmeslingor. En styrenhet hanterar värmen och timing. Stegen nedan förklarar hur man uppnår en säker och hållbar fog.
Förberedelsesteg
Korrekt förberedelse är den viktigaste delen av elektrofusionsprocessen. Rena och väl förberedda ytor hjälper rören att binda på molekylär nivå. Följ dessa steg för bästa resultat:
Rengör röret och kopplingsytorna med vatten och ett milt rengöringsmedel. Ta bort all lera, damm, fett eller andra föroreningar. Använd inte starka lösningsmedel som bensin.
Klipp av rörändarna raka och platta med hjälp av rätt skär. Grada av och fasa kanterna om det behövs.
Markera området som ska skrapas på minst en tredjedel av rörets omkrets. Förläng detta område minst 10 mm utanför beslagets insticksdjup.
Ta bort det oxiderade lagret från röret med en skrapa. Använd inte sandpapper. För rör upp till 63 mm, skrapa ca 0,1 mm djupt. För större rör, skrapa ca 0,2 mm.
Rengör det skrapade området igen med rengöringsmedel. Se till att ytan är torr. Förvara beslaget i sin förpackning tills strax före användning.
Märk insticksdjupet på röret. Detta märke ska matcha halva längden på beslaget.
Sätt försiktigt in rören i kopplingen. Använd aligners för att hålla allt rakt. Om röret inte passar, kontrollera diameter och form.
Tips: Skrapa och rengör alltid röret precis innan smältning. Även små mängder smuts eller olja kan försvaga fogen. Branschexperter säger att att hoppa över rengöringssteg är en vanlig orsak till fogfel.
Fusion och kylning
Smältsteget använder värmeslingorna inuti elektrofusionskopplingen. Styrenheten skickar elektricitet genom spolarna. Spolarna värmer upp och smälter insidan av kopplingen och utsidan av röret. Detta skapar ett starkt band när materialen blandas ihop.
Styrenheten läser av en streckkod på beslaget. Denna streckkod talar om för maskinen hur mycket värme och tid den ska använda.
Maskinen startar fusionscykeln. Det håller temperaturen och timingen exakt.
Efter uppvärmning stannar maskinen. Fogen måste svalna naturligt. Flytta eller belasta inte rören under kylning. Detta hjälper fogen att bli stark och tät.
Elektrofusionsprocessen fungerar bra i trånga utrymmen och för reparationer. Den behöver inte stora maskiner eller öppna rörändar. I jämförelse, butt fusion metoder som de som används med FusingX Butt Fusion Fittings kräver att båda rörändarna värms upp med en värmeplatta och pressas ihop dem. Butt fusion fungerar bäst för stora, raka rör och långa sträckor. Elektrofusion är bättre för små rör, reparationer eller platser där utrymmet är begränsat.
Inspektion
Inspektering av fogen säkerställer att elektrofusionsprocessen fungerade korrekt. Modern teknik använder ultraljud array imaging för att kontrollera leden. Denna metod skickar ljudvågor genom fogen och skapar en bild av insidan.
Inspektörerna kan se värmetrådarna, längden på det smälta området och eventuella kalla fläckar.
Systemet kan hitta defekter som tomrum, dålig smältning eller instängd smuts.
Denna inspektion är snabb och skadar inte röret. Det fungerar innan röret används och under service.
Orsak till misslyckande |
Förklaring |
Felaktig ytförberedelse |
Att inte ta bort det yttre lagret eller smörjmedel kan försvaga fogen. |
Kontaminering på Fusion Interface |
Smuts, damm eller olja på ytorna kan orsaka läckor eller svaga punkter. |
Felinriktning av rör |
Rör som inte är raka kanske inte binder ordentligt. |
Stam från återfyllning eller instabilitet |
Att flytta eller belasta röret innan skarven svalnar kan orsaka fel. |
Kolvätepermeation |
Kemikalier i jorden kan komma in i rörväggen och försvaga fogen. |
Miljöförhållanden |
Kallt eller blött väder kan påverka hur väl fogen formas. |
Obs: Noggrann inspektion och att följa alla steg hjälper till att förhindra dessa vanliga problem. Rätt träning och rätt verktyg gör stor skillnad i kvaliteten på elektrofusionsleden.
Fördelar
Ledstyrka
Elektrofusionsfogar gör att rören håller ihop väldigt bra. Processen smälter röret och kopplingen så att de förenas tätt. Detta gör en bindning lika stark som röret. Förbandet använder inte packningar eller bultar. Det betyder att det finns färre svaga punkter. Det hjälper till att stoppa läckor från att inträffa. Insidan av fogen är slät. Detta håller vatten och andra vätskor rena. Det hindrar biofilm från att växa inuti. Elektrofusionsfogar rostar inte eller skadas av kemikalier. De klarar varma och kalla temperaturer. De håller också under högt tryck och tung vikt. Dessa saker gör elektrofusion till ett utmärkt val för rörledningar som håller länge.
Tips: Elektrofusionsfogar behöver inte repareras och läcker inte. Detta sparar pengar på att fixa rör senare.
Mångsidighet
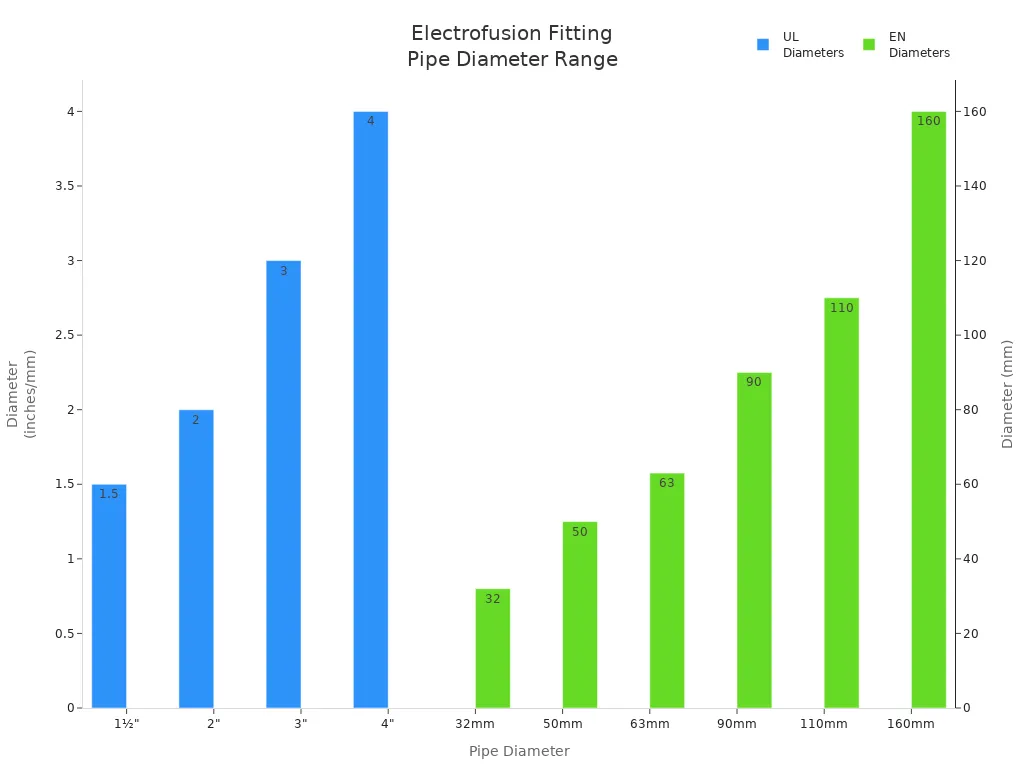
Elektrofusionskopplingar fungerar med många rörstorlekar och typer. De passar små rör och stora rör. Detta gör dem bra för många typer av jobb. Tabellen nedan visar vilka storlekar och användningsområden de stöder:
Aspekt |
Detaljer |
Rördiametrar som stöds (UL) |
1½', 2', 3', 4' |
Rördiametrar som stöds (EN) |
32 mm, 50 mm, 63 mm, 90 mm, 110 mm, 160 mm |
Svetsarförmåga |
Beräknar automatiskt svetsinställningar för valfri rörstorlek eller typ |
Lämpliga applikationer |
Produktlinjer, ventilationsledningar, ångledningar, över och under jord |
Flexibilitet i rörsystemet |
Halvstyv för ventilationsledningar, flexibel för produktlinjer |
Gemini™ sekundär inneslutning |
Tvådelad design för komplexa layouter |
Tillverkare skapar elektrofusionskopplingar i många storlekar. De går från 1/2 tum upp till 63 tum (2000 mm). Dessa produkter uppfyller regler från olika länder. Detta visar att de arbetar för många projekt och platser.
Säkerhet
Elektrofusionskopplingar hjälper till att hålla rören säkra. De följer tuffa regler som ISO 4427, ISO 4437, EN 12201 och EN 1555. Dessa regler ser till att beslagen kan hantera stress, tryck och värme eller kyla. Skarven låter inte läckor uppstå. Det håller också smuts och bakterier ute. Materialet är inte metall, så det rostar inte. Det reagerar inte med kemikalier. Detta håller vatten, gas och andra vätskor säkra när de rör sig genom rören. Elektrofusionsarmaturer fungerar bra på hårda platser som gruvor, offshore-platser och långt borta områden. Deras starka konstruktion och försiktiga steg under installationen skyddar människor och natur.
Överväganden
Utrustningsbehov
För att installera elektrosvetskopplingar bra behöver du rätt verktyg. Installatörer använder en fusionsstyrenhet. Denna enhet kontrollerar värmen och tiden under fusion. Det hjälper till att göra en stark och säker led. Arbetare använder också skrapor, klämmor och luddfria våtservetter. Dessa verktyg rengör röret och tar bort smuts eller gamla lager. Om röret inte är rent kan fogen vara svag. Det är viktigt för alla att lära sig hur man använder dessa verktyg.
Typ av utrustning |
Förhandskostnadsbeskrivning |
Ytterligare anmärkningar om kostnad och produktivitet |
Elektrofusionsutrustning |
Högre initial kostnad inklusive maskin och delar |
Kräver utbildning; kan minska framtida reparations- och stilleståndskostnader |
Manuell Butt Fusion-utrustning |
Lägre initialkostnad, bra för mindre projekt |
Operatörsberoende, lägre genomströmning |
Automatisk Butt Fusion-utrustning |
Högre initialkostnad än manuell, lägre långsiktiga kostnader |
Ökar produktiviteten, minskar arbetskostnaderna |
Installationsutmaningar
Det finns vissa problem som kan uppstå vid installation av elektrosmältningsbeslag.
Om klämmorna inte används på rätt sätt kan det hända att rören inte är i linje och skarvarna kan vara svaga.
Om utrustningen inte är rätt inställd kan uppvärmningen bli fel och fogen blir inte stark.
Om du flyttar fogen innan den svalnar kan den spricka.
Smutsiga svetsytor gör fogen mindre stark.
Mycket varmt eller kallt väder och våta rör kan skada svetsen.
Om arbetarna inte har tillräckligt med utbildning sker misstag oftare.
Höga startkostnader, problem med att få tillbehör och falska delar kan också orsaka problem.
Arbetare måste hålla svetsytor fria från smuts och föroreningar. Rör ska inte ligga i vatten när de skarvas. På platser där det blir väldigt varmt eller kallt hjälper specialverktyg till att förhindra att rör rör sig för mycket. Rör får inte röra sig under kylning så fogen förblir stark.
Bra utbildning hjälper arbetare att göra varje steg rätt, som att rengöra och lägga upp rör. Även de bästa beslagen fungerar inte om jobbet utförs dåligt.
Begränsningar
Vissa saker i miljön eller röret kan göra elektrofusion svårare. Bentonitslam från borrning kan täcka rör och hindra dem från att binda. Repor eller skärsår i smältområdet kan fånga in smuts och göra fogen svag. Efter att ha dragit rör behöver HDPE-rör tid att vila innan de sammanfogas. Rör som är böjda eller belastade kan bryta skarven. För stora rör eller långa, raka linjer, butt fusion fittings som FusingX kan vara ett bättre val för en stark sammanfogning.
Elektrofusionsbeslag gör fogar som inte läcker. Dessa leder hjälper till att hålla vatten, gas och fabrikssystem säkra. Beslagen håller länge och rostar inte. De är lätta att sätta i, så många använder dem för olika jobb.
De passar bra i små utrymmen och tuffa ställen.
Butt fusion fungerar bättre för stora, raka rör.
Det bästa valet beror på jobbet, verktygen och arbetarens färdigheter.
Att prata med experter eller företag som FusingX hjälper dig att välja rätt kopplingar för dina rör.
FAQ
Vilka är de främsta fördelarna med elektrofusionskopplingar?
Elektrofusionsbeslag gör fogar som inte läcker. De är starka och håller länge. Installatörer använder dem på små eller trånga ställen. Dessa kopplingar fungerar för vatten-, gas- och kemikalierör. De rostar inte och håller sig säkra i flera år. Många industrier använder dem för att de är pålitliga.
Hur skiljer sig elektrofusionsprocessen från buttfusion?
Electrofusion har värmeslingor inuti beslaget. En styrenhet ställer in värme och tid. Butt fusion använder en värmeplatta för att värma rörändar. Sedan pressas ändarna ihop. Elektrofusion är bättre för reparationer och små utrymmen. Butt fusion fungerar bäst för stora, raka rör.
Kan vem som helst installera elektrosvetskopplingar?
Endast utbildade arbetare bör sätta i elektrosmältningskopplingar. Jobbet kräver specialverktyg och rena rör. Utbildning hjälper arbetare att undvika misstag. Många företag lär människor hur man gör detta. Bra montering gör fogar starka och rör säkra.
Vilka typer av rör fungerar med elektrosvetskopplingar?
Elektrofusionskopplingar förenar HDPE- och MDPE-rör. De passar många storlekar och former. Installatörer använder dem för vatten, gas och fabriksrör. Dessa beslag följer strikta säkerhetsregler.
När ska någon istället välja rumpa fusionsbeslag?
Butt fusion fittings är bäst för stora rör och långa, raka linjer. Projekt som behöver starka och tuffa leder använder rumsfusion. FusingX har många kolvbeslag för dessa jobb.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori