Elektrofúzní tvarovky spojují polyetylenové trubky. Používají vestavěné topné spirály. Tyto cívky taví trubky a povrchy tvarovek. Díky tomu jsou pevně spojeny. Mnoho průmyslových odvětví volí elektrofúzi pro vodovodní a plynové potrubí. Tento proces vytváří pevné a nepropustné spoje. Elektrofúze je nyní populárnější než dříve. Dnes se používají chytré systémy a technologie IoT. Pomáhají s monitorováním a kontrolami kvality v reálném čase. Níže uvedená tabulka ukazuje rychlý růst a nové nápady v oblasti elektrofúze pro potrubí.
Znalost elektrofúze pomáhá instalačním technikům, inženýrům a týmům údržby. Umožňuje jim vybrat nejlepší tvarovky pro potrubní systémy HDPE a MDPE.
Klíčové věci
Elektrofúzní armatury spojují polyetylenové trubky. Uvnitř používají topné spirály. Cívky taví trubku a tvarovku. Díky tomu jsou pevně spojeny. Spoj je pevný a neprosakuje.
Tyto armatury se snadno instalují. Dobře fungují v malých prostorech. Pracují i na těžko dostupných místech. Spoje, které dělají, jsou pevnější než trubky.
Potrubí musíte dobře připravit a vyčistit. Je třeba používat správné nástroje. Díky tomu je elektrofúzní spoj bezpečný a pevný.
Elektrofúze funguje nejlépe pro vodovodní, plynové a chemické potrubí. Je vhodný pro stísněné prostory a opravy. Spojení na tupo je lepší pro velké, rovné trubky a dlouhé trubky.
Školení je pro pracovníky důležité. Pečlivá kontrola zastaví běžné problémy. To udržuje elektrofúzní potrubní systémy bezpečné a dobře fungující.
Elektrofúzní armatury
Definice
Elektrofúzní tvarovky jsou speciální díly, které spojují polyetylenové trubky. Výrobci k jejich výrobě používají vysoce kvalitní novou pryskyřici. Tato pryskyřice musí splňovat přísná pravidla jako ASTM F1055. Každá tvarovka má čárový kód pro sledování a kontrolu kvality. Uvnitř armatury jsou topné spirály. Když těmito cívkami prochází elektřina, zahřívají se. Teplo roztaví vnitřek tvarovky a vnější stranu trubky. Vznikne tak pevný spoj, který neprosakuje. Elektrofúzní armatury fungují dobře pro potrubí, která pohybují vodou, plynem nebo jinými kapalinami. Některé běžné typy jsou elektrofúzní spojky, kolena, T-kusy a sedla. Tyto tvarovky používají PE100 nebo PE4710, které jsou pevné a mají dlouhou životnost.
Klíčové vlastnosti
Elektrofúzní armatury se liší svým speciálním designem a tím, jak dobře fungují.
Tip: Topné spirály uvnitř každé armatury pomáhají zajistit přesné a spolehlivé spojení.
Precizní fúze: Topné spirály roztaví pouze části, které je třeba spojit. To vytváří těsné spojení na malé úrovni.
Automatizace: Stroje řídí čas a teplo. To pomáhá zastavit chyby a pokaždé poskytuje stejné výsledky.
Všestrannost: Tyto tvarovky fungují s mnoha druhy polyetylenových trubek, jako jsou PE100, PE4710 a PE3608.
Silné spoje: Spoj je často pevnější než samotná trubka.
Snadná instalace: Nepotřebujete velké nástroje. Pracovníci mohou instalovat armatury i na malých nebo tvrdých místech.
Kompatibilita: Elektrofúzní armatury splňují pravidla pro vodu a plyn, jako jsou AWWA, ASTM a NSF.
Zde je tabulka, která ukazuje, jak se liší elektrotvarovky a spojky na tupo:
Funkce |
Elektrofúzní armatury |
Butt Fusion Fittings |
Způsob připojení |
Topné dráty uvnitř vytvářejí teplo, taví pouze vnitřek tvarovky a vnější stranu trubky. |
Konce trubek a tvarovek jsou z vnější strany ohřívány deskou a poté přitlačeny k sobě. |
Topná plocha |
Zahřívá se pouze vnitřek tvarovky a vnější strana trubky. |
Celý konec trubky a tvarovky se zahřejí. |
Požadavky na vyrovnání |
Vyžaduje méně pečlivé seřazení; dobré pro záludná nebo tvrdá místa. |
Potřebuje správně zarovnat konce trubek a tvarovek. |
Automatizace |
Stroje řídí dobu svařování a teplo. |
Lze provést ručně nebo s pomocí strojů; na dovednostech záleží. |
Zařízení |
Používá speciální, malé svařovací stroje, které nespotřebovávají mnoho energie. |
Používá větší stroje s deskami a svorkami; potřebuje více energie. |
Vhodné velikosti potrubí |
Funguje lépe pro malé trubky a složité tvary. |
Funguje lépe u velkých potrubí a dlouhých vedení. |
Aplikační scénáře |
Dobré pro upevnění, výměnu, složitá spojení potrubí, městský plyn a potrubí pitné vody. |
Dobré pro velké hlavní potrubí, jako je vodovodní, kanalizační a tovární potrubí. |
Síla kloubů |
Vytváří spoje, které jsou ještě pevnější než trubka. |
Vytváří pevné, pevné spoje, které jsou také pevnější než trubka. |
Chemická a tlaková odolnost |
Skvěle zvládá chemikálie, vysoký tlak a zátěž ze země. |
Velmi dobře zvládá chemikálie a teplo. |
Instalace |
Rychlé a snadné vložení s pomocí stroje. |
Vyžaduje více zručnosti a pečlivé práce. |
Běžná použití
Mnoho zakázek používá elektrofúzní armatury k vytvoření bezpečných a pevných spojů potrubí.
Elektrofúze je důležitá pro spojování vodních polyetylenových trubek. Pracovníci používají tyto armatury v plynových potrubích, vodovodních potrubích a továrnách. Tvarovky tvoří pevné spoje bez úniků, které splňují přísná bezpečnostní pravidla.
Některá obvyklá použití jsou:
Potrubí, které přepravuje zemní plyn a propan
Městské vodovodní potrubí
Plynové potrubí a chemické závody v továrnách
Požární bezpečnostní potrubí
Potrubí v dolech a na skládkách
Potrubí pro zalévání a vodovodní potrubí
Elektrofúzní spojky a další typy, jako jsou redukce a přechodové tvarovky, pomáhají spojovat trubky různých velikostí nebo materiálů. Způsob připojení elektrofúzní armatury zajišťuje, že každý spoj zvládne tlak a náročné podmínky.
Poznámka: Elektrofúzní tvarovky jsou velmi užitečné pro potrubí pod zemí a v místech, kde je bezpečnost a pevnost nejdůležitější.
Elektrofúzní proces
Proces elektrofúze vytváří pevné a spolehlivé spojení mezi polyetylenovými trubkami. Tento proces spojování využívá speciální tvarovky se zabudovanými topnými spirálami. Řídicí jednotka řídí teplo a časování. Níže uvedené kroky vysvětlují, jak dosáhnout bezpečného a odolného spoje.
Kroky přípravy
Správná příprava je nejdůležitější součástí procesu elektrofúze. Čisté a dobře připravené povrchy napomáhají spojení trubek na molekulární úrovni. Nejlepších výsledků dosáhnete takto:
Očistěte povrch trubky a tvarovky vodou a jemným čisticím prostředkem. Odstraňte veškeré bláto, prach, mastnotu nebo jiné nečistoty. Nepoužívejte agresivní rozpouštědla, jako je benzín.
Konce trubek odřízněte rovně a naplocho pomocí správných fréz. V případě potřeby odstraňte otřepy a zkoste hrany.
Označte oblast, kterou chcete oškrábat, alespoň na jedné třetině obvodu trubky. Prodlužte tuto oblast alespoň o 10 mm za hloubku zasunutí tvarovky.
Odstraňte zoxidovanou vrstvu z potrubí pomocí škrabky. Nepoužívejte brusný papír. U trubek do 63 mm oškrábejte asi 0,1 mm hluboko. U větších trubek oškrábejte asi 0,2 mm.
Poškrábané místo znovu vyčistěte saponátem. Ujistěte se, že povrch je suchý. Uchovávejte armaturu v obalu až do doby těsně před použitím.
Označte hloubku zasunutí na potrubí. Tato značka by měla odpovídat polovině délky kování.
Opatrně vložte trubky do tvarovky. Použijte zarovnávače, aby bylo vše rovné. Pokud trubka nesedí, zkontrolujte průměr a tvar.
Tip: Trubku vždy oškrábejte a očistěte těsně před svařením. I malé množství nečistot nebo oleje může oslabit kloub. Odborníci z oboru tvrdí, že vynechání kroků čištění je častou příčinou selhání kloubů.
Fúze a chlazení
Svařovací krok využívá topné spirály uvnitř elektrotavné tvarovky. Řídící jednotka posílá elektřinu přes cívky. Cívky se zahřívají a taví vnitřek tvarovky a vnější strana trubky. To vytváří silnou vazbu, když se materiály mísí.
Řídicí jednotka načte čárový kód na armatuře. Tento čárový kód říká stroji, kolik tepla a času má použít.
Stroj spustí svařovací cyklus. Udržuje teplotu a přesné načasování.
Po zahřátí se stroj zastaví. Kloub musí přirozeně vychladnout. Během chlazení nepohybujte a nenamáhajte potrubí. To pomáhá, aby byl spoj pevný a nepropustný.
Elektrofúzní proces funguje dobře ve stísněných prostorách a při opravách. Nepotřebuje velké stroje ani otevřené konce trubek. Ve srovnání s metodami fúze na tupo, jako jsou ty používané s Fitinky FusingX Butt Fusion vyžadují zahřátí obou konců trubek horkou deskou a jejich přitlačení k sobě. Spojení na tupo funguje nejlépe pro velké, rovné trubky a dlouhé trasy. Elektrofúze je lepší pro malé potrubí, opravy nebo místa, kde je omezený prostor.
Inspekce
Kontrola spoje zajišťuje správnou funkci elektrofúzního procesu. Moderní technologie využívá ke kontrole kloubu ultrazvukové zobrazování. Tato metoda vysílá zvukové vlny přes spoj a vytváří obraz vnitřku.
Inspektoři mohou vidět topné dráty, délku tavené oblasti a případná studená místa.
Systém dokáže najít defekty, jako jsou dutiny, špatné spojení nebo zachycené nečistoty.
Tato kontrola je rychlá a nepoškodí potrubí. Funguje před použitím potrubí a během servisu.
Příčina selhání |
Vysvětlení |
Nesprávná příprava povrchu |
Neodstranění vnější vrstvy nebo lubrikantů může oslabit spoj. |
Kontaminace na rozhraní Fusion |
Nečistoty, prach nebo olej na povrchu mohou způsobit netěsnosti nebo slabá místa. |
Nesouosost potrubí |
Trubky, které nejsou rovné, nemusí dobře přilnout. |
Napětí ze zásypu nebo nestability |
Pohyb nebo namáhání trubky před vychladnutím spoje může způsobit poruchu. |
Propustnost uhlovodíků |
Chemikálie v půdě se mohou dostat do stěny potrubí a oslabit spoj. |
Podmínky prostředí |
Chladné nebo vlhké počasí může ovlivnit, jak dobře se kloub vytvoří. |
Poznámka: Pečlivá kontrola a dodržování všech kroků pomáhá těmto běžným problémům předejít. Správný trénink a správné nástroje mají velký rozdíl v kvalitě elektrofúzního spoje.
Výhody
Síla kloubů
Elektrofúzní spoje umožňují velmi dobré slepení trubek. Tento proces roztaví trubku a tvarovku, takže se těsně spojí. Díky tomu je spojení stejně silné jako potrubí. Spoj nepoužívá těsnění ani šrouby. To znamená, že je méně slabých míst. Pomáhá zabránit úniku. Vnitřní strana spoje je hladká. To udržuje vodu a další tekutiny čisté. Zabraňuje růstu biofilmu uvnitř. Elektrofúzní spoje nerezaví ani se nepoškozují chemikáliemi. Zvládnou horké i studené teploty. Vydrží i pod vysokým tlakem a velkou váhou. Tyto věci dělají z elektrofúze skvělou volbu pro potrubí, která mají dlouhou životnost.
Tip: Elektrofúzní spoje nevyžadují opravy a netečou. To ušetří peníze na pozdější upevnění potrubí.
Všestrannost
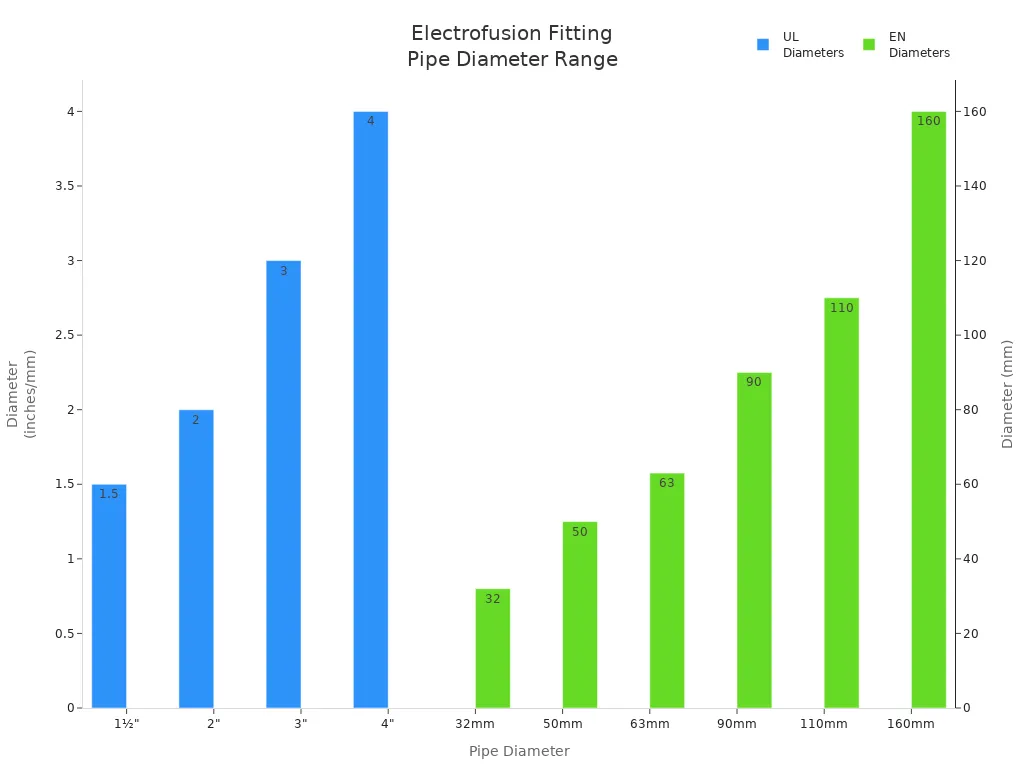
Elektrofúzní armatury pracují s mnoha velikostmi a typy potrubí. Hodí se pro malé i velké trubky. Díky tomu jsou dobré pro mnoho druhů zaměstnání. Níže uvedená tabulka ukazuje, jaké velikosti a použití podporují:
Aspekt |
Podrobnosti |
Podporované průměry potrubí (UL) |
1½', 2', 3', 4' |
Podporované průměry potrubí (EN) |
32 mm, 50 mm, 63 mm, 90 mm, 110 mm, 160 mm |
Schopnost svářeče |
Automaticky vypočítá nastavení svařování pro jakoukoli velikost nebo typ potrubí |
Vhodné aplikace |
Produktová vedení, odvzdušňovací vedení, parní vedení, nad a pod zemí |
Flexibilita potrubí |
Polotuhé pro ventilační potrubí, flexibilní pro produktové řady |
Sekundární obal Gemini™ |
Dvoudílný design pro složité rozvržení |
Výrobci vytvářejí elektrofúzní armatury v mnoha velikostech. Pohybují se od 1/2 palce až po 63 palců (2000 mm). Tyto produkty splňují pravidla z různých zemí. To ukazuje, že pracují pro mnoho projektů a míst.
Bezpečnost
Elektrofúzní armatury pomáhají udržovat potrubí v bezpečí. Dodržují přísná pravidla jako ISO 4427, ISO 4437, EN 12201 a EN 1555. Tato pravidla zajišťují, že armatury zvládnou stres, tlak a teplo nebo chlad. Spoj nedovolí netěsnosti. Zadržuje také nečistoty a choroboplodné zárodky. Materiál není kovový, takže nerezaví. Nereaguje s chemikáliemi. To udržuje vodu, plyn a další tekutiny v bezpečí, když se pohybují potrubím. Elektrofúzní armatury fungují dobře na tvrdých místech, jako jsou doly, pobřežní lokality a vzdálené oblasti. Jejich pevná konstrukce a pečlivé kroky při instalaci chrání lidi i přírodu.
Úvahy
Potřeby vybavení
Pro dobrou instalaci elektrofúzních armatur potřebujete správné nářadí. Instalatéři používají jednotku řízení fúze. Tato jednotka kontroluje teplo a čas během tavení. Pomáhá vytvořit pevný a bezpečný kloub. Pracovníci také používají škrabky, svorky a ubrousky nepouštějící vlákna. Tyto nástroje vyčistí potrubí a odstraní veškeré nečistoty nebo staré vrstvy. Pokud potrubí není čisté, spoj může být slabý. Je důležité, aby se každý naučil tyto nástroje používat.
Typ zařízení |
Popis ceny předem |
Další poznámky k nákladům a produktivitě |
Elektrofúzní zařízení |
Vyšší počáteční náklady včetně stroje a dílů |
Vyžaduje školení; může snížit budoucí náklady na opravy a prostoje |
Zařízení pro ruční fúzování na tupo |
Nižší počáteční náklady, vhodné pro menší projekty |
Závislá na operátorovi, nižší propustnost |
Zařízení pro automatické fúze na tupo |
Vyšší počáteční náklady než manuální, nižší dlouhodobé náklady |
Zvyšuje produktivitu, snižuje náklady na pracovní sílu |
Instalační výzvy
Při instalaci elektrofúzních armatur se mohou vyskytnout některé problémy.
Pokud nejsou svorky správně použity, trubky se nemusí zarovnat a spoje mohou být slabé.
Pokud není zařízení správně nastaveno, může být zahřívání chybné a spoj nebude pevný.
Pokud spojem pohnete, než vychladne, může prasknout.
Znečištěné svařovací plochy snižují pevnost spoje.
Velmi horké nebo chladné počasí a mokré trubky mohou poškodit svar.
Pokud pracovníci nemají dostatečné školení, chyby se stávají častěji.
Problémy mohou způsobit také vysoké počáteční náklady, problémy se získáváním spotřebního materiálu a falešné díly.
Pracovníci musí udržovat svařovací povrchy bez nečistot a znečištění. Trubky by při spojování neměly být ve vodě. V místech, kde je velmi horké nebo studené, pomáhají speciální nástroje zabránit přílišnému pohybu potrubí. Trubky se při chlazení nesmí pohybovat, aby spoj zůstal pevný.
Dobré školení pomáhá pracovníkům dělat každý krok správně, jako je čištění a zarovnávání potrubí. Ani ty nejlepší armatury nebudou fungovat, pokud je práce provedena špatně.
Omezení
Některé věci v prostředí nebo potrubí mohou elektrofúzi ztížit. Bentonitová kaše z vrtání může zakrýt trubky a zabránit jejich lepení. Škrábance nebo řezy v oblasti svařování mohou zachytit nečistoty a oslabit spoj. Po vytažení trubek potřebují trubky HDPE před spojením čas na odpočinek. Ohnuté nebo namáhané trubky mohou spoj přerušit. Pro velké trubky nebo dlouhé rovné linie, kování na tupo jako FusingX může být lepší volbou pro pevné spojení.
Elektrofúzní armatury vytvářejí spoje, které netěsní. Tyto spoje pomáhají udržovat vodu, plyn a tovární systémy v bezpečí. Kování dlouho vydrží a nerezaví. Snadno se vkládají, takže je mnoho lidí používá pro různé práce.
Dobře se hodí do malých prostorů a na obtížná místa.
Spojení na tupo funguje lépe pro velké rovné trubky.
Nejlepší volba závisí na práci, nástrojích a dovednostech pracovníka.
Mluvit s odborníky nebo společnostmi, jako je FusingX, vám pomůže vybrat správné tvarovky pro vaše potrubí.
FAQ
Jaké jsou hlavní výhody elektrotavných armatur?
Elektrofúzní armatury vytvářejí spoje, které netěsní. Jsou silné a dlouho vydrží. Instalatéři je používají na malých nebo těsných místech. Tyto armatury fungují pro vodovodní, plynové a chemické potrubí. Nereziví a vydrží roky bezpečné. Mnoho průmyslových odvětví je používá, protože jsou spolehlivé.
Jak se proces elektrofúze liší od tupé fúze?
Elektrofúze má uvnitř armatury topné spirály. Řídicí jednotka nastavuje teplotu a čas. Tupá fúze používá horkou desku k ohřevu konců trubek. Poté se konce přitlačí k sobě. Elektrofúze je lepší pro opravy a malé prostory. Spojení na tupo funguje nejlépe pro velké rovné trubky.
Může někdo nainstalovat elektrofúzní armatury?
Elektrosvařovací armatury by měli nasazovat pouze vyškolení pracovníci. Práce vyžaduje speciální nástroje a čisté potrubí. Školení pomáhá pracovníkům vyvarovat se chyb. Mnoho společností učí lidi, jak to udělat. Dobrá instalace činí spoje pevnými a trubky bezpečné.
Jaké typy trubek fungují s elektrotavnými armaturami?
Elektrofúzní armatury spojují HDPE a MDPE trubky. Vyhovují mnoha velikostem a tvarům. Instalatéři je používají pro vodovodní, plynové a tovární potrubí. Tyto armatury splňují přísná bezpečnostní pravidla.
Kdy by si měl někdo místo toho vybrat kování na tupo?
Tvarovky na tupo jsou nejlepší pro velké trubky a dlouhé rovné linie. Projekty vyžadující pevné a houževnaté spoje využívají fúzi na tupo. FusingX má pro tyto práce mnoho tvarovek pro svařování na tupo.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori