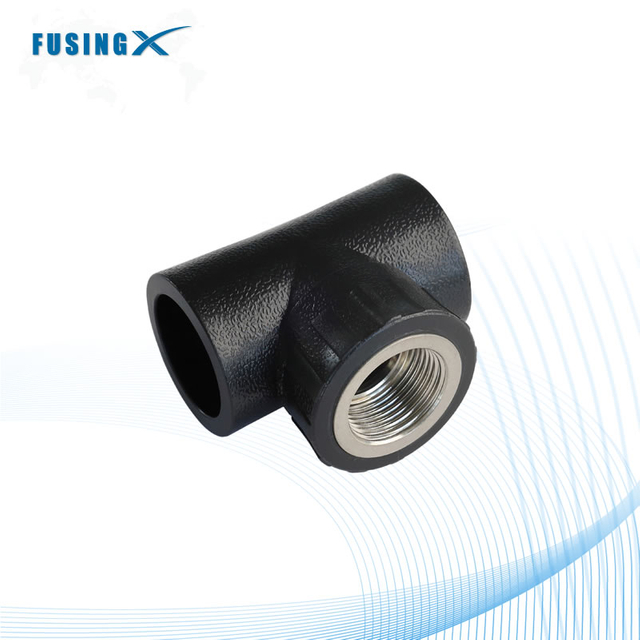
Introduktion: Vad är en elektrofusionskoppling
Har du någonsin undrat hur vatten- och gasledningar förblir perfekt tätade i årtionden, även under jord? Bakom den tillförlitligheten finns en liten men kraftfull komponent - den elektrofusionskopplare . Denna enkla koppling spelar en viktig roll för att ansluta polyeten (PE) rör med styrka och precision.
En elektrofusionskoppling skapar läckagesäkra, långvariga fogar genom att använda kontrollerad elektrisk uppvärmning istället för öppna lågor eller lim. Till skillnad från traditionell butt fusion eller mekaniska beslag, säkerställer den en ren, konsekvent bindning som motstår korrosion och tryck i flera år.
I det här inlägget kommer du att lära dig vad en elektrofusionskoppling är, hur den fungerar och varför den används i stor utsträckning inom vattenförsörjning, gasdistribution, jordbruksbevattning och industriella rörsystem runt om i världen.
Struktur och materialsammansättning
En väldesignad elektrofusionskoppling är byggd för att säkerställa styrka, säkerhet och konsistens i varje svets. Dess struktur är noggrant konstruerad för att ge tillförlitlig sammansmältning mellan polyeten (PE) rör samtidigt som den bibehåller mekanisk hållbarhet och motståndskraft mot miljöpåfrestningar. Låt oss ta en närmare titt på nyckelkomponenterna som utgör denna viktiga passform.
Huvudkropp – högkvalitativt PE100 råmaterial
Kopplingens kropp är tillverkad av PE100 , en högdensitetspolyetenkvalitet känd för:
Utmärkt flexibilitet och motståndskraft mot långvarig stress
Hög draghållfasthet och sprickbeständighet
Korrosionsbeständiga och giftfria egenskaper lämpliga för dricksvattensystem
UV- och kemikaliebeständighet för utomhus- och industribruk
Detta material gör att kopplingen fungerar tillförlitligt under högt tryck (upp till PN16) och temperaturvariationer.
| Fastighet |
PE100 Materialvärde |
Förmån |
| Densitet |
≥ 0,95 g/cm³ |
Hög mekanisk styrka |
| Tryckvärdering |
Upp till 16 bar (SDR11) |
Klarar krävande applikationer |
| Temperaturområde |
–20 °C till +40 °C |
Lämplig för tuffa miljöer |
| Förväntad livslängd |
50+ år |
Långsiktig hållbarhet |
Inbäddad koppartråd värmeslinga
Inuti varje koppling ligger en precisionslindad kopparvärmetråd som levererar konsekvent, jämn värme under smältning.
Spolen smälter både den inre ytan av kopplingen och rörets yttre skikt samtidigt.
Enhetlig temperaturfördelning förhindrar svaga punkter eller ofullständig sammansmältning.
Den inbäddade designen säkerställer att spolen förblir skyddad från fukt och oxidation.
Denna dolda kopparstruktur är hjärtat i elektrofusionsprocessen - den förvandlar elektrisk energi till molekylär bindningsstyrka.
Elektrofusionsterminaler – snabb och säker anslutning
I varje ände av kopplingen finns elektrofusionsterminaler , designade för snabb anslutning till svetskablar.
Tillverkad av korrosionsbeständig metall för stark strömöverföring
Märkt eller streckkodad för enkel identifiering av svetsparametrar
Fast fixerad för att förhindra rörelse under svetscykeln
Dessa terminaler tillåter installatörer att slutföra exakta, repeterbara svetsar utan manuella temperaturjusteringar.
Formsprutad för precision och konsekvent kvalitet
Hela kopplingen är formsprutad med avancerade verktyg och automatisering för att bibehålla perfekt symmetri och väggtjocklek.
Garanterar enhetligt smälttryck längs fogområdet
Eliminerar luftfickor och ytojämnheter
Säkerställer måttnoggrannhet inom ±0,1 mm tolerans
Denna precisionstillverkningsprocess resulterar i kopplingar som uppfyller internationella standarder som ISO 4427, EN 12201 och ASTM F1055 – som ger tillförlitlig prestanda över vatten-, gas- och industriella rörnät.
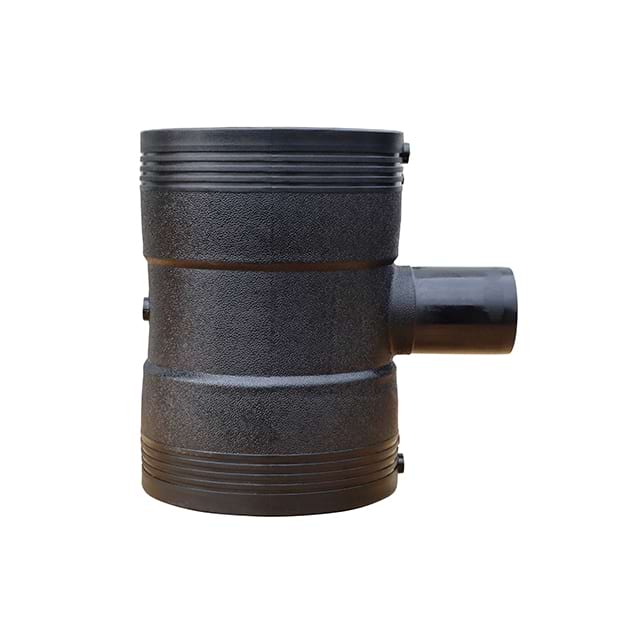
Arbetsprincip: Hur elektrofusionskopplingar fungerar
Elektrofusionsprocessen . är en mycket kontrollerad metod för att sammanfoga polyetenrör (PE) med hjälp av värme som genereras av elektricitet Istället för öppna lågor eller lim förlitar den sig på en ren, automatiserad elektrisk sammansmältning som säkerställer läckagesäkra och långvariga fogar. Processen är enkel i konceptet men exakt i utförande - varje steg är utformat för att skapa ett konsekvent, starkt band.
1. strömaktiveringsparameter
Processen börjar när en elektrosvetsmaskin skickar en noggrant reglerad elektrisk ström genom kopplingens inbäddade koppartrådsspole.
Maskinen ansluts till kopplingens terminaler.
Operatören skannar en streckkod som automatiskt ställer in spänning, ström och svetslängd.
Strömmen går genom motståndstråden och genererar kontrollerad värme.
| områdesfunktion |
Typisk |
Elektrisk |
| Spänning |
39–40 V DC |
Tillför energi för fusion |
| Uppvärmningstid |
30–90 sekunder (beroende på storlek) |
Smälter PE-ytor |
| Kyltid |
10–20 minuter |
Tillåter molekylär bindning att stabiliseras |
⚡ Det automatiserade streckkodssystemet förhindrar mänskliga fel och säkerställer att varje svets uppfyller exakta fabriksparametrar.
2. Värmegenerering och materialsmältning
När koppartråden värms upp börjar både den inre ytan av kopplingen och den yttre ytan av röret att mjukna och smälta.
Materialen når sin smälttemperatur (cirka 200–220 °C ).
Den smälta polyetenen flyter samman och eliminerar luckor eller tomrum.
Inga fyllmedel eller lim behövs - fogen bildas genom molekylär bindning.
Temperatur och fusionsfaser
| Steg |
Temperatur (°C) |
Beskrivning |
| Förvärma |
50–100 °C |
Mjukar upp rörytan |
| Fusion |
200–220 °C |
Smält fas bildar stark bindning |
| Kyl |
< 80 °C |
Leden stelnar och stabiliserar |
3. Bildandet av Fusion Zone
Under smältningen blandas de smälta lagren och smälter samman för att bilda en homogen sammansmältningszon - vilket i huvudsak gör röret och kopplingen till en fast del.
Det smälta området svalnar gradvis under tryck.
När den stelnar skapar den en sömlös och permanent läckagesäker fog.
Den inbäddade tråden förblir låst inuti och lägger till förstärkning utan att försvaga anslutningen.
4. Automatiserad kontroll och noggrannhet
Moderna system använder en streckkodskontrollerad fusionsprocess för att garantera repeterbarhet och säkerhet.
Varje koppling har en streckkod som innehåller svetsparametrar: tid, temperatur och spänning.
Svetsaren skannar den här koden – eliminerar gissningar eller manuell inmatning.
Inbyggda sensorer övervakar strömflöde och temperaturstabilitet i realtid.
✅ Automatiseringsfördelar:
Denna smältmetod säkerställer att varje skarv uppnår samma styrka och hållbarhet som själva röret, vilket gör elektrofusion till den föredragna lösningen för moderna HDPE-rörsystem.
XFusing tekniska specifikationer
De XFusing Electrofusion Coupler är designad och tillverkad med precision för att möta internationella standarder för prestanda, hållbarhet och säkerhet. Varje koppling testas under strikt kvalitetskontroll för att säkerställa konsekventa svetsresultat och lång livslängd i en mängd olika applikationer, inklusive vatten-, gas- och bevattningssystem.
Tekniska parametrar Översikt
| Modell |
Diameter Område |
Material |
Tryckklass |
SDR Klass |
Spänning |
Tillämpning |
| Lika koppling |
90 mm – 110 mm |
PE100 |
PN16 / SDR11 |
SDR11 |
39 – 40 V DC |
Vatten / Gas / Bevattning |
PE100-material säkerställer hög mekanisk hållfasthet, flexibilitet och motståndskraft mot sprickbildning i miljön - idealiskt för högtrycks-HDPE-system.
Efterlevnad och standarder
XFusings kopplingar är helt kompatibla med stora internationella och nationella standarder, vilket säkerställer kompatibilitet med ett brett utbud av HDPE-rörsystem.
ISO 4427 – Rörsystem av polyeten för vattenförsörjning
EN 12201 – Plaströrsystem för vattenförsörjning och tryckavlopp
GB 15558 – Kinesisk nationell standard för gas- och vattendistributionsnät
✅ Alla beslag genomgår elektrofusionstestning och dimensionskontroll före leverans.
Miljömässiga fysiska egenskaper
| Egenskapsspecifikation |
Fördel |
och |
| Temperaturområde |
–20 °C till +40 °C |
Stabil prestanda i extrema klimat |
| Färg |
Svart kropp med gul fusionsindikator |
Enkel identifiering under installationen |
| Svetsningstid |
30–90 s (beroende på storlek) |
Snabb, effektiv fusionscykel |
| Förväntad livslängd |
50+ år |
Långvarig hållbarhet och korrosionsbeständighet |
Designhöjdpunkter
Högprecisionsformsprutning: Garanterar dimensionsnoggrannhet och enhetlig väggtjocklek.
Inbäddad kopparvärmeslinga: Ger jämn värmefördelning för konsekvent sammansmältning.
Integrated Fusion Indicator: Gul markering visar när svetsningen är klar.
Streckkodsidentifiering: Möjliggör automatisk kontroll av spänning och uppvärmningstid.
Dessa tekniska specifikationer visar XFusings engagemang för kvalitet, säkerhet och tillförlitlighet i varje tillverkad elektrofusionskoppling.
Typer av elektrofusionskopplingar

Elektrofusionskopplingar finns i flera former för att passa ett brett utbud av röranslutningsbehov. Varje typ är designad för specifika funktioner som hopfogning, förgrening, reducering eller omdirigering av polyeten (PE) rörledningar. Att förstå dessa typer hjälper installatörer och ingenjörer att välja rätt passform för deras system för att säkerställa prestanda, säkerhet och kostnadseffektivitet.
1. Lika koppling
En Equal Electrofusion Coupler är den vanligaste typen som används i PE-rörsystem.
Den förbinder två rör med samma diameter och bildar en rak och läckagefri skarv.
Egenskaper:
Lämplig för både vatten- och gasdistributionsnät
Finns i flera storlekar (20 mm till 400 mm)
Högtrycksklassning — upp till PN16 (SDR11)
Idealisk för rörledningsförlängningar eller reparationer
| Användning |
rördiameterintervall |
Tryckklassningsmaterial |
av |
| Vatten / Gas |
20–400 mm |
PN10–PN16 |
PE100 |
2. Reduktionskoppling
En reducerande elektrofusionskoppling förbinder två rör med olika diametrar. .
Det är användbart vid övergång mellan huvud- och grenledningar eller när systemtrycket kräver en mindre flödesväg.
Fördelar:
Ger mjuk flödesövergång mellan rörstorlekar
Minimerar turbulens och energiförlust
Lämplig för både SDR11 och SDR17 system
| Exempel |
Anslutningstyp |
Vanlig användning |
| 110 mm × 90 mm |
Huvudledning till grenledning |
Tryckkontroll eller neddragning |
3. Electrofusion Tee / Armbåge / Fläns Adapter
Utöver raka kopplingar stöder elektrofusionsteknik en mängd olika riktnings- och förgreningskopplingar :
| Typ |
Funktion |
Typisk tillämpning |
| Tee |
Skapar en grenledning från huvudledningen |
Vatten- eller gasdistribution |
| Armbåge (45° / 90°) |
Ändrar flödesriktning smidigt |
Täta installationsutrymmen |
| Flänsadapter |
Ansluter PE-rör till metallflänsade system |
Pump- eller ventilanslutningar |
Viktiga fördelar:
Möjliggör komplexa nätverkslayouter
Upprätthåller starka, läckagefria fogar i alla vinklar
Kompatibel med automatiserad svetsutrustning
Dessa beslag gör elektrofusionssystem mycket flexibla — lämpliga för både underjordiska och industriella installationer.
4. PP elektrofusionskoppling
PP (Polypropen) elektrofusionskopplingen är designad för kemiska eller icke-drickbara applikationer där högre kemisk resistens krävs.
Nyckelegenskaper:
Tillverkad av polypropenmaterial (PP) istället för PE100
Resistent mot syror, alkalier och industriella lösningsmedel
Idealisk för kemisk dränering, laboratorieledningar och avloppsvattensystem
Lätt men ändå hållbar med liknande svetsprestanda
| Parameter |
PP Elektrofusionskoppling |
PE100 Elektrofusionskoppling |
| Material |
Polypropen (PP) |
Polyeten (PE100) |
| Kemisk beständighet |
Excellent |
Bra |
| Temperaturområde |
–10 °C till +60 °C |
–20 °C till +40 °C |
| Huvudsaklig användning |
Kemisk / Industriell |
Vatten / Gas / Bevattning |
Genom att välja rätt typ av elektrofusionskopplare kan ingenjörer säkerställa optimal systemdesign, minska underhållskostnaderna och förbättra den övergripande tillförlitligheten i rörledningen.
Hur man väljer rätt koppling (Köparens valguide)
Att välja rätt elektrofusionskoppling är avgörande för att säkerställa säkerhet, effektivitet och kompatibilitet i ditt rörsystem. Med flera tillgängliga standarder, färger och diametrar kan du förstå hur du väljer rätt passform undvika kostsamma installationsfel och garanterar långsiktig prestanda. Nedan finns en praktisk guide för köpare, ingenjörer och installatörer.
1. Välj efter rördiameter
Det första steget är att identifiera ytterdiametern (OD) på polyetenrören (PE) som du ansluter.
Elektrofusionskopplingar finns tillgängliga i ett brett sortiment - vanligtvis från 20 mm till 400 mm - för att passa hushålls-, kommersiella och industriella rörledningar.
| Rördiameter (mm) |
Användning |
Rekommenderad typ |
| 20–63 mm |
Hus / Liten elledning |
Lika koppling |
| 75–160 mm |
Kommunalt vatten eller gas |
Lika / reducerande koppling |
| 180–400 mm |
Industriella eller bevattningssystem |
Högtrycks SDR11-koppling |
Se alltid till att kopplingens inre diameter exakt matchar rörets ytterdiameter för en läckagesäker passning.
2. Välj rätt SDR och tryckklassificering
SDR (Standard Dimension Ratio) definierar rörets väggtjocklek och bestämmer systemets tryckklassificering.
När du väljer en elektrofusionskoppling, matcha dess SDR-klassificering med den för de rör som ska sammanfogas.
| SDR Class |
Pressure Rating (PN) |
Vanlig användning |
| SDR 11 |
PN16 (upp till 16 bar)** |
Gas, högtrycksvatten |
| SDR 17 |
PN10 (upp till 10 bar)** |
Lågtrycks- eller dräneringssystem |
✅ Tumregel: Använd SDR 11 för trycksatta vatten- och gasledningar och SDR 17 för gravitationsmatade eller lågtrycksapplikationer.
3. Identifiera applikationen med färgkod
hjälper till att snabbt identifiera syftet med varje koppling och säkerställer korrekt användning
| Färgapplikationsbeskrivning |
Färgkodning |
: |
| Gul |
Gasdistribution |
Indikerar gasklassat material och tryckklass |
| Svart |
Vattenförsörjning |
Den vanligaste färgen för dricksvatten och bevattning |
| Blå rand |
Dricksvatten |
Säker för dricksvattensystem |
| Orange eller röd |
Industriell användning |
Designad för kemiska eller avloppsvattensystem |
⚠️ Blanda aldrig beslag av olika färger eller standarder mellan olika applikationer. Detta kan äventyra rörledningssäkerhet och efterlevnad.
4. Matcha svetsparametrar till din maskin
Moderna elektrofusionskopplingar är designade med streckkoder eller RFID-taggar som innehåller deras svetsparametrar - spänning, tid och kylningstid.
Före svetsning:
Se till att din elektrosvetsmaskin stöder automatisk streckkodsskanning.
Matcha maskinens utspänning till 39–40 V DC enligt specifikationen av kopplingstillverkaren.
Kontrollera alltid omgivningstemperaturen , eftersom extrem värme eller kyla kan påverka smältresultaten.
| Parameter |
Typisk inställning |
Syfte |
| Spänning |
39–40 V DC |
Energitillförsel för värmebatteri |
| Fusionstid |
30–90 sekunder |
Beror på diameter och SDR |
| Kyltid |
10–20 minuter |
Stabiliserar fogen efter svetsning |
Tips: Följ alltid tillverkarens streckkodsinställningar. Manuell justering bör endast utföras om svetsmaskinen eller kopplingen saknar streckkodsdata.
5. Snabb 3-stegs köpchecklista
Bekräfta rörkompatibilitet → Matcha kopplingsdiameter och SDR-klassificering.
Verifiera applikationstyp → Välj rätt färgkodad koppling för gas, vatten eller bevattning.
Kontrollera svetsutrustning → Se till att smältmaskinen uppfyller spännings- och streckkodsspecifikationerna.
Genom att följa den här guiden säkerställer du att du väljer rätt elektrofusionskoppling för ditt projekt – maximerar prestanda, säkerhet och hållbarhet i varje anslutning.
Fördelar med XFusing Electrofusion Couplers
XFusings elektrofusionskopplingar är konstruerade för att leverera enastående prestanda, hållbarhet och enkel installation över olika rörsystem. Tillverkade med avancerade PE100-material och precisionsgjutning, är dessa beslag betrodda av entreprenörer och energiföretag över hela världen för sin beprövade tillförlitlighet och långa livslängd.
1. Lång livslängd – 50 års pålitlig service
Varje koppling är designad för att ge över 50 års livslängd under vanliga arbetsförhållanden.
Denna livslängd uppnås genom överlägsna materialegenskaper och konsekvent smältkvalitet.
Nyckelfunktioner som bidrar till hållbarhet:
PE100 råmaterial motstår spänningssprickor och miljöslitage.
Inbäddade kopparspolar säkerställer enhetlig uppvärmning och smältstyrka.
Motståndskraftig mot inre tryckfluktuationer och yttre markpåfrestning.
| Tillstånd |
för förväntad livslängd |
Standard |
| Vattenförsörjningsnät |
50+ år |
ISO 4427 certifierad |
| Gasdistributionssystem |
40–50 år |
Överensstämmer med EN 12201 |
| Bevattning och industriell användning |
45–60 år |
Fälttestad hållbarhet |
XFusing-kopplingar är byggda för årtionden av kontinuerlig prestanda, vilket minimerar underhålls- och utbyteskostnader.
2. 100 % läckagefri, korrosionsbeständig och UV-stabil
Förebyggande av läckage och korrosionsbeständighet är centrala i XFusings designfilosofi.
Till skillnad från mekaniska skarvar eller metallbeslag, bildar elektrofusionskopplare smältbindningar på molekylnivå som helt eliminerar läckage.
Prestandahöjdpunkter:
Läckagefria fogar även under högt tryck eller vibrationer.
Korrosionsbeständigt PE100-material , idealiskt för underjordiska och kustnära installationer.
UV-stabiliserad yta , förhindrar nedbrytning vid exponering för solljus.
Perfekt tätningsprestanda i gas- och vattenapplikationer.
| Testtyp |
Resultat |
Standardreferens |
| Trycktest (PN16) |
Inget läckage efter 1000 timmar |
ISO 13956 |
| UV-beständighet |
Stabil upp till 5000 timmars exponering |
ASTM D4329 |
| Kemisk beständighet |
Utmärkt mot syror och salter |
ISO 175 |
Kombinationen av korrosionsbeständighet och UV-stabilitet säkerställer långvarig fogintegritet även i de tuffaste miljöerna.
3. Enkel, snabb installation med streckkodsautomatisering
XFusing-kopplingar är utrustade med inbyggda streckkoder som automatiskt kommunicerar svetsparametrar – spänning, tid och temperatur – till elektrofusionsmaskinen.
Fördelar med automatiserad svetsning:
Minskar operatörsfel och säkerställer jämn kvalitet.
Minskar installationstiden med upp till 40 % jämfört med manuell svetsning.
Möjliggör spårbarhet med digitala svetsjournaler.
Installationssteg Översikt:
Rengör och rikta in PE-rör.
Skanna streckkoden på kopplingen.
Tryck på start på svetsmaskinen.
Vänta tills fusions- och kylningscyklerna är klara.
| Fas |
Genomsnittlig Duration |
Automatiseringsroll |
| Fusion |
30–90 sekunder |
Spänning & tidskontroll |
| Kyl |
10–20 minuter |
Indikatorvarningar är slutförda |
| Kontroll |
Omedelbar |
Streckkodsdatapost |
⚙️ Streckkodsautomation säkerställer att varje svets utförs under fabriksdefinierad precision, vilket förbättrar systemets övergripande tillförlitlighet.
4. Utmärkt kompatibilitet med ledande HDPE-rörmärken
XFusings elektrofusionskopplingar är designade för att vara universellt kompatibla med de flesta internationella HDPE-rörmärken, vilket möjliggör enkel integrering i nya eller befintliga system.
Kompatibilitetsfördelar:
Fungerar sömlöst med HDPE-rör som överensstämmer med ISO 4427, EN 12201, ASTM F1055.
Stöder både SDR11 (PN16) och SDR17 (PN10) rör.
Idealisk för nätverk av blandade märken – vilket säkerställer pålitlig passform och sammansmältning.
| Kompatibla rörmärken |
Överensstämmelse Standard |
Land/Region |
| Wavin |
EN 12201 |
Europa |
| Pipelife |
ISO 4427 |
Europa / Afrika |
| Polypipe |
ASTM F1055 |
Storbritannien / Mellanöstern |
| Agru |
ISO 4437 |
Global |
XFusing-kopplingar garanterar starka, läckagefria fogar oavsett märke eller region – vilket gör dem till ett pålitligt val för internationella projekt.
Installations- och svetsguide
Korrekt installation av en elektrofusionskoppling säkerställer en stark, läckagefri och hållbar skarv mellan polyetenrör (PE). Att följa de korrekta svetsprocedurerna hjälper till att uppnå enhetlig smältning och långtidsprestanda i både vatten- och gasledningssystem. Nedan finns en praktisk, steg-för-steg-guide för installatörer och tekniker.
Nödvändiga verktyg och utrustning
Innan du börjar, se till att alla nödvändiga verktyg är tillgängliga och i gott skick.
| Verktygsändamål |
|
| Skrapare / Roterande Skalare |
Tar bort det oxiderade ytskiktet från rörändarna. |
| Inriktningsklämma |
Håller rören säkert på plats under svetsning. |
| Electrofusion Welder (med streckkodsläsare) |
Tillför kontrollerad elektrisk energi till kopplingens värmeslinga. |
| Rörskärare / trimmer |
Säkerställer jämna, fyrkantiga rörändar för korrekt inriktning. |
| Måttband & Marker |
Markerar insticksdjup och inriktningsreferenspunkter. |
⚙️ Att använda rena och kalibrerade verktyg är avgörande för exakta, defektfria svetsar.
Steg-för-steg svetsprocess
Steg 1: Förberedelse av rör
Skär rörändarna rakt med en vass rörskärare.
Ta bort all smuts, fett eller oxidation med en skrapa eller roterande skalare.
Märk insättningsdjupet på båda rörändarna för att säkerställa korrekt inriktning.
Steg 2: Inriktning och fastspänning
Sätt in båda rörändarna i elektrofusionskopplingen upp till det markerade djupet.
Använd en inriktningsklämma för att hålla rören på plats.
Se till att röret och kopplingen är perfekt inriktade – felinriktning kan orsaka smältfel.
Steg 3:
Anslut svetskablarna till kopplingens elektrofusionsterminaler.
Skanna streckkoden på beslaget för att automatiskt ställa in spänning och smälttid.
Starta svetscykeln.
Den inbäddade kopparspiralen inuti kopplaren värms upp och smälter det inre lagret och rörets yttre yta för att bilda en molekylär bindning.
| Svetsparameter |
Typiskt |
områdesändamål |
| Spänning |
39–40 V DC |
Ger konsekvent fusionsenergi |
| Svetsningstid |
60–90 sekunder (för 90–110 mm kopplingar) |
Smälter och smälter material |
| Kyltid |
10–15 minuter |
Låter fogen stelna och stabiliseras |
Smältindikatorn på kopplingen kommer att stiga något när processen är klar – vilket bekräftar att svetsen är korrekt.
Steg 4: Kylning och inspektion
Håll rören helt stilla under avkylningsfasen.
Ta inte bort klämmor och utsätt inte för stress förrän den rekommenderade nedkylningstiden har passerat.
Efter kylning, inspektera fusionsindikatorerna och kopplingsytan visuellt för eventuella ojämnheter.
Fortsätt till trycktestning först efter full kylning (10–15 minuter).
Viktiga installationstips
Undvik svetsning i våta eller dammiga miljöer - fukt kan orsaka smältdefekter.
Upprätthålla en ren arbetsyta; föroreningar som olja eller jord kan försvaga bindningen.
Använd samma SDR-klasskoppling och rör för enhetlig väggtjocklek.
Följ alltid kopplingstillverkarens streckkodssvetsparametrar för optimala resultat.
Checklista för snabb installation
Rörändarna är rena och skrapade
Djupmärken gjorda och justerade
Rör fastklämda
Streckkodsskannade och svetsning klar
Fusionsindikatorn höjd och fogen kyls ordentligt
⚠️ Alla rörelser eller föroreningar under smältning kan äventyra fogens integritet – precision och tålamod är nyckeln till en perfekt elektrosvetssvets.
Applikationer och Real-World Cases
XFusing-elektrofusionskopplingar är betrodda över hela världen för sin hållbarhet, läckagefria prestanda och enkla installation inom ett brett spektrum av industrier. Från kommunal infrastruktur till industriteknik spelar dessa kopplingar en avgörande roll för att säkerställa säkra och långvariga rörledningssystem. Nedan finns nyckelapplikationsområden och verkliga användningsfall baserade på XFusings projekterfarenhet.
1. Kommunal vattenförsörjning
Elektrofusionskopplingar används flitigt i stadsvattendistributionsnät där hygien och hållbarhet är av största vikt.
Deras läckagesäkra smältfogar förhindrar kontaminering och vattenförlust, vilket säkerställer en ren, pålitlig försörjning för privata och kommersiella användare.
Fördelar i vattennätverk
100 % läckagefri tätning förhindrar grundvatteninfiltration.
Giftfritt PE100-material lämpligt för dricksvatten.
Korrosionsfri och UV-stabil, även i utomhusmiljöer.
Kompatibel med vattenledningar och serviceanslutningsledningar.
| Funktionsfördelar |
: |
| Läckagefri Fusion |
Upprätthåller systemtryck och hygien |
| Slät inre yta |
Minskar flödesmotståndet |
| Lättviktsmaterial |
Enklare installation och underhåll |
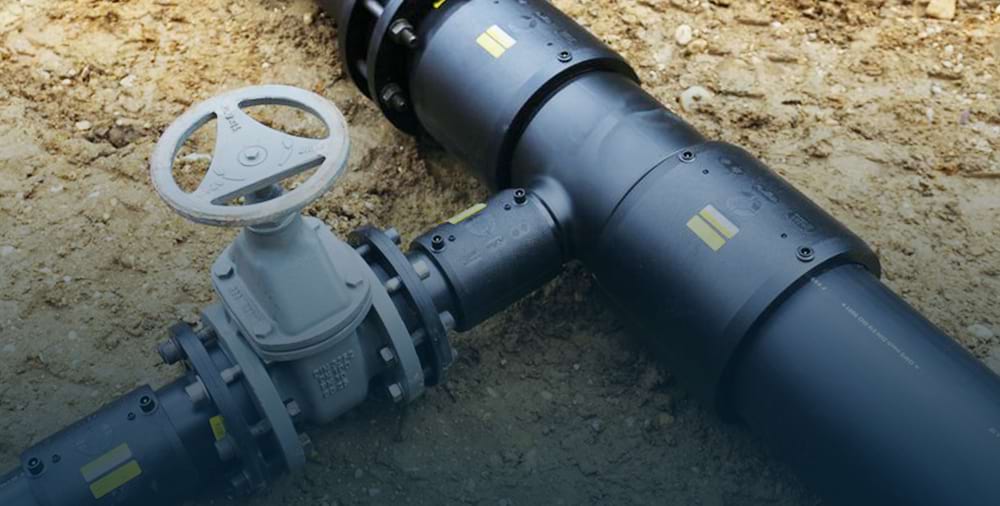
Exempel: XFusing elektrofusionskopplingar installerade i ett kommunalt vattenförsörjningsprojekt i Sydostasien , som ger över 10 års underhållsfri service.
2. Gasdistributionssystem
Säkerhet är avgörande i gastransportrörledningar , och XFusings elektrofusionskopplingar är konstruerade för maximal tillförlitlighet.
Varje koppling bildar en molekylär bindning mellan rör och koppling, vilket säkerställer en permanent, gastät tätning som motstår tryck och miljöpåfrestningar.
Viktiga fördelar
Gulkodade beslag för enkel identifiering av gasnätet.
Högtryckstolerans — upp till PN16 (SDR11).
Bevisad motståndskraft mot vibrationer, markrörelser och temperaturfluktuationer.
| Parameterspecifikation |
: |
| Tryckklass |
PN16 |
| Temperaturområde |
–20 °C till +40 °C |
| Livslängd |
50 år under standardbelastning |
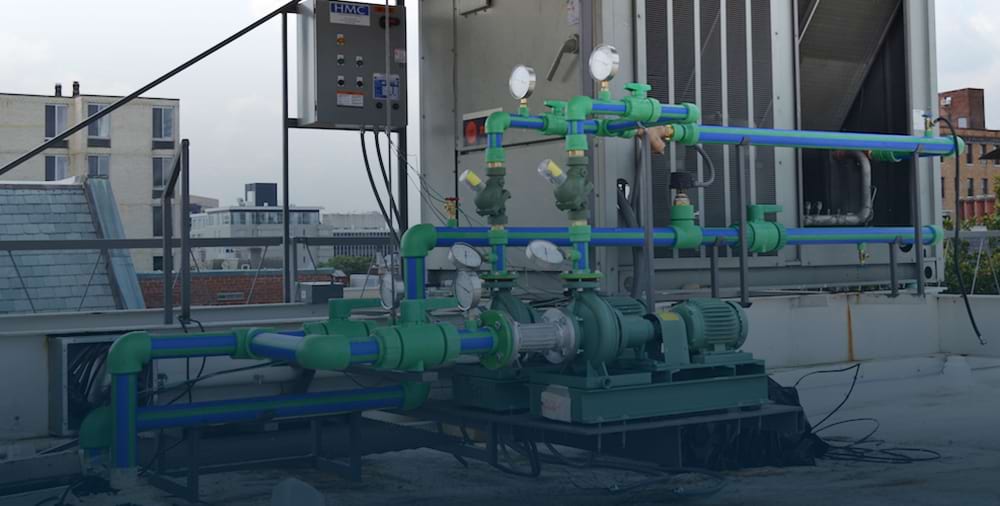
Exempel: Används i renoveringsprojekt för stadsgasnät i Europa och Mellanöstern, och ersätter korroderade stålsystem med lätta HDPE-fusionsfogar.
3. Jordbruksbevattning
Inom jordbruket säkerställer XFusing-kopplingar effektiva och hållbara bevattningssystem som tål konstant vattenflöde och hård exponering utomhus.
Deras korrosionsfria design och snabba installation gör dem idealiska för storskaliga lantbruksnätverk.
Applikationer inkluderar:
Huvudbevattningsledningar
Växthusvattenförsörjningssystem
Underjordiska vattentransportlinjer
Fördelar:
Ingen rost eller fjällning även i mineralrikt vatten.
UV- och kemikaliebeständighet för långvarig utomhusbruk.
Sömlös anslutning mellan HDPE-rör för jämnt flöde.
Fallstudie: XFusing PE100-kopplingar används i bevattningsnätverk i Mellanöstern och erbjuder konsekvent prestanda under höga temperaturer och saltvattenförhållanden.
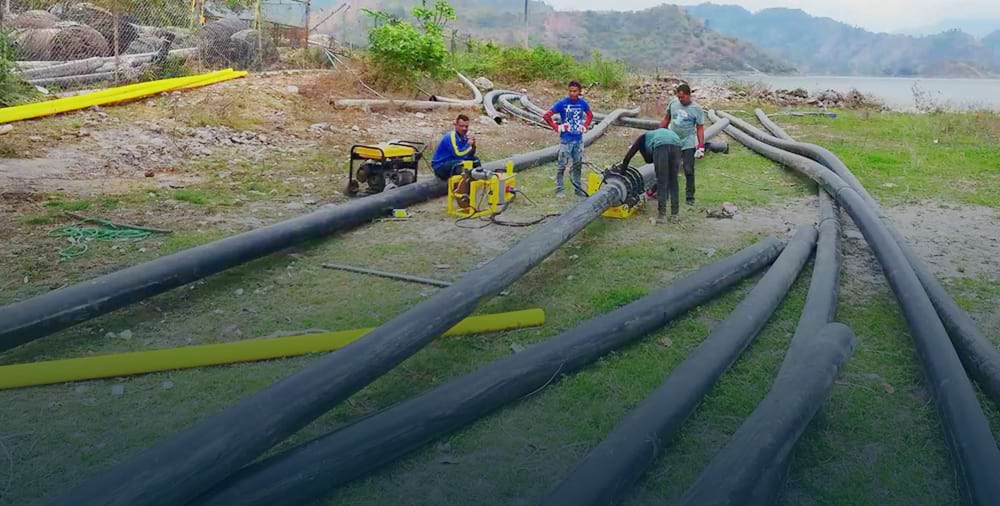
4. Gruv- och industriprojekt
För tunga industriella rörledningar – såsom de som används i gruv-, kemikalie- och avloppssystem – ger XFusing-elektrofusionskopplingar exceptionell styrka och kemisk beständighet.
Varför de är idealiska för industriell användning:
Beständig mot nötning och frätande kemikalier.
Hög strukturell integritet under dynamiskt tryck.
Säker för transport av flytgödsel, kemikalier och processvatten.
Kompatibel med PP-elektrofusionskopplingar för speciella kemikaliehanteringslinjer.
| Industry |
Pipeline Medium |
XFusing Coupler Type |
| Brytning |
Uppslamning / Processvatten |
PE100 Elektrofusionskoppling |
| Kemisk bearbetning |
Syror / alkalier |
PP elektrofusionskoppling |
| Avloppsvattenrening |
Avloppsflöde |
HDPE elektrofusionskoppling |
Exempel: XFusing-kopplingar som framgångsrikt har installerats i australiensiska gruvavfallsrörledningar och erbjuder tillförlitlig drift under högt tryck och abrasiva flödesförhållanden.
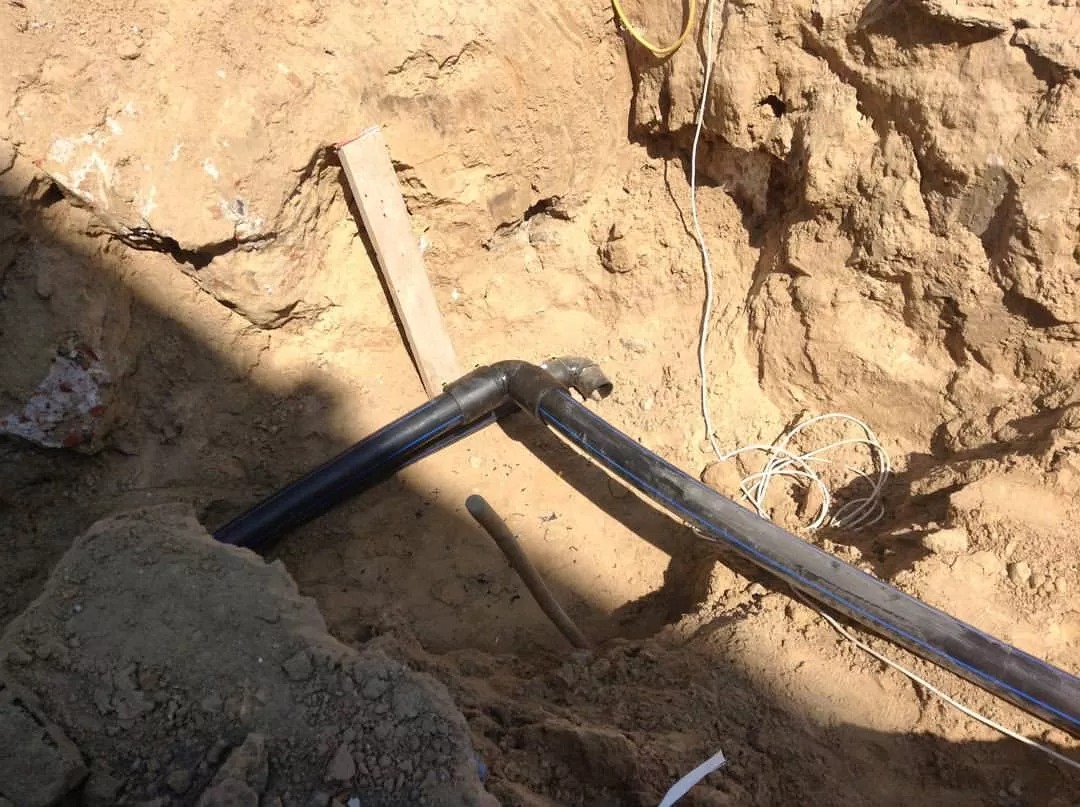
Visuell referens: Installationsgalleri
Nedan följer exempel från XFusings fältlösningar som illustrerar verkliga installationer:
Urban Water Distribution System – PE100 SDR11 rörledningsinstallation.
Gasdistributionsnätverk – Gulkodade fusionsfogar för naturgas.
Agricultural Irrigation Line – UV-stabiliserade kopplingar under ökensol.
Industrial Pipeline – Kemikaliebeständiga PP-elektrofusionskopplingar.
XFusings elektrofusionskopplingar används i Asien, Europa, Afrika och Mellanöstern – vilket bevisar deras tillförlitlighet i olika miljö- och industriella förhållanden.
Pris, MOQ & Leveransinformation
XFusing erbjuder fabriksdirekta elektrofusionskopplingar till mycket konkurrenskraftiga priser, vilket säkerställer utmärkt kostnadskontroll för distributörer, entreprenörer och projektköpare. Med effektiv produktion och global logistik tillhandahåller vi snabb leverans och konsekvent produktkvalitet för storskalig infrastruktur och industriella tillämpningar.
1. Prisöversikt
Priset på en elektrofusionskopplare beror på tre primära faktorer: diameter , SDR-klass och ordervolym .
Större storlekar eller högre tryckklasser (SDR11 / PN16) kräver mer material och exakt tillverkning, medan bulkorder får rabatterade priser.
| Diameter (mm) |
SDR-klass |
Ca. enhetspris (USD). |
Ansökan om |
| 20–63 mm |
SDR11 |
0,50–1,20 USD |
Hus / Verktygsledningar |
| 75–160 mm |
SDR11 / SDR17 |
$1,50 – $3,50 |
Vatten/gas distribution |
| 180–400 mm |
SDR11 |
$4,00 – $8,00 |
Industriell / bevattningssystem |
Fabriksdirekta prissättning säkerställer att projektköpare får det bästa värdet utan mellanhänder.
2. Fördel med fabriksdirekt leverans
Som en professionell tillverkare och exportör av HDPE-beslag , tillhandahåller XFusing komplett OEM/ODM-stöd med interna formnings-, injektions- och testmöjligheter.
Detta garanterar hög precision, snabb anpassning och kostnadsbesparingar.
Fördelar med direktförsörjning:
Lägre enhetskostnad för projekt med stora volymer
Garanterad måttnoggrannhet
Snabbare ledtid och flexibel förpackning
Full överensstämmelse med ISO / EN / GB standarder
XFusing betjänar distributörer, EPC-entreprenörer och OEM-partners över hela världen – och stödjer kommunala, jordbruks- och industriprojekt.
3. Minsta orderkvantitet (MOQ)
För att upprätthålla effektiv produktion och kvalitetskonsistens är XFusings standard MOQ:
| Produkttyp |
MOQ per storlek |
| Elektrofusionskoppling |
500 – 1000 st |
| Elektrofusionskopplingar (Tee, armbåge, adapter) |
300 – 800 st |
| Anpassade / OEM-modeller |
Förhandlingsbar |
Större beställningar kvalificerar sig för bulkprissättning och prioriterade tillverkningstider.
4. Ledtid och produktionsschema
XFusing upprätthåller ett flexibelt produktionssystem för att säkerställa leverans i tid för både standard- och specialbeställningar.
| Ordertyp |
Ledtid (dagar) |
Anmärkningar |
| Kopplingar i standardstorlek |
7 – 10 dagar |
Formfärdig tillverkning |
| Anpassade storlekar / OEM-beställningar |
12 – 15 dagar |
Inkluderar verktygsinställning |
| Stora projektordrar |
15 – 20 dagar |
Beroende på volym och logistik |
⏱️ Produktionen startar direkt efter orderbekräftelse och förskottsbetalning.
5. Exportförpackning och logistik
För att säkerställa säker internationell frakt följer XFusing strikta exportförpackningsstandarder lämpliga för sjö- och flygfrakt.
Standardförpackningsstruktur:
Varje beslag förseglad i PE-påse för fuktskydd.
Flera stycken packade i förstärkt kartong.
Kartonger staplade och inslagna på gasningsfria träpallar.
| Förpackningstyp |
Ändamål |
| PE väska |
Förebyggande av damm och fukt |
| Kartong |
Stötdämpning under transport |
| Lastpall |
Stabilitet för bulkexport |
Valfritt varumärke, streckkodning och pallmärkning tillgängligt för distributörer och OEM-kunder.
XFusing levererar globalt genom stora hamnar som Ningbo, Shanghai och Qingdao – vilket säkerställer snabba och kostnadseffektiva leveranser för varje projekt.
Kvalitetssäkring & garanti
Hos XFusing är kvalitet kärnan i varje elektrofusionskoppling vi tillverkar. Vårt engagemang för precision, säkerhet och långsiktig tillförlitlighet säkerställer att varje produkt uppfyller eller överträffar internationella prestandastandarder. Från råvaruinspektion till slutförpackning, varje steg i produktionen styrs av ett rigoröst kvalitetsledningssystem.
1. 100% inspektion före leverans
Varje elektrofusionskopplare genomgår en omfattande inspektionsprocess innan de lämnar fabriken för att garantera perfekt prestanda och utseende.
Inspektionsomfattning Inkluderar:
| Inspektionstyp |
Beskrivning |
Syfte |
| Visuell kontroll |
Bekräftar inga ytdefekter, skevheter eller kontaminering |
Säkerställer ett professionellt utseende och måttnoggrannhet |
| Fusionstest |
Testar den inbäddade kopparspolen för korrekt motstånd och uppvärmningssvar |
Garanterar pålitlig elektrofusionsprestanda |
| Trycktest |
Simulerar drifttryck upp till PN16 |
Verifierar läckagesäker tätningsförmåga |
| Dimensionell verifiering |
Använder precisionsok och mätare |
Bekräftar överensstämmelse med ISO/EN-toleranser |
✅ Endast produkter som klarar alla inspektionssteg paketeras för export.
2. Certifierat tillverkningssystem
XFusing arbetar under ett fullt certifierat ISO 9001 kvalitetsledningssystem , vilket säkerställer konsekvent kontroll från materialförsörjning till slutleverans.
Alla beslag är tillverkade i enlighet med internationella standarder och certifieringar.
Efterlevnad och certifieringar:
ISO 9001:2015 – Certifierad kvalitetsledning
ISO 4427 / EN 12201 / GB 15558 – PE-rörsystemstandarder
CE-certifiering – Europeisk överensstämmelse för säkerhet och prestanda
Miljööverensstämmelse – ROHS- och REACH-standarder
Dokumentation och spårbarhet tillhandahålls för varje batch, vilket säkerställer transparens och ansvarsskyldighet.
3. Garanti och teknisk support
Alla XFusing elektrofusionskopplingar kommer med 12 månaders garanti från leveransdatum.
Denna garanti täcker tillverkningsfel, fusionsprestandaproblem eller materialfel under standarddriftsförhållanden.
Vårt supportåtagande:
Gratis produktbyte eller reparation för alla bekräftade defekter.
Livstids teknisk assistans för installation, fusion och underhållsvägledning.
Fjärrsupport via e-post, videosamtal eller service på plats (för stora projekt).
| Garantiperiod |
Täckning |
Supporttyp |
| 12 månader |
Tillverknings- och materialfel |
Gratis byte/reparation |
| Livstid |
Teknisk rådgivning och konsultation |
E-post / Fjärrsupport |
XFusings tekniska ingenjörer är alltid redo att hjälpa till med installationsparametrar, fusionsmaskininställningar och felsökning.
4. Inspektionsalternativ för tredje part
För internationella köpare och projektentreprenörer välkomnar XFusing oberoende tredjepartsinspektion före leverans.
Kända byråer som SGS , Bureau Veritas (BV) eller TÜV kan verifiera produktkvalitet, förpackning och dokumentation på plats.
Tillgängliga inspektionstjänster:
Produktöverensstämmelsetestning (dimensioner, tryck och smältprestanda)
Stickprovstagning och destruktiv testning för kvalitetskontroll
Förpacknings- och märkningskontroll innan containerlastning
| Besiktningspartnertjänst |
som erbjuds |
Tillgänglighet |
| SGS |
Verifiering av produktkvalitet |
Global |
| Bureau Veritas (BV) |
Besiktning och certifiering på plats |
Global |
| TÜV Rheinland |
Säkerhets- och överensstämmelsetestning |
EU / Asien |
Denna valfria tjänst ger ytterligare garantier för statliga projekt, EPC-entreprenörer och internationella distributörer.
Om XFusing och OEM-tjänster
Med över 15 års erfarenhet inom tillverkningsindustrin för HDPE-beslag har , XFusing etablerat sig som en pålitlig global leverantör av elektrofusionskopplingar och relaterade rörledningslösningar. Vårt företag integrerar forskning, produktion och exporttjänster för att leverera hållbara, högprecisionsbeslag som uppfyller internationella standarder för vatten, gas och industriella tillämpningar.
1. 15+ år av HDPE-tillverkningsexpertis
Sedan grundandet har XFusing specialiserat sig på HDPE-rörledningsanslutningsteknik , som kombinerar innovation och teknisk precision för att leverera produkter som håller.
Vår långa erfarenhet gör att vi kan möta de komplexa kraven på kommunala, jordbruks- och industriella rörsystem över hela världen.
Viktiga :
Över 15 års produktionserfarenhet av elektrofusions- och buttfusionskopplingar
Djup förståelse för ISO-, EN- och ASTM -systemstandarder
Kontinuerliga investeringar i FoU för nya material och förbättring av fusionsprestanda
Beprövad meritlista för att leverera stora vatten- och gasinfrastrukturprojekt
| Erfarenhetsområdeskapacitet |
styrkor |
| Tillverkning av HDPE-beslag |
Formsprutning, elektrofusion, stumfusion |
| Produktsortiment |
Kopplingar, armbågar, T-stycken, flänsadaptrar, övergångsbeslag |
| Årlig kapacitet |
2 miljoner+ enheter |
| Branscher som betjänas |
Vatten, gas, gruvdrift, bevattning, industri |
XFusings tillverkningsexpertis säkerställer konsekvent kvalitet och tillförlitlighet över varje batch.
2. Avancerad gjutning och automatiserad produktion
XFusing driver moderna produktionsanläggningar utrustade med högprecisionsformsprutningsmaskiner och automatiserade koppartrådsinbäddningssystem för konsekvent fusionsprestanda.
Tillverkningshöjdpunkter:
CNC-styrd formsprutning för exakt måttnoggrannhet
Automatisk kopparspiral inbäddning för stabil och jämn uppvärmning under sammansmältning
Eget kvalitetslabb för resistanstestning, trycktestning och inspektion
Strikt efterlevnad av ISO 9001 och CE tillverkningsstandarder
| Utrustningstyp |
Funktion |
Utgångskvalitet |
| Formsprutningsmaskiner |
Formkopplingar och beslag |
Dimensionell precision |
| Inbäddningsmaskiner |
Installera värmetråd av koppar |
Enhetlig motståndskontroll |
| Kvalitetsinspektionsenheter |
Testa spänning, motstånd, tryck |
100% kvalitetssäkring |
⚙️ Automation säkerställer inte bara effektivitet, utan också repeterbarhet och långtidsprestanda för varje XFusing-koppling.
3. OEM / ODM Customization Services
XFusing tillhandahåller OEM (Original Equipment Manufacturing) och ODM (Original Design Manufacturing) support till distributörer och projektpartners över hela världen.
Vi hjälper kunder att bygga sin varumärkesidentitet med anpassningsbar design och förpackningsalternativ.
OEM/ODM Anpassningsalternativ:
Logotyptryck eller gravyr på beslag eller förpackningar
Anpassad färgmatchning för varumärkesdifferentiering
Eget märkesförpackning (kartonger, etiketter, streckkoder)
Anpassade dimensioner eller smältspänning för specialprojekt
| Anpassningstyp |
Beskrivning |
Fördel |
| Logotyp & varumärke |
Lasergraverad eller tryckt |
Förbättrar distributörens synlighet |
| Färganpassning |
PE100 i svart, blått eller gult |
Matchar produktserie eller applikation |
| Förpackningsdesign |
Kartonger med OEM-konstverk |
Stöder detaljhandel eller projektdistribution |
| Tekniska justeringar |
Skräddarsydda SDR eller spänningsspecifikationer |
Passar regionala marknadsstandarder |
XFusings OEM-program gör det möjligt för distributörer att lansera sina egna produktlinjer med professionell teknisk support och varumärkesstöd.
4. Globala exportmarknader
XFusing exporterar stolt till mer än 40 länder och regioner och betjänar distributörer, entreprenörer och statliga infrastrukturprojekt.
Huvudsakliga exportregioner:
Europa: Tyskland, Polen, Italien, Spanien
Mellanöstern: Saudiarabien, UAE, Qatar
Afrika: Egypten, Kenya, Sydafrika
Sydostasien: Thailand, Indonesien, Vietnam, Malaysia
| Regionapplikationsfokus |
Typiska |
produkter som levereras |
| Europa |
Vatten & Gas distribution |
SDR11 elektrofusionskopplingar |
| Mellanöstern |
Bevattning och industriell användning |
PP elektrofusionskopplingar |
| Afrika |
Vattenförsörjningsprojekt |
HDPE Armbåge & T-beslag |
| Sydostasien |
Kommunal infrastruktur |
Full HDPE passningsområde |
XFusings internationella rykte bygger på konsekvent kvalitet, konkurrenskraftiga priser och pålitlig kundservice – vilket gör oss till en pålitlig partner inom HDPE-pipelinelösningar över hela världen.
Eftermarknadsservice och teknisk support
XFusing har åtagit sig att tillhandahålla omfattande eftermarknadsservice och teknisk support för att säkerställa att kunderna uppnår bästa prestanda från varje elektrofusionskopplare . Vårt team av ingenjörer och supportspecialister arbetar nära med distributörer, entreprenörer och projektledare för att hjälpa till genom hela installations- och underhållsprocessen – från systemdesign till teknisk felsökning efter försäljning.
1. Gratis teknisk vägledning & svetsutbildning
För att garantera korrekt installation och långsiktig tillförlitlighet erbjuder XFusing gratis utbildning och teknisk vägledning för alla kunder.
Våra experter tillhandahåller utbildning både på plats och på distans i hur man korrekt hanterar, riktar in och svetsar elektrofusionskopplingar.
Träningstäckning:
Rörförberedelse och ytrengöringstekniker
Inställning av svetsmaskin och verifiering av streckkodsparameter
Procedurer för kylning, inspektion och trycktestning
Vanlig felsökning för elektrofusionsleder
| Träningstyp |
Format |
Målgrupp |
| Installationsvägledning |
Online / på plats |
Entreprenörer & Tekniker |
| Svetsdemonstration |
Video- eller PDF-manual |
Distributörer och projektledare |
| Teknisk support för frågor och svar |
24/7 onlineassistans |
Alla kunder |
Vår utbildning säkerställer att varje tekniker kan uppnå enhetliga, defektfria fogar med XFusing-elektrofusionskopplingar.
2. Projektkonsultation och systemdesignstöd
XFusing tillhandahåller professionell projektkonsultation för storskalig infrastruktur och industriella system.
Vårt ingenjörsteam hjälper kunder att designa kompletta HDPE-pipelinenätverk – vilket säkerställer kostnadseffektivitet, efterlevnad och optimal prestanda.
Konsulttjänster inkluderar:
Rörledningslayout och anslutningsdesign
Materialval (SDR-klass, kopplingstyp och fusionsspecifikationer)
Analys av tryck- och temperaturkompatibilitet
Anpassningsrådgivning för OEM eller projektspecifika beslag
| Serviceområde |
Beskrivning |
Förmån |
| Rörledningsdesign |
Layoutoptimering och materialval |
Minskar kostnader och installationsfel |
| Fusion Parameter Setup |
Matcha streckkodsdata till platsförhållandena |
Säkerställer tillförlitliga svetsresultat |
| OEM anpassning |
Varumärke och dimensionsjusteringar |
Skräddarsydd efter distributörs- eller anbudsbehov |
Vårt tekniska team fungerar som din ingenjörspartner – och hjälper dig att optimera varje steg från planering till utförande.
3. Provmaterial för testning och anbudsinlämning
XFusing förstår vikten av testning och certifiering i projektbudgivning och tekniskt godkännande.
Vi erbjuder provleveranstjänster för att stödja laboratorietester, kvalitetsverifiering eller inlämnande av anbud.
Exempel Support inkluderar:
Små kvantiteter förproduktionsprover (20–50 st)
Officiella produktdatablad, testrapporter och certifikat
Valfri anpassning (logotyp eller storlek) för OEM-anbud
| Syfte |
Support tillhandahålls |
ledtid |
| Kvalitetsverifiering |
Fabrikstestrapporter + prover |
3–5 dagar |
| Anbudsinlämning |
Prover med specifikationsblad |
7–10 dagar |
| Distributörsdemo |
Anpassade prover för visning |
10–12 dagar |
Prover skickas med internationell budtjänst för snabb leverans – vilket säkerställer att projektteam håller snäva anbudstider.
XFusings eftermarknadsfilosofi bygger på långsiktiga partnerskap – tillhandahåller inte bara produkter, utan komplett teknisk garanti och projektframgångsstöd för varje kund över hela världen.
FAQ
F: Vilken spänning krävs för elektrosvetsning?
S: Den vanligaste inspänningen för elektrosvetskopplingar är cirka 39-40 V DC , som används för att producera konsekvent sammansmältning utan att riskera operatörens säkerhet.
F: Kan elektrofusionskopplare återanvändas?
S: Nej , elektrofusionskopplare är endast avsedda för engångsbruk. När de inbäddade värmetrådarna väl har aktiverats och kopplingen har smälts ihop med röret kan den inte återanvändas eller svetsas om.
F: Vilken SDR-klass ska jag välja för 16 bars tryck?
S: För ett nominellt tryck på ~16 bar (≈ PN16) i PE100-system är det typiska valet SDR11 , vilket motsvarar den erforderliga väggtjockleken för den tryckklassen i många HDPE-tillämpningar.
F: Vad är skillnaden mellan HDPE- och PP-kopplare?
A:
HDPE (High-Density Polyethylene): Högre hållfasthet-till-densitetsförhållande, utmärkt kemisk beständighet och används ofta i tryckrörssystem.
PP (Polypropen): Högre temperaturtolerans, mer flexibilitet och används ofta i speciella applikationer som kemikaliehantering eller icke-drickbara miljöer. PP-elektrofusionskopplare finns tillgängliga för sådana användningsfall.
F: Hur länge ska jag kyla fogen innan jag testar?
S: En typisk nedkylningsperiod för en 90-110 mm elektrofusionskopplare är cirka 10-15 minuter innan man fortsätter till trycktestning. Den exakta tiden kan bero på storlek, material, omgivningstemperatur och tillverkarens instruktioner.
F: Kan du tillhandahålla OEM-logotyptryck och anpassad förpackning?
A: Ja. Många tillverkare av elektrofusionskopplingar erbjuder OEM/ODM-stöd – inklusive anpassade logotyper på beslag eller förpackningar, såväl som skräddarsydda förpackningslösningar för distributörer.
F: Kan olika kvaliteter av PE-rör anslutas med en elektrofusionskoppling?
S: Ja – elektrosmältningskopplingar kan sammanfoga olika PE-materialkvaliteter (som PE80 och PE100) förutsatt att smältparametrarna är korrekta och den lägre klassade komponentens PN-klassificering antas.
F: Vilka är de speciella lagrings- och hanteringskraven före svetsning?
S: Armaturen måste förbli i sin förseglade originalförpackning tills den används, förvaras under tak vid 0–50 °C, och all exponering för damm, fukt och direkt solljus måste förhindras.
F: Vilken utbildning eller certifiering krävs för installatörer som utför elektrosvetsning?
S: Installatörer bör utbildas och certifieras (t.ex. enligt AS/NZS 2033 eller motsvarande) i elektrofusionssvetsprocedurer, och utrustningen måste kalibreras regelbundet.
F: Vad händer om den omgivande temperaturen ligger utanför det rekommenderade intervallet för svetsning?
S: Om rörytan är för varm (t.ex. från solljus) eller för kall, kan det påverka smältresultaten; kontrollåtgärder som skugga eller uppvärmning kan krävas.
F: Vad orsakar fel i elektrofusionsleden och hur kan de undvikas?
S: Vanliga orsaker inkluderar felaktig rörförberedelse (t.ex. att inte skrapa oxidation), felinriktning, rörelse under kylning, kontaminering eller felaktig strömförsörjning.
Slutsats & kontaktinformation
XFusing- elektrofusionskopplingar ger en pålitlig, läcksäker och långvarig lösning för anslutning av HDPE-rör i vatten-, gas- och industrisystem . Designade för styrka, precision och enkel installation, dessa beslag garanterar säkra fogar som uppfyller internationella standarder.
Med över 15 års tillverkningserfarenhet kombinerar XFusing pålitlig produktkvalitet , fabriksdirekt prissättning och global exportkapacitet för att stödja entreprenörer, distributörer och OEM-partners över hela världen. Oavsett om det gäller kommunala projekt eller industriella rörledningar, levererar XFusing beslag som står sig över tiden.
Kontakta XFusing idag
För detaljerade kataloger, prisofferter eller OEM-anpassningstjänster, kontakta vårt team:
Webbplats: www.xfusing.com
✉️ E-post: sales@xfusing.com
Telefon: +86- 13185061581
Adress: nr 288-3, Jinyuan Road, Puyang Town, Xiaoshan District, Hangzhou City, Zhejiang Province
Samarbeta med XFusing – din pålitliga expert på elektrofusionskopplingar och HDPE-rörledningslösningar.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori